Deutsch



Aufrufe: 59 Autor: Site-Editor Veröffentlichungszeit: 13.08.2026 Herkunft: Website
Ultraschall-Technologie zum Versiegeln und Schneiden von Stoffen: Eine umfassende Analyse von den Prinzipien bis zur Praxis
Die Ultraschalltechnologie zum Versiegeln und Schneiden von Stoffen ist keine neue Innovation. Seine Ursprünge reichen bis etwa 1966 zurück, als das Konzept der Nutzung von Ultraschallenergie zum Verbinden thermoplastischer Faserstrukturen erstmals patentiert wurde. 1970 stellte die Branson Sonic Power Company die erste Ultraschall-Nähmaschine vor; Anfang der 1970er Jahre ermöglichte das von der Hunter Machine Company entwickelte „Pinsonic“-Verfahren die kontinuierliche Produktion gesteppter Materialien. In mehr als einem halben Jahrhundert Entwicklung hat sich diese Technologie von einfachen Klebeanwendungen zu einer umfassenden Verarbeitungslösung entwickelt, die Schneiden, Kantenversiegeln und Prägen integriert und in der Textil- und Vliesstoffindustrie eine breite Akzeptanz gefunden hat. Dieser Artikel bietet eine systematische Analyse der Ultraschall-Technologie zum Versiegeln und Schneiden von Stoffen und behandelt deren technische Grundlagen, Stoffkompatibilität, wirtschaftliche Aspekte und Prozessvergleiche.
I. Technische Grundlagen: Vibration, Reibung und Fusion
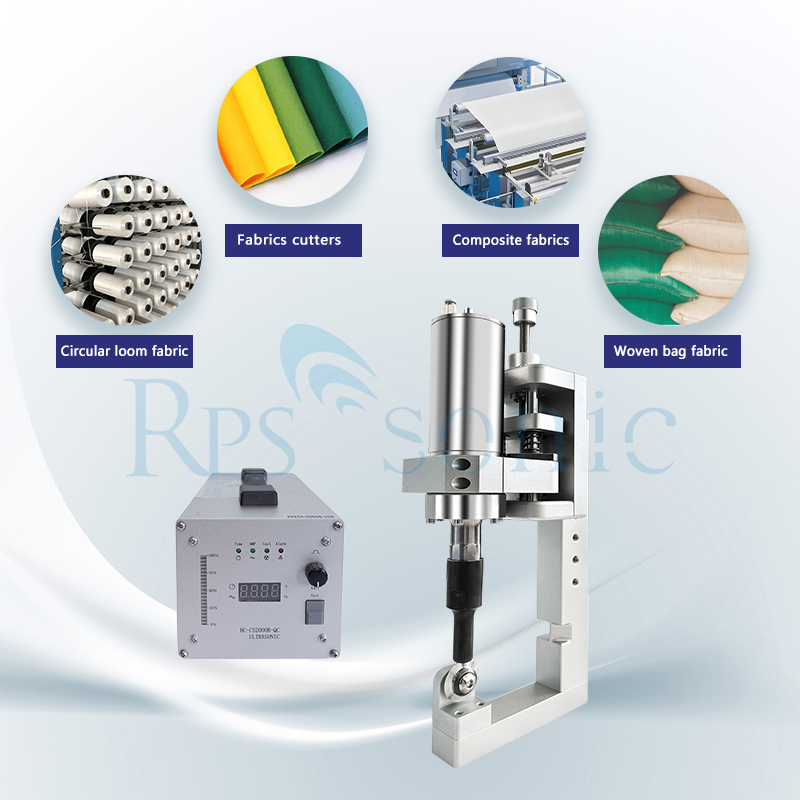
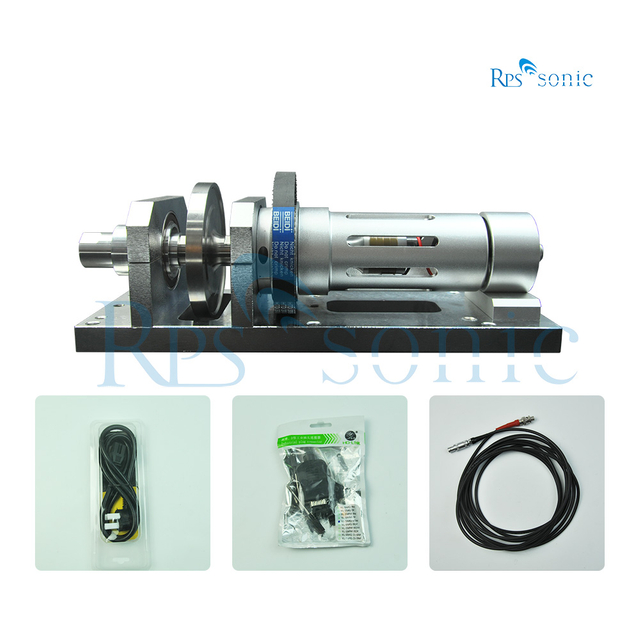
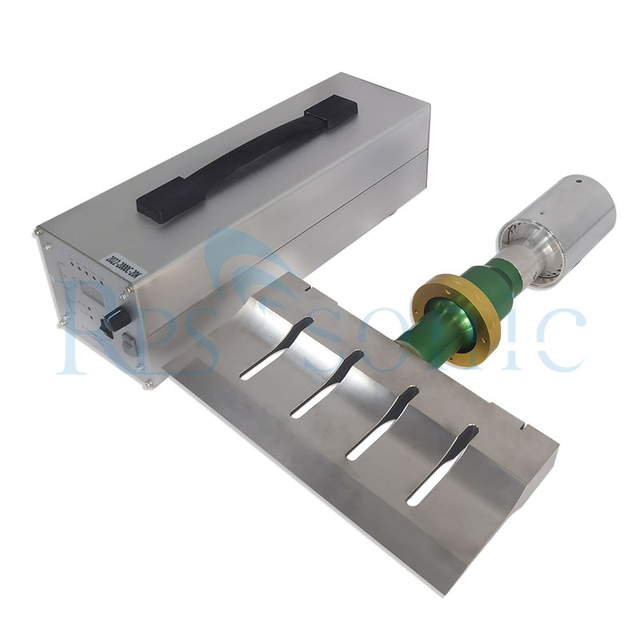
Die Kernbetriebsfrequenz von Ultraschallgeräten zum Versiegeln und Schneiden von Stoffen liegt typischerweise zwischen 20 kHz und 40 kHz. Das Funktionsprinzip ist wie folgt: Ein Ultraschallgenerator wandelt elektrische Energie in hochfrequente elektrische Signale um, die ein Wandler in mechanische Schwingungen derselben Frequenz umwandelt; Diese Vibrationen werden dann über ein Schweißhorn (oder Schneidwerkzeug) auf die Stoffoberfläche übertragen. Das Werkzeug vibriert mit einer Amplitude von ca. 10–30 μm. Bei Kontakt mit dem Stoff erzeugt die hochfrequente Vibration eine starke Reibung zwischen den Stoffmolekülen und erhöht die lokale Temperatur auf 200–300 °C – ausreichend, um thermoplastische Fasern sofort zu erweichen oder sogar zu schmelzen. Gleichzeitig übt die Schneidkante einen leichten Druck aus (normalerweise nur 0,1–5 N), um das Material physikalisch zu trennen, während die geschmolzenen Fasern beim Abkühlen wieder erstarren und eine versiegelte Kante bilden.
Zwei Schlüsselparameter in diesem Prozess verdienen Aufmerksamkeit. Die erste ist die Frequenzauswahl: Hohe Frequenzen (35 kHz und mehr) eignen sich für das Präzisionsschneiden dünner Materialien, während niedrige Frequenzen (20 kHz) in Kombination mit hoher Ausgangsleistung besser für dicke Verbundmaterialien geeignet sind. Die zweite Möglichkeit ist die Kontrolle der Wärmeeinflusszone (HAZ): Die HAZ beim Ultraschallschneiden beträgt typischerweise weniger als 0,5 mm – weitaus kleiner als der 2–3 mm-Bereich beim Laserschneiden – was bedeutet, dass der Stoff während des Schneidvorgangs praktisch keine thermische Verformung oder Verfärbung erfährt.
II. Stoffeignung: Nicht alle Stoffe sind kompatibel
Die Ultraschall-Siegel- und Schneidtechnologie ist keine universelle Lösung. Kernanforderung ist, dass das Gewebe einen ausreichenden Anteil thermoplastischer Kunstfasern enthält. Im Allgemeinen ist ein Kunstfaseranteil von 20 % bis 70 % oder mehr erforderlich, um eine wirksame Kantenversiegelung zu erreichen; je höher der Gehalt, desto stärker die Versiegelung. Reine Naturfasern (z. B. 100 % Baumwolle, Leinen oder Seide) haben keine thermoplastischen Bestandteile und können durch Ultraschallverfahren keine Selbstversiegelung erreichen.
Die Ergebnisse des Ultraschallschweißens und -schneidens variieren je nach Gewebestruktur:
Gewebte Stoffe: Kett- und Schussfäden werden an der Schnittkante verschmolzen und fixiert, wodurch ein Ausfransen oder Auflösen wirksam verhindert wird; Übermäßige Energie kann jedoch zu einer lokalen Verhärtung der Kanten führen und die Haptik des Stoffes beeinträchtigen.
Vliesstoffe: Aufgrund der zufälligen Anordnung der Fasern anstelle einer verflochtenen Struktur bleibt beim Ultraschallschneiden die Materialintegrität perfekt erhalten und es bietet eine hervorragende Kantenstabilität – weshalb Vliesstoffe den ausgereiftesten Anwendungsbereich dieser Technologie darstellen.
Stretchstoffe (Spandex, Lycra usw.): Eine genaue Kontrolle der Prozessparameter ist erforderlich; Während das Versiegeln und Schneiden das Ausfransen verhindern kann, kann eine unsachgemäße Wärmekontrolle zu einer Versprödung der Kanten und einer verringerten Elastizität führen.
Mehrschichtige Verbundstoffe: Das gleichzeitige Schneiden und Versiegeln mehrerer Schichten ist möglich, falsche Parametereinstellungen können jedoch zu einer Delaminierung zwischen den Schichten führen.
III. Wirtschaftsanalyse: Erstinvestition vs. langfristige Rendite
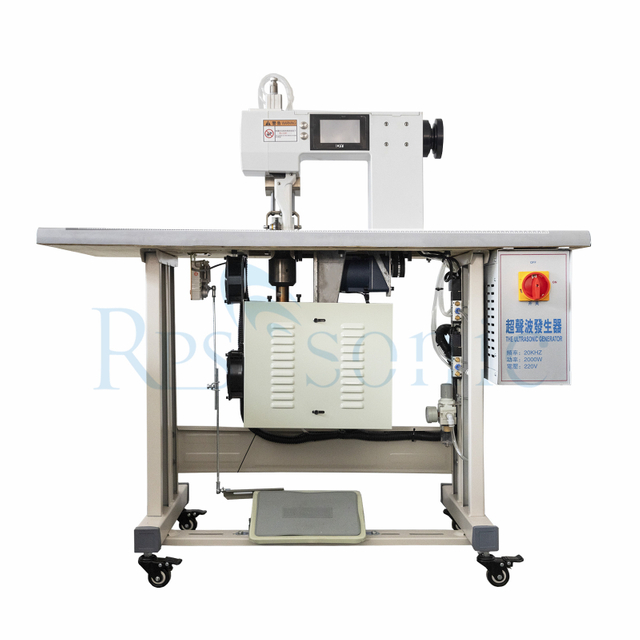
Die Anfangsinvestition für Ultraschall-Siegel- und Schneidegeräte ist höher als die für herkömmliche mechanische Schneidemaschinen. Ein im Inland hergestellter Ultraschallschneidetisch kostet in der Regel zwischen 8.000 und 25.000 US-Dollar, abhängig von der Gerätebreite und dem Automatisierungsgrad. Betrachtet man jedoch die gesamten Lebenszykluskosten, sind die wirtschaftlichen Vorteile erheblich:
Direkte Kosteneinsparungen: Herkömmliches Schneiden erfordert einen zusätzlichen Kantenbearbeitungsschritt (Serging), der etwa 15 bis 30 Sekunden pro Stück dauert. Ultraschallsiegeln und -schneiden vereinen diese beiden Prozesse in einem, sodass der separate Endbearbeitungsschritt vollständig entfällt. Darüber hinaus ist beim Ultraschallschneiden kein Klingenaustausch erforderlich, wodurch die mit herkömmlichen Schneidklingen verbundenen Kosten für Verbrauchsmaterialien entfallen. Effizienzgewinne: Tatsächliche Produktionsdaten zeigen, dass nach der Einführung von Ultraschall-Siegel- und Schneidegeräten die Anzahl der geschnittenen Teile, die ein Bediener pro Schicht fertigstellen kann, um etwa 40 % steigt, während die Kantenfehlerrate von 4,2 % auf 0,3 % sinkt. Bei Großserienproduktionsszenarien wird der Gesamtkostenvorteil noch deutlicher.
Arbeitsersparnis: Vollautomatische Ultraschall-Siegel- und Schneidegeräte ermöglichen eine durchgängige Automatisierung – vom Abwickeln und Schlitzen bis hin zum Querschneiden und der Ausgabe des fertigen Produkts – und reduzieren so den Bedarf an manuellen Eingriffen erheblich.
IV. Prozessvergleich: Ultraschall, Laser und Heißmesser
Im Bereich des Stoffschneidens sind Ultraschall-, Laser- und Heißmessertechnologie die drei gängigsten Methoden, jede mit ihren eigenen Vor- und Nachteilen:
Ultraschall vs. Laser: Laserschneiden bietet hohe Präzision und Geschwindigkeit, die Schnittkanten neigen jedoch zum Anbrennen und Verhärten. Das Ultraschallschneiden liefert Kantenversiegelungsergebnisse, die mit der Lasertechnologie nicht zu erreichen sind: Der Schnitt ist glatt und frei von Brandspuren und sorgt für eine perfekte Versiegelung. Auch bei der Energieeffizienz bietet die Ultraschalltechnologie einen Vorteil. Allerdings hinken Ultraschallgeräte hinsichtlich der Automatisierungsintegration derzeit etwas hinter Lasersystemen her und ihre Schnittgeschwindigkeit ist relativ langsamer.
Ultraschall vs. Heißmesser: Heiße Messer schneiden Stoff, indem sie ihn mit einer Hochtemperatur-Metallklinge schmelzen, was häufig zu Materialverformungen und verbrannten Kanten führt. Ultraschallschneiden ist ein „Niedertemperatur“-Prozess; Vibrationsenergie erweicht die Moleküle des Materials sofort, anstatt eine Hochtemperaturablation zu verwenden, wodurch thermische Verformungsprobleme vermieden werden. Darüber hinaus können Ultraschallgeräte kontinuierlich ohne Vorheizen betrieben werden, was zu einer höheren Produktionseffizienz führt.
Insgesamt bietet das Ultraschallsiegeln und -schneiden unersetzliche Vorteile hinsichtlich Kantenqualität und Siegelleistung und eignet sich daher besonders für Produkte der mittleren bis oberen Preisklasse, die eine hervorragende Kantenqualität erfordern.
Abschluss
Von der Konzeptualisierung in einem Patent aus dem Jahr 1966 bis hin zum Standardverfahren in der heutigen Textilindustrie hat sich die Ultraschalltechnologie zum Versiegeln und Schneiden von Stoffen über mehr als ein halbes Jahrhundert weiterentwickelt. Sein Kernwert liegt in der Kombination der einzelnen Schritte „Schneiden“ und „Kantenversiegeln“ in einem einzigen Prozess – was nicht nur eine technische Innovation, sondern eine grundlegende Umstrukturierung der Produktionslogik darstellt. Für Textilhersteller ist der Einsatz von Ultraschall-Siegel- und Schneidegeräten nicht nur eine technische Lösung für Qualitätsprobleme wie Ausfransen und Auflösen; Es handelt sich um eine strategische Entscheidung, die Arbeitsabläufe rationalisiert, die Gesamtkosten senkt und die Wettbewerbsfähigkeit der Produkte steigert. Da aufstrebende Sektoren – wie intelligente Wearables und umweltfreundliche Materialien – zunehmend höhere Präzision und Effizienz bei der flexiblen Materialverarbeitung fordern, wird sich der Anwendungsbereich der Ultraschall-Siegel- und Schneidtechnologie weiter erweitern und der qualitativ hochwertigen Entwicklung der Textilindustrie neuen Schwung verleihen.