Français



Vues : 59 Auteur : Éditeur du site Heure de publication : 2026-08-13 Origine : Site
Technologie de scellage et de découpe de tissus par ultrasons : une analyse complète des principes à la pratique
La technologie de scellage et de découpe des tissus par ultrasons n’est pas une innovation récente. Ses origines remontent à environ 1966, lorsque le concept d'utilisation de l'énergie ultrasonique pour lier des structures de fibres thermoplastiques a été breveté pour la première fois. En 1970, Branson Sonic Power Company a présenté la première machine à coudre à ultrasons ; au début des années 1970, le procédé « Pinsonic » développé par Hunter Machine Company avait permis la production continue de matériaux matelassés. En plus d'un demi-siècle de développement, cette technologie a évolué de simples applications de collage vers une solution de traitement complète intégrant la découpe, le scellement des bords et le gaufrage, atteignant une adoption généralisée dans les industries du textile et des non-tissés. Cet article fournit une analyse systématique de la technologie de scellage et de découpe des tissus par ultrasons, couvrant ses principes fondamentaux techniques, la compatibilité des tissus, les aspects économiques et les comparaisons de processus.
I. Fondamentaux techniques : vibration, friction et fusion
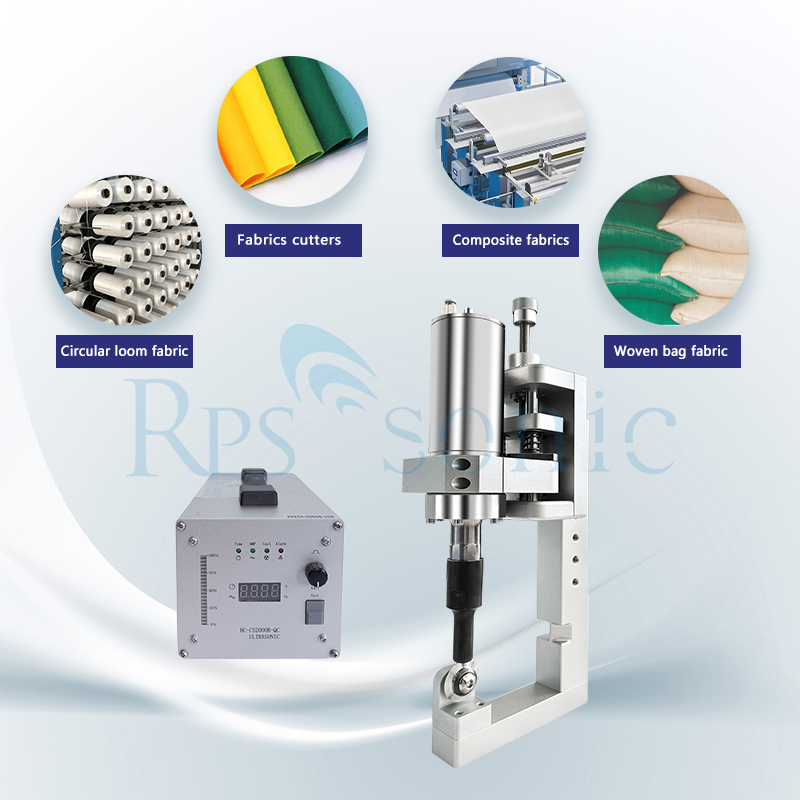
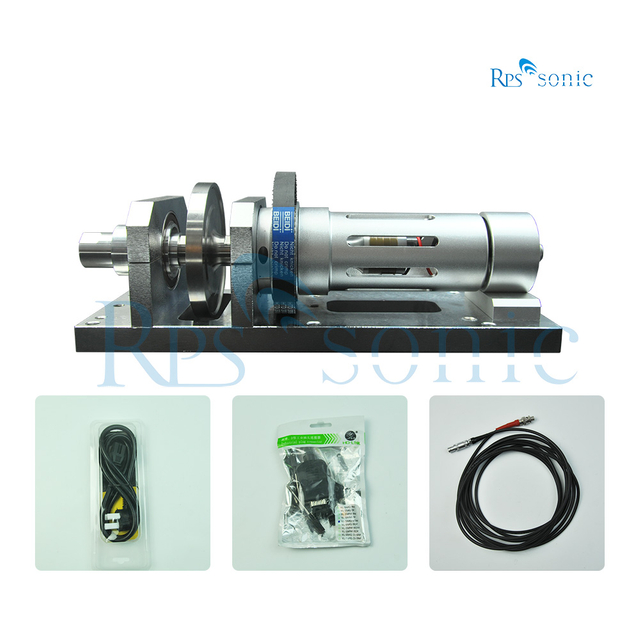
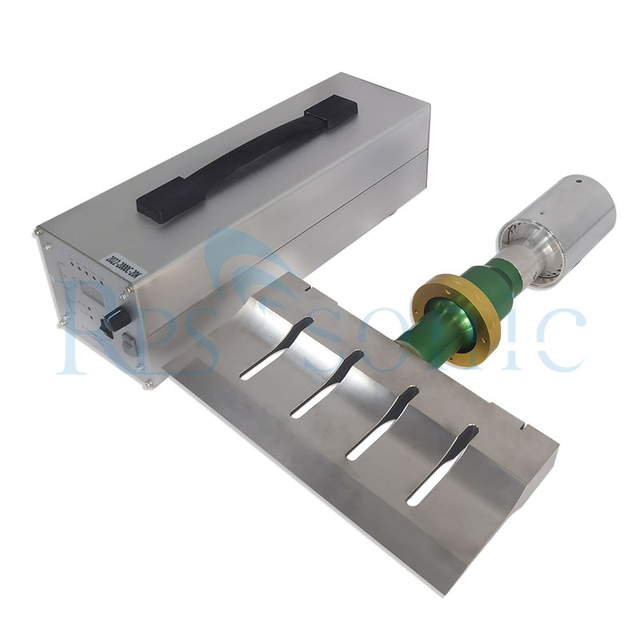
La fréquence de fonctionnement de base des équipements de scellage et de découpe de tissus par ultrasons varie généralement de 20 kHz à 40 kHz. Le principe de fonctionnement est le suivant : un générateur d'ultrasons convertit l'énergie électrique en signaux électriques haute fréquence, qu'un transducteur transforme en vibrations mécaniques de même fréquence ; ces vibrations sont ensuite transmises à la surface du tissu via un cornet de soudage (ou outil de coupe). L'outil vibre avec une amplitude d'environ 10 à 30 μm. Au contact du tissu, la vibration à haute fréquence génère une friction intense entre les molécules du tissu, élevant la température locale à 200-300°C, suffisante pour ramollir instantanément, voire faire fondre les fibres thermoplastiques. Simultanément, le tranchant applique une légère pression (généralement seulement 0,1 à 5 N) pour séparer physiquement le matériau, tandis que les fibres fondues se solidifient à nouveau lors du refroidissement pour former un bord scellé.
Deux paramètres clés de ce processus méritent attention. Le premier est la sélection de fréquence : les hautes fréquences (35 kHz et plus) conviennent à la découpe précise de matériaux fins, tandis que les basses fréquences (20 kHz) combinées à une puissance de sortie élevée conviennent mieux aux matériaux composites épais. Le deuxième est le contrôle de la zone affectée par la chaleur (ZAT) : la ZAT lors de la découpe par ultrasons est généralement inférieure à 0,5 mm, soit bien plus petite que la plage de 2 à 3 mm associée à la découpe au laser, ce qui signifie que le tissu ne subit pratiquement aucune déformation thermique ni décoloration pendant le processus de découpe.
II. Adéquation du tissu : tous les tissus ne sont pas compatibles
La technologie de scellage et de découpe par ultrasons n’est pas une solution universelle. Son exigence principale est que le tissu contienne une proportion suffisante de fibres synthétiques thermoplastiques. Généralement, une teneur en fibres synthétiques de 20 % à 70 % ou plus est nécessaire pour obtenir une étanchéité efficace des bords ; plus la teneur est élevée, plus le sceau est fort. Les fibres naturelles pures (telles que le coton, le lin ou la soie à 100 %) manquent de composants thermoplastiques et ne peuvent pas s'auto-sceller via des méthodes ultrasoniques.
Les résultats du scellage et de la découpe par ultrasons varient en fonction de la structure du tissu :
Tissus tissés : les fils de chaîne et de trame sont fusionnés et fixés au bord coupé, empêchant efficacement l'effilochage ou l'effilochage ; cependant, une énergie excessive peut provoquer un durcissement localisé des bords, affectant la sensation du tissu au toucher.
Tissus non tissés : en raison de la disposition aléatoire des fibres plutôt que d'une structure entrelacée, la découpe par ultrasons maintient parfaitement l'intégrité du matériau et offre une excellente stabilité des bords. C'est pourquoi les tissus non tissés représentent le domaine d'application le plus mature de cette technologie.
Tissus extensibles (spandex, Lycra, etc.) : Un contrôle précis des paramètres du processus est requis ; tandis que le scellement et la découpe peuvent empêcher l’effilochage, un mauvais contrôle de la chaleur peut entraîner une fragilisation des bords et une élasticité réduite.
Tissus composites multicouches : la découpe et le scellement simultanés de plusieurs couches sont possibles, bien que des paramètres inappropriés puissent entraîner un délaminage entre les couches.
III. Analyse économique : investissement initial par rapport au rendement à long terme
L’investissement initial pour les équipements de scellage et de découpe par ultrasons est supérieur à celui des machines de découpe mécanique traditionnelles. Une table de découpe par ultrasons produite dans le pays coûte généralement entre 8 000 et 25 000 dollars, selon la largeur de l'équipement et le niveau d'automatisation. Cependant, si l’on considère le coût total du cycle de vie, les avantages économiques sont significatifs :
Économies directes : la découpe traditionnelle nécessite une étape supplémentaire de finition des bords (surjetage), prenant environ 15 à 30 secondes par pièce. Le scellage et la découpe par ultrasons combinent ces deux processus en un seul, éliminant complètement le besoin d'une étape de finition séparée. De plus, la découpe par ultrasons ne nécessite pas de remplacement de lame, éliminant ainsi les coûts de consommables associés aux lames de découpe traditionnelles. Gains d'efficacité : les données de production réelles montrent qu'après l'introduction d'un équipement de scellage et de découpe par ultrasons, le nombre de pièces coupées qu'un opérateur peut réaliser par équipe augmente d'environ 40 %, tandis que le taux de défauts de bord chute de 4,2 % à 0,3 %. Dans les scénarios de production à grand volume, l’avantage global en termes de coûts devient encore plus prononcé.
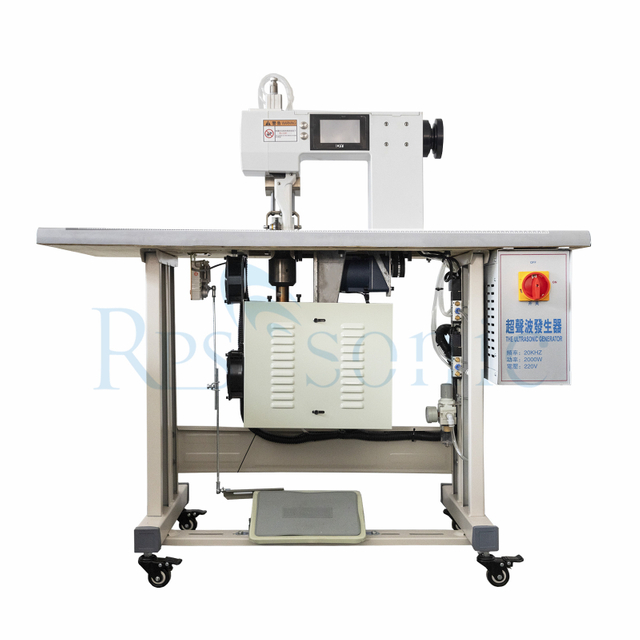
Économies de main-d'œuvre : les équipements de scellage et de découpe par ultrasons entièrement automatisés permettent une automatisation de bout en bout, du déroulement et du refendage à la coupe transversale et à la sortie du produit fini, réduisant considérablement le besoin d'intervention manuelle.
IV. Comparaison des processus : ultrasons, laser et couteau chaud
Dans le domaine de la découpe de tissus, les technologies par ultrasons, laser et couteau chaud sont les trois méthodes principales, chacune avec ses propres avantages et inconvénients :
Ultrasons ou laser : La découpe au laser offre une précision et une vitesse élevées, mais les bords coupés sont sujets aux brûlures et au durcissement. La découpe par ultrasons offre des résultats de scellement des bords que la technologie laser ne peut égaler : la coupe est lisse et exempte de marques de brûlure, ce qui permet d'obtenir une étanchéité parfaite. La technologie ultrasonique présente également un avantage en termes d’efficacité énergétique. Cependant, les équipements à ultrasons sont actuellement légèrement en retard par rapport aux systèmes laser en termes d'intégration d'automatisation, et leur vitesse de découpe est relativement plus lente.
Couteau à ultrasons ou couteau chaud : Les couteaux chauds coupent le tissu en le faisant fondre avec une lame métallique à haute température, ce qui entraîne souvent une déformation du matériau et des bords brûlés. La découpe par ultrasons est un processus « à basse température » ; L'énergie vibratoire ramollit instantanément les molécules du matériau plutôt que d'utiliser une ablation à haute température, évitant ainsi les problèmes de déformation thermique. De plus, les équipements à ultrasons peuvent fonctionner en continu sans préchauffage, ce qui entraîne une efficacité de production plus élevée.
Dans l’ensemble, le scellage et la découpe par ultrasons offrent des avantages irremplaçables en termes de qualité des bords et de performances de scellage, ce qui les rend particulièrement adaptés aux produits de milieu à haut de gamme qui exigent une qualité de bord supérieure.
Conclusion
Depuis sa conceptualisation dans un brevet de 1966 jusqu'à devenir un processus standard dans l'industrie textile actuelle, la technologie de scellage et de découpe des tissus par ultrasons a évolué sur plus d'un demi-siècle. Sa valeur fondamentale réside dans la combinaison des étapes distinctes de « découpe » et de « scellement des bords » en un seul processus, ce qui représente non seulement une innovation technique, mais une restructuration fondamentale de la logique de production. Pour les fabricants de textiles, l’adoption d’équipements de scellage et de découpe par ultrasons n’est pas seulement une solution technique à des problèmes de qualité tels que l’effilochage et le démêlage ; il s'agit d'un choix stratégique qui rationalise les flux de travail, réduit les coûts globaux et améliore la compétitivité des produits. Alors que les secteurs émergents, tels que les appareils portables intelligents et les matériaux respectueux de l'environnement, exigent de plus en plus une précision et une efficacité accrues dans le traitement des matériaux flexibles, le champ d'application de la technologie de scellement et de découpe par ultrasons continuera de s'élargir, insufflant un nouvel élan au développement de haute qualité de l'industrie textile.