한국어



조회수: 59 작성자: 사이트 편집자 게시 시간: 2026-08-13 출처: 대지
초음파 직물 밀봉 및 절단 기술: 원리부터 실제까지 종합적인 분석
초음파 직물 밀봉 및 절단 기술은 최근의 혁신이 아닙니다. 그 기원은 열가소성 섬유 구조를 접착하기 위해 초음파 에너지를 사용하는 개념이 처음 특허를 받은 1966년경으로 거슬러 올라갑니다. 1970년에 Branson Sonic Power Company는 최초의 초음파 재봉틀을 출시했습니다. 1970년대 초, Hunter Machine Company가 개발한 'Pinsonic' 공정을 통해 퀼트 소재의 지속적인 생산이 가능해졌습니다. 반세기가 넘는 개발 기간 동안 이 기술은 단순한 접착 응용 분야에서 절단, 가장자리 밀봉 및 엠보싱을 통합하는 포괄적인 처리 솔루션으로 발전하여 섬유 및 부직포 산업에서 널리 채택되었습니다. 이 기사에서는 기술적 기초, 직물 호환성, 경제적 측면 및 공정 비교를 다루면서 초음파 직물 밀봉 및 절단 기술에 대한 체계적인 분석을 제공합니다.
I. 기술 기초: 진동, 마찰, 융합
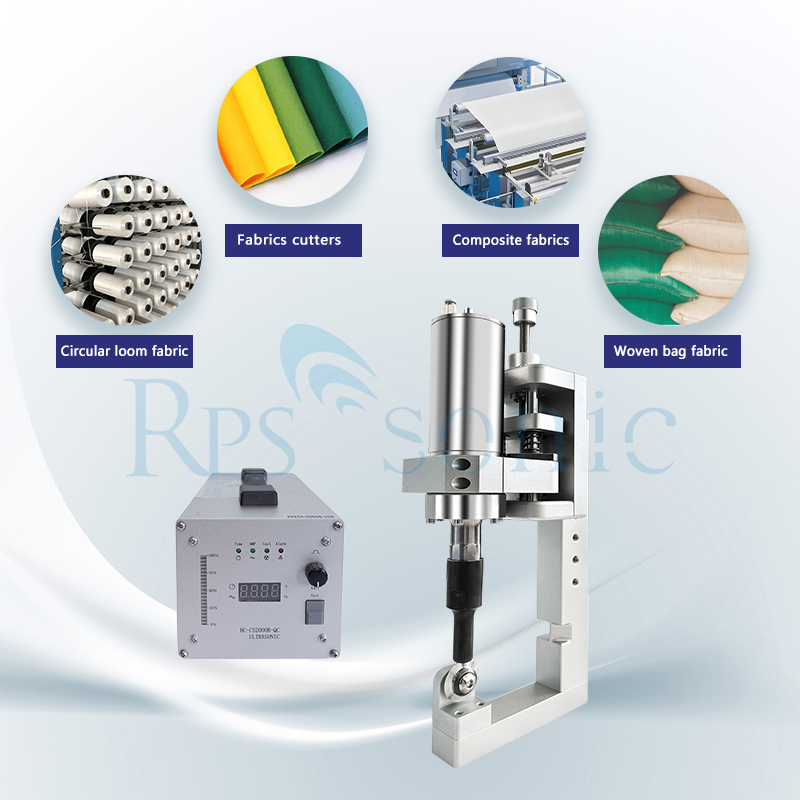
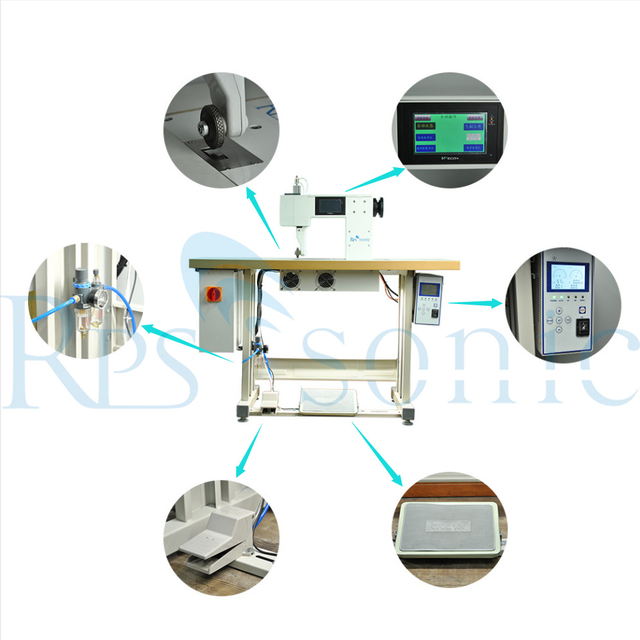
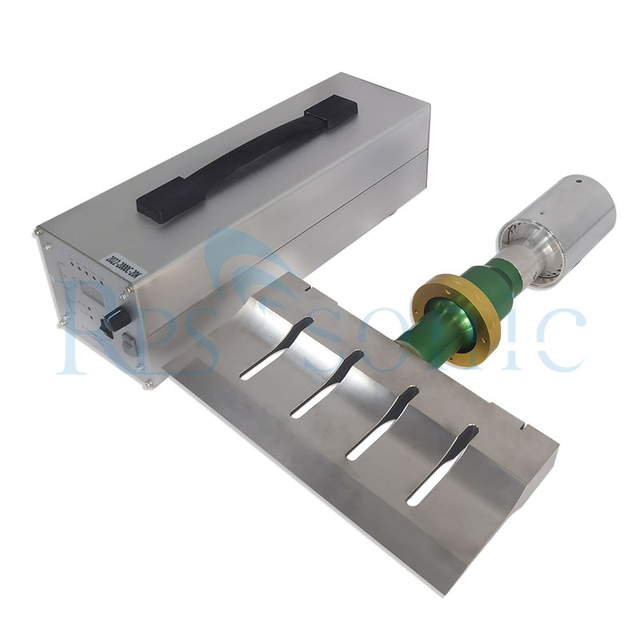
초음파 직물 밀봉 및 절단 장비의 핵심 작동 주파수는 일반적으로 20kHz ~ 40kHz 범위입니다. 작동 원리는 다음과 같습니다. 초음파 발생기는 전기 에너지를 고주파 전기 신호로 변환하고, 변환기는 동일한 주파수에서 기계적 진동으로 변환합니다. 이러한 진동은 용접 혼(또는 절단 도구)을 통해 직물 표면으로 전달됩니다. 공구는 약 10~30μm의 진폭으로 진동합니다. 직물과 접촉하면 고주파 진동이 직물 분자 사이에 강한 마찰을 발생시켜 국부 온도를 200~300°C까지 높입니다. 이는 열가소성 섬유를 즉시 부드럽게 하거나 심지어 녹이기에 충분합니다. 동시에 절단 모서리에 약간의 압력(보통 0.1~5N)을 가하여 재료를 물리적으로 분리하는 반면, 용융된 섬유는 냉각 시 다시 응고되어 밀봉된 모서리를 형성합니다.
이 프로세스에서는 두 가지 주요 매개변수에 주의를 기울여야 합니다. 첫 번째는 주파수 선택입니다. 고주파(35kHz 이상)는 얇은 재료의 정밀 절단에 적합한 반면, 높은 출력과 결합된 저주파(20kHz)는 두꺼운 복합 재료에 더 적합합니다. 두 번째는 열 영향부(HAZ)를 제어하는 것입니다. 초음파 절단의 HAZ는 일반적으로 0.5mm 미만입니다. 이는 레이저 절단과 관련된 2~3mm 범위보다 훨씬 작습니다. 즉, 절단 과정에서 직물이 열 변형이나 변색을 거의 겪지 않습니다.
II. 직물 적합성: 모든 직물이 호환되는 것은 아닙니다.
초음파 밀봉 및 절단 기술은 보편적인 솔루션이 아닙니다. 핵심 요구 사항은 직물에 충분한 비율의 열가소성 합성 섬유가 포함되어 있다는 것입니다. 일반적으로 효과적인 가장자리 밀봉을 달성하려면 20%~70% 이상의 합성 섬유 함량이 필요합니다. 함량이 높을수록 밀봉력이 강해집니다. 순수 천연 섬유(예: 100% 면, 린넨 또는 실크)에는 열가소성 성분이 없으며 초음파 방법을 통해 자체 밀봉이 불가능합니다.
초음파 밀봉 및 절단 결과는 직물 구조에 따라 다릅니다.
직조 직물: 날실과 위사가 융합되어 절단 가장자리에 고정되어 해어짐이나 풀리는 것을 효과적으로 방지합니다. 그러나 과도한 에너지는 국부적인 가장자리 경화를 유발하여 직물의 촉감에 영향을 미칠 수 있습니다.
부직포: 인터레이스 구조가 아닌 섬유의 무작위 배열로 인해 초음파 절단은 재료 무결성을 완벽하게 유지하고 탁월한 가장자리 안정성을 제공합니다. 이것이 바로 부직포가 이 기술의 가장 성숙한 응용 분야를 나타내는 이유입니다.
신축성 있는 직물(스판덱스, 라이크라 등): 공정 매개변수의 정확한 제어가 필요합니다. 밀봉하고 절단하면 해어짐을 방지할 수 있지만 부적절한 열 제어로 인해 가장자리가 부서지고 탄성이 감소할 수 있습니다.
다층 복합 직물: 여러 층의 동시 절단 및 밀봉이 가능하지만 부적절한 매개변수 설정으로 인해 층 간 박리가 발생할 수 있습니다.
III. 경제적 분석: 초기 투자 vs. 장기 수익
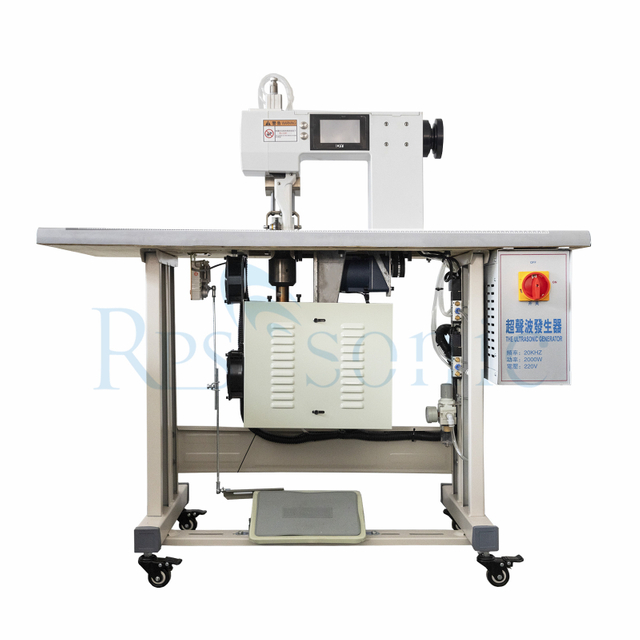
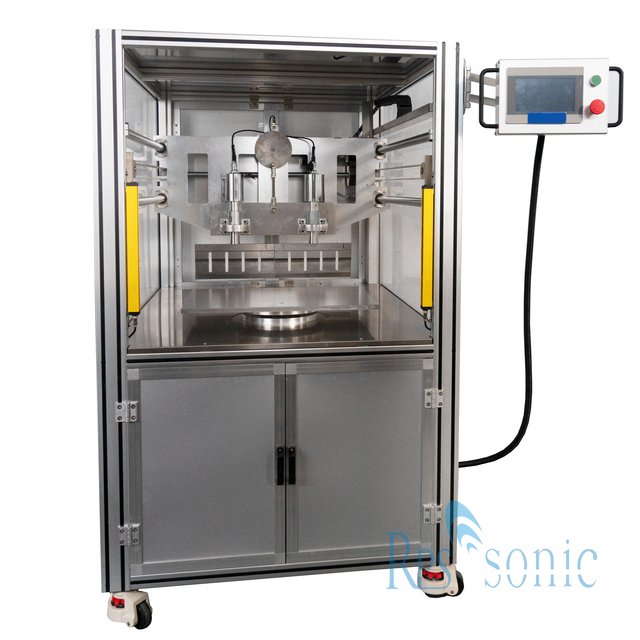
초음파 밀봉 및 절단 장비에 대한 초기 투자는 기존 기계 절단 기계보다 높습니다. 국내에서 생산되는 초음파 절단 테이블의 가격은 일반적으로 장비 폭과 자동화 수준에 따라 $8,000~$25,000입니다. 그러나 총 수명주기 비용을 고려할 때 경제적 이점은 상당합니다.
직접적인 비용 절감: 기존 절단에는 추가 가장자리 마무리(서징) 단계가 필요하며 조각당 약 15~30초가 소요됩니다. 초음파 밀봉 및 절단은 이 두 가지 공정을 하나로 결합하여 별도의 마무리 단계가 필요하지 않습니다. 또한 초음파 절단에는 블레이드 교체가 필요하지 않으므로 기존 절단 블레이드와 관련된 소모품 비용이 제거됩니다. 효율성 향상: 실제 생산 데이터에 따르면 초음파 밀봉 및 절단 장비를 도입한 후 작업자가 교대당 완료할 수 있는 절단 조각 수가 약 40% 증가하는 반면 가장자리 결함률은 4.2%에서 0.3%로 감소합니다. 대량 생산 시나리오에서는 전반적인 비용 이점이 더욱 두드러집니다.
인건비 절감: 완전 자동화된 초음파 밀봉 및 절단 장비는 풀기 및 슬리팅부터 교차 절단 및 완제품 출력에 이르기까지 엔드투엔드 자동화를 가능하게 하여 수동 개입의 필요성을 크게 줄입니다.
IV. 공정 비교: 초음파, 레이저 및 핫 나이프
직물 절단 분야에서는 초음파, 레이저 및 핫 나이프 기술이 세 가지 주류 방법이며 각각 고유한 장점과 단점이 있습니다.
초음파 대 레이저: 레이저 절단은 높은 정밀도와 속도를 제공하지만 절단 가장자리는 타거나 경화되기 쉽습니다. 초음파 절단은 레이저 기술이 따라올 수 없는 가장자리 밀봉 결과를 제공합니다. 절단은 부드럽고 그을린 자국이 없어 완벽한 밀봉을 달성합니다. 초음파 기술은 에너지 효율성 측면에서도 이점을 갖고 있습니다. 그러나 현재 초음파 장비는 자동화 통합 측면에서 레이저 시스템보다 약간 뒤떨어져 있으며 절단 속도도 상대적으로 느립니다.
초음파 대 핫 나이프: 핫 나이프는 고온 금속 블레이드로 직물을 녹여 절단하는데, 이로 인해 종종 재료 변형이 발생하고 가장자리가 그을립니다. 초음파 절단은 '저온' 공정입니다. 고온 절제를 사용하는 대신 진동 에너지가 재료의 분자를 즉시 연화시켜 열 변형 문제를 방지합니다. 또한 초음파 장비는 예열 없이 지속적으로 작동할 수 있어 생산 효율성이 높아집니다.
전반적으로 초음파 밀봉 및 절단은 가장자리 품질 및 밀봉 성능과 관련하여 대체할 수 없는 이점을 제공하므로 우수한 가장자리 품질을 요구하는 중급 및 고급 제품에 특히 적합합니다.
결론
1966년 특허 개념화부터 오늘날 섬유 산업의 표준 공정이 되기까지 초음파 직물 밀봉 및 절단 기술은 반세기 이상 발전해 왔습니다. 핵심 가치는 '절단'과 '가장자리 밀봉'의 별도 단계를 단일 프로세스로 결합하는 데 있습니다. 이는 단순한 기술 혁신이 아니라 생산 논리의 근본적인 재구성을 나타냅니다. 섬유 제조업체의 경우 초음파 밀봉 및 절단 장비를 채택하는 것은 해어짐이나 풀림과 같은 품질 문제에 대한 기술적 해결책일 뿐만 아니라; 이는 워크플로를 간소화하고 전체 비용을 절감하며 제품 경쟁력을 높이는 전략적 선택입니다. 스마트 웨어러블 및 친환경 소재와 같은 신흥 분야에서 유연한 소재 가공에 있어 점점 더 높은 정밀도와 효율성이 요구됨에 따라 초음파 밀봉 및 절단 기술의 적용 범위가 계속 확대되어 섬유 제조 산업의 고품질 발전에 새로운 추진력을 불어넣을 것입니다.