Italiano



Visualizzazioni: 59 Autore: Editor del sito Orario di pubblicazione: 2026-08-13 Origine: Sito
Tecnologia di sigillatura e taglio dei tessuti ad ultrasuoni: un'analisi completa dai principi alla pratica
La tecnologia di sigillatura e taglio dei tessuti ad ultrasuoni non è un'innovazione recente. Le sue origini risalgono al 1966 circa, quando fu brevettato per la prima volta il concetto di utilizzare l'energia ultrasonica per incollare strutture in fibra termoplastica. Nel 1970, la Branson Sonic Power Company introdusse la prima macchina da cucire ad ultrasuoni; all'inizio degli anni '70, il processo 'Pinsonic' sviluppato dalla Hunter Machine Company aveva consentito la produzione continua di materiali trapuntati. Nel corso di oltre mezzo secolo di sviluppo, questa tecnologia si è evoluta da semplici applicazioni di incollaggio in una soluzione di lavorazione completa che integra taglio, sigillatura dei bordi e goffratura, ottenendo un'adozione diffusa nei settori tessile e non tessuto. Questo articolo fornisce un'analisi sistematica della tecnologia di sigillatura e taglio dei tessuti a ultrasuoni, coprendone i fondamenti tecnici, la compatibilità dei tessuti, gli aspetti economici e i confronti dei processi.
I. Fondamenti tecnici: vibrazione, attrito e fusione
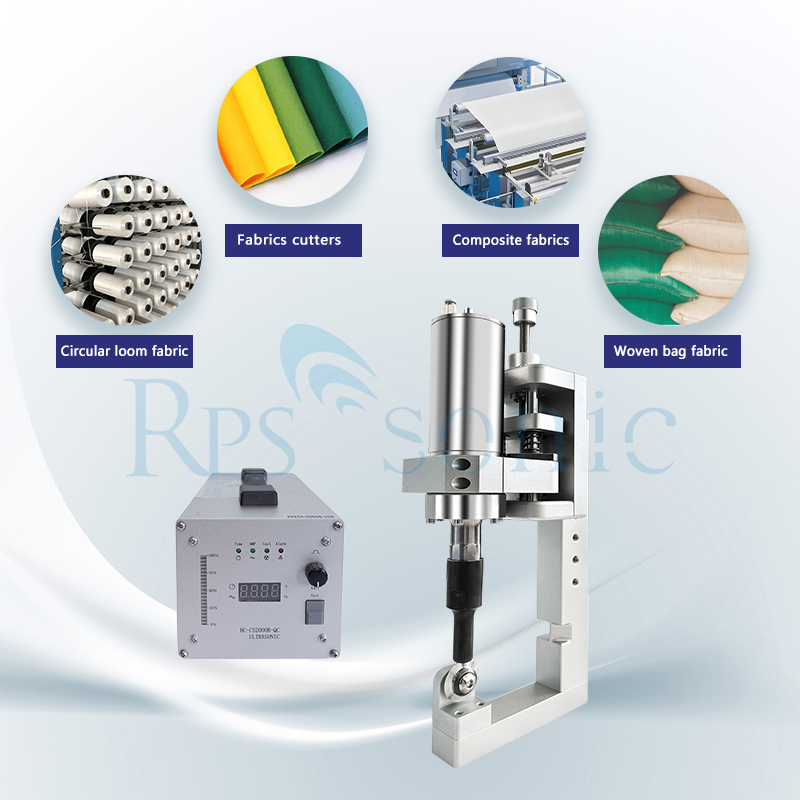
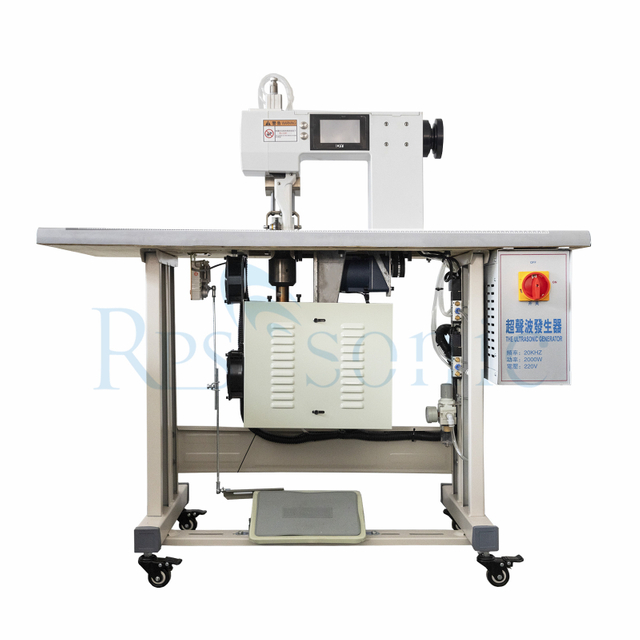
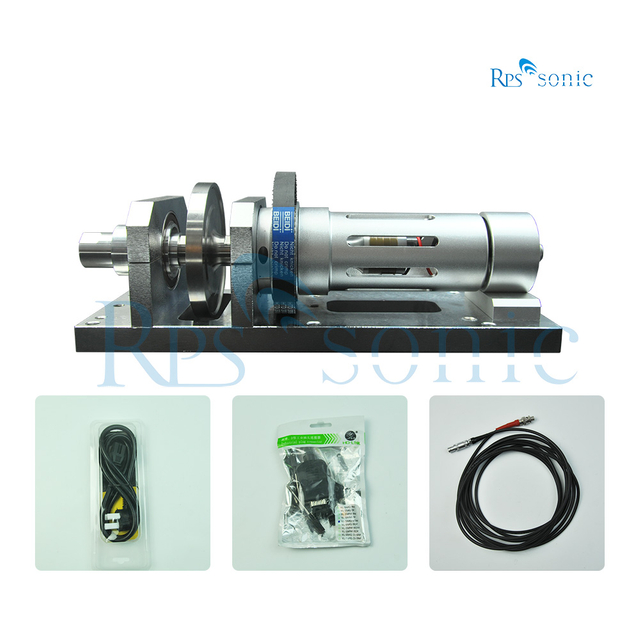
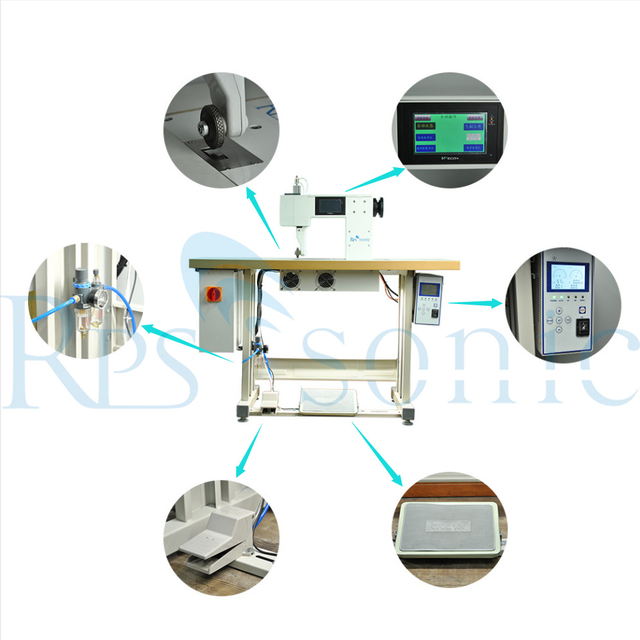
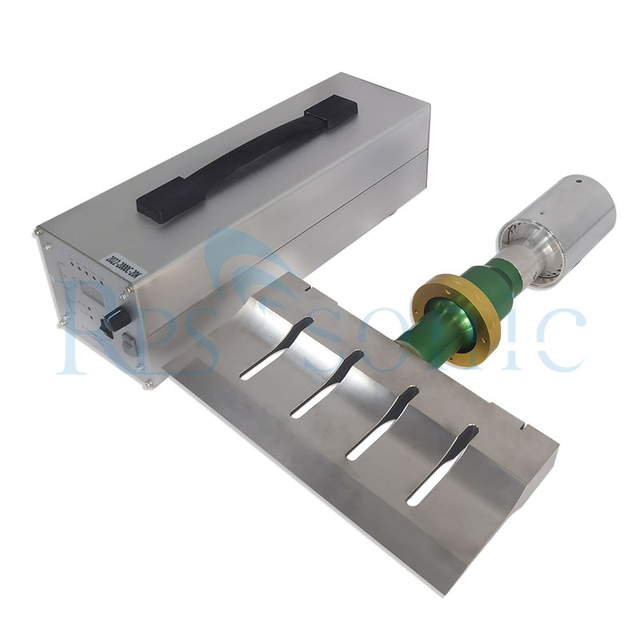
La frequenza operativa principale delle apparecchiature di sigillatura e taglio dei tessuti a ultrasuoni varia tipicamente da 20 kHz a 40 kHz. Il principio di funzionamento è il seguente: un generatore di ultrasuoni converte l'energia elettrica in segnali elettrici ad alta frequenza, che un trasduttore trasforma in vibrazioni meccaniche alla stessa frequenza; queste vibrazioni vengono poi trasmesse alla superficie del tessuto tramite un corno di saldatura (o utensile da taglio). Lo strumento vibra con un'ampiezza di circa 10–30 μm. Al contatto con il tessuto, la vibrazione ad alta frequenza genera un intenso attrito tra le molecole del tessuto, aumentando la temperatura locale a 200–300°C, sufficiente per ammorbidire istantaneamente o addirittura sciogliere le fibre termoplastiche. Allo stesso tempo, il tagliente applica una leggera pressione (solitamente solo 0,1–5 N) per separare fisicamente il materiale, mentre le fibre fuse si solidificano nuovamente durante il raffreddamento per formare un bordo sigillato.
Due parametri chiave in questo processo meritano attenzione. Il primo è la selezione della frequenza: le alte frequenze (35 kHz e oltre) sono adatte per il taglio di precisione di materiali sottili, mentre le basse frequenze (20 kHz) combinate con un'elevata potenza in uscita sono più adatte per materiali compositi spessi. Il secondo è il controllo della zona interessata dal calore (HAZ): la HAZ nel taglio a ultrasuoni è in genere inferiore a 0,5 mm, molto più piccola dell'intervallo di 2-3 mm associato al taglio laser, il che significa che il tessuto non subisce praticamente alcuna deformazione termica o scolorimento durante il processo di taglio.
II. Idoneità del tessuto: non tutti i tessuti sono compatibili
La tecnologia di sigillatura e taglio ad ultrasuoni non è una soluzione universale. Il suo requisito fondamentale è che il tessuto contenga una percentuale sufficiente di fibre sintetiche termoplastiche. Generalmente, per ottenere un'efficace sigillatura dei bordi è necessario un contenuto di fibre sintetiche compreso tra il 20% e il 70% o superiore; maggiore è il contenuto, più forte è il sigillo. Le fibre naturali pure (come cotone al 100%, lino o seta) sono prive di componenti termoplastici e non possono raggiungere l'autosigillatura tramite metodi ad ultrasuoni.
I risultati della saldatura e del taglio ad ultrasuoni variano a seconda della struttura del tessuto:
Tessuti: i fili di ordito e di trama sono fusi e fissati sul bordo tagliato, prevenendo efficacemente lo sfilacciamento o il disfacimento; tuttavia, un'energia eccessiva può causare un indurimento localizzato dei bordi, compromettendo la sensazione al tatto del tessuto.
Tessuti non tessuti: grazie alla disposizione casuale delle fibre anziché a una struttura intrecciata, il taglio a ultrasuoni mantiene perfettamente l'integrità del materiale e offre un'eccellente stabilità dei bordi, motivo per cui i tessuti non tessuti rappresentano l'area di applicazione più matura per questa tecnologia.
Tessuti elasticizzati (spandex, Lycra, ecc.): è richiesto un controllo preciso dei parametri di processo; mentre la sigillatura e il taglio possono prevenire lo sfilacciamento, un controllo termico inadeguato può portare all'infragilimento dei bordi e alla riduzione dell'elasticità.
Tessuti compositi multistrato: è possibile il taglio e la sigillatura simultanei di più strati, sebbene impostazioni errate dei parametri possano causare delaminazione tra gli strati.
III. Analisi economica: investimento iniziale rispetto al rendimento a lungo termine
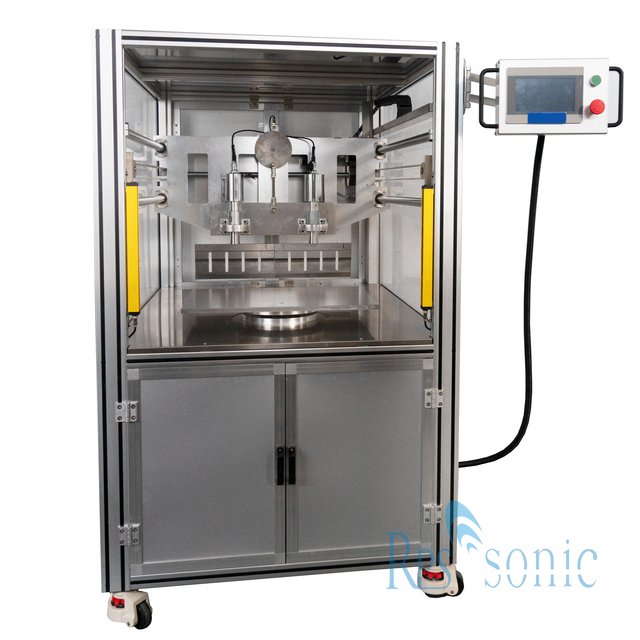
L'investimento iniziale per le apparecchiature di saldatura e taglio a ultrasuoni è superiore a quello per i tradizionali macchinari di taglio meccanico. Un tavolo da taglio a ultrasuoni prodotto internamente costa in genere tra gli 8.000 e i 25.000 dollari, a seconda della larghezza dell’attrezzatura e del livello di automazione. Tuttavia, se si considera il costo totale del ciclo di vita, i vantaggi economici sono significativi:
Risparmio diretto sui costi: il taglio tradizionale richiede una fase aggiuntiva di rifinitura dei bordi (serratura), che richiede dai 15 ai 30 secondi circa per pezzo. La sigillatura e il taglio ad ultrasuoni combinano questi due processi in uno solo, eliminando completamente la necessità di una fase di finitura separata. Inoltre, il taglio ad ultrasuoni non richiede la sostituzione della lama, eliminando così i costi dei materiali di consumo associati alle lame da taglio tradizionali. Incrementi di efficienza: i dati di produzione effettivi mostrano che dopo l'introduzione di apparecchiature di sigillatura e taglio a ultrasuoni, il numero di pezzi tagliati che un operatore può completare per turno aumenta di circa il 40%, mentre il tasso di difetti sui bordi scende dal 4,2% allo 0,3%. Negli scenari di produzione ad alto volume, il vantaggio complessivo in termini di costi diventa ancora più pronunciato.
Risparmio di manodopera: le apparecchiature di saldatura e taglio a ultrasuoni completamente automatizzate consentono l'automazione end-to-end, dallo svolgimento e taglio al taglio trasversale e all'output del prodotto finito, riducendo significativamente la necessità di intervento manuale.
IV. Confronto dei processi: ultrasuoni, laser e lama calda
Nel campo del taglio dei tessuti, le tecnologie a ultrasuoni, laser e a lama calda sono i tre metodi principali, ciascuno con i propri vantaggi e svantaggi:
Ultrasuoni vs. laser: il taglio laser offre elevata precisione e velocità, ma i bordi tagliati tendono a bruciarsi e indurirsi. Il taglio ad ultrasuoni offre risultati di sigillatura dei bordi che la tecnologia laser non può eguagliare: il taglio è liscio e privo di segni di bruciatura, ottenendo una sigillatura perfetta. La tecnologia a ultrasuoni presenta anche un vantaggio in termini di efficienza energetica. Tuttavia, le apparecchiature a ultrasuoni attualmente sono leggermente indietro rispetto ai sistemi laser in termini di integrazione dell’automazione e la loro velocità di taglio è relativamente più lenta.
Ultrasuoni vs. coltello caldo: i coltelli caldi tagliano il tessuto sciogliendolo con una lama metallica ad alta temperatura, che spesso porta alla deformazione del materiale e ai bordi bruciati. Il taglio ad ultrasuoni è un processo a 'bassa temperatura'; l'energia vibrazionale ammorbidisce istantaneamente le molecole del materiale anziché utilizzare l'ablazione ad alta temperatura, evitando così problemi di deformazione termica. Inoltre, le apparecchiature a ultrasuoni possono funzionare in continuo senza preriscaldamento, con conseguente maggiore efficienza produttiva.
Nel complesso, la sigillatura e il taglio a ultrasuoni offre vantaggi insostituibili in termini di qualità dei bordi e prestazioni di sigillatura, rendendolo particolarmente adatto per prodotti di fascia medio-alta che richiedono una qualità dei bordi superiore.
Conclusione
Dalla sua concettualizzazione in un brevetto del 1966 fino a diventare un processo standard nell'industria tessile di oggi, la tecnologia di sigillatura e taglio dei tessuti a ultrasuoni si è evoluta nel corso di oltre mezzo secolo. Il suo valore fondamentale risiede nel combinare le fasi separate di 'taglio' e 'sigillatura dei bordi' in un unico processo, che rappresenta non solo un'innovazione tecnica, ma una ristrutturazione fondamentale della logica di produzione. Per i produttori tessili, l’adozione di apparecchiature di saldatura e taglio a ultrasuoni non è solo una soluzione tecnica a problemi di qualità come lo sfilacciamento e il sfilacciamento; è una scelta strategica che semplifica i flussi di lavoro, riduce i costi complessivi e migliora la competitività del prodotto. Poiché i settori emergenti, come quelli dei dispositivi indossabili intelligenti e dei materiali ecologici, richiedono sempre più precisione ed efficienza nella lavorazione dei materiali flessibili, l’ambito di applicazione della tecnologia di saldatura e taglio a ultrasuoni continuerà ad espandersi, dando nuovo slancio allo sviluppo di alta qualità dell’industria manifatturiera tessile.