magyar



Megtekintések: 59 Szerző: Site Editor Közzététel ideje: 2026-08-13 Eredet: Telek
Ultrahangos szövettömítési és -vágási technológia: Átfogó elemzés az elvektől a gyakorlatig
Az ultrahangos szövettömítés és -vágás technológia nem új keletű innováció. Eredete 1966 körül nyúlik vissza, amikor először szabadalmaztatták az ultrahangos energia felhasználásának koncepcióját a hőre lágyuló szálszerkezetek ragasztására. 1970-ben a Branson Sonic Power Company bemutatta az első ultrahangos varrógépet; az 1970-es évek elejére a Hunter Machine Company által kifejlesztett 'Pinsonic' eljárás lehetővé tette a steppelt anyagok folyamatos gyártását. A több mint fél évszázados fejlesztés során ez a technológia az egyszerű ragasztási alkalmazásokból átfogó feldolgozási megoldássá fejlődött, amely integrálja a vágást, az élzárást és a dombornyomást, és széles körben elterjedt a textil- és a nem szőtt iparban. Ez a cikk szisztematikus elemzést ad az ultrahangos szövettömítési és -vágási technológiáról, kitérve annak műszaki alapjaira, a szövetek kompatibilitására, a gazdasági szempontokra és a folyamatok összehasonlítására.
I. Műszaki alapok: vibráció, súrlódás és fúzió
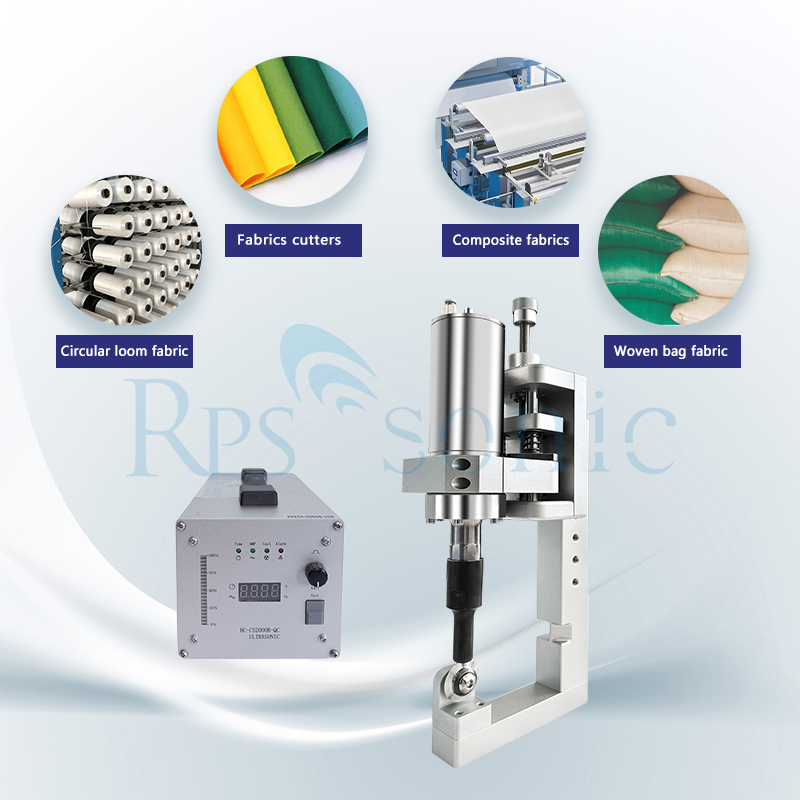
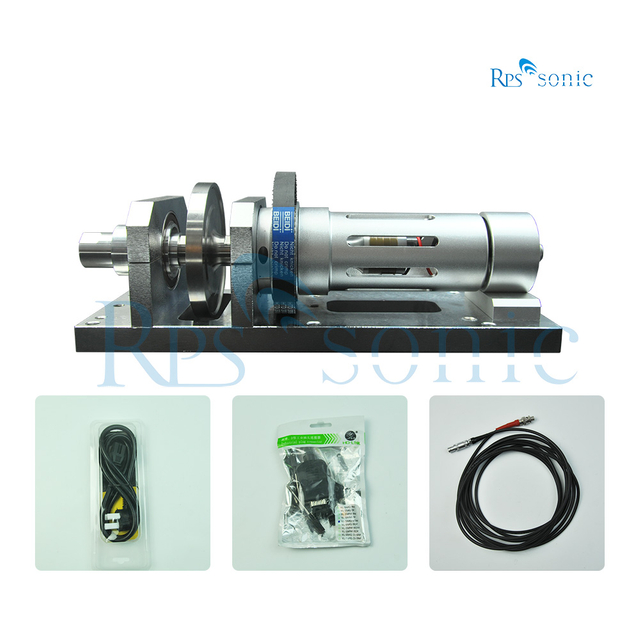
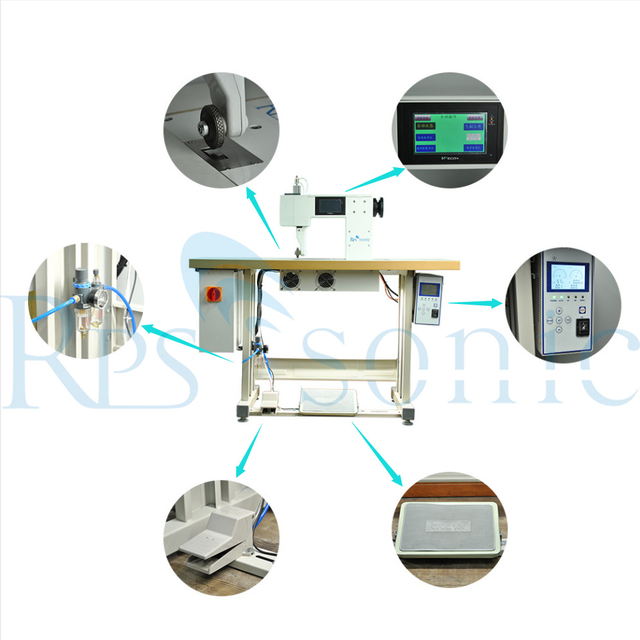
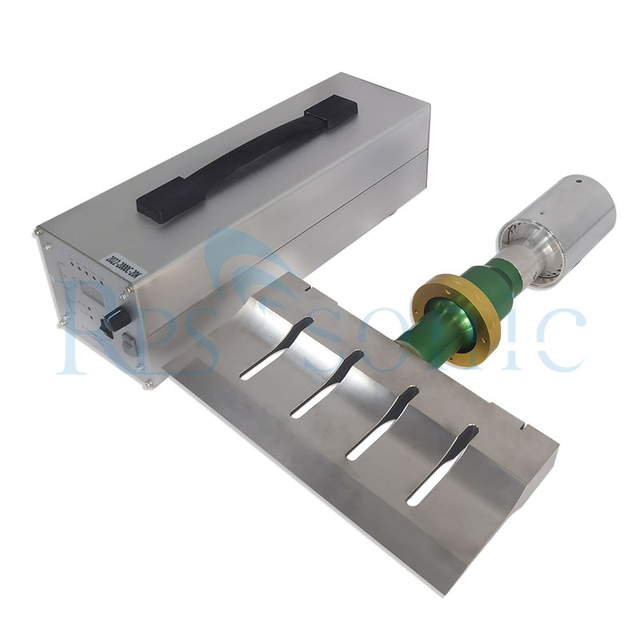
Az ultrahangos szövettömítő és -vágó berendezések működési frekvenciája jellemzően 20 kHz és 40 kHz között van. A működési elv a következő: egy ultrahangos generátor az elektromos energiát nagyfrekvenciás elektromos jelekké alakítja, amelyeket egy átalakító azonos frekvenciájú mechanikai rezgésekké alakít át; ezek a rezgések azután hegesztőkürtön (vagy vágószerszámon) keresztül továbbítják a szövet felületét. A szerszám körülbelül 10-30 μm amplitúdóval rezeg. A szövettel való érintkezéskor a nagyfrekvenciás vibráció intenzív súrlódást hoz létre a szövetmolekulák között, ami a helyi hőmérsékletet 200-300 °C-ra emeli, ami elegendő a hőre lágyuló szálak azonnali meglágyításához vagy akár megolvasztásához. Ezzel egyidejűleg a vágóél enyhe nyomást (általában csak 0,1–5 N) fejt ki az anyag fizikai elválasztása érdekében, míg az olvadt szálak hűtéskor újra megszilárdulnak, és tömített élt alkotnak.
Ebben a folyamatban két kulcsfontosságú paraméter érdemel figyelmet. Az első a frekvenciaválasztás: a magas frekvenciák (35 kHz és afeletti) vékony anyagok precíziós vágására alkalmasak, míg az alacsony frekvenciák (20 kHz) a nagy teljesítménnyel kombinálva inkább vastag kompozit anyagokhoz. A második a hőhatászóna (HAZ) szabályozása: az ultrahangos vágás HAZ-értéke jellemzően 0,5 mm-nél kisebb – jóval kisebb, mint a lézervágáshoz kapcsolódó 2–3 mm-es tartomány –, ami azt jelenti, hogy a szövet gyakorlatilag nem esik át termikus deformáción vagy elszíneződésen a vágási folyamat során.
II. Szövet megfelelőség: Nem minden szövet kompatibilis
Az ultrahangos tömítési és vágási technológia nem univerzális megoldás. Alapvető követelménye, hogy a szövet megfelelő arányban tartalmazzon hőre lágyuló szintetikus szálakat. Általában 20-70% vagy magasabb szintetikus száltartalom szükséges a hatékony élzáráshoz; minél nagyobb a tartalom, annál erősebb a tömítés. A tiszta természetes szálak (például 100% pamut, len vagy selyem) nem tartalmaznak hőre lágyuló komponenseket, és nem tudják elérni az önzáró ultrahangos módszerekkel.
Az ultrahangos tömítés és vágás eredménye a szövet szerkezetétől függően változhat:
Szövött szövetek: A lánc- és vetülékfonalak a vágott élnél összeolvadtak és rögzítve vannak, hatékonyan megakadályozva a kikopást vagy a kibomlást; a túlzott energia azonban helyi élek keményedését okozhatja, ami befolyásolja az anyag kézi tapintását.
Nem szőtt szövetek: A szálak véletlenszerű elrendezése, nem pedig az átlapolt szerkezet miatt az ultrahangos vágás tökéletesen megőrzi az anyag integritását és kiváló élstabilitást kínál – ezért a nem szőtt szövetek jelentik ennek a technológiának a legérettebb alkalmazási területét.
Stretch szövetek (spandex, lycra stb.): A folyamatparaméterek pontos szabályozása szükséges; míg a tömítés és a vágás megakadályozhatja a kopást, a nem megfelelő hőszabályozás az élek ridegségéhez és a rugalmasság csökkenéséhez vezethet.
Többrétegű kompozit szövetek: Több réteg egyidejű vágása és lezárása is lehetséges, bár a nem megfelelő paraméterbeállítások a rétegek közötti leválást eredményezhetik.
III. Gazdasági elemzés: kezdeti befektetés vs. hosszú távú megtérülés
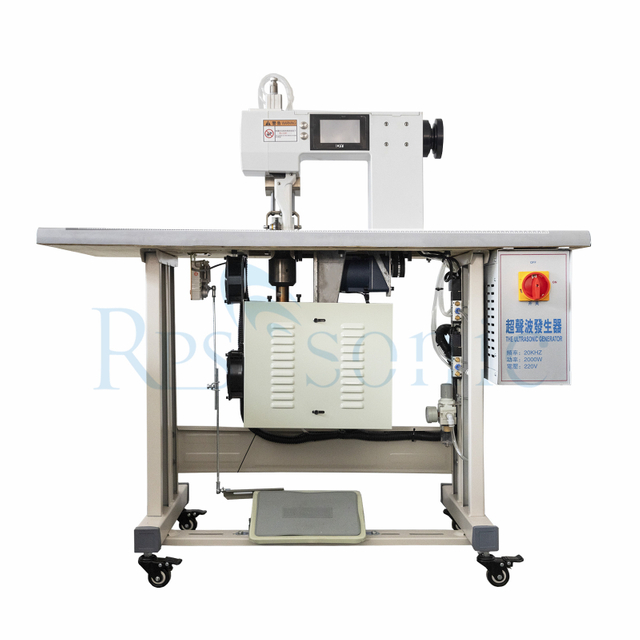
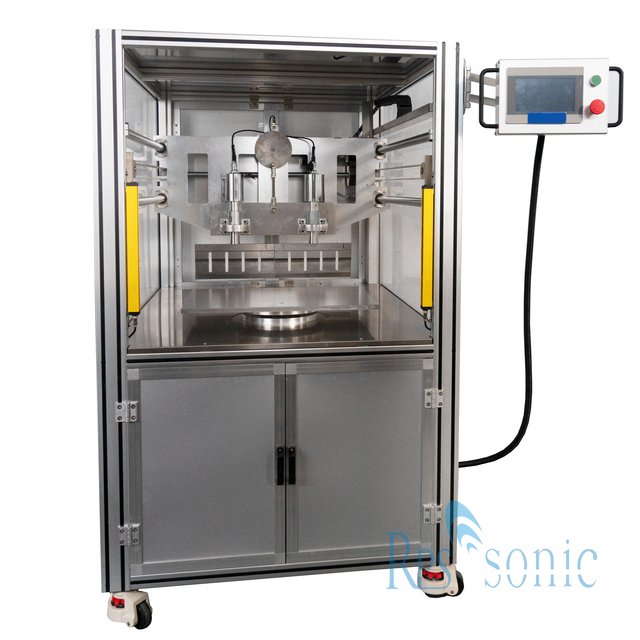
Az ultrahangos tömítő- és vágóberendezések kezdeti beruházása magasabb, mint a hagyományos mechanikus vágógépeké. Egy hazai gyártású ultrahangos vágóasztal általában 8000 és 25000 dollár között mozog, a berendezés szélességétől és az automatizálás szintjétől függően. Az életciklus teljes költségét figyelembe véve azonban a gazdasági előnyök jelentősek:
Közvetlen költségmegtakarítás: A hagyományos forgácsolás további élsimítási (szegélyezési) lépést igényel, amely darabonként körülbelül 15-30 másodpercet vesz igénybe. Az ultrahangos tömítés és vágás egyesíti ezt a két folyamatot, így teljesen szükségtelenné válik a különálló befejező lépés. Ezen túlmenően az ultrahangos vágás nem igényel pengecserét, ezáltal kiküszöbölhető a hagyományos vágópengékkel járó fogyasztási költségek. Hatékonyságnövekedés: A tényleges gyártási adatok azt mutatják, hogy az ultrahangos tömítő- és vágóberendezések bevezetése után a kezelő által műszakonként elkészíthető vágott darabok száma körülbelül 40%-kal nő, míg az élhibák aránya 4,2%-ról 0,3%-ra csökken. Nagy mennyiségű gyártás esetén az általános költségelőny még hangsúlyosabbá válik.
Munkamegtakarítás: A teljesen automatizált ultrahangos tömítő- és vágóberendezések lehetővé teszik a végpontok közötti automatizálást – a letekercseléstől és a hasítástól a keresztirányú vágásig és a késztermék-kiadásig – jelentősen csökkentve a kézi beavatkozás szükségességét.
IV. Eljárások összehasonlítása: Ultrahangos, lézeres és forró kés
A szövetvágás területén az ultrahangos, lézeres és forró késes technológiák a három fő módszer, mindegyiknek megvannak a maga előnyei és hátrányai:
Ultrahangos vs. lézer: A lézeres vágás nagy pontosságot és sebességet kínál, de a vágott élek hajlamosak a perzselésre és megkeményedésre. Az ultrahangos vágás olyan élzárási eredményeket biztosít, amelyeket a lézertechnológia nem tud elérni: a vágás sima és perzselési nyomoktól mentes, így tökéletes tömítés érhető el. Az ultrahangos technológia az energiahatékonyság terén is előnyt jelent. Az ultrahangos berendezések azonban jelenleg némileg le vannak maradva a lézeres rendszerek mögött az automatizálási integráció terén, és vágási sebességük is viszonylag lassabb.
Ultrahangos vs. Hot Knife: A forró kések úgy vágják le a szövetet, hogy azt magas hőmérsékletű fémpengével megolvasztják, ami gyakran az anyag deformálódásához és az élek megperzseléséhez vezet. Az ultrahangos vágás 'alacsony hőmérsékletű' folyamat; A rezgési energia azonnal lágyítja az anyag molekuláit, nem pedig magas hőmérsékletű ablációt alkalmaz, ezáltal elkerülhető a termikus deformáció. Ezenkívül az ultrahangos berendezések folyamatosan működhetnek előmelegítés nélkül, ami magasabb termelési hatékonyságot eredményez.
Összességében az ultrahangos tömítés és vágás pótolhatatlan előnyöket kínál az élminőség és a tömítési teljesítmény tekintetében, így különösen alkalmas a kiváló élminőséget igénylő közép- és csúcskategóriás termékekhez.
Következtetés
Az ultrahangos szövettömítési és -vágási technológia az 1966-os szabadalomban megfogalmazott koncepciótól kezdve a mai textilipar szabványos eljárásává vált több mint fél évszázad alatt. Alapvető értéke abban rejlik, hogy a 'vágás' és 'élzárás' külön lépéseit egyetlen folyamatban egyesíti – ami nem pusztán technikai innováció, hanem a termelési logika alapvető átstrukturálása. A textilgyártók számára az ultrahangos tömítő- és vágóberendezések alkalmazása nem csupán műszaki megoldást jelent olyan minőségi problémákra, mint a kopás és a kibontás; ez egy olyan stratégiai választás, amely racionalizálja a munkafolyamatokat, csökkenti az általános költségeket és javítja a termékek versenyképességét. Mivel a feltörekvő ágazatok – mint például az intelligens hordható termékek és a környezetbarát anyagok – egyre nagyobb pontosságot és hatékonyságot követelnek meg a rugalmas anyagfeldolgozásban, az ultrahangos tömítési és vágási technológia alkalmazási köre tovább bővül, új lendületet adva a textilgyártó ipar magas színvonalú fejlődéséhez.