Česky



Zobrazení: 59 Autor: Editor webu Čas publikování: 2026-08-13 Původ: místo
Ultrazvuková technologie těsnění a řezání tkanin: Komplexní analýza od principů k praxi
Technologie ultrazvukového těsnění a řezání tkanin není novinkou z poslední doby. Jeho počátky se datují kolem roku 1966, kdy byl poprvé patentován koncept využití ultrazvukové energie ke spojování termoplastických vláknitých struktur. V roce 1970 představila společnost Branson Sonic Power Company první ultrazvukový šicí stroj; na počátku 70. let umožnil proces 'Pinsonic' vyvinutý společností Hunter Machine Company nepřetržitou výrobu prošívaných materiálů. Za více než půl století vývoje se tato technologie vyvinula z jednoduchých aplikací lepení na komplexní řešení zpracování integrující řezání, těsnění hran a embosování, čímž dosáhla širokého uplatnění v textilním a netkaném průmyslu. Tento článek poskytuje systematickou analýzu technologie ultrazvukového těsnění a řezání tkanin, která zahrnuje její technické základy, kompatibilitu tkanin, ekonomické aspekty a srovnání procesů.
I. Technické základy: Vibrace, tření a fúze
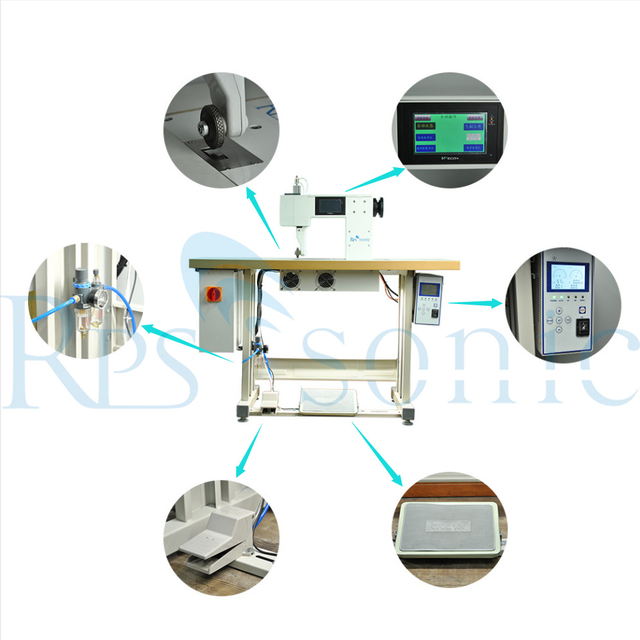
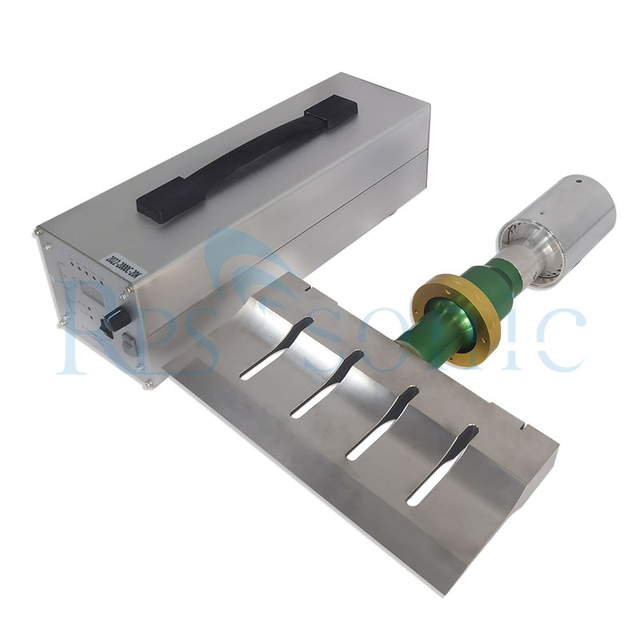
Hlavní pracovní frekvence ultrazvukového zařízení pro těsnění a řezání tkanin se obvykle pohybuje od 20 kHz do 40 kHz. Princip činnosti je následující: ultrazvukový generátor převádí elektrickou energii na vysokofrekvenční elektrické signály, které převodník převádí na mechanické vibrace stejné frekvence; tyto vibrace jsou pak přenášeny na povrch tkaniny přes svařovací trychtýř (nebo řezací nástroj). Nástroj vibruje s amplitudou přibližně 10–30 μm. Při kontaktu s látkou generují vysokofrekvenční vibrace intenzivní tření mezi molekulami látky, čímž se místní teplota zvýší na 200–300 °C – dostačující k okamžitému změkčení nebo dokonce roztavení termoplastických vláken. Současně řezná hrana vyvíjí mírný tlak (obvykle jen 0,1–5 N), aby fyzicky oddělila materiál, zatímco roztavená vlákna po ochlazení znovu ztuhnou a vytvoří utěsněnou hranu.
Pozornost si zaslouží dva klíčové parametry v tomto procesu. Prvním je výběr frekvence: vysoké frekvence (35 kHz a vyšší) jsou vhodné pro přesné řezání tenkých materiálů, zatímco nízké frekvence (20 kHz) v kombinaci s vysokým výstupním výkonem jsou vhodnější pro tlusté kompozitní materiály. Druhým je řízení tepelně ovlivněné zóny (HAZ): HAZ při řezání ultrazvukem je obvykle menší než 0,5 mm – mnohem menší než rozsah 2–3 mm spojený s řezáním laserem – což znamená, že tkanina během procesu řezání neprochází prakticky žádnou tepelnou deformací nebo změnou barvy.
II. Vhodnost látky: Ne všechny látky jsou kompatibilní
Technologie ultrazvukového těsnění a řezání není univerzálním řešením. Jejím základním požadavkem je, aby tkanina obsahovala dostatečný podíl termoplastických syntetických vláken. Obecně je pro dosažení účinného utěsnění okrajů nutný obsah syntetických vláken 20 % až 70 % nebo vyšší; čím vyšší obsah, tím pevnější těsnění. Čistě přírodní vlákna (jako je 100% bavlna, len nebo hedvábí) postrádají termoplastické složky a nemohou dosáhnout samotěsnění pomocí ultrazvukových metod.
Výsledky ultrazvukového těsnění a řezání se liší v závislosti na struktuře tkaniny:
Tkaniny: Osnovní a útkové příze jsou nataveny a zajištěny na okraji řezu, což účinně zabraňuje třepení nebo rozmotávání; nadměrná energie však může způsobit lokální zpevnění hran, což ovlivňuje omak tkaniny.
Netkané textilie: Díky náhodnému uspořádání vláken spíše než propletené struktuře, ultrazvukové řezání dokonale udržuje integritu materiálu a nabízí vynikající stabilitu hran – proto netkané textilie představují nejvyspělejší aplikační oblast pro tuto technologii.
Strečové tkaniny (spandex, Lycra atd.): Je vyžadována přesná kontrola procesních parametrů; zatímco těsnění a řezání může zabránit třepení, nesprávná regulace tepla může vést ke křehnutí hran a snížení elasticity.
Vícevrstvé kompozitní tkaniny: Současné řezání a utěsnění více vrstev je možné, i když nesprávné nastavení parametrů může vést k delaminaci mezi vrstvami.
III. Ekonomická analýza: Počáteční investice vs. dlouhodobá návratnost
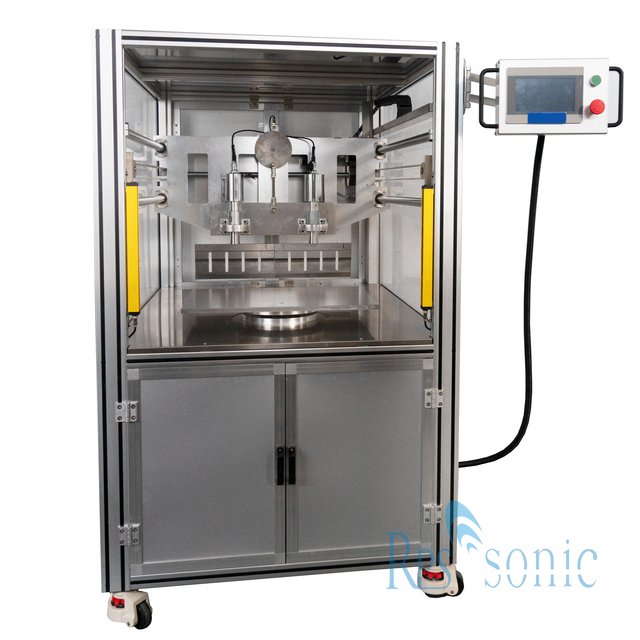
Počáteční investice do zařízení pro ultrazvukové těsnění a řezání je vyšší než u tradičních mechanických řezacích strojů. V tuzemsku vyráběný ultrazvukový řezací stůl obvykle stojí mezi 8 000 a 25 000 USD, v závislosti na šířce zařízení a úrovni automatizace. Pokud však vezmeme v úvahu celkové náklady životního cyklu, ekonomické výhody jsou významné:
Přímá úspora nákladů: Tradiční řezání vyžaduje dodatečný krok dokončování hran (perkování), který trvá přibližně 15 až 30 sekund na kus. Ultrazvukové těsnění a řezání spojují tyto dva procesy do jednoho, což zcela eliminuje potřebu samostatného dokončovacího kroku. Ultrazvukové řezání navíc nevyžaduje výměnu čepele, čímž se eliminují náklady na spotřební materiál spojené s tradičními řeznými čepelemi. Zvýšení efektivity: Skutečná výrobní data ukazují, že po zavedení ultrazvukového utěsňovacího a řezacího zařízení se počet řezaných kusů, které může operátor dokončit za směnu, zvýší přibližně o 40 %, zatímco míra okrajových vad klesne ze 4,2 % na 0,3 %. Ve scénářích velkoobjemové výroby je celková výhoda nákladů ještě výraznější.
Úspora práce: Plně automatizované ultrazvukové těsnicí a řezací zařízení umožňuje komplexní automatizaci – od odvíjení a řezání až po příčné řezání a výstup hotového produktu – což výrazně snižuje potřebu ručního zásahu.
IV. Srovnání procesů: Ultrazvuk, laser a horký nůž
V oblasti řezání tkanin jsou technologie ultrazvuku, laseru a horkého nože tři hlavní metody, z nichž každá má své výhody a nevýhody:
Ultrazvuk vs. laser: Řezání laserem nabízí vysokou přesnost a rychlost, ale řezané hrany jsou náchylné k popálení a ztvrdnutí. Ultrazvukové řezání poskytuje výsledky utěsnění hran, kterým se laserová technologie nemůže rovnat: řez je hladký a bez stop po vpálení a dosahuje dokonalého utěsnění. Ultrazvuková technologie má také výhodu v energetické účinnosti. Ultrazvuková zařízení však v současné době mírně zaostávají za laserovými systémy z hlediska integrace automatizace a jejich řezná rychlost je relativně nižší.
Ultrasonic vs. Hot Knife: Horké nože řežou látku jejím tavením pomocí vysokoteplotní kovové čepele, což často vede k deformaci materiálu a spáleným okrajům. Ultrazvukové řezání je 'nízkoteplotní' proces; vibrační energie okamžitě změkčuje molekuly materiálu namísto použití vysokoteplotní ablace, čímž se zabrání problémům s tepelnou deformací. Kromě toho může ultrazvukové zařízení pracovat nepřetržitě bez předehřívání, což má za následek vyšší efektivitu výroby.
Celkově nabízí ultrazvukové těsnění a řezání nenahraditelné výhody, pokud jde o kvalitu hran a těsnicí výkon, díky čemuž je zvláště vhodný pro produkty střední až vyšší třídy, které vyžadují vynikající kvalitu hran.
Závěr
Od konceptualizace v patentu z roku 1966 až po standardní proces v dnešním textilním průmyslu se technologie ultrazvukového těsnění a řezání tkanin vyvíjela více než půl století. Jeho základní hodnota spočívá ve spojení samostatných kroků 'řezání' a 'těsnění hran' do jediného procesu, který nepředstavuje pouze technickou inovaci, ale zásadní restrukturalizaci výrobní logiky. Pro výrobce textilu není použití ultrazvukového těsnicího a řezacího zařízení pouze technickým řešením problémů s kvalitou, jako je třepení a rozplétání; je to strategická volba, která zjednodušuje pracovní postupy, snižuje celkové náklady a zvyšuje konkurenceschopnost produktů. Vzhledem k tomu, že rozvíjející se sektory – jako jsou chytrá nositelná zařízení a materiály šetrné k životnímu prostředí – stále více požadují vyšší přesnost a efektivitu při zpracování flexibilních materiálů, rozsah aplikací technologie ultrazvukového těsnění a řezání se bude nadále rozšiřovat a vnáší nový impuls do vysoce kvalitního rozvoje textilního zpracovatelského průmyslu.