românesc



Vizualizări: 59 Autor: Editor site Ora publicării: 2026-08-13 Origine: Site
Tehnologia de etanșare și tăiere cu ultrasunete a țesăturilor: o analiză cuprinzătoare de la principii la practică
Tehnologia de etanșare și tăiere a țesăturii cu ultrasunete nu este o inovație recentă. Originile sale datează din jurul anului 1966, când conceptul de utilizare a energiei ultrasonice pentru a lega structurile din fibre termoplastice a fost brevetat pentru prima dată. În 1970, Branson Sonic Power Company a introdus prima mașină de cusut cu ultrasunete; la începutul anilor 1970, procesul „Pinsonic” dezvoltat de Hunter Machine Company a permis producția continuă de materiale matlasate. De-a lungul a peste o jumătate de secol de dezvoltare, această tehnologie a evoluat de la aplicații simple de lipire într-o soluție de procesare cuprinzătoare care integrează tăierea, etanșarea muchiilor și gofrarea, obținând o adoptare pe scară largă în industria textilă și nețesută. Acest articol oferă o analiză sistematică a tehnologiei de etanșare și tăiere a țesăturilor cu ultrasunete, acoperind fundamentele sale tehnice, compatibilitatea țesăturilor, aspectele economice și comparațiile proceselor.
I. Fundamente tehnice: vibrație, frecare și fuziune
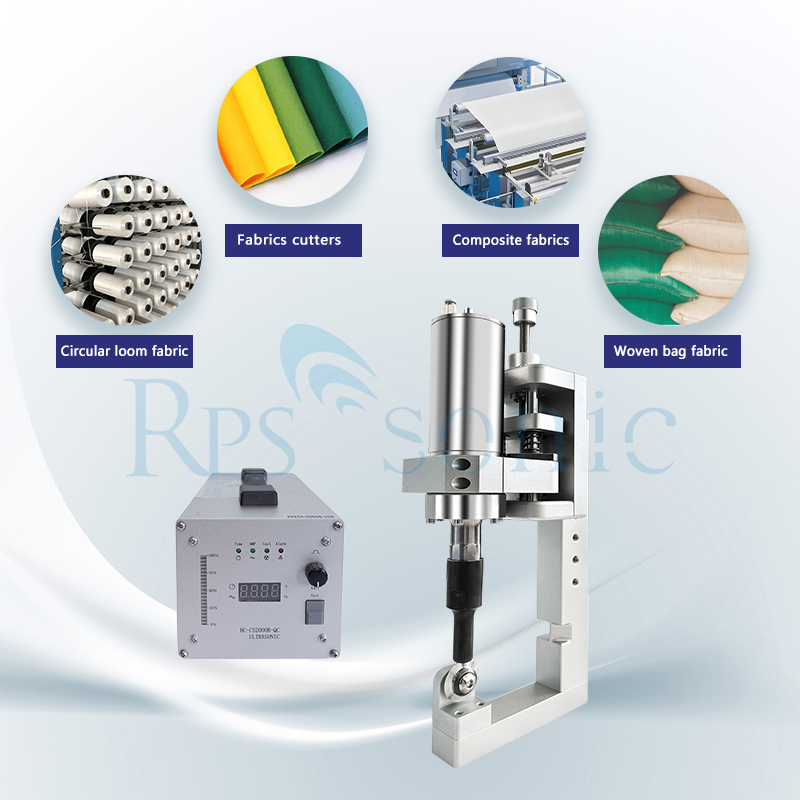
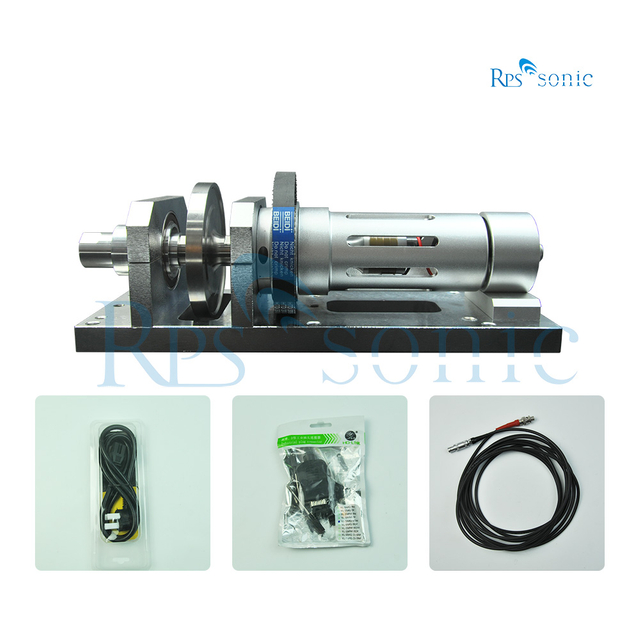
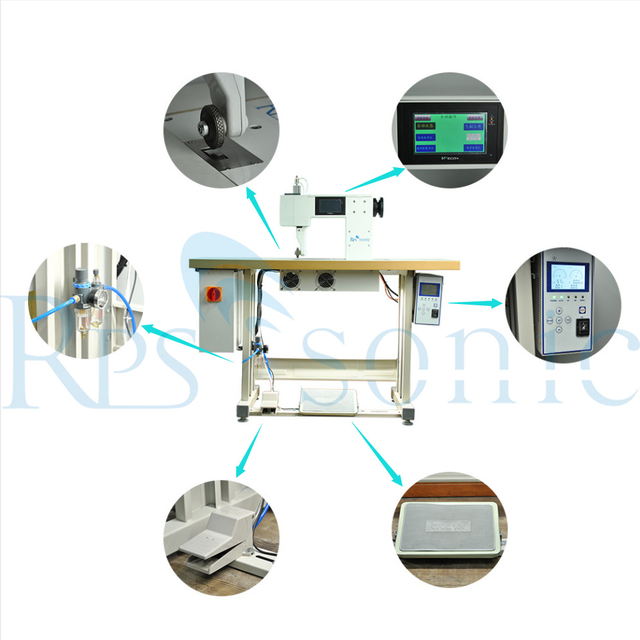
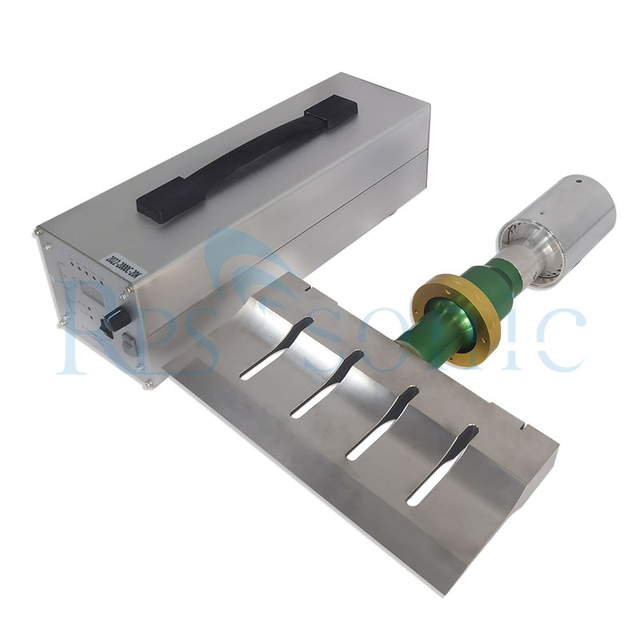
Frecvența de funcționare de bază a echipamentelor de etanșare și tăiere a țesăturii cu ultrasunete variază de obicei între 20 kHz și 40 kHz. Principiul de funcționare este următorul: un generator de ultrasunete transformă energia electrică în semnale electrice de înaltă frecvență, pe care un traductor le transformă în vibrații mecanice la aceeași frecvență; aceste vibrații sunt apoi transmise suprafeței țesăturii printr-un corn de sudură (sau unealtă de tăiere). Instrumentul vibrează cu o amplitudine de aproximativ 10–30 μm. La contactul cu țesătura, vibrația de înaltă frecvență generează frecare intensă între moleculele țesăturii, ridicând temperatura locală la 200–300°C - suficientă pentru a înmuia sau chiar a topi instantaneu fibrele termoplastice. Simultan, muchia de tăiere aplică o presiune ușoară (de obicei doar 0,1–5 N) pentru a separa fizic materialul, în timp ce fibrele topite se resolidifică la răcire pentru a forma o margine etanșă.
Doi parametri cheie în acest proces merită atenție. Prima este selectarea frecvenței: frecvențele înalte (35 kHz și mai sus) sunt potrivite pentru tăierea cu precizie a materialelor subțiri, în timp ce frecvențele joase (20 kHz) combinate cu putere mare de ieșire sunt mai potrivite pentru materialele compozite groase. Al doilea este controlul zonei afectate de căldură (HAZ): HAZ în tăierea cu ultrasunete este de obicei mai mică de 0,5 mm - mult mai mic decât intervalul de 2-3 mm asociat cu tăierea cu laser - ceea ce înseamnă că materialul nu suferă practic nicio deformare termică sau decolorare în timpul procesului de tăiere.
II. Adecvarea țesăturilor: nu toate țesăturile sunt compatibile
Tehnologia de etanșare și tăiere cu ultrasunete nu este o soluție universală. Cerința sa de bază este ca materialul să conțină o proporție suficientă de fibre sintetice termoplastice. În general, un conținut de fibre sintetice de 20% până la 70% sau mai mare este necesar pentru a obține o etanșare eficientă a marginilor; cu cât conținutul este mai mare, cu atât etanșarea este mai puternică. Fibrele naturale pure (cum ar fi bumbacul 100%, inul sau mătasea) nu au componente termoplastice și nu pot obține auto-etanșare prin metode ultrasonice.
Rezultatele de etanșare și tăiere cu ultrasunete variază în funcție de structura țesăturii:
Țesături: firele de urzeală și bătătură sunt topite și securizate la marginea tăiată, prevenind eficient uzura sau desfacerea; totuși, energia excesivă poate provoca întărirea locală a marginilor, afectând senzația de mână a materialului.
Țesături nețesute: Datorită aranjamentului aleatoriu al fibrelor, mai degrabă decât a unei structuri întrețesute, tăierea cu ultrasunete menține perfect integritatea materialului și oferă o stabilitate excelentă a marginilor - motiv pentru care țesăturile nețesute reprezintă zona de aplicare cea mai matură pentru această tehnologie.
Țesături elastice (spandex, Lycra etc.): Este necesar un control precis al parametrilor procesului; în timp ce etanșarea și tăierea pot preveni uzura, controlul necorespunzător al căldurii poate duce la fragilizarea marginilor și la reducerea elasticității.
Țesături compozite cu mai multe straturi: este posibilă tăierea și etanșarea simultană a mai multor straturi, deși setările incorecte ale parametrilor pot duce la delaminarea între straturi.
III. Analiză economică: investiție inițială vs. rentabilitate pe termen lung
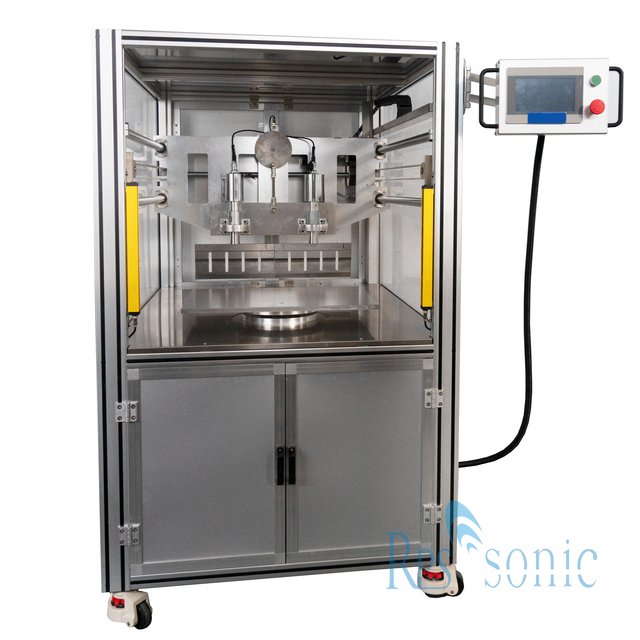
Investiția inițială pentru echipamentele de etanșare și tăiere cu ultrasunete este mai mare decât cea pentru mașinile tradiționale de tăiere mecanică. O masă de tăiere cu ultrasunete produsă intern costă de obicei între 8.000 USD și 25.000 USD, în funcție de lățimea echipamentului și nivelul de automatizare. Cu toate acestea, luând în considerare costul total al ciclului de viață, avantajele economice sunt semnificative:
Economii directe de costuri: Tăierea tradițională necesită o etapă suplimentară de finisare a muchiei (fișcare), care durează aproximativ 15 până la 30 de secunde per bucată. Sigilarea și tăierea cu ultrasunete combină aceste două procese într-unul singur, eliminând complet necesitatea etapei separate de finisare. În plus, tăierea cu ultrasunete nu necesită înlocuirea lamei, eliminând astfel costurile consumabile asociate cu lamele de tăiere tradiționale. Câștiguri de eficiență: Datele reale de producție arată că, după introducerea echipamentelor de etanșare și tăiere cu ultrasunete, numărul de piese tăiate pe care un operator le poate completa pe schimb crește cu aproximativ 40%, în timp ce rata defectelor de margine scade de la 4,2% la 0,3%. În scenariile de producție cu volum mare, avantajul general de cost devine și mai pronunțat.
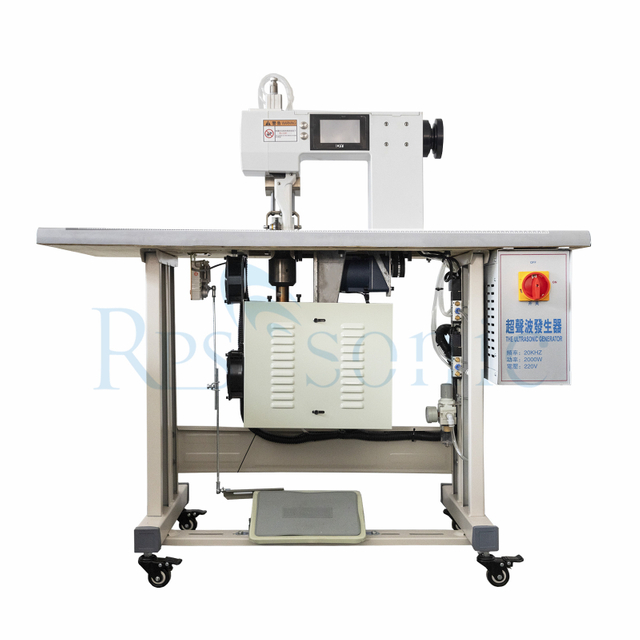
Economii de forță de muncă: echipamentele de etanșare și tăiere cu ultrasunete complet automatizate permit automatizarea de la un capăt la altul, de la desfășurare și tăiere până la tăierea transversală și producția de produs finit, reducând în mod semnificativ nevoia de intervenție manuală.
IV. Comparație de proces: cuțit cu ultrasunete, laser și fierbinte
În domeniul tăierii țesăturilor, tehnologiile cu ultrasunete, laser și cuțite fierbinți sunt cele trei metode principale, fiecare cu propriile sale avantaje și dezavantaje:
Ultrasunete vs. Laser: Tăierea cu laser oferă precizie și viteză ridicate, dar marginile tăiate sunt predispuse la ars și întărire. Tăierea cu ultrasunete oferă rezultate de etanșare a marginilor pe care tehnologia laser nu le poate egala: tăierea este netedă și fără urme de arsuri, obținând o etanșare perfectă. Tehnologia cu ultrasunete deține, de asemenea, un avantaj în ceea ce privește eficiența energetică. Cu toate acestea, echipamentele cu ultrasunete sunt în prezent puțin în urmă cu sistemele laser în ceea ce privește integrarea automatizării, iar viteza de tăiere este relativ mai mică.
Cuțit cu ultrasunete vs. cuțit fierbinte: cuțitele fierbinți taie țesătura prin topirea acesteia cu o lamă metalică la temperatură ridicată, ceea ce duce adesea la deformarea materialului și la marginile pârjolite. Tăierea cu ultrasunete este un proces „la temperatură scăzută”; energia vibrațională înmoaie instantaneu moleculele materialului în loc să utilizeze ablația la temperatură înaltă, evitând astfel problemele de deformare termică. În plus, echipamentele cu ultrasunete pot funcționa continuu fără preîncălzire, rezultând o eficiență mai mare a producției.
În general, etanșarea și tăierea cu ultrasunete oferă avantaje de neînlocuit în ceea ce privește calitatea marginilor și performanța de etanșare, făcându-l deosebit de potrivit pentru produsele de gamă medie până la înaltă care necesită o calitate superioară a marginilor.
Concluzie
De la conceptualizarea sa într-un brevet din 1966 până la a deveni un proces standard în industria textilă de astăzi, tehnologia de etanșare și tăiere cu ultrasunete a țesăturilor a evoluat pe parcursul a mai bine de jumătate de secol. Valoarea sa de bază constă în combinarea etapelor separate de „tăiere” și „etanșare a marginilor” într-un singur proces – reprezentând nu doar o inovație tehnică, ci o restructurare fundamentală a logicii de producție. Pentru producătorii de textile, adoptarea echipamentelor de etanșare și tăiere cu ultrasunete nu este doar o soluție tehnică la probleme de calitate, cum ar fi uzura și desfacerea; este o alegere strategică care eficientizează fluxurile de lucru, reduce costurile totale și îmbunătățește competitivitatea produselor. Pe măsură ce sectoarele în curs de dezvoltare, cum ar fi materialele inteligente și ecologice, solicită din ce în ce mai multă precizie și eficiență în prelucrarea flexibilă a materialelor, domeniul de aplicare al tehnologiei de etanșare și tăiere cu ultrasunete va continua să se extindă, injectând un nou impuls dezvoltării de înaltă calitate a industriei de fabricare a textilelor.