Сербия



Прегледи: 59 Аутор: Уредник сајта Време објаве: 13.08.2026 Порекло: Сајт
Ултразвучно заптивање и сечење тканине: свеобухватна анализа од принципа до праксе
Ултразвучна технологија заптивања и сечења тканине није недавна иновација. Његово порекло датира око 1966. године, када је концепт коришћења ултразвучне енергије за спајање термопластичних влакана први пут патентиран. 1970. године, компанија Брансон Сониц Повер Цомпани представила је прву ултразвучну шиваћу машину; до раних 1970-их, 'Пинсониц' процес који је развила компанија Хунтер Мацхине је омогућио континуирану производњу прошивених материјала. Током више од пола века развоја, ова технологија је еволуирала од једноставних апликација за лепљење у свеобухватно решење за обраду које интегрише сечење, заптивање ивица и утискивање, постижући широко усвајање у текстилној и нетканој индустрији. Овај чланак пружа систематску анализу ултразвучне технологије заптивања и сечења тканине, покривајући њене техничке основе, компатибилност тканине, економске аспекте и поређења процеса.
И. Техничке основе: Вибрације, Трење и Фузија
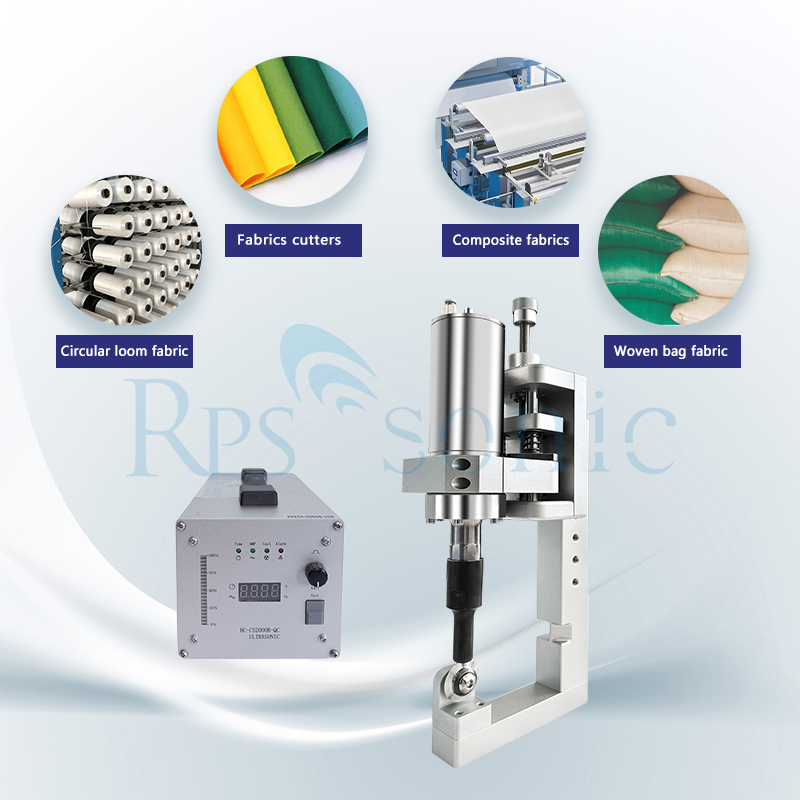
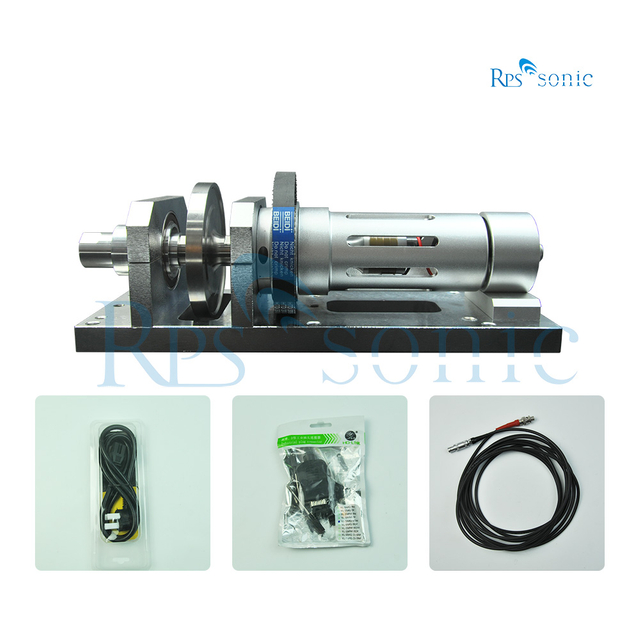
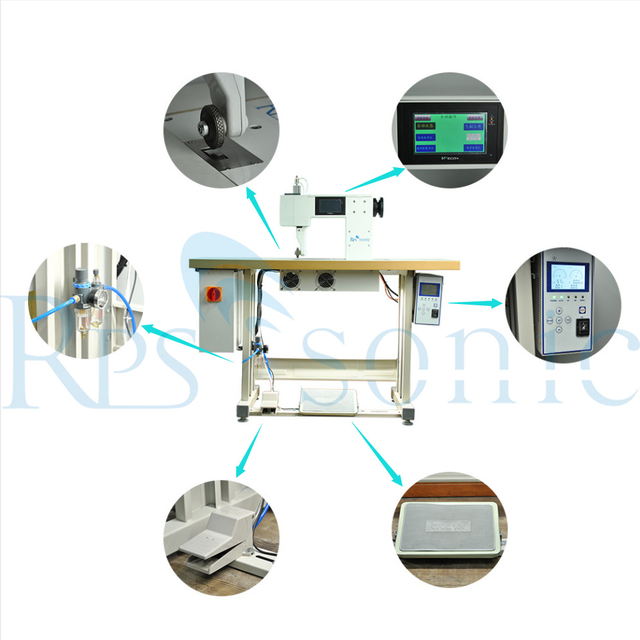
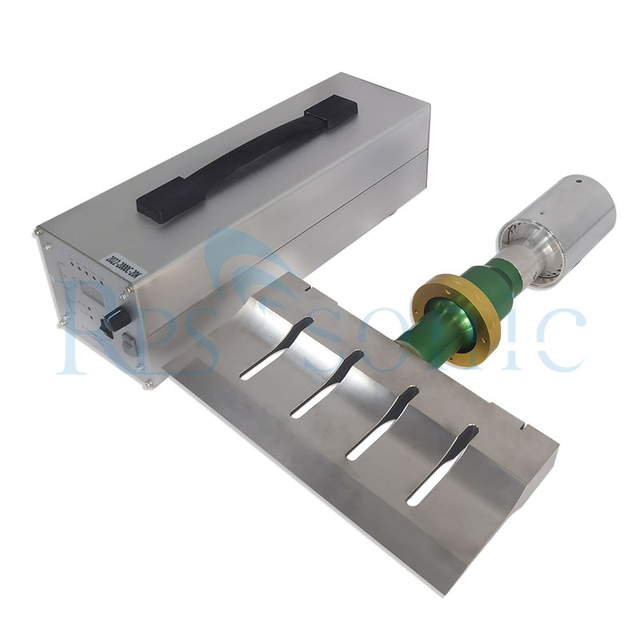
Основна радна фреквенција ултразвучне опреме за заптивање и сечење тканине се обично креће од 20 кХз до 40 кХз. Принцип рада је следећи: ултразвучни генератор претвара електричну енергију у високофреквентне електричне сигнале, које претварач претвара у механичке вибрације на истој фреквенцији; ове вибрације се затим преносе на површину тканине преко трубе за заваривање (или алата за сечење). Алат вибрира са амплитудом од приближно 10-30 μм. У контакту са тканином, вибрације високе фреквенције стварају интензивно трење између молекула тканине, подижући локалну температуру на 200–300°Ц – довољну да тренутно омекша или чак растопи термопластична влакна. Истовремено, резна ивица примењује благи притисак (обично само 0,1–5 Н) да физички одвоји материјал, док се растопљена влакна поново учвршћују након хлађења и формирају запечаћену ивицу.
Два кључна параметра у овом процесу заслужују пажњу. Први је избор фреквенције: високе фреквенције (35 кХз и више) су погодне за прецизно сечење танких материјала, док ниске фреквенције (20 кХз) у комбинацији са великом излазном снагом су погодније за дебеле композитне материјале. Друга је контрола зоне под утицајем топлоте (ХАЗ): ЗУТ у ултразвучном резању је обично мањи од 0,5 мм — далеко мањи од опсега од 2–3 мм повезаног са ласерским резањем — што значи да тканина практично не подлеже топлотној деформацији или промени боје током процеса сечења.
ИИ. Погодност тканине: Нису све тканине компатибилне
Ултразвучна технологија заптивања и сечења није универзално решење. Његов основни захтев је да тканина садржи довољан удео термопластичних синтетичких влакана. Генерално, неопходан је садржај синтетичких влакана од 20% до 70% или више да би се постигло ефикасно заптивање ивица; што је садржај већи, то је печат јачи. Чиста природна влакна (као што су 100% памук, лан или свила) немају термопластичне компоненте и не могу постићи самозаптивање ултразвучним методама.
Ултразвучно заптивање и резултати сечења варирају у зависности од структуре тканине:
Тканине: Предива основе и потке су спојена и причвршћена на ивици реза, ефикасно спречавајући хабање или расклапање; међутим, прекомерна енергија може да изазове локализовано очвршћавање ивица, што утиче на осећај руке тканине.
Неткане тканине: Због насумичног распореда влакана, а не преплетене структуре, ултразвучно сечење савршено одржава интегритет материјала и нуди одличну стабилност ивица—због чега неткане тканине представљају најзрелију област примене ове технологије.
Растезљиве тканине (спандек, ликра, итд.): Потребна је прецизна контрола параметара процеса; док заптивање и сечење могу спречити хабање, неправилна контрола топлоте може довести до кртости ивица и смањене еластичности.
Вишеслојне композитне тканине: Могуће је истовремено сечење и заптивање више слојева, мада неправилна подешавања параметара могу довести до деламинације између слојева.
ИИИ. Економска анализа: почетна инвестиција у односу на дугорочни принос
Почетна инвестиција за ултразвучну опрему за заптивање и сечење је већа од оне за традиционалне машине за механичко сечење. Ултразвучни сто за сечење домаће производње обично кошта између 8.000 и 25.000 долара, у зависности од ширине опреме и нивоа аутоматизације. Међутим, када се узме у обзир укупна цена животног циклуса, економске предности су значајне:
Директна уштеда трошкова: Традиционално сечење захтева додатни корак завршне обраде ивица (шивање), који траје отприлике 15 до 30 секунди по комаду. Ултразвучно заптивање и сечење комбинују ова два процеса у један, потпуно елиминишући потребу за посебним кораком завршне обраде. Штавише, ултразвучно сечење не захтева замену сечива, чиме се елиминишу потрошни трошкови повезани са традиционалним сечивима. Пораст ефикасности: Стварни подаци о производњи показују да се након увођења ултразвучне опреме за заптивање и сечење, број комада сечења које оператер може да заврши по смени повећава за приближно 40%, док стопа дефекта ивица опада са 4,2% на 0,3%. У сценаријима производње великог обима, укупна предност трошкова постаје још израженија.
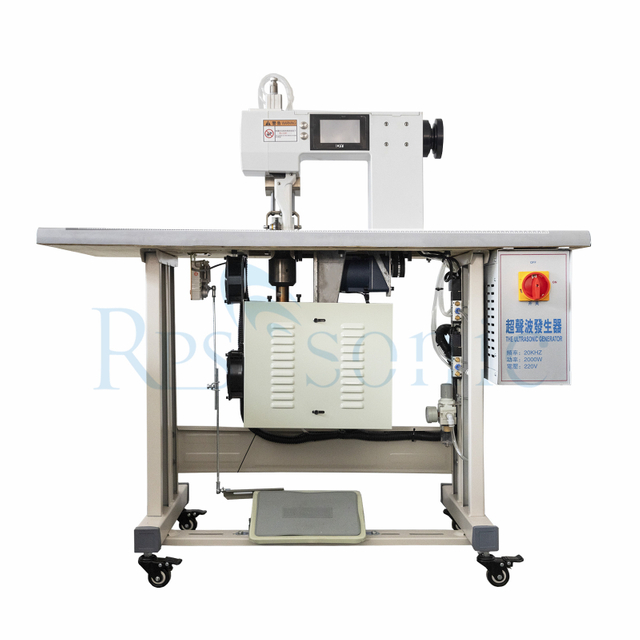
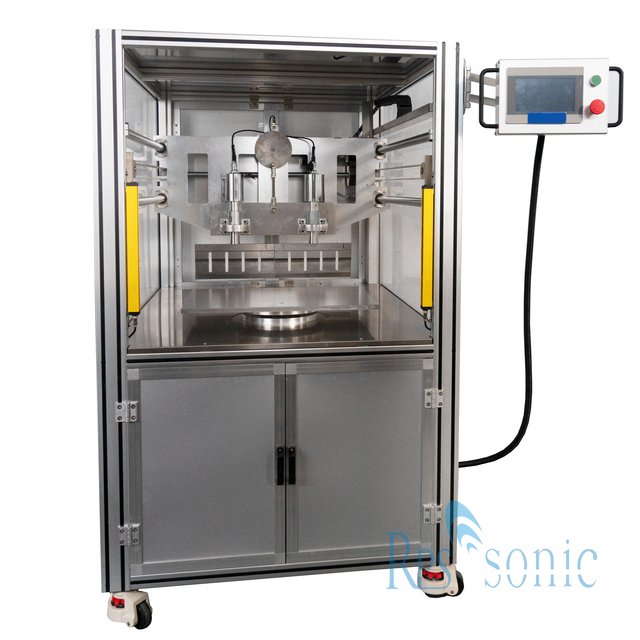
Уштеда радне снаге: Потпуно аутоматизована ултразвучна опрема за заптивање и сечење омогућава аутоматизацију од краја до краја—од одмотавања и сечења до попречног сечења и производње готовог производа—значајно смањујући потребу за ручном интервенцијом.
ИВ. Поређење процеса: ултразвучни, ласерски и врући нож
У области сечења тканине, ултразвучна, ласерска и технологија врућих ножева су три главне методе, свака са својим предностима и недостацима:
Ултразвучно наспрам ласера: Ласерско сечење нуди високу прецизност и брзину, али ивице сечења су склоне печењу и стврдњавању. Ултразвучно сечење даје резултате заптивања ивица које ласерска технологија не може да парира: рез је гладак и без трагова опекотина, чиме се постиже савршено заптивање. Ултразвучна технологија такође има предност у енергетској ефикасности. Међутим, ултразвучна опрема тренутно мало заостаје за ласерским системима у смислу интеграције аутоматизације, а њена брзина сечења је релативно спорија.
Ултразвучни против врућег ножа: Врући ножеви секу тканину топећи је металном оштрицом на високој температури, што често доводи до деформације материјала и запечених ивица. Ултразвучно сечење је 'нискотемпературни' процес; вибрациона енергија тренутно омекшава молекуле материјала уместо да користи високотемпературну аблацију, чиме се избегавају проблеми са топлотном деформацијом. Поред тога, ултразвучна опрема може радити континуирано без претходног загревања, што резултира већом ефикасношћу производње.
Све у свему, ултразвучно заптивање и сечење нуди незаменљиве предности у погледу квалитета ивица и перформанси заптивања, што га чини посебно погодним за производе средњег и високог квалитета који захтевају врхунски квалитет ивица.
Закључак
Од концептуализације у патенту из 1966. године до стандардног процеса у данашњој текстилној индустрији, технологија ултразвучног заптивања и сечења тканине еволуирала је више од пола века. Његова основна вредност лежи у комбиновању одвојених корака 'сецања' и 'заптивања ивица' у један процес—који представља не само техничку иновацију, већ и фундаментално реструктурирање производне логике. За произвођаче текстила, усвајање ултразвучне опреме за заптивање и сечење није само техничко решење за проблеме квалитета попут хабања и распадања; то је стратешки избор који поједностављује токове посла, смањује укупне трошкове и повећава конкурентност производа. Како сектори у настајању – као што су паметни носиви уређаји и еколошки прихватљиви материјали – све више захтевају већу прецизност и ефикасност у флексибилној обради материјала, обим примене ултразвучне технологије заптивања и сечења ће наставити да се шири, дајући нови замах висококвалитетном развоју индустрије текстилне производње.