Dansk



Visninger: 59 Forfatter: Webstedsredaktør Udgivelsestid: 13-08-2026 Oprindelse: websted
Ultralydsstofforseglings- og skæreteknologi: En omfattende analyse fra principper til praksis
Ultralydsstofforseglings- og skæreteknologi er ikke en ny innovation. Dens oprindelse går tilbage til omkring 1966, hvor konceptet med at bruge ultralydsenergi til at binde termoplastiske fiberstrukturer først blev patenteret. I 1970 introducerede Branson Sonic Power Company den første ultralydssymaskine; i begyndelsen af 1970'erne havde 'Pinsonic'-processen udviklet af Hunter Machine Company muliggjort kontinuerlig produktion af quiltede materialer. I løbet af mere end et halvt århundredes udvikling har denne teknologi udviklet sig fra simple limningsapplikationer til en omfattende forarbejdningsløsning, der integrerer skæring, kantforsegling og prægning, hvilket har opnået udbredt anvendelse i tekstil- og nonwovenindustrien. Denne artikel giver en systematisk analyse af ultralydsstofforseglings- og skæreteknologi, der dækker dets tekniske grundprincipper, stofkompatibilitet, økonomiske aspekter og processammenligninger.
I. Tekniske grundlæggende principper: Vibration, friktion og fusion
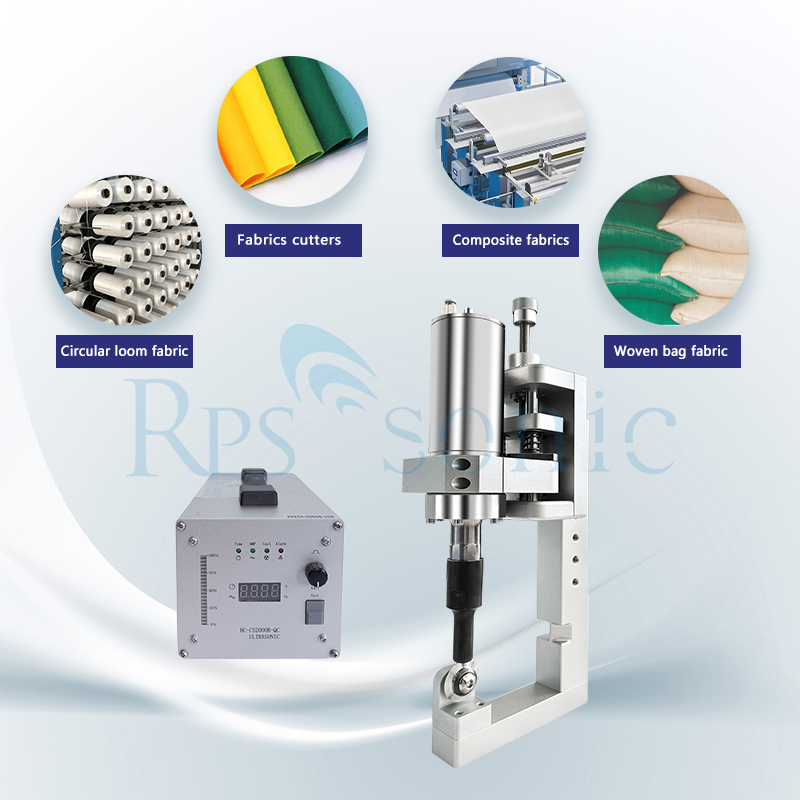
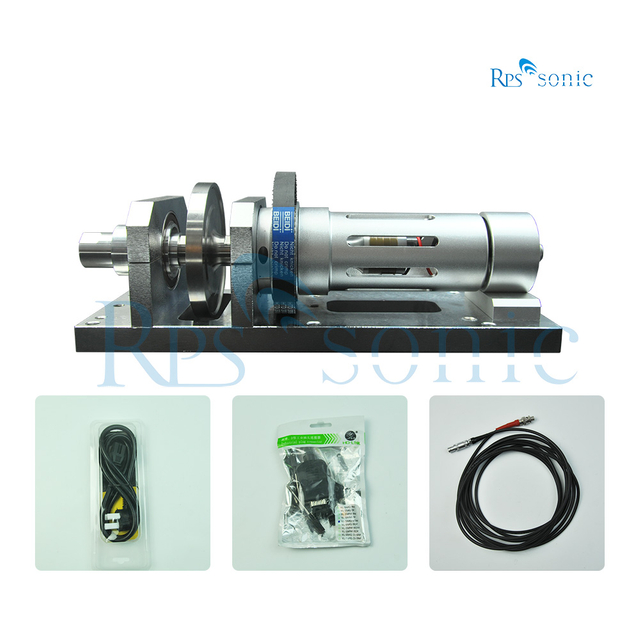
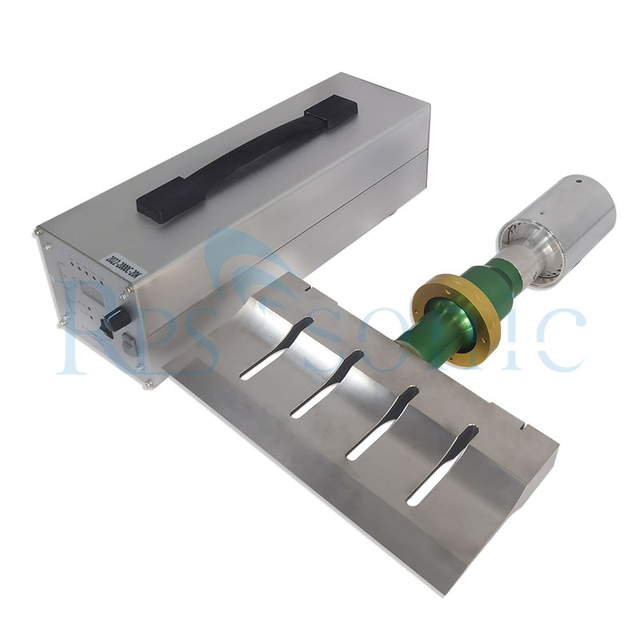
Kernedriftsfrekvensen for ultralydsstofforseglings- og skæreudstyr varierer typisk fra 20 kHz til 40 kHz. Arbejdsprincippet er som følger: en ultralydsgenerator omdanner elektrisk energi til højfrekvente elektriske signaler, som en transducer omdanner til mekaniske vibrationer ved samme frekvens; disse vibrationer overføres derefter til stofoverfladen via et svejsehorn (eller skæreværktøj). Værktøjet vibrerer med en amplitude på ca. 10–30 μm. Ved kontakt med stoffet genererer den højfrekvente vibration intens friktion mellem stofmolekylerne, hvilket hæver den lokale temperatur til 200-300°C - tilstrækkeligt til øjeblikkeligt at blødgøre eller endda smelte termoplastiske fibre. Samtidig påfører skærkanten et let tryk (normalt kun 0,1-5 N) for fysisk at adskille materialet, mens de smeltede fibre størkner igen ved afkøling og danner en forseglet kant.
To nøgleparametre i denne proces kræver opmærksomhed. Den første er frekvensvalg: høje frekvenser (35 kHz og derover) er velegnede til præcisionsskæring af tynde materialer, hvorimod lave frekvenser (20 kHz) kombineret med høj effekt er bedre egnet til tykke kompositmaterialer. Den anden er kontrollen af den varmepåvirkede zone (HAZ): HAZ i ultralydsskæring er typisk mindre end 0,5 mm - langt mindre end 2-3 mm-området forbundet med laserskæring - hvilket betyder, at stoffet praktisk talt ikke gennemgår nogen termisk deformation eller misfarvning under skæreprocessen.
II. Stoffets egnethed: Ikke alle stoffer er kompatible
Ultralydsforseglings- og skæreteknologi er ikke en universel løsning. Dets kernekrav er, at stoffet indeholder en tilstrækkelig andel af termoplastiske syntetiske fibre. Generelt er et syntetisk fiberindhold på 20% til 70% eller højere nødvendigt for at opnå effektiv kantforsegling; jo højere indhold, jo stærkere forsegling. Rene naturlige fibre (såsom 100 % bomuld, hør eller silke) mangler termoplastiske komponenter og kan ikke opnå selvforsegling via ultralydsmetoder.
Ultralydsforsegling og skæreresultater varierer afhængigt af stoffets struktur:
Vævede stoffer: Kæde- og skudgarn er smeltet sammen og fastgjort ved den afskårne kant, hvilket effektivt forhindrer flossning eller optrævning; dog kan overdreven energi forårsage lokal kanthærdning, hvilket påvirker stoffets håndfølelse.
Ikke-vævede stoffer: På grund af det tilfældige arrangement af fibre snarere end en sammenflettet struktur, bevarer ultralydsskæring perfekt materialets integritet og tilbyder fremragende kantstabilitet - hvilket er grunden til, at ikke-vævede stoffer repræsenterer det mest modne anvendelsesområde for denne teknologi.
Stretchstoffer (spandex, lycra osv.): Præcis kontrol af procesparametre er påkrævet; mens forsegling og skæring kan forhindre flossning, kan ukorrekt varmekontrol føre til skørhed i kanten og reduceret elasticitet.
Flerlags kompositstoffer: Samtidig skæring og forsegling af flere lag er mulig, selvom forkerte parameterindstillinger kan resultere i delaminering mellem lagene.
III. Økonomisk analyse: initialinvestering vs. langsigtet afkast
Den oprindelige investering for ultralydsforseglings- og skæreudstyr er højere end for traditionelle mekaniske skæremaskiner. Et indenlandsk produceret ultralydsskærebord koster typisk mellem $8.000 og $25.000, afhængigt af udstyrets bredde og automatiseringsniveau. Men når man betragter de samlede livscyklusomkostninger, er de økonomiske fordele betydelige:
Direkte omkostningsbesparelser: Traditionel skæring kræver et ekstra kantbearbejdningstrin (skæring), hvilket tager cirka 15 til 30 sekunder pr. stk. Ultralydsforsegling og -skæring kombinerer disse to processer i én, hvilket fuldstændigt eliminerer behovet for det separate efterbehandlingstrin. Ydermere kræver ultralydsskæring ikke udskiftning af knive, hvilket eliminerer forbrugsomkostningerne forbundet med traditionelle skæreklinger. Effektivitetsgevinster: Faktiske produktionsdata viser, at efter introduktion af ultralydsforseglings- og skæreudstyr stiger antallet af afskårne stykker, som en operatør kan færdiggøre pr. skift, med ca. 40 %, mens kantfejlprocenten falder fra 4,2 % til 0,3 %. I scenarier med højvolumenproduktion bliver den samlede omkostningsfordel endnu mere udtalt.
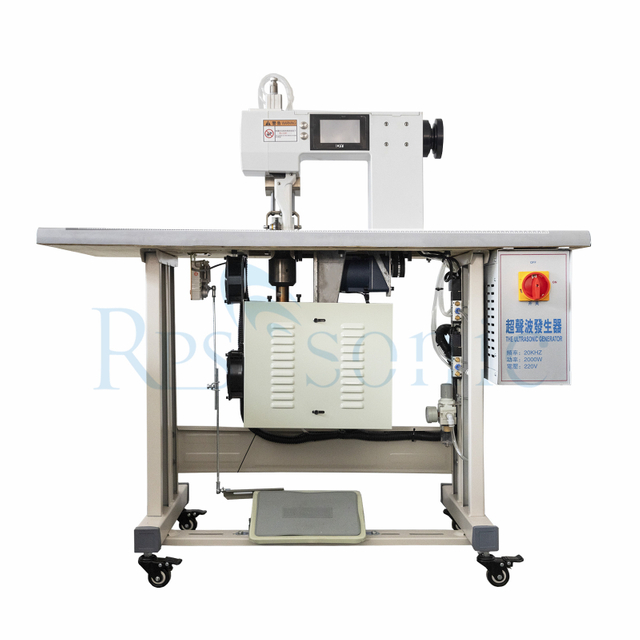
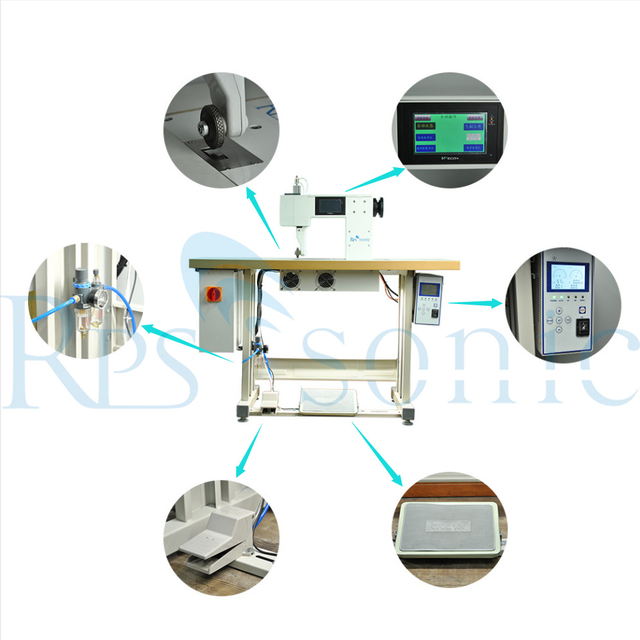
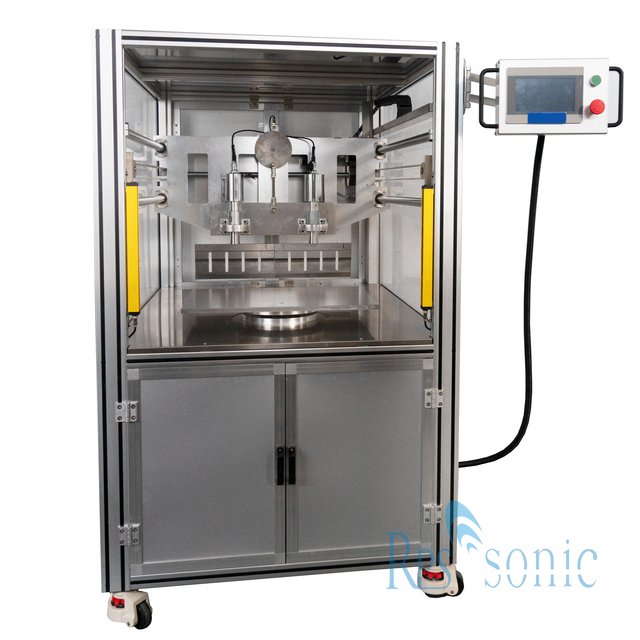
Arbejdsbesparelser: Fuldt automatiseret ultralydsforseglings- og skæreudstyr muliggør ende-til-ende-automatisering – fra afrulning og opskæring til tværskæring og output af færdige produkter – hvilket reducerer behovet for manuel indgriben markant.
IV. Processammenligning: Ultralyd, Laser og Hot Knife
Inden for stofskæring er ultralyds-, laser- og hot knife-teknologier de tre almindelige metoder, hver med sine egne fordele og ulemper:
Ultralyd vs. Laser: Laserskæring giver høj præcision og hastighed, men de afskårne kanter er tilbøjelige til at brænde og hærde. Ultralydsskæring leverer kantforseglingsresultater, som laserteknologi ikke kan matche: Snittet er glat og fri for svidningsmærker, hvilket opnår en perfekt forsegling. Ultralydsteknologi har også en fordel med hensyn til energieffektivitet. Imidlertid halter ultralydsudstyr i øjeblikket lidt bagefter lasersystemer med hensyn til automatiseringsintegration, og dets skærehastighed er relativt langsommere.
Ultralyd vs. Hot Knife: Varme knive skærer stof ved at smelte det med en højtemperatur metalklinge, hvilket ofte fører til materialedeformation og brændte kanter. Ultralydsskæring er en 'lavtemperatur'-proces; Vibrationsenergi blødgør øjeblikkeligt materialets molekyler i stedet for at bruge højtemperaturablation og undgår derved termiske deformationsproblemer. Derudover kan ultralydsudstyr fungere kontinuerligt uden forvarmning, hvilket resulterer i højere produktionseffektivitet.
Samlet set giver ultralydsforsegling og -skæring uerstattelige fordele med hensyn til kantkvalitet og forseglingsydelse, hvilket gør den særligt velegnet til mellem- til high-end produkter, der kræver overlegen kantkvalitet.
Konklusion
Fra dens konceptualisering i et patent fra 1966 til at blive en standardproces i nutidens tekstilindustri, har ultralydsstofforseglings- og skæreteknologi udviklet sig over mere end et halvt århundrede. Dens kerneværdi ligger i at kombinere de separate trin af 'skæring' og 'kantforsegling' i en enkelt proces - som ikke blot repræsenterer en teknisk innovation, men en grundlæggende omstrukturering af produktionslogikken. For tekstilproducenter er anvendelse af ultralydsforseglings- og skæreudstyr ikke kun en teknisk løsning på kvalitetsproblemer som flossning og optrævling; det er et strategisk valg, der strømliner arbejdsgange, reducerer de samlede omkostninger og forbedrer produktets konkurrenceevne. Efterhånden som nye sektorer – såsom smarte wearables og miljøvenlige materialer – i stigende grad kræver højere præcision og effektivitet i fleksibel materialebearbejdning, vil anvendelsesområdet for ultralydsforsegling og skæreteknologi fortsætte med at udvide, hvilket injicerer nyt momentum i højkvalitetsudviklingen af tekstilfremstillingsindustrien.