Français



Vues : 100 Auteur : Éditeur du site Heure de publication : 2026-10-20 Origine : Site
Application des machines de soudage par ultrasons au soudage de bouchons en plastique pour cartons Tetra Pak
Avec le développement de l'industrie de l'emballage des aliments liquides, les cartons Tetra Pak et autres emballages composites à base de papier sont devenus largement utilisés pour des produits tels que le lait, les jus de fruits, le lait végétal, les boissons au yaourt et d'autres aliments liquides. Pour améliorer le confort du consommateur, un nombre croissant de ces emballages comportent désormais des bouchons à vis, des fermetures en plastique et des mécanismes d'ouverture refermables.
Dans ce processus de fabrication, la qualité de la liaison entre le bouchon en plastique et le matériau d'emballage est essentielle. La zone soudée doit non seulement assurer une étanchéité efficace, mais également répondre aux exigences d'efficacité de la production, de qualité esthétique et de sécurité des emballages alimentaires.
**Le soudage du plastique par ultrasons** utilise des vibrations mécaniques à haute fréquence pour générer de la chaleur à l'interface où les composants en plastique se rencontrent. Cela provoque un ramollissement local du matériau, formant une liaison sous la pression appliquée. Cette technologie peut être utilisée pour souder des fermetures en plastique spécifiques et des composants associés sur des cartons de type Tetra Pak.
I. Qu'est-ce que le soudage par ultrasons pour les bouchons Tetra Pak ?
Les cartons Tetra Pak sont généralement constitués d'un matériau composite multicouche composé de papier, de polymères et de couches barrières. Un système de fermeture en plastique peut comprendre le capuchon lui-même, un anneau de connexion, un mécanisme d'ouverture et une interface en plastique qui se lie au matériau d'emballage composite.
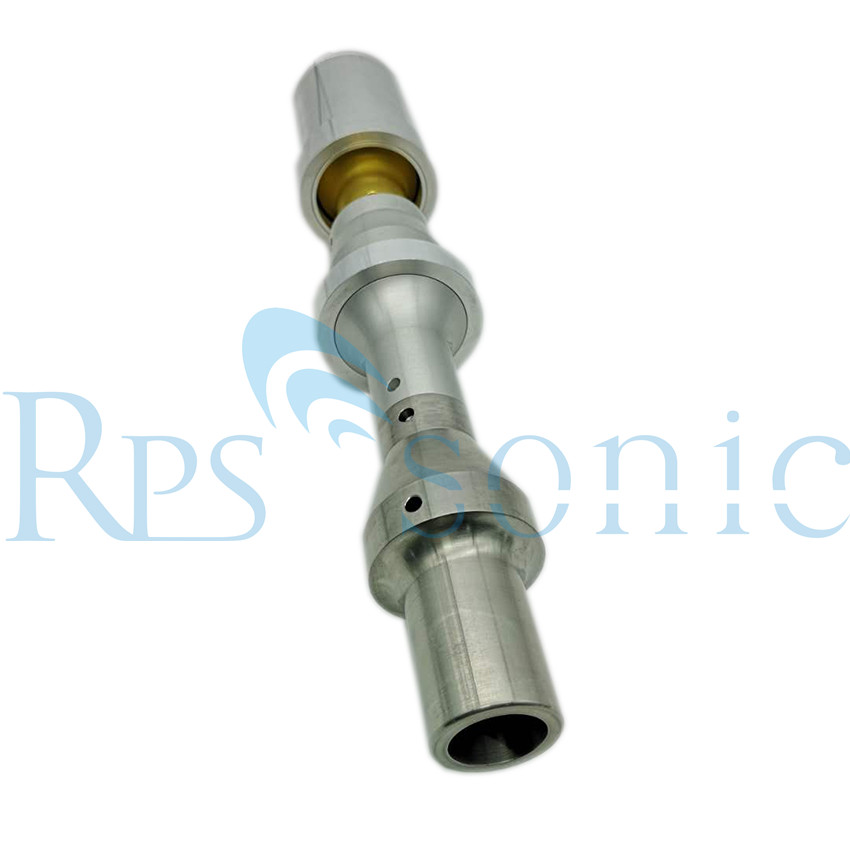
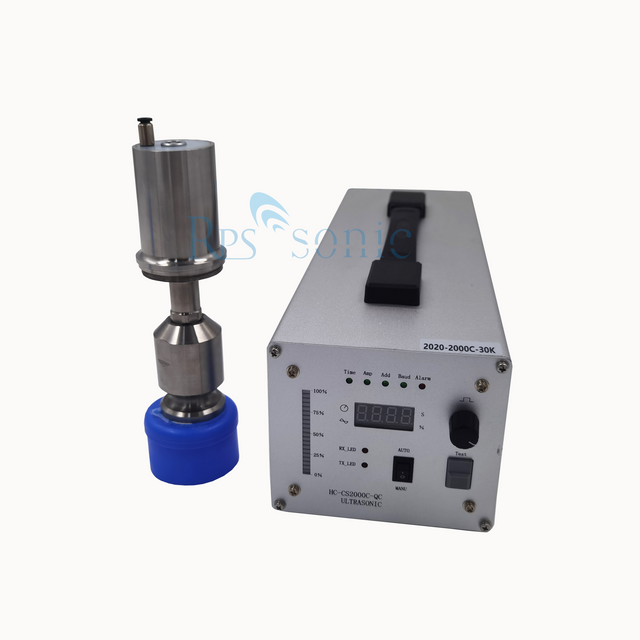
L'équipement de soudage par ultrasons utilise un transducteur pour convertir l'énergie électrique en vibrations mécaniques, qui sont ensuite transmises à la zone de soudure désignée via un booster et une sonotrode (corne de soudage).
Lorsque l'interface en plastique est soumise à une vibration, une pression et une durée appropriées, une chaleur localisée est générée, provoquant le ramollissement du plastique et la formation d'un joint soudé.
Un système typique comprend :
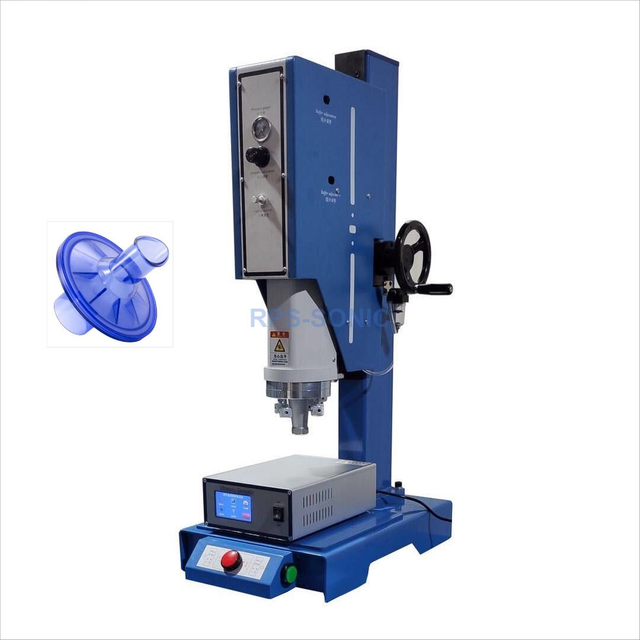
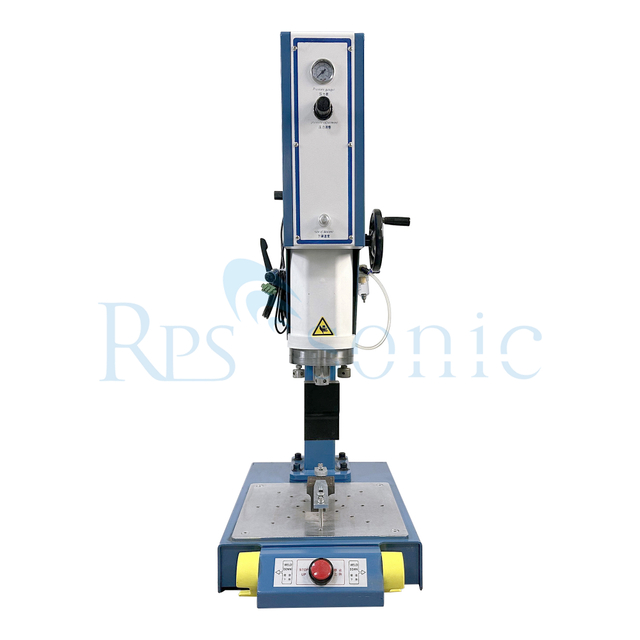
Un générateur d'ultrasons, un transducteur d'ultrasons, un booster, une sonotrode spécialisée, un mécanisme de pression pneumatique ou servocommandé, des dispositifs de positionnement, un système de contrôle PLC et des interfaces pour lignes de production automatisées.
Il convient de noter que le soudage par ultrasons ne convient pas à tous les types de structures de fermeture Tetra Pak. Si la fermeture utilise une interface plastique dédiée ou un matériau thermoplastique soudable, le soudage par ultrasons peut être une solution viable. Cependant, si un bouchon en plastique doit être fixé directement sur du papier, une feuille d'aluminium ou un matériau composite multicouche, il est essentiel de vérifier au préalable si la structure du matériau et l'interface de soudage sont compatibles avec le procédé par ultrasons.
II. Principe de fonctionnement du soudage par ultrasons
Le soudage plastique par ultrasons implique généralement les étapes suivantes :
1. Positionnement et serrage
Les capuchons en plastique, les raccords en plastique ou les composants à souder sont placés dans un dispositif spécialisé pour assurer un alignement précis et maintenir la stabilité des pièces.
2. Contact avec la pièce
Le cornet de soudage (sonotrode) descend et applique une pression appropriée, assurant un contact stable sur la zone à souder.
3. Vibrations ultrasoniques
Un générateur d'ultrasons entraîne un transducteur pour produire des vibrations mécaniques à haute fréquence, qui sont transmises à la pièce via un booster et le cornet de soudage.
4. Adoucissement et fusion de l'interface
Au niveau de l'interface de soudage spécialement conçue, en particulier au niveau des structures conçues pour concentrer l'énergie, les vibrations mécaniques sont converties en chaleur, provoquant le ramollissement ou la fonte locale du matériau thermoplastique.
5. Maintien et refroidissement
Une fois que la vibration ultrasonique cesse, le cornet de soudage maintient la pression, permettant à la zone jointe de refroidir et de former une liaison stable.
6. Inspection et progression vers le processus suivant
Après le soudage, les pièces peuvent subir des inspections, telles que des contrôles de l'apparence, des dimensions, de la force d'arrachement ou de l'intégrité de l'étanchéité, en fonction des exigences de la chaîne de production.
III. Principaux avantages du soudage par ultrasons pour les bouchons de type Tetra Pak
1. Cycle de soudage court
Le soudage par ultrasons permet d'obtenir un chauffage et un collage localisés en très peu de temps, ce qui le rend bien adapté aux lignes d'emballage automatisées qui nécessitent un débit de production élevé.
La durée réelle du cycle de soudage dépend de facteurs tels que la conception du capuchon, le matériau, la surface de soudure, la puissance de l'équipement et les paramètres du processus.
2. Chauffage localisé avec un impact thermique global minimisé
L'énergie ultrasonique est concentrée principalement dans la zone de soudage désignée, ce qui limite l'échauffement des matériaux environnants.
Ceci est particulièrement avantageux pour les assemblages de capuchons compacts comportant des composants en plastique complexes, car cela permet un contrôle précis de la zone de soudure.
Cependant, lorsqu'il s'agit d'emballages composites à base de papier, il est essentiel d'évaluer si la chaleur et les vibrations peuvent affecter les couches barrières, les revêtements ou l'intégrité du sceau de l'emballage.
3. Convient à l'intégration automatisée
L'équipement de soudage par ultrasons peut être intégré à des systèmes d'alimentation automatisés, des mécanismes de positionnement de bouchons, des bras robotisés, des tables d'indexation rotatives et des lignes de production d'emballages plus larges pour faciliter les opérations continues et automatisées. En fonction de la durée du cycle de production, les systèmes peuvent être conçus sous forme de configurations monopostes, multipostes ou multi-sonotrodes (tête de soudage).
4. Paramètres de processus contrôlables
Les systèmes de soudage par ultrasons modernes permettent de contrôler des paramètres tels que l'amplitude, le temps de soudage, la pression, l'énergie ou le déplacement, en fonction de la configuration de l'équipement.
Un réglage et une surveillance appropriés de la fenêtre de processus améliorent la cohérence du processus de soudage et aident à identifier les soudures anormales.
5. Besoin réduit de consommables supplémentaires
Pour les assemblages thermoplastiques adaptés au soudage par ultrasons, l’utilisation d’adhésifs supplémentaires est généralement inutile.
Cependant, la nécessité ou non d’autres matériaux d’étanchéité dépend de la structure spécifique de l’emballage et des spécifications de conception.
IV. Quelles structures Tetra Pak Cap conviennent au soudage par ultrasons ?
La faisabilité du soudage par ultrasons dépend principalement des matériaux, de la structure et des exigences fonctionnelles de l'interface de jonction, et pas seulement de la forme externe du capuchon.
1. Assemblages de capuchons en plastique
Si un capuchon est composé de matériaux thermoplastiques soudables, tels que certains types de polyéthylène (PE) ou de polypropylène (PP), la faisabilité du soudage par ultrasons peut être évaluée.
Les facteurs à prendre en compte incluent la qualité spécifique du matériau, la teneur en charges, l'épaisseur du composant, la conception de l'interface de joint et les exigences fonctionnelles du capuchon.
2. Capuchons en plastique et interfaces en plastique
Dans certaines configurations d'emballage, un capuchon ou un ensemble capuchon en plastique doit être relié à une interface en plastique, un anneau en plastique ou d'autres composants en plastique.
À condition que les matériaux des deux côtés et la structure du joint soient compatibles, le soudage par ultrasons peut être utilisé pour créer une liaison plastique-plastique localisée.
3. Assemblage localisé de composants en plastique
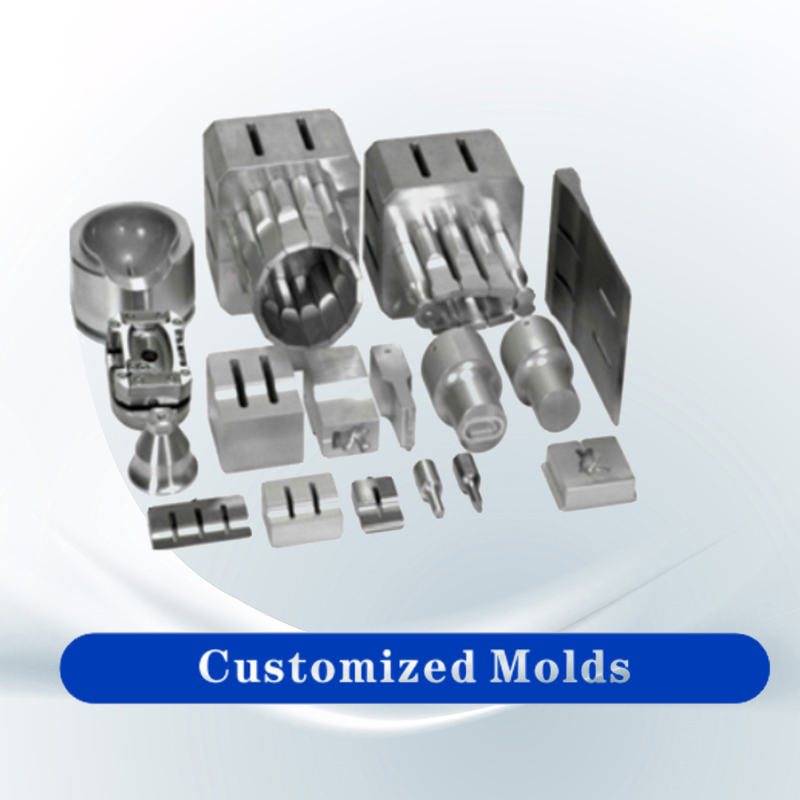
Pour les composants en plastique comportant des broches de positionnement, des nervures de soudure circulaires ou des directeurs d'énergie spécialisés, des sonotrodes et des accessoires personnalisés peuvent être conçus pour correspondre à l'interface du joint.
Pour les structures de soudure circulaires, il est essentiel d’évaluer l’uniformité de la soudure, la méthode de contact de la sonotrode et la cohérence de la liaison sur toute la circonférence.
**Distinction importante :** Le soudage par ultrasons entre un capuchon en plastique et une interface en plastique est un processus différent de celui de l'assemblage d'un capuchon (ou d'une interface) en plastique à un emballage composite à base de papier. Cette dernière nécessite une validation distincte spécifique à la structure composite de l’emballage ; on ne peut pas simplement supposer que le soudage par ultrasons du plastique standard donnera une étanchéité fiable dans de tels cas.
V. Principaux aspects de la conception des équipements de soudage par ultrasons pour les bouchons de type Tetra Pak
1. Sonotrode ultrasonique spécialisée (corne de soudage)
La sonotrode doit être conçue en fonction de la géométrie du capuchon, de la zone de soudage spécifique, des propriétés du matériau et des caractéristiques de vibration.
Pour les capuchons circulaires ou les interfaces rondes, la structure de la sonotrode doit assurer une répartition uniforme des vibrations et de la pression, évitant ainsi des problèmes localisés tels qu'un soudage insuffisant ou une fusion excessive.
2. Appareils de positionnement de précision
Des dispositifs de positionnement sont utilisés pour fixer le capuchon et le composant auquel il est soudé, empêchant ainsi tout déplacement pendant le processus.
Pour les petits bouchons en plastique, des facteurs tels que la coaxialité, les méthodes de support et la répétabilité du positionnement sont particulièrement critiques.
3. Contrôle de pression et d’amplitude
La pression, l'amplitude et la durée du soudage influencent le degré de ramollissement plastique, la qualité de la fusion et le potentiel de déformation de la pièce.
Une pression insuffisante peut entraîner une liaison faible, tandis qu'une pression excessive peut provoquer une extrusion du matériau, une déformation du capuchon ou des dommages à l'interface de soudure.
4. Systèmes de contrôle automatisés
Pour la production d'emballages en grand volume, les systèmes (utilisant généralement un automate programmable, une interface à écran tactile et l'intégration des signaux de la ligne de production) peuvent gérer le lancement du soudage, les paramètres du processus, les alarmes de défaut et l'enregistrement des données.
Selon la configuration de l'équipement, des modes de contrôle basés sur l'énergie, le déplacement ou le temps de soudage peuvent être utilisés.
5. Inspection de la qualité du soudage
Pour les emballages alimentaires, les indicateurs de qualité clés vont au-delà de la résistance des soudures pour inclure le scellage hermétique, la fonctionnalité d'ouverture, l'apparence visuelle et les normes d'hygiène.
Par conséquent, la validation de l’équipement doit être effectuée conformément à la conception de l’emballage, englobant :
Inspection visuelle, tests de force d'arrachement ou de résistance d'adhérence, tests d'étanchéité, tests de force d'ouverture (le cas échéant), tests d'intégrité de l'emballage et validation nécessaire pour le transport et le stockage.
VI. Comment choisir une machine de soudage par ultrasons pour les bouchons Tetra Pak ?
Avant de sélectionner un équipement, il est conseillé de clarifier les informations suivantes.
Projet de sélection |
Éléments nécessitant une confirmation |
Matériau du capuchon |
PE, PP ou autres matériaux thermoplastiques |
structure d'emballage |
Couvercle, interface en plastique et structure de chaque couche de l'emballage composite |
poste de soudage |
Plastique contre plastique, ou plastique contre emballage composite |
Forme de soudure |
En forme d'anneau, soudage par points ou autres structures spéciales |
Taille du bonnet |
Diamètre extérieur, hauteur, épaisseur de paroi et zone de soudure |
tâche de production |
Le nombre de soudures à réaliser par minute |
Méthode automatisée |
Production manuelle, pneumatique, servo, rotative ou en ligne |
exigences de qualité |
Résistance, performances d'étanchéité, force d'ouverture et apparence |
Exigences de vérification |
Contact alimentaire, intégrité des emballages et normes clients |
La fréquence et la puissance d'une machine de soudage par ultrasons doivent être déterminées en fonction des dimensions des composants, des matériaux utilisés, de la zone de soudure et du temps de cycle de production requis ; il n'est pas conseillé de sélectionner un équipement uniquement en fonction du diamètre d'un capuchon.
Pour les applications d'emballage alimentaire, il est également essentiel de vérifier que l'ensemble final emballé est conforme à la réglementation applicable aux matériaux en contact avec les aliments et répond aux normes de qualité du client. La capacité de soudage de l’équipement lui-même ne remplace pas la vérification de la conformité de l’ensemble du système d’emballage.
VII. Pourquoi des tests de soudage préliminaires sont-ils nécessaires ?
La structure d'un bouchon de type Tetra Pak peut impliquer plusieurs couches de matériaux, différentes qualités de plastique et des interfaces d'étanchéité spécialisées. Même si deux conceptions semblent similaires, leurs « fenêtres de soudage » (la plage de paramètres dans laquelle une soudure réussie peut être réalisée) peuvent différer considérablement.
Avant de sélectionner un équipement, il est recommandé de fournir les éléments suivants :
Des échantillons physiques du capuchon et des composants auxquels il sera fixé ; des informations concernant les qualités des matériaux ou la composition structurelle ; des dessins ou des photographies indiquant l'emplacement de la soudure ; temps de cycle de production cible ; et les exigences en matière de résistance des joints et de performances d'étanchéité.
Les tests d'échantillons aident à déterminer la faisabilité du soudage par ultrasons et permettent d'optimiser la sonotrode (corne de soudage), les montages, l'amplitude, la pression et la durée du soudage.
Si le soudage par ultrasons ne convient pas à une structure d'emballage donnée, des méthodes alternatives, telles que le thermoscellage, le scellage par induction ou d'autres processus d'assemblage spécialisés, peuvent être évaluées.
VIII. Conclusion
Le soudage par ultrasons offre une solution de chauffage efficace et localisée pour assembler certains bouchons en plastique et composants associés utilisés sur les emballages de type Tetra Pak, et s'intègre facilement dans les lignes de production automatisées.
Pour les structures thermoplastiques compatibles avec le soudage par ultrasons, l'utilisation de sonotrodes conçues sur mesure, de montages de précision et de paramètres de soudage contrôlables garantit une qualité de joint constante et une efficacité de production élevée.
Cependant, **l'adéquation du soudage par ultrasons pour un bouchon spécifique doit être évaluée en fonction des matériaux réels et de la structure de l'emballage.** Ceci est particulièrement critique lors de l'assemblage de plastiques à des emballages composites à base de papier ; de telles applications nécessitent une validation de processus ciblée, car le soudage plastique standard ne peut pas être directement assimilé à un processus de scellage d'emballages.
Pour les fabricants d'équipements et les producteurs d'emballages, un flux de travail de développement composé de « tests d'échantillons - validation des processus – conception d'équipement – intégration de l'automatisation » est recommandé. Cela garantit que la résistance des joints, l’intégrité de l’emballage, l’efficacité de la production et la qualité du produit final répondent toutes aux spécifications requises.