Сербия



Прегледи: 100 Аутор: Уредник сајта Време објаве: 20.10.2026 Порекло: Сајт
Примена ултразвучних машина за заваривање у заваривању пластичних чепова за Тетра Пак картоне
Са развојем индустрије амбалаже за течну храну, Тетра Пак картонске кутије и друга композитна паковања на бази папира постала су широко коришћена за производе као што су млеко, воћни сокови, биљно млеко, пића од јогурта и друге течне намирнице. Да би се побољшала удобност потрошача, све већи број ових паковања сада има поклопце са навојем, пластичне затвараче и механизме за отварање који се могу поново затворити.
У овом производном процесу, квалитет везе између пластичног затварача и материјала за паковање је критичан. Заварено подручје не само да мора да обезбеди ефикасно заптивање, већ и да испуњава захтеве за ефикасност производње, естетски квалитет и безбедност амбалаже за храну.
**Ултразвучно заваривање пластике** користи високофреквентне механичке вибрације за стварање топлоте на интерфејсу где се пластичне компоненте сусрећу. Ово доводи до локалног омекшавања материјала, формирајући везу под примењеним притиском. Ова технологија се може користити за заваривање специфичних пластичних затварача и повезаних компоненти на картонске кутије у стилу Тетра Пак.
И. Шта је ултразвучно заваривање за Тетра Пак затвараче?
Тетра Пак картони се обично састоје од вишеслојног композитног материјала направљеног од папира, полимера и слојева баријере. Систем пластичних затварача може да се састоји од самог поклопца, спојног прстена, механизма за отварање и пластичног интерфејса који се везује за композитни материјал за паковање.
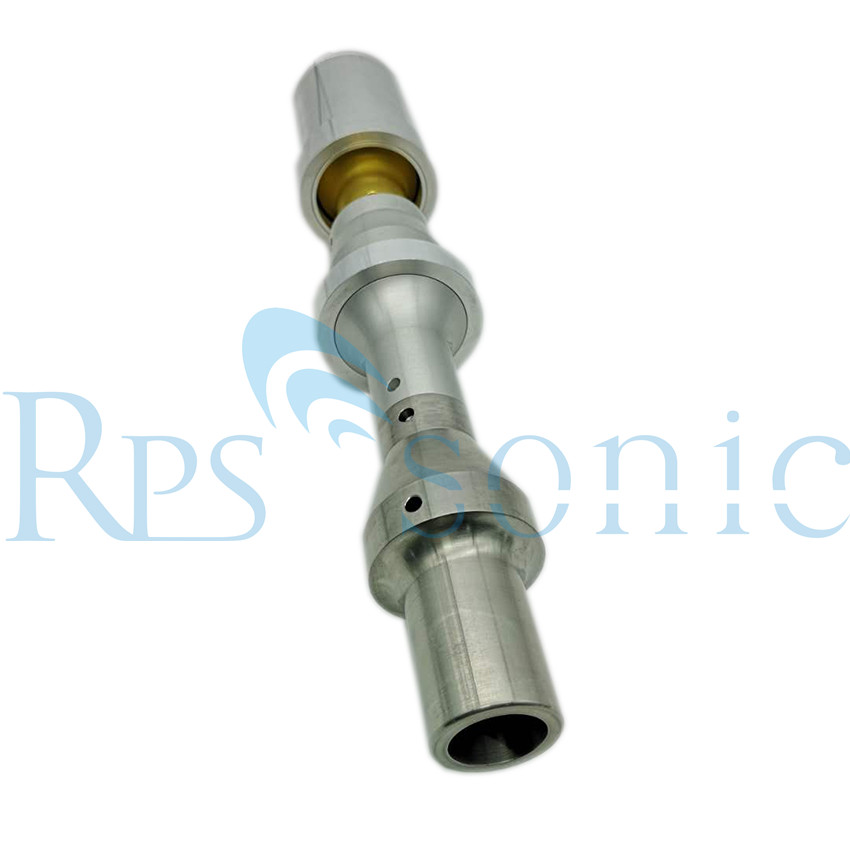
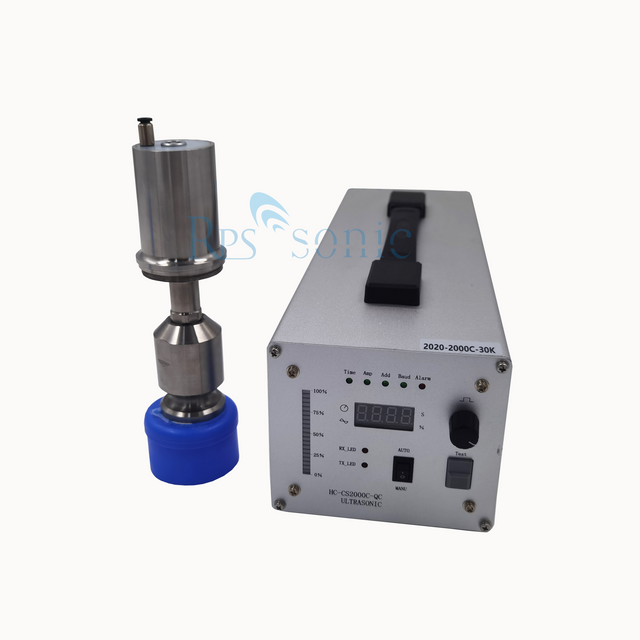
Ултразвучна опрема за заваривање користи претварач за претварање електричне енергије у механичке вибрације, које се затим преносе у назначену зону заваривања преко појачавача и сонотроде (трубе за заваривање).
Када се пластични интерфејс подвргне одговарајућој вибрацији, притиску и трајању, ствара се локализована топлота, што доводи до омекшавања пластике и формирања завареног споја.
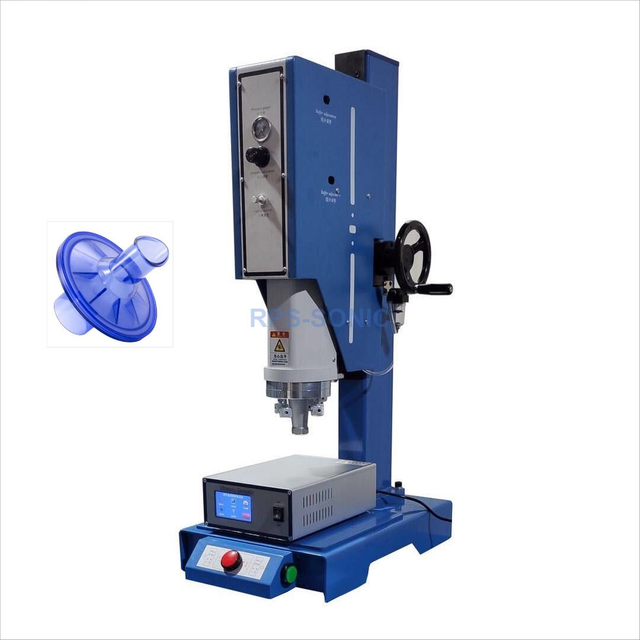
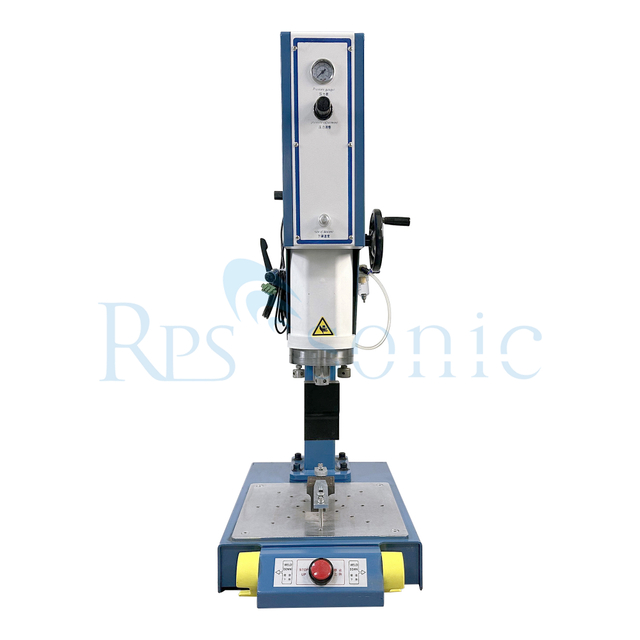
Типичан систем укључује:
Ултразвучни генератор, ултразвучни претварач, појачавач, специјализована сонотрода, пнеуматски или серво покретани механизам притиска, позиционирање, ПЛЦ контролни систем и интерфејси за аутоматизоване производне линије.
Треба напоменути да ултразвучно заваривање није погодно за све типове Тетра Пак структура затварања. Ако затварач користи наменски пластични интерфејс или заварљиви термопластични материјал, ултразвучно заваривање може бити одрживо решење. Међутим, ако пластични затварач треба да се причврсти директно на папир, алуминијумску фолију или вишеслојни композитни материјал, неопходно је прво проверити да ли су структура материјала и интерфејс за заваривање компатибилни са ултразвучним поступком.
ИИ. Принцип рада ултразвучног заваривања
Ултразвучно заваривање пластике обично укључује следеће кораке:
1. Позиционирање и стезање
Пластични поклопци, пластични делови или компоненте које се заварују стављају се у специјализовано учвршћење да би се обезбедило прецизно поравнање и да би радни комади били стабилни.
2. Контакт са радним предметом
Сирена за заваривање (сонотрода) се спушта и примењује одговарајући притисак, обезбеђујући стабилан контакт на месту које се заварива.
3. Ултразвучне вибрације
Ултразвучни генератор покреће претварач за производњу високофреквентних механичких вибрација, које се преносе на радни предмет преко појачивача и сирене за заваривање.
4. Омекшавање и спајање интерфејса
На посебно дизајнираном интерфејсу за заваривање — посебно на структурама пројектованим да концентришу енергију — механичке вибрације се претварају у топлоту, узрокујући да термопластични материјал омекша или топи локално.
5. Држање и хлађење
Када ултразвучне вибрације престану, труба за заваривање одржава притисак, омогућавајући спојеном подручју да се охлади и формира стабилну везу.
6. Инспекција и напредовање до следећег процеса
Након заваривања, делови могу бити подвргнути инспекцијама—као што су провере изгледа, димензија, силе повлачења или интегритета заптивања—у зависности од захтева производне линије.
ИИИ. Кључне предности ултразвучног заваривања за капице у стилу Тетра Пак
1. Кратак циклус заваривања
Ултразвучно заваривање постиже локализовано загревање и везивање за веома кратко време, што га чини веома погодним за аутоматизоване линије за паковање које захтевају високу производну пропусност.
Стварно трајање циклуса заваривања зависи од фактора као што су дизајн поклопца, материјал, површина завара, снага опреме и параметри процеса.
2. Локализовано грејање са минимизираним укупним топлотним утицајем
Ултразвучна енергија је концентрисана првенствено унутар одређене зоне заваривања, што ограничава загревање околних материјала.
Ово је посебно корисно за компактне склопове капа са сложеним пластичним компонентама, јер омогућава прецизну контролу над зоном завара.
Међутим, када се ради о композитном паковању на бази папира, неопходно је проценити да ли топлота и вибрације могу утицати на слојеве баријере, премазе или интегритет заптивача амбалаже.
3. Погодно за аутоматизовану интеграцију
Ултразвучна опрема за заваривање може се интегрисати са аутоматизованим системима за храњење, механизмима за позиционирање капа, роботским рукама, ротационим столовима за индексирање и ширим производним линијама за паковање како би се олакшале континуиране, аутоматизоване операције. У зависности од времена производног циклуса, системи могу бити дизајнирани као конфигурације са једном станицом, са више станица или са више сонотрода (глава за заваривање).
4. Контролисани параметри процеса
Савремени ултразвучни системи за заваривање омогућавају контролу параметара као што су амплитуда, време заваривања, притисак, енергија или померање, у зависности од конфигурације опреме.
Правилно подешавање и праћење прозора процеса побољшава конзистентност процеса заваривања и помаже у идентификацији аномалних завара.
5. Смањена потреба за додатним потрошним материјалом
За термопластичне склопове погодне за ултразвучно заваривање, употреба додатних лепкова је генерално непотребна.
Међутим, да ли су потребни други материјали за заптивање зависи од специфичне структуре паковања и спецификација дизајна.
ИВ. Које су структуре Тетра Пак капа погодне за ултразвучно заваривање?
Изводљивост ултразвучног заваривања зависи првенствено од материјала, структуре и функционалних захтева интерфејса за спајање - не само од спољашњег облика поклопца.
1. Склопови пластичних капица
Ако је поклопац састављен од термопластичних материјала који се могу заварити — као што су одређене врсте полиетилена (ПЕ) или полипропилена (ПП) — може се проценити изводљивост ултразвучног заваривања.
Фактори које треба узети у обзир укључују специфичну врсту материјала, садржај пунила, дебљину компоненти, дизајн интерфејса споја и функционалне захтеве поклопца.
2. Пластичне капице и пластични интерфејси
У неким конфигурацијама паковања, пластични поклопац или склоп поклопца морају бити спојени са пластичним интерфејсом, пластичним прстеном или другим пластичним компонентама.
Под условом да су материјали са обе стране и структура споја компатибилни, ултразвучно заваривање се може користити за стварање локализоване везе пластика-пластика.
3. Локализовано спајање пластичних компоненти
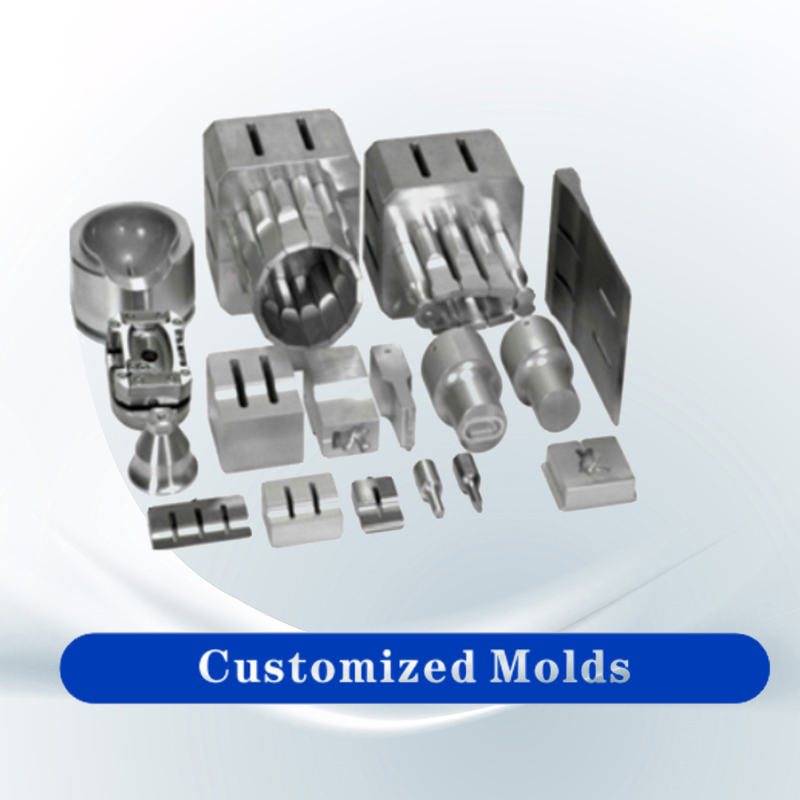
За пластичне компоненте које садрже игле за позиционирање, кружна ребра за заваривање или специјализоване енергетске директоре, прилагођене сонотроде и уређаји могу бити дизајнирани тако да одговарају споју.
За кружне структуре завара, од кључне је важности да се процени униформност завара, метод контакта сонотроде и конзистентност везе дуж целог обима.
**Важна разлика:** Ултразвучно заваривање пластичног поклопца и пластичног интерфејса је другачији процес од спајања пластичне капице (или интерфејса) са композитним пакетом на бази папира. Ово последње захтева посебну валидацију специфичну за композитну структуру паковања; не може се једноставно претпоставити да ће стандардно пластично ултразвучно заваривање дати поуздано заптивање у таквим случајевима.
В. Кључни аспекти дизајна опреме за ултразвучно заваривање за капице у стилу Тетра Пак
1. Специјализована ултразвучна сонотрода (труба за заваривање)
Сонотрода мора бити дизајнирана на основу геометрије поклопца, специфичне зоне заваривања, својстава материјала и карактеристика вибрација.
За кружне капице или округле интерфејсе, структура сонотроде треба да обезбеди уједначену расподелу вибрација и притиска, спречавајући локализоване проблеме као што су недовољно заваривање или прекомерно топљење.
2. Фикстуре за прецизно позиционирање
Причвршћивачи за позиционирање се користе за причвршћивање поклопца и компоненте за коју се заварују, спречавајући било какво померање током процеса.
За мале пластичне капице, фактори као што су коаксијалност, методе подршке и поновљивост позиционирања су посебно критични.
3. Контрола притиска и амплитуде
Притисак, амплитуда и трајање заваривања утичу на степен пластичног омекшавања, квалитет фузије и могућност деформације дела.
Недовољан притисак може довести до слабе везе, док прекомерни притисак може да изазове екструзију материјала, деформацију поклопца или оштећење интерфејса завара.
4. Аутоматизовани системи управљања
За производњу амбалаже великог обима, системи—који обично користе ПЛЦ, интерфејс екрана осетљивог на додир и интеграцију сигнала производне линије—могу управљати покретањем заваривања, параметрима процеса, алармима о грешкама и евидентирањем података.
У зависности од конфигурације опреме, могу се користити начини управљања засновани на енергији, померању или времену заваривања.
5. Инспекција квалитета заваривања
За паковање хране, кључни индикатори квалитета се протежу даље од чврстоће завара и укључују херметичко заптивање, функционалност отварања, визуелни изглед и хигијенске стандарде.
Сходно томе, валидација опреме треба да се спроводи у складу са дизајном паковања, укључујући:
Визуелна инспекција, испитивање силе повлачења или чврстоће везивања, испитивање цурења, испитивање силе отварања (где је применљиво), испитивање интегритета паковања и неопходна валидација за транспорт и складиштење.
ВИ. Како одабрати ултразвучни апарат за заваривање Тетра Пак капа?
Пре избора опреме, препоручљиво је разјаснити следеће информације.
Пројекат селекције |
Ставке које захтевају потврду |
Материјал капице |
ПЕ, ПП или други термопластични материјали |
структура паковања |
Поклопац, пластични интерфејс и структура сваког слоја композитног паковања |
положај заваривања |
Пластика наспрам пластике, или пластична наспрам композитног паковања |
Облик заваривања |
Прстенасто, тачкасто заваривање или друге посебне структуре |
Величина капице |
Спољни пречник, висина, дебљина зида и површина заваривања |
производни такт |
Број заварених спојева који треба да се заврше у минути |
Аутоматизована метода |
Ручна, пнеуматска, серво, ротирајућа или онлајн производња |
захтеви за квалитет |
Чврстоћа, перформансе заптивања, сила отварања и изглед |
Захтеви за верификацију |
Контакт са храном, интегритет паковања и стандарди купаца |
Фреквенцију и снагу ултразвучне машине за заваривање треба одредити на основу димензија компоненти, коришћених материјала, површине заваривања и потребног времена производног циклуса; одабир опреме искључиво на основу пречника капице није препоручљив.
За примену у амбалажи за храну, такође је од суштинског значаја да се провери да ли је финални упаковани склоп у складу са важећим прописима за материјале који долазе у контакт са храном и да испуњава стандарде квалитета купаца. Способност заваривања саме опреме не замењује верификацију усаглашености целог система паковања.
ВИИ. Зашто је потребно прелиминарно испитивање заваривања?
Структура поклопца у стилу Тетра Пак-а може укључивати више слојева материјала, различите врсте пластике и специјализоване заптивне интерфејсе. Чак и ако два дизајна изгледају слично, њихови „прозори за заваривање“—опсег параметара у оквиру којих се може постићи успешан завар—могу значајно да се разликују.
Пре избора опреме, препоручује се да обезбедите следеће:
Физички узорци капе и компоненти на које ће бити причвршћена; информације о разредима материјала или структурном саставу; цртежи или фотографије које указују на локацију завара; циљно време производног циклуса; и захтеви за чврстоћу споја и перформансе заптивања.
Тестирање узорака помаже у одређивању изводљивости ултразвучног заваривања и омогућава оптимизацију сонотроде (трубе за заваривање), прибора, амплитуде, притиска и трајања заваривања.
Ако ултразвучно заваривање није погодно за дату структуру паковања, могу се проценити алтернативне методе — као што су топлотно заптивање, индукционо заваривање или други специјализовани процеси спајања.
ВИИИ. Закључак
Ултразвучно заваривање нуди ефикасно, локализовано решење за грејање за спајање одређених пластичних чепова и сродних компоненти које се користе на амбалажи у стилу Тетра Пак, и лако се интегрише у аутоматизоване производне линије.
За термопластичне структуре компатибилне са ултразвучним заваривањем, употреба посебно дизајнираних сонотрода, прецизних уређаја и параметара заваривања који се могу надгледати осигурава доследан квалитет спојева и високу ефикасност производње.
Међутим, **прикладност ултразвучног заваривања за одређену капу мора се проценити на основу стварних материјала и структуре паковања.** Ово је посебно критично када се пластика спаја са композитним паковањем на бази папира; такве примене захтевају циљану валидацију процеса, пошто се стандардно заваривање пластике не може директно изједначити са процесом заптивања амбалаже.
За произвођаче опреме и произвођаче амбалаже препоручује се развојни радни ток који се састоји од „тестирања узорка — валидације процеса — дизајна опреме — интеграције аутоматизације“. Ово осигурава да чврстоћа спојева, интегритет паковања, ефикасност производње и квалитет финалног производа испуњавају тражене спецификације.