magyar



Megtekintések: 100 Szerző: Site Editor Közzététel ideje: 2026-10-20 Eredet: Telek
Ultrahangos hegesztőgépek alkalmazása Tetra Pak kartondobozok műanyag kupakjainak hegesztésében
A folyékony élelmiszer-csomagolóipar fejlődésével a Tetra Pak kartondobozokat és más papíralapú kompozit csomagokat széles körben használják olyan termékekhez, mint a tej, gyümölcslé, növényi tej, joghurtos italok és más folyékony élelmiszerek. A fogyasztók kényelmének növelése érdekében ezeknek a csomagoknak egyre több része csavaros kupakkal, műanyag zárral és visszazárható nyitómechanizmussal rendelkezik.
Ebben a gyártási folyamatban a műanyag záróelem és a csomagolóanyag közötti kötés minősége kritikus. A hegesztett felületnek nemcsak hatékony tömítést kell biztosítania, hanem meg kell felelnie a gyártási hatékonyság, az esztétikai minőség és az élelmiszer-csomagolásbiztonság követelményeinek is.
**Az ultrahangos műanyaghegesztés** nagyfrekvenciás mechanikai rezgések segítségével hőt generál azon a felületen, ahol a műanyag alkatrészek találkoznak. Emiatt az anyag helyileg meglágyul, és nyomás hatására kötés alakul ki. Ez a technológia speciális műanyag záróelemek és kapcsolódó alkatrészek Tetra Pak típusú kartonokra hegesztésére használható.
I. Mi az ultrahangos hegesztés a Tetra Pak záróelemekhez?
A Tetra Pak kartondobozok jellemzően többrétegű, papírból, polimerekből és zárórétegekből álló kompozit anyagból állnak. Egy műanyag zárórendszer tartalmazhatja magát a kupakot, egy összekötő gyűrűt, egy nyitómechanizmust és egy műanyag interfészt, amely a kompozit csomagolóanyaghoz kötődik.
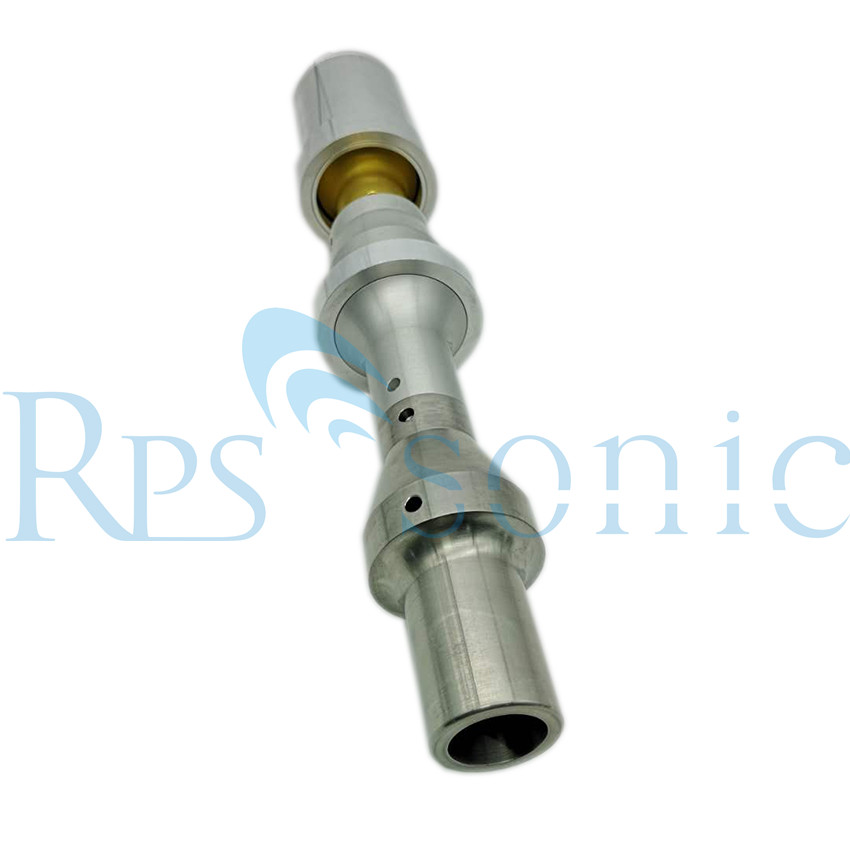
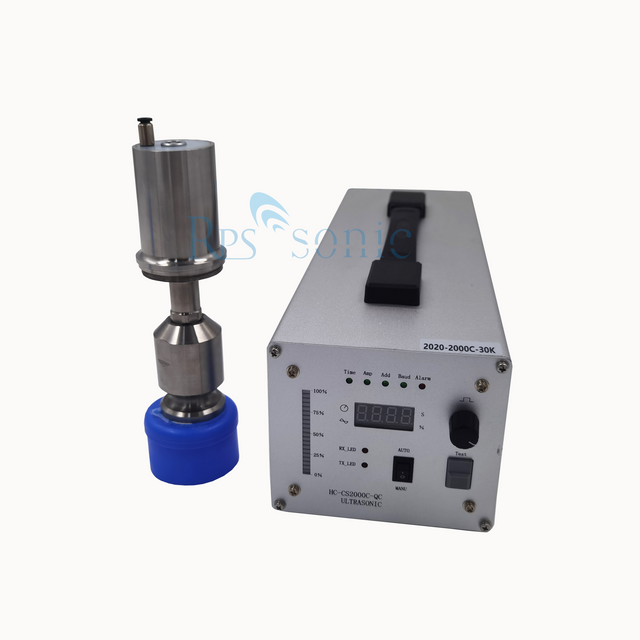
Az ultrahangos hegesztőberendezések átalakító segítségével alakítják át az elektromos energiát mechanikai rezgésekké, amelyeket aztán egy booster és egy szonotróda (hegesztőkürt) továbbít a kijelölt hegesztési zónába.
Amikor a műanyag felületet megfelelő rezgésnek, nyomásnak és időtartamnak tesszük ki, helyi hő keletkezik, ami a műanyag meglágyulását és hegesztési kötést eredményez.
Egy tipikus rendszer a következőket tartalmazza:
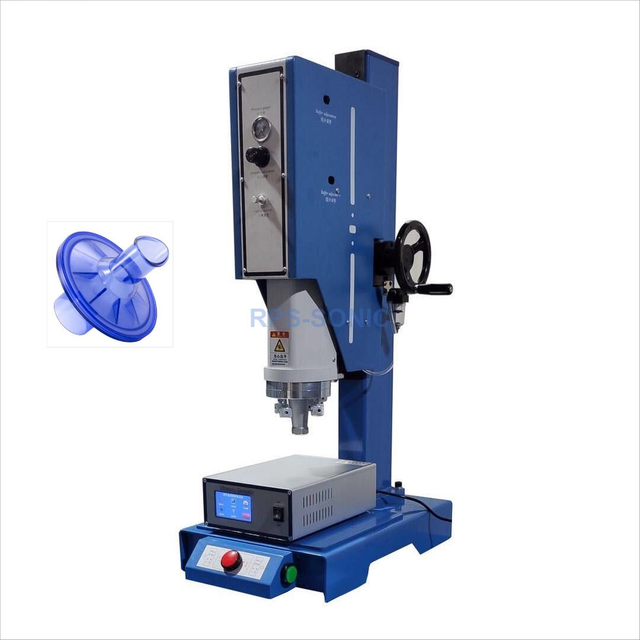
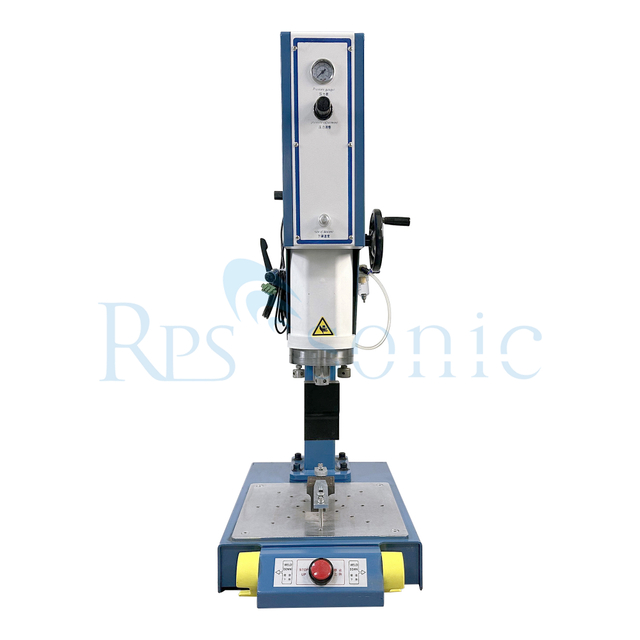
Ultrahangos generátor, ultrahangos jelátalakító, nyomásfokozó, speciális szonotróda, pneumatikus vagy szervohajtású nyomásmechanizmus, pozicionáló rögzítőelemek, PLC vezérlőrendszer és interfészek automatizált gyártósorokhoz.
Megjegyzendő, hogy az ultrahangos hegesztés nem alkalmas minden típusú Tetra Pak zárószerkezethez. Ha a záróelem speciális műanyag interfészt vagy hegeszthető hőre lágyuló anyagot használ, az ultrahangos hegesztés életképes megoldás lehet. Ha azonban egy műanyag záróelemet közvetlenül papírra, alumíniumfóliára vagy többrétegű kompozit anyagra kell rögzíteni, akkor először feltétlenül ellenőrizni kell, hogy az anyag szerkezete és a hegesztési felület kompatibilis-e az ultrahangos eljárással.
II. Az ultrahangos hegesztés működési elve
Az ultrahangos műanyaghegesztés általában a következő lépésekből áll:
1. Elhelyezés és rögzítés
A műanyag kupakokat, műanyag szerelvényeket vagy hegesztendő alkatrészeket speciális rögzítőelembe kell helyezni, hogy biztosítsák a pontos beállítást és stabilan tartsák a munkadarabokat.
2. Érintkezés a munkadarabbal
A hegesztőkürt (sonotróda) leereszkedik és megfelelő nyomást fejt ki, biztosítva a stabil érintkezést a hegesztendő területen.
3. Ultrahangos vibráció
Az ultrahangos generátor meghajt egy jelátalakítót, hogy nagyfrekvenciás mechanikai rezgéseket hozzon létre, amelyeket egy nyomásfokozón és a hegesztőkürtön keresztül továbbítanak a munkadarabra.
4. Interfész lágyítás és fúzió
A speciálisan kialakított hegesztési felületen – különösen az energia koncentrálására tervezett szerkezeteknél – a mechanikai vibráció hővé alakul, ami a hőre lágyuló anyag helyi meglágyulását vagy megolvadását okozza.
5. Tartás és hűtés
Amint az ultrahangos rezgés megszűnik, a hegesztőkürt fenntartja a nyomást, lehetővé téve az összekapcsolt terület lehűlését és stabil kötés kialakítását.
6. Ellenőrzés és továbblépés a következő folyamathoz
A hegesztést követően a gyártósor követelményeitől függően az alkatrészek ellenőrzésen eshetnek át – például a megjelenés, a méretek, a lehúzási erő vagy a tömítés integritása tekintetében.
III. Az ultrahangos hegesztés legfontosabb előnyei Tetra Pak típusú sapkákhoz
1. Rövid hegesztési ciklus
Az ultrahangos hegesztés nagyon rövid időn belül helyi felmelegedést és ragasztást tesz lehetővé, így kiválóan alkalmas automatizált csomagolósorokhoz, amelyek nagy termelési teljesítményt igényelnek.
A hegesztési ciklus tényleges időtartama olyan tényezőktől függ, mint a sapka kialakítása, az anyag, a hegesztési felület, a berendezés teljesítménye és a folyamat paraméterei.
2. Helyi fűtés minimális általános hőhatás mellett
Az ultrahangos energia elsősorban a kijelölt hegesztési zónában koncentrálódik, ami korlátozza a környező anyagok felmelegedését.
Ez különösen előnyös a bonyolult műanyag alkatrészeket tartalmazó kompakt kupakszerelvényeknél, mivel lehetővé teszi a hegesztési zóna pontos szabályozását.
A papíralapú összetett csomagolások kezelésekor azonban elengedhetetlen annak értékelése, hogy a hő és a vibráció hatással lehet-e a zárórétegekre, a bevonatokra vagy a csomagolás lezárásának sértetlenségére.
3. Automatizált integrációra alkalmas
Az ultrahangos hegesztőberendezések integrálhatók automatizált adagolórendszerekkel, kupak pozicionáló mechanizmusokkal, robotkarokkal, forgó indexelő asztalokkal és szélesebb csomagoló gyártósorokkal a folyamatos, automatizált műveletek megkönnyítése érdekében. A gyártási ciklus idejétől függően a rendszerek egyállomásos, többállomásos vagy több szonotródás (hegesztőfej) konfigurációkban is kialakíthatók.
4. Szabályozható folyamatparaméterek
A modern ultrahangos hegesztőrendszerek lehetővé teszik az olyan paraméterek szabályozását, mint az amplitúdó, a hegesztési idő, a nyomás, az energia vagy az elmozdulás, a berendezés konfigurációjától függően.
A folyamatablak megfelelő beállítása és ellenőrzése javítja a hegesztési folyamat konzisztenciáját, és segít a rendellenes hegesztési varratok azonosításában.
5. Csökkentett szükséglet további fogyóeszközökre
Az ultrahangos hegesztésre alkalmas hőre lágyuló szerkezetek esetében általában szükségtelen további ragasztók alkalmazása.
Az azonban, hogy szükség van-e más tömítőanyagokra, a csomagolás konkrét szerkezetétől és a tervezési specifikációtól függ.
IV. Mely Tetra Pak sapkaszerkezetek alkalmasak ultrahangos hegesztésre?
Az ultrahangos hegesztés megvalósíthatósága elsősorban az illesztési felület anyagától, szerkezetétől és funkcionális követelményeitől függ – nem csupán a kupak külső formájától.
1. Műanyag kupak szerelvények
Ha a kupak hegeszthető hőre lágyuló anyagokból – például bizonyos típusú polietilénből (PE) vagy polipropilénből (PP) – áll, az ultrahangos hegesztés megvalósíthatósága értékelhető.
A figyelembe veendő tényezők közé tartozik az adott anyagminőség, a töltőanyag-tartalom, az alkatrészvastagság, az illesztési felület kialakítása és a kupak funkcionális követelményei.
2. Műanyag kupakok és műanyag interfészek
Egyes csomagolási konfigurációkban a műanyag kupakot vagy kupakszerelvényt műanyag interfészhez, műanyag gyűrűhöz vagy más műanyag alkatrészekhez kell csatlakoztatni.
Feltéve, hogy a két oldalon lévő anyagok és a kötési szerkezet kompatibilis, ultrahangos hegesztéssel helyi műanyag-műanyag kötést lehet létrehozni.
3. Műanyag alkatrészek lokalizált összekapcsolása
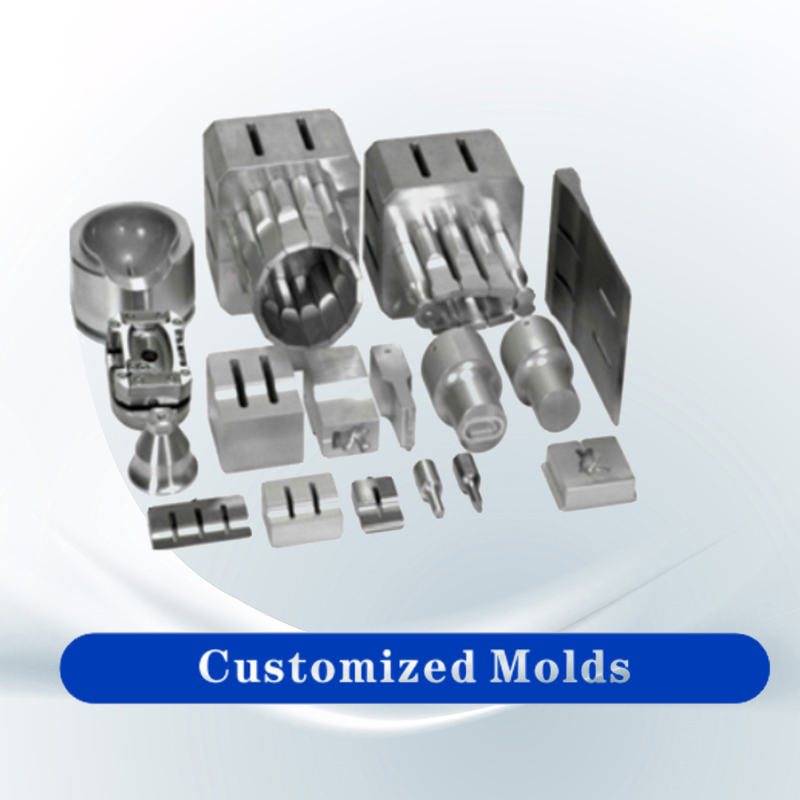
A pozicionáló csapokkal, kör alakú hegesztési bordákkal vagy speciális energiairányítókkal rendelkező műanyag alkatrészekhez egyedi szonotródák és rögzítések tervezhetők, hogy illeszkedjenek a csatlakozási felülethez.
A kör alakú hegesztési szerkezeteknél kritikus fontosságú a hegesztési varrat egyenletességének, a szonotróda érintkezés módjának és a kötés konzisztenciájának értékelése a teljes kerület mentén.
**Fontos megkülönböztetés:** A műanyag kupak és a műanyag interfész közötti ultrahangos hegesztés más folyamat, mint a műanyag kupak (vagy interfész) összekapcsolása egy papíralapú kompozit csomaggal. Ez utóbbi külön, az összetett csomagolási szerkezetre jellemző érvényesítést igényel; Nem lehet egyszerűen feltételezni, hogy a szabványos műanyag ultrahangos hegesztés ilyen esetekben megbízható tömítést eredményez.
V. A Tetra Pak típusú sapkák ultrahangos hegesztőberendezésének legfontosabb tervezési szempontjai
1. Speciális ultrahangos szonotróda (hegesztő kürt)
A szonotródát a kupak geometriája, az adott hegesztési zóna, az anyagtulajdonságok és a rezgési jellemzők alapján kell megtervezni.
Kör alakú sapkák vagy kerek felületek esetén a szonotróda szerkezetének biztosítania kell a vibráció és a nyomás egyenletes eloszlását, megelőzve a helyi problémákat, például az elégtelen hegesztést vagy a túlzott olvadást.
2. Precíziós pozícionáló rögzítőelemek
Pozícionáló rögzítőelemekkel rögzítik a kupakot és azt az alkatrészt, amelyhez hegesztik, megakadályozva ezzel az elmozdulást a folyamat során.
A kisméretű műanyag kupakoknál különösen kritikusak az olyan tényezők, mint a koaxialitás, a támogatási módszerek és a pozicionálás megismételhetősége.
3. Nyomás és amplitúdó szabályozás
A hegesztési nyomás, amplitúdó és időtartam befolyásolja a képlékeny lágyulás mértékét, a fúzió minőségét és az alkatrész deformációjának lehetőségét.
Az elégtelen nyomás gyenge kötést eredményezhet, míg a túlzott nyomás az anyag kinyomódását, a kupak deformálódását vagy a hegesztési felület károsodását okozhatja.
4. Automatizált vezérlőrendszerek
A nagy mennyiségű csomagolóanyag-gyártáshoz a rendszerek – jellemzően PLC-t, érintőképernyős interfészt és gyártósor jelintegrációt használva – képesek kezelni a hegesztési kezdeményezést, a folyamatparamétereket, a hibariasztásokat és az adatnaplózást.
A berendezés konfigurációjától függően energia, elmozdulás vagy hegesztési idő alapú szabályozási módok alkalmazhatók.
5. Hegesztési minőségellenőrzés
Az élelmiszer-csomagolásoknál a kulcsfontosságú minőségi mutatók a hegesztési szilárdságon túlmenően kiterjednek a hermetikus tömítésre, a nyitás funkciójára, a vizuális megjelenésre és a higiéniai szabványokra is.
Következésképpen a berendezés hitelesítését a csomagolás kialakításával összhangban kell elvégezni, amely magában foglalja:
Szemrevételezés, lehúzási erő vagy kötési szilárdság vizsgálata, szivárgásvizsgálat, nyitási erő vizsgálata (adott esetben), csomagolás integritásának vizsgálata, valamint a szállításhoz és tároláshoz szükséges érvényesítés.
VI. Hogyan válasszunk ultrahangos hegesztőgépet a Tetra Pak sapkákhoz?
A felszerelés kiválasztása előtt tanácsos tisztázni az alábbi információkat.
Kiválasztási projekt |
Megerősítést igénylő tételek |
Kupak anyaga |
PE, PP vagy más hőre lágyuló anyagok |
csomagolás szerkezete |
A kompozit csomagolás burkolata, műanyag felülete és minden rétegszerkezete |
hegesztési helyzet |
Műanyag kontra műanyag, vagy műanyag kontra kompozit csomagolás |
Hegesztési forma |
Gyűrű alakú, ponthegesztéssel vagy egyéb speciális szerkezetekkel |
Kupak mérete |
Külső átmérő, magasság, falvastagság és hegesztési terület |
termelési ütem |
A percenként elvégzendő hegesztések száma |
Automatizált módszer |
Kézi, pneumatikus, szervo, rotációs vagy online gyártás |
minőségi követelmények |
Erő, tömítési teljesítmény, nyitási erő és megjelenés |
Ellenőrzési követelmények |
Élelmiszerrel való érintkezés, csomagolás integritása és vásárlói szabványok |
Az ultrahangos hegesztőgép frekvenciáját és teljesítményét az alkatrészek méretei, a felhasznált anyagok, a hegesztési terület és a szükséges gyártási ciklusidő alapján kell meghatározni; a felszerelést kizárólag a kupak átmérője alapján választani nem tanácsos.
Élelmiszer-csomagolási alkalmazásoknál elengedhetetlen annak ellenőrzése is, hogy a végső csomagolt összeállítás megfelel-e az élelmiszerekkel érintkező anyagokra vonatkozó vonatkozó előírásoknak, és megfelel-e az ügyfél minőségi előírásainak. Maga a berendezés hegesztési képessége nem helyettesíti a teljes csomagolási rendszer megfelelőségének ellenőrzését.
VII. Miért szükséges az előzetes hegesztési vizsgálat?
A Tetra Pak-stílusú kupak szerkezete több réteg anyagból, különböző műanyagminőségekből és speciális tömítőfelületekből állhat. Még ha két minta hasonlónak tűnik is, a 'hegesztési ablakok' – azon paraméterek tartománya, amelyeken belül sikeres hegesztés érhető el – jelentősen eltérhet.
A felszerelés kiválasztása előtt ajánlatos megadni a következőket:
Fizikai minták a kupakról és azon alkatrészekről, amelyekhez rögzíteni fogják; az anyagminőségre vagy a szerkezeti összetételre vonatkozó információk; rajzok vagy fényképek, amelyek jelzik a hegesztés helyét; a termelési ciklus célideje; valamint a hézag szilárdságára és tömítési teljesítményére vonatkozó követelmények.
A mintavizsgálat segít meghatározni az ultrahangos hegesztés megvalósíthatóságát, és lehetővé teszi a szonotróda (hegesztőkürt), a rögzítések, az amplitúdó, a nyomás és a hegesztési időtartam optimalizálását.
Ha az ultrahangos hegesztés nem megfelelő egy adott csomagolási szerkezethez, alternatív módszerek – például hőhegesztés, indukciós hegesztés vagy más speciális illesztési eljárások – értékelhetők.
VIII. Következtetés
Az ultrahangos hegesztés hatékony, lokális fűtési megoldást kínál bizonyos Tetra Pak típusú csomagolásokon használt műanyag kupakok és kapcsolódó alkatrészek összekapcsolására, és könnyen integrálható az automatizált gyártósorokba.
Az ultrahangos hegesztéssel kompatibilis hőre lágyuló szerkezetek esetében az egyedi tervezésű szonotródák, precíziós rögzítések és a monitorozható hegesztési paraméterek használata biztosítja az állandó illesztési minőséget és a magas gyártási hatékonyságot.
Mindazonáltal **az ultrahangos hegesztés egy adott kupakhoz való alkalmasságát a tényleges anyagok és a csomagolás szerkezete alapján kell értékelni.** Ez különösen kritikus a műanyagok papír alapú kompozit csomagolásokhoz való csatlakoztatásakor; az ilyen alkalmazások célzott folyamatérvényesítést igényelnek, mivel a szabványos műanyaghegesztés nem hasonlítható közvetlenül a csomagolás lezárásának folyamatához.
A berendezésgyártók és a csomagolásgyártók számára a 'minta tesztelés – folyamatérvényesítés – berendezéstervezés – automatizálás integráció” fejlesztői munkafolyamat javasolt. Ez biztosítja, hogy az illesztési szilárdság, a csomagolás integritása, a gyártási hatékonyság és a végtermék minősége mind megfeleljen a szükséges előírásoknak.