Deutsch



Aufrufe: 100 Autor: Site-Editor Veröffentlichungszeit: 20.10.2026 Herkunft: Website
Einsatz von Ultraschallschweißgeräten beim Schweißen von Kunststoffkappen für Tetra-Pak-Kartons
Mit der Entwicklung der Verpackungsindustrie für flüssige Lebensmittel werden Tetra Pak-Kartons und andere Verbundverpackungen auf Papierbasis zunehmend für Produkte wie Milch, Fruchtsäfte, pflanzliche Milch, Joghurtgetränke und andere flüssige Lebensmittel verwendet. Um den Verbraucherkomfort zu erhöhen, sind immer mehr dieser Verpackungen mit Schraubverschlüssen, Kunststoffverschlüssen und wiederverschließbaren Öffnungsmechanismen ausgestattet.
Bei diesem Herstellungsprozess ist die Qualität der Verbindung zwischen Kunststoffverschluss und Verpackungsmaterial entscheidend. Der verschweißte Bereich muss nicht nur eine wirksame Abdichtung bieten, sondern auch die Anforderungen an Produktionseffizienz, ästhetische Qualität und Sicherheit der Lebensmittelverpackung erfüllen.
**Ultraschall-Kunststoffschweißen** nutzt hochfrequente mechanische Vibrationen, um an der Schnittstelle, an der Kunststoffkomponenten aufeinandertreffen, Wärme zu erzeugen. Dadurch erweicht das Material lokal und bildet unter Druck eine Verbindung. Diese Technologie kann zum Aufschweißen spezifischer Kunststoffverschlüsse und zugehöriger Komponenten auf Tetra-Pak-Kartons eingesetzt werden.
I. Was ist Ultraschallschweißen für Tetra Pak-Verschlüsse?
Tetra Pak-Kartons bestehen typischerweise aus einem mehrschichtigen Verbundmaterial aus Papier, Polymeren und Barriereschichten. Ein Kunststoffverschlusssystem kann aus der Kappe selbst, einem Verbindungsring, einem Öffnungsmechanismus und einer Kunststoffschnittstelle bestehen, die sich mit dem Verbundverpackungsmaterial verbindet.
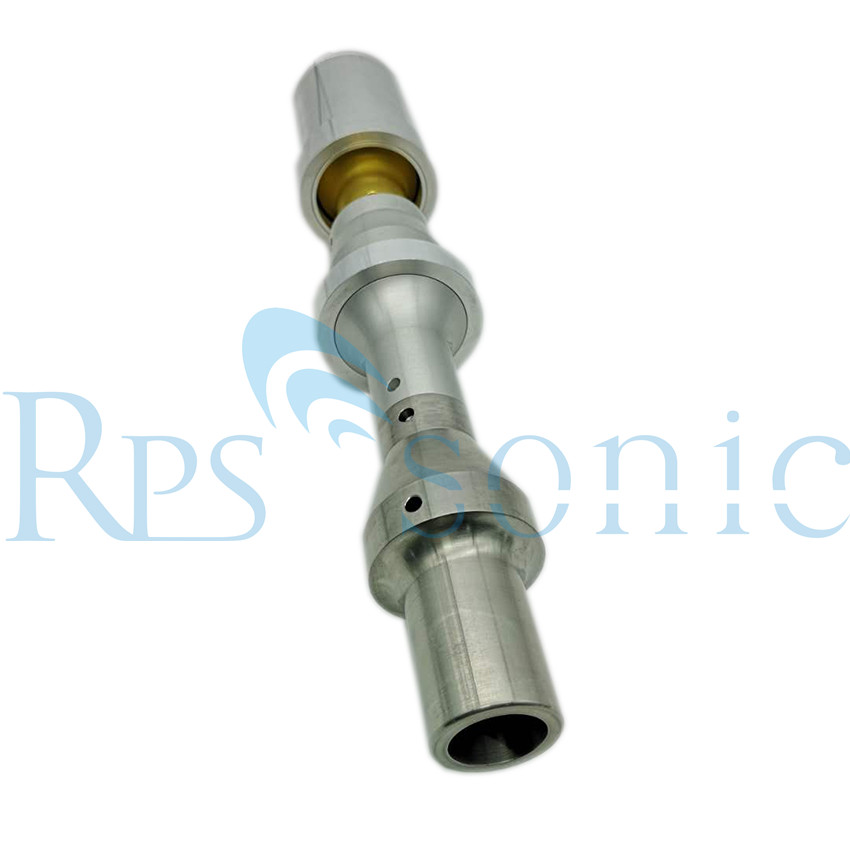
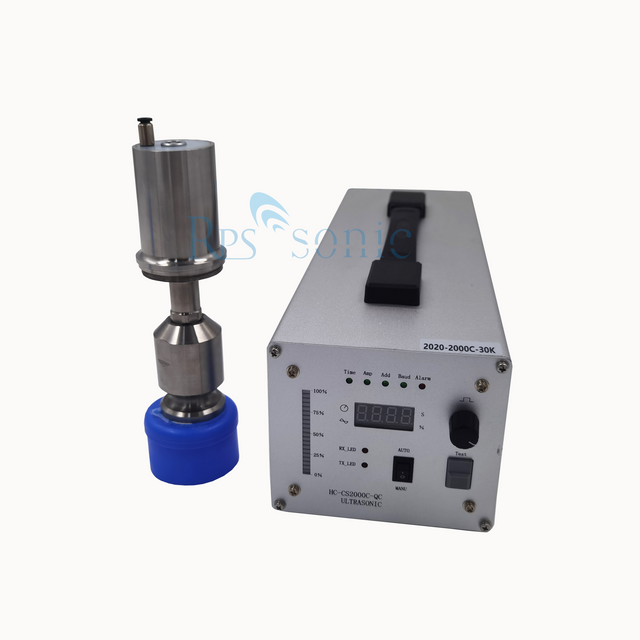
Ultraschallschweißgeräte wandeln mithilfe eines Wandlers elektrische Energie in mechanische Schwingungen um, die dann über einen Booster und eine Sonotrode (Schweißhorn) auf die vorgesehene Schweißzone übertragen werden.
Wenn die Kunststoffschnittstelle der entsprechenden Vibration, dem entsprechenden Druck und der entsprechenden Dauer ausgesetzt wird, wird örtlich begrenzte Wärme erzeugt, die dazu führt, dass der Kunststoff weich wird und eine Schweißverbindung bildet.
Ein typisches System umfasst:
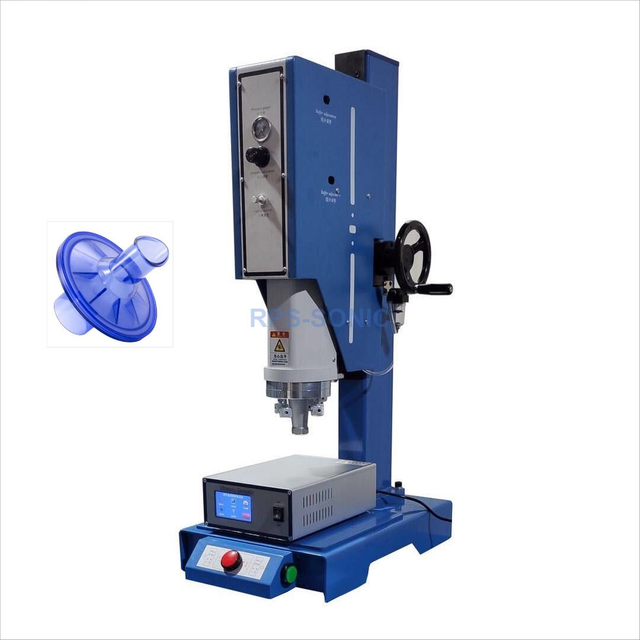
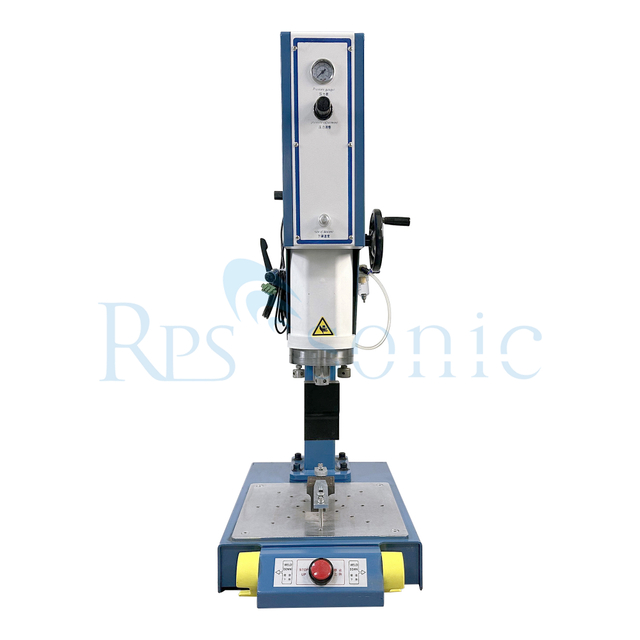
Ein Ultraschallgenerator, ein Ultraschallwandler, ein Booster, eine spezielle Sonotrode, ein pneumatischer oder servoangetriebener Druckmechanismus, Positioniervorrichtungen, ein SPS-Steuerungssystem und Schnittstellen für automatisierte Produktionslinien.
Es ist zu beachten, dass das Ultraschallschweißen nicht für alle Arten von Tetra Pak-Verschlussstrukturen geeignet ist. Wenn der Verschluss eine spezielle Kunststoffschnittstelle oder ein schweißbares thermoplastisches Material verwendet, kann Ultraschallschweißen eine praktikable Lösung sein. Soll ein Kunststoffverschluss jedoch direkt auf Papier, Aluminiumfolie oder einem mehrschichtigen Verbundmaterial befestigt werden, muss zunächst geprüft werden, ob die Materialstruktur und die Schweißschnittstelle mit dem Ultraschallverfahren kompatibel sind.
II. Funktionsprinzip des Ultraschallschweißens
Das Ultraschall-Kunststoffschweißen umfasst im Allgemeinen die folgenden Schritte:
1. Positionierung und Klemmung
Kunststoffkappen, Kunststoffbeschläge oder zu verschweißende Bauteile werden in einer speziellen Vorrichtung platziert, um eine präzise Ausrichtung zu gewährleisten und die Werkstücke stabil zu halten.
2. Kontakt mit dem Werkstück
Das Schweißhorn (Sonotrode) senkt sich ab und übt den entsprechenden Druck aus, um einen stabilen Kontakt an der zu schweißenden Stelle sicherzustellen.
3. Ultraschallvibration
Ein Ultraschallgenerator treibt einen Wandler an, um hochfrequente mechanische Schwingungen zu erzeugen, die über einen Verstärker und das Schweißhorn auf das Werkstück übertragen werden.
4. Grenzflächenerweichung und Fusion
An der speziell entwickelten Schweißschnittstelle – insbesondere bei Strukturen, die zur Konzentration von Energie ausgelegt sind – werden mechanische Vibrationen in Wärme umgewandelt, wodurch das thermoplastische Material lokal erweicht oder schmilzt.
5. Halten und Kühlen
Sobald die Ultraschallschwingung aufhört, hält das Schweißhorn den Druck aufrecht, sodass der verbundene Bereich abkühlen und eine stabile Verbindung bilden kann.
6. Inspektion und Übergang zum nächsten Prozess
Nach dem Schweißen können die Teile abhängig von den Anforderungen der Produktionslinie Inspektionen unterzogen werden, z. B. Prüfungen auf Aussehen, Abmessungen, Abzugskraft oder Dichtigkeit.
III. Hauptvorteile des Ultraschallschweißens für Tetra-Pak-Verschlüsse
1. Kurzer Schweißzyklus
Durch das Ultraschallschweißen wird eine lokale Erwärmung und Verbindung in sehr kurzer Zeit erreicht, wodurch es sich gut für automatisierte Verpackungslinien eignet, die einen hohen Produktionsdurchsatz erfordern.
Die tatsächliche Dauer des Schweißzyklus hängt von Faktoren wie Kappendesign, Material, Schweißfläche, Geräteleistung und Prozessparametern ab.
2. Lokalisierte Erwärmung mit minimaler thermischer Gesamtauswirkung
Die Ultraschallenergie wird hauptsächlich in der vorgesehenen Schweißzone konzentriert, wodurch die Erwärmung der umgebenden Materialien begrenzt wird.
Dies ist besonders bei kompakten Kappenbaugruppen mit komplizierten Kunststoffkomponenten von Vorteil, da es eine präzise Kontrolle der Schweißzone ermöglicht.
Beim Umgang mit papierbasierten Verbundverpackungen muss jedoch unbedingt beurteilt werden, ob Hitze und Vibrationen Auswirkungen auf Barriereschichten, Beschichtungen oder die Integrität der Verpackungsversiegelung haben könnten.
3. Geeignet für die automatisierte Integration
Ultraschallschweißgeräte können in automatisierte Zuführsysteme, Kappenpositionierungsmechanismen, Roboterarme, Rundschalttische und breitere Verpackungsproduktionslinien integriert werden, um kontinuierliche, automatisierte Abläufe zu ermöglichen. Abhängig von der Produktionszykluszeit können Systeme als Einzelstations-, Mehrstations- oder Multi-Sonotroden-Konfiguration (Schweißkopf) konzipiert werden.
4. Kontrollierbare Prozessparameter
Moderne Ultraschallschweißsysteme ermöglichen je nach Gerätekonfiguration die Steuerung von Parametern wie Amplitude, Schweißzeit, Druck, Energie oder Weg.
Die richtige Einstellung und Überwachung des Prozessfensters verbessert die Konsistenz des Schweißprozesses und hilft bei der Identifizierung anomaler Schweißnähte.
5. Reduzierter Bedarf an zusätzlichen Verbrauchsmaterialien
Bei thermoplastischen Baugruppen, die für das Ultraschallschweißen geeignet sind, ist der Einsatz zusätzlicher Klebstoffe in der Regel nicht erforderlich.
Ob jedoch andere Dichtungsmaterialien erforderlich sind, hängt von der spezifischen Verpackungsstruktur und den Designvorgaben ab.
IV. Welche Tetra Pak-Kappenstrukturen eignen sich zum Ultraschallschweißen?
Die Machbarkeit des Ultraschallschweißens hängt in erster Linie von den Materialien, der Struktur und den funktionalen Anforderungen der Fügeschnittstelle ab – nicht nur von der äußeren Form der Kappe.
1. Kunststoffkappenbaugruppen
Wenn eine Kappe aus schweißbaren thermoplastischen Materialien besteht – beispielsweise bestimmten Arten von Polyethylen (PE) oder Polypropylen (PP), kann die Machbarkeit des Ultraschallschweißens bewertet werden.
Zu den zu berücksichtigenden Faktoren gehören die spezifische Materialqualität, der Füllstoffgehalt, die Komponentendicke, das Design der Verbindungsschnittstelle und die funktionalen Anforderungen der Kappe.
2. Kunststoffkappen und Kunststoffschnittstellen
Bei einigen Verpackungskonfigurationen muss eine Kunststoffkappe oder eine Kappenbaugruppe mit einer Kunststoffschnittstelle, einem Kunststoffring oder anderen Kunststoffkomponenten verbunden werden.
Unter der Voraussetzung, dass die Materialien auf beiden Seiten und die Verbindungsstruktur kompatibel sind, kann durch Ultraschallschweißen eine lokale Kunststoff-Kunststoff-Verbindung hergestellt werden.
3. Lokalisiertes Fügen von Kunststoffbauteilen
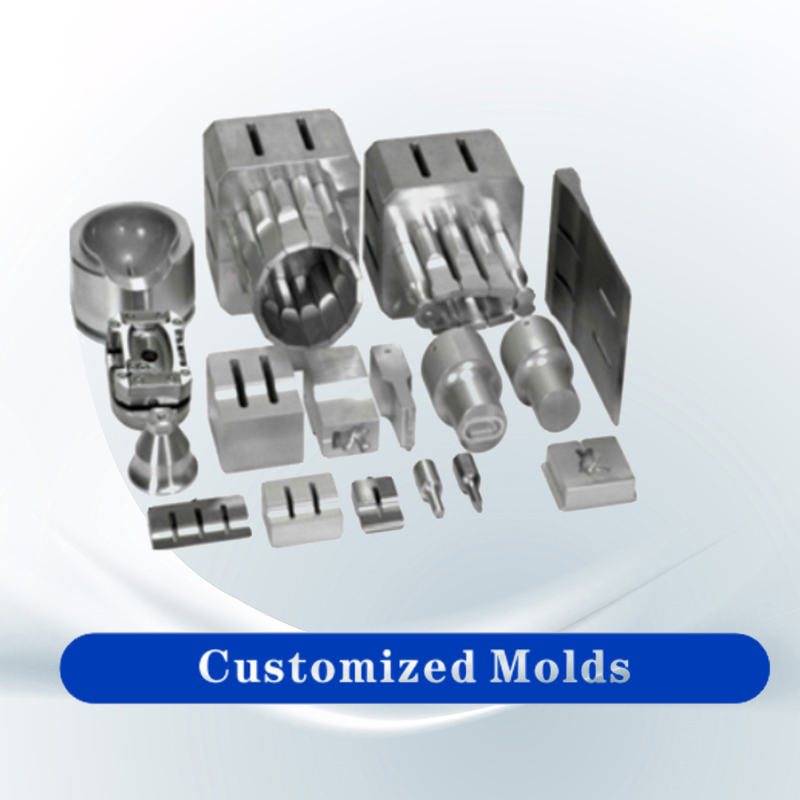
Für Kunststoffkomponenten mit Positionierungsstiften, kreisförmigen Schweißrippen oder speziellen Energierichtungsgebern können maßgeschneiderte Sonotroden und Vorrichtungen entworfen werden, die an die Verbindungsschnittstelle angepasst sind.
Bei kreisförmigen Schweißstrukturen ist es von entscheidender Bedeutung, die Gleichmäßigkeit der Schweißnaht, die Art des Sonotrodenkontakts und die Konsistenz der Verbindung entlang des gesamten Umfangs zu bewerten.
**Wichtiger Unterschied:** Das Ultraschallschweißen zwischen einer Kunststoffkappe und einer Kunststoffschnittstelle ist ein anderer Prozess als das Verbinden einer Kunststoffkappe (oder Schnittstelle) mit einer papierbasierten Verbundverpackung. Letzteres erfordert eine separate Validierung speziell für die Verbundverpackungsstruktur; Man kann in solchen Fällen nicht einfach davon ausgehen, dass das Standard-Ultraschallschweißen von Kunststoffen eine zuverlässige Abdichtung ergibt.
V. Wichtige Designaspekte von Ultraschallschweißgeräten für Tetra-Pak-Kappen
1. Spezialisierte Ultraschallsonotrode (Schweißhorn)
Die Sonotrode muss auf der Grundlage der Kappengeometrie, der spezifischen Schweißzone, der Materialeigenschaften und der Vibrationseigenschaften ausgelegt werden.
Bei kreisförmigen Kappen oder runden Schnittstellen sollte die Sonotrodenstruktur eine gleichmäßige Verteilung von Vibration und Druck gewährleisten und lokale Probleme wie unzureichendes Schweißen oder übermäßiges Schmelzen verhindern.
2. Präzisionspositioniervorrichtungen
Positioniervorrichtungen werden verwendet, um die Kappe und das Bauteil, an das sie geschweißt wird, zu fixieren und eine Verschiebung während des Prozesses zu verhindern.
Bei kleinen Kunststoffkappen sind Faktoren wie Koaxialität, Stützmethoden und Wiederholbarkeit der Positionierung besonders wichtig.
3. Druck- und Amplitudensteuerung
Schweißdruck, -amplitude und -dauer beeinflussen den Grad der plastischen Erweichung, die Qualität der Verschmelzung und die Möglichkeit einer Teileverformung.
Unzureichender Druck kann zu einer schwachen Verbindung führen, während übermäßiger Druck zu Materialextrusion, Verformung der Kappe oder Beschädigung der Schweißschnittstelle führen kann.
4. Automatisierte Kontrollsysteme
Bei der Verpackungsproduktion in großen Stückzahlen können Systeme – typischerweise unter Verwendung einer SPS, einer Touchscreen-Schnittstelle und der Integration von Produktionsliniensignalen – den Schweißbeginn, Prozessparameter, Fehleralarme und die Datenprotokollierung verwalten.
Abhängig von der Gerätekonfiguration können Steuerungsmodi basierend auf Energie, Weg oder Schweißzeit eingesetzt werden.
5. Schweißqualitätsprüfung
Bei Lebensmittelverpackungen gehen wichtige Qualitätsindikatoren über die Schweißnahtfestigkeit hinaus und umfassen hermetische Versiegelung, Öffnungsfunktionalität, optisches Erscheinungsbild und Hygienestandards.
Daher sollte die Gerätevalidierung im Einklang mit dem Verpackungsdesign durchgeführt werden und Folgendes umfassen:
Visuelle Inspektion, Abzugskraft- oder Klebefestigkeitsprüfung, Dichtheitsprüfung, Öffnungskraftprüfung (falls zutreffend), Verpackungsintegritätsprüfung und notwendige Validierung für Transport und Lagerung.
VI. Wie wählt man eine Ultraschallschweißmaschine für Tetra Pak-Verschlüsse aus?
Vor der Auswahl der Ausrüstung empfiehlt es sich, die folgenden Informationen zu klären.
Auswahlprojekt |
Elemente, die einer Bestätigung bedürfen |
Kappenmaterial |
PE, PP oder andere thermoplastische Materialien |
Verpackungsstruktur |
Abdeckung, Kunststoffschnittstelle und jeder Schichtaufbau der Verbundverpackung |
Schweißposition |
Plastik versus Plastik oder Plastik versus Verbundverpackung |
Schweißform |
Ringförmig, punktgeschweißt oder andere Sonderstrukturen |
Kappengröße |
Außendurchmesser, Höhe, Wandstärke und Schweißbereich |
Produktionstakt |
Die Anzahl der Schweißnähte, die pro Minute ausgeführt werden müssen |
Automatisierte Methode |
Manuelle, pneumatische, Servo-, Rotations- oder Online-Produktion |
Qualitätsanforderungen |
Festigkeit, Siegelleistung, Öffnungskraft und Aussehen |
Verifizierungsanforderungen |
Lebensmittelkontakt, Verpackungsintegrität und Kundenstandards |
Die Frequenz und Leistung eines Ultraschallschweißgeräts sollten anhand der Abmessungen der Komponenten, der verwendeten Materialien, des Schweißbereichs und der erforderlichen Produktionszykluszeit bestimmt werden; Es ist nicht ratsam, die Ausrüstung ausschließlich anhand des Durchmessers einer Kappe auszuwählen.
Bei Lebensmittelverpackungsanwendungen ist es außerdem wichtig zu überprüfen, ob die fertig verpackte Baugruppe den geltenden Vorschriften für Lebensmittelkontaktmaterialien entspricht und den Qualitätsstandards des Kunden entspricht. Die Schweißfähigkeit der Ausrüstung selbst ersetzt nicht die Konformitätsprüfung des gesamten Verpackungssystems.
VII. Warum ist eine Schweißvorprüfung notwendig?
Die Struktur einer Kappe im Tetra Pak-Stil kann mehrere Materialschichten, verschiedene Kunststoffqualitäten und spezielle Dichtungsschnittstellen umfassen. Selbst wenn zwei Konstruktionen ähnlich erscheinen, können sich ihre „Schweißfenster“ – der Parameterbereich, innerhalb dessen eine erfolgreiche Schweißung erreicht werden kann – erheblich unterscheiden.
Vor der Auswahl der Ausrüstung wird empfohlen, Folgendes bereitzustellen:
Physische Proben der Kappe und der Komponenten, an denen sie befestigt wird; Informationen zu Materialqualitäten oder struktureller Zusammensetzung; Zeichnungen oder Fotos mit Angabe der Schweißstelle; angestrebte Produktionszykluszeit; und Anforderungen an die Festigkeit der Verbindung und die Dichtleistung.
Die Probenprüfung hilft bei der Bestimmung der Machbarkeit des Ultraschallschweißens und ermöglicht die Optimierung der Sonotrode (Schweißhorn), der Vorrichtungen, der Amplitude, des Drucks und der Schweißdauer.
Wenn Ultraschallschweißen für eine bestimmte Verpackungsstruktur ungeeignet ist, können alternative Methoden wie Heißsiegeln, Induktionssiegeln oder andere spezielle Fügeverfahren evaluiert werden.
VIII. Abschluss
Das Ultraschallschweißen bietet eine effiziente, lokalisierte Heizlösung zum Verbinden bestimmter Kunststoffkappen und zugehöriger Komponenten, die in Verpackungen im Tetra-Pak-Stil verwendet werden, und lässt sich problemlos in automatisierte Produktionslinien integrieren.
Bei thermoplastischen Strukturen, die mit dem Ultraschallschweißen kompatibel sind, gewährleistet der Einsatz maßgeschneiderter Sonotroden, Präzisionsvorrichtungen und überwachbarer Schweißparameter eine gleichbleibende Verbindungsqualität und eine hohe Produktionseffizienz.
Allerdings muss **die Eignung des Ultraschallschweißens für einen bestimmten Verschluss anhand der tatsächlichen Materialien und der Verpackungsstruktur beurteilt werden.** Dies ist besonders kritisch, wenn Kunststoffe mit papierbasierten Verbundverpackungen verbunden werden; Solche Anwendungen erfordern eine gezielte Prozessvalidierung, da das Standardschweißen von Kunststoffen nicht direkt mit einem Verpackungsversiegelungsprozess gleichgesetzt werden kann.
Für Gerätehersteller und Verpackungshersteller wird ein Entwicklungsworkflow bestehend aus „Probentests – Prozessvalidierung – Gerätedesign – Automatisierungsintegration“ empfohlen. Dadurch wird sichergestellt, dass Verbindungsfestigkeit, Verpackungsintegrität, Produktionseffizienz und Endproduktqualität alle die erforderlichen Spezifikationen erfüllen.