românesc



Vizualizări: 100 Autor: Editor site Ora publicării: 2026-10-20 Origine: Site
Aplicarea aparatelor de sudură cu ultrasunete în sudarea capacelor din plastic pentru cutiile Tetra Pak
Odată cu dezvoltarea industriei de ambalare a alimentelor lichide, cutiile Tetra Pak și alte ambalaje compozite pe bază de hârtie au devenit utilizate pe scară largă pentru produse precum lapte, sucuri de fructe, lapte pe bază de plante, băuturi cu iaurt și alte alimente lichide. Pentru a spori confortul consumatorilor, un număr tot mai mare de aceste pachete au acum capace cu șuruburi, închideri din plastic și mecanisme de deschidere resigilabile.
În acest proces de fabricație, calitatea legăturii dintre închiderea din plastic și materialul de ambalare este critică. Zona sudată nu trebuie doar să ofere o etanșare eficientă, ci și să îndeplinească cerințele privind eficiența producției, calitatea estetică și siguranța ambalajelor alimentare.
**Sudarea plasticului cu ultrasunete** utilizează vibrații mecanice de înaltă frecvență pentru a genera căldură la interfața unde se întâlnesc componentele din plastic. Acest lucru face ca materialul să se înmoaie local, formând o legătură sub presiunea aplicată. Această tehnologie poate fi folosită pentru sudarea unor închideri din plastic specifice și a componentelor aferente pe cutii de carton în stil Tetra Pak.
I. Ce este sudarea cu ultrasunete pentru închiderile Tetra Pak?
Cutiile de carton Tetra Pak constau de obicei dintr-un material compozit multistrat format din hârtie, polimeri și straturi de barieră. Un sistem de închidere din plastic poate cuprinde capacul în sine, un inel de legătură, un mecanism de deschidere și o interfață din plastic care se leagă de materialul de ambalare compozit.
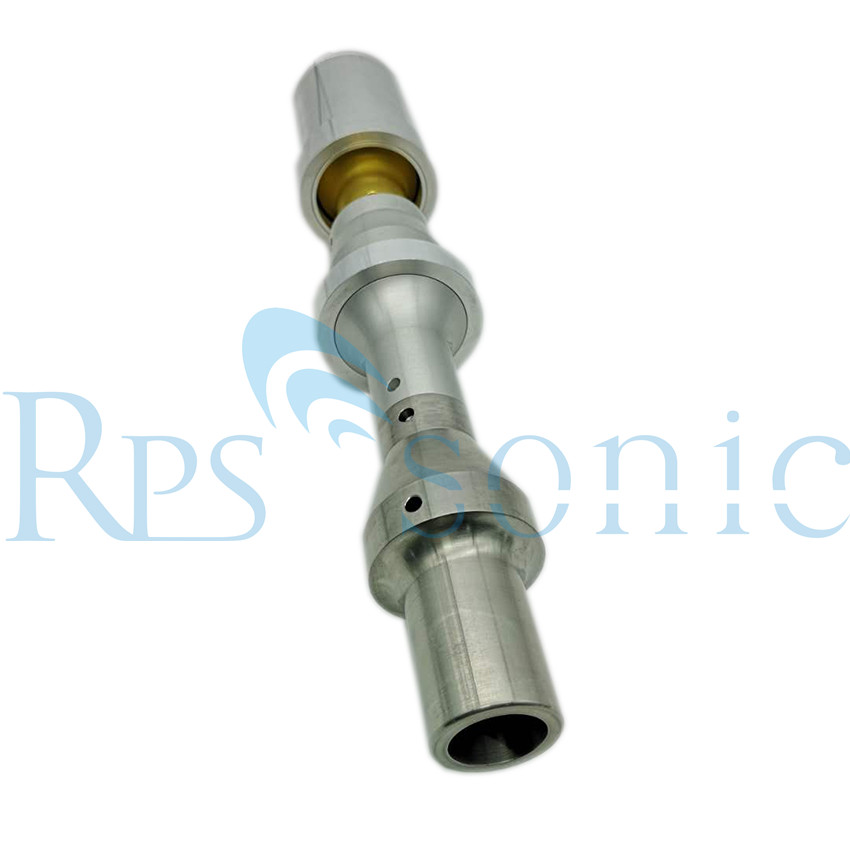
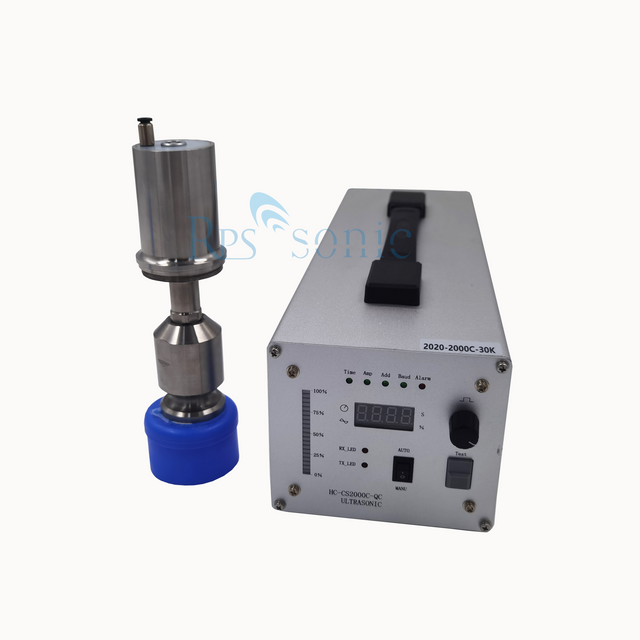
Echipamentul de sudare cu ultrasunete folosește un traductor pentru a converti energia electrică în vibrații mecanice, care sunt apoi transmise în zona de sudare desemnată printr-un amplificator și un sonotrod (corn de sudură).
Când interfața din plastic este supusă vibrațiilor, presiunii și duratei corespunzătoare, se generează căldură localizată, determinând înmuierea plasticului și formarea unei îmbinări sudate.
Un sistem tipic include:
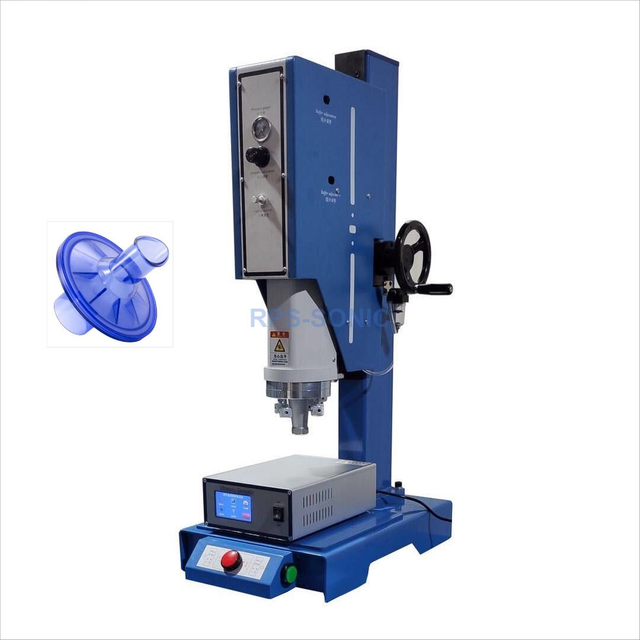
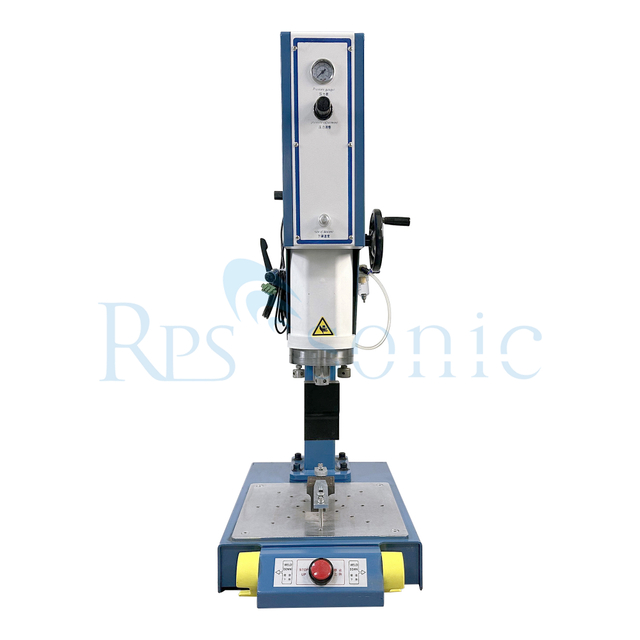
Un generator de ultrasunete, un traductor cu ultrasunete, un amplificator, un sonotrod specializat, un mecanism de presiune pneumatic sau servo-acționat, dispozitive de poziționare, un sistem de control PLC și interfețe pentru linii de producție automate.
Trebuie remarcat faptul că sudarea cu ultrasunete nu este potrivită pentru toate tipurile de structuri de închidere Tetra Pak. Dacă închiderea utilizează o interfață din plastic dedicată sau un material termoplastic sudabil, sudarea cu ultrasunete poate fi o soluție viabilă. Cu toate acestea, dacă o închidere din plastic urmează să fie atașată direct pe hârtie, folie de aluminiu sau un material compozit multistrat, este esențial să verificați mai întâi dacă structura materialului și interfața de sudare sunt compatibile cu procesul cu ultrasunete.
II. Principiul de lucru al sudării cu ultrasunete
Sudarea cu ultrasunete a plasticului implică, în general, următorii pași:
1. Poziționare și prindere
Capacele din plastic, fitingurile din plastic sau componentele care trebuie sudate sunt plasate într-un dispozitiv specializat pentru a asigura o aliniere precisă și a menține stabile piesele de prelucrat.
2. Contactul cu piesa de prelucrat
Cornul de sudură (sonotrodul) coboară și aplică o presiune adecvată, asigurând un contact stabil în zona de sudat.
3. Vibrații cu ultrasunete
Un generator de ultrasunete antrenează un traductor pentru a produce vibrații mecanice de înaltă frecvență, care sunt transmise piesei de prelucrat prin intermediul unui amplificator și al cornului de sudură.
4. Înmuierea interfeței și fuziunea
La interfața de sudare special concepută - în special la structurile proiectate pentru a concentra energia - vibrația mecanică este transformată în căldură, determinând înmuierea sau topirea locală a materialului termoplastic.
5. Menținere și răcire
Odată ce vibrația ultrasonică încetează, cornul de sudură menține presiunea, permițând zonei îmbinate să se răcească și să formeze o legătură stabilă.
6. Inspecție și progres la următorul proces
După sudare, piesele pot fi supuse unor inspecții, cum ar fi verificări pentru aspectul, dimensiunile, forța de tragere sau integritatea etanșării, în funcție de cerințele liniei de producție.
III. Avantajele cheie ale sudării cu ultrasunete pentru capace în stil Tetra Pak
1. Ciclu scurt de sudare
Sudarea cu ultrasunete realizează încălzire și lipire localizată într-un timp foarte scurt, ceea ce o face bine potrivită pentru liniile automate de ambalare care necesită un randament mare de producție.
Durata reală a ciclului de sudare depinde de factori precum designul capacului, materialul, suprafața de sudare, puterea echipamentului și parametrii procesului.
2. Încălzire localizată cu impact termic general minimizat
Energia ultrasonică este concentrată în primul rând în zona de sudare desemnată, ceea ce limitează încălzirea materialelor din jur.
Acest lucru este deosebit de benefic pentru ansamblurile de capace compacte cu componente complicate din plastic, deoarece permite un control precis asupra zonei de sudură.
Cu toate acestea, atunci când avem de-a face cu ambalaje compozite pe bază de hârtie, este esențial să se evalueze dacă căldura și vibrațiile ar putea afecta straturile de barieră, acoperirile sau integritatea sigiliului ambalajului.
3. Potrivit pentru integrare automată
Echipamentele de sudare cu ultrasunete pot fi integrate cu sisteme automate de alimentare, mecanisme de poziționare a capacelor, brațe robotizate, mese rotative de indexare și linii de producție de ambalare mai largi pentru a facilita operațiuni continue, automate. În funcție de timpul ciclului de producție, sistemele pot fi proiectate ca configurații cu o singură stație, cu mai multe stații sau cu mai multe sonotrode (cap de sudare).
4. Parametrii de proces controlabili
Sistemele moderne de sudare cu ultrasunete permit controlul unor parametri precum amplitudinea, timpul de sudare, presiunea, energia sau deplasarea, în funcție de configurația echipamentului.
Setarea și monitorizarea corectă a ferestrei procesului îmbunătățește consistența procesului de sudare și ajută la identificarea sudurilor anormale.
5. Nevoia redusă de consumabile suplimentare
Pentru ansamblurile termoplastice adecvate pentru sudarea cu ultrasunete, utilizarea adezivilor suplimentari este în general inutilă.
Cu toate acestea, dacă sunt necesare alte materiale de etanșare depinde de structura specifică a ambalajului și de specificațiile de proiectare.
IV. Ce structuri de capac Tetra Pak sunt potrivite pentru sudarea cu ultrasunete?
Fezabilitatea sudării cu ultrasunete depinde în primul rând de materialele, structura și cerințele funcționale ale interfeței de îmbinare - nu doar de forma exterioară a capacului.
1. Ansambluri de capace din plastic
Dacă un capac este compus din materiale termoplastice sudabile - cum ar fi anumite tipuri de polietilenă (PE) sau polipropilenă (PP) - fezabilitatea sudării cu ultrasunete poate fi evaluată.
Factorii de luat în considerare includ calitatea specifică a materialului, conținutul de umplutură, grosimea componentelor, designul interfeței îmbinării și cerințele funcționale ale capacului.
2. Capace din plastic și interfețe din plastic
În unele configurații de ambalare, un ansamblu capac sau capac din plastic trebuie să fie îmbinat la o interfață din plastic, un inel de plastic sau alte componente din plastic.
Cu condiția ca materialele de pe ambele părți și structura îmbinării să fie compatibile, sudarea cu ultrasunete poate fi utilizată pentru a crea o legătură localizată plastic-plastic.
3. Îmbinarea localizată a componentelor din plastic
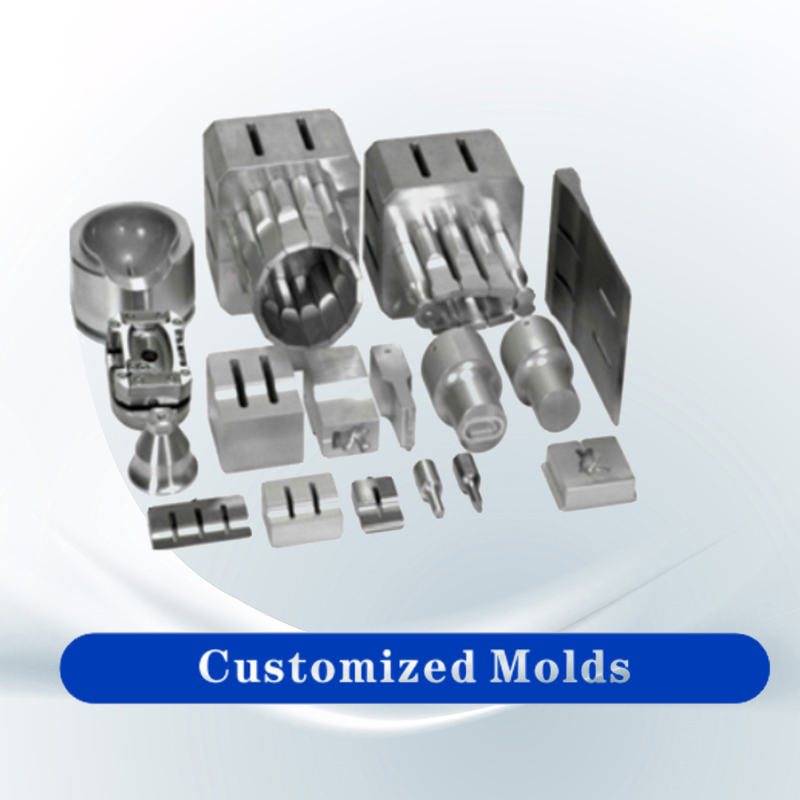
Pentru componentele din plastic cu știfturi de poziționare, nervuri circulare de sudură sau directori de energie specializați, sonotrozi și dispozitive personalizate pot fi proiectate pentru a se potrivi cu interfața articulației.
Pentru structurile de sudură circulară, este esențial să se evalueze uniformitatea sudurii, metoda de contact cu sonotrodele și consistența legăturii de-a lungul întregii circumferințe.
**Distincție importantă:** Sudarea cu ultrasunete între un capac din plastic și o interfață din plastic este un proces diferit decât îmbinarea unui capac (sau interfață) din plastic la un pachet compozit pe bază de hârtie. Acesta din urmă necesită validare separată specifică structurii ambalajului compozit; nu se poate presupune pur și simplu că sudarea standard cu ultrasunete din plastic va produce o etanșare fiabilă în astfel de cazuri.
V. Aspecte cheie de proiectare ale echipamentelor de sudare cu ultrasunete pentru capace în stil Tetra Pak
1. Sonotrod cu ultrasunete specializat (corn de sudură)
Sonotrodul trebuie proiectat pe baza geometriei capacului, a zonei specifice de sudare, a proprietăților materialului și a caracteristicilor de vibrație.
Pentru capace circulare sau interfețe rotunde, structura sonotrodelor ar trebui să asigure o distribuție uniformă a vibrațiilor și presiunii, prevenind problemele localizate, cum ar fi sudarea insuficientă sau topirea excesivă.
2. Dispozitive de poziționare de precizie
Dispozitivele de poziționare sunt folosite pentru a fixa capacul și componenta la care este sudată, prevenind orice deplasare în timpul procesului.
Pentru capacele mici din plastic, factori precum coaxialitatea, metodele de suport și repetabilitatea poziționării sunt deosebit de critici.
3. Controlul presiunii și amplitudinii
Presiunea de sudare, amplitudinea și durata influențează gradul de înmuiere a plasticului, calitatea fuziunii și potențialul de deformare a piesei.
Presiunea insuficientă poate duce la o legătură slabă, în timp ce presiunea excesivă poate provoca extrudarea materialului, deformarea capacului sau deteriorarea interfeței de sudură.
4. Sisteme de control automate
Pentru producția de ambalaje de mare volum, sistemele – care utilizează de obicei un PLC, o interfață cu ecran tactil și integrarea semnalului liniei de producție – pot gestiona inițierea sudurii, parametrii procesului, alarmele de defecțiuni și înregistrarea datelor.
În funcție de configurația echipamentului, pot fi utilizate moduri de control bazate pe energie, deplasare sau timp de sudare.
5. Inspecția calității sudurii
Pentru ambalajele alimentare, indicatorii cheie de calitate se extind dincolo de rezistența sudurii pentru a include etanșarea ermetică, funcționalitatea de deschidere, aspectul vizual și standardele de igienă.
În consecință, validarea echipamentului ar trebui să fie efectuată în conformitate cu designul ambalajului, cuprinzând:
Inspecție vizuală, testarea forței de tragere sau a rezistenței de aderență, testarea scurgerilor, testarea forței de deschidere (unde este cazul), testarea integrității ambalajului și validarea necesară pentru transport și depozitare.
VI. Cum să alegi o mașină de sudură cu ultrasunete pentru capace Tetra Pak?
Înainte de a selecta echipamentul, este recomandabil să clarificați următoarele informații.
Proiect de selecție |
Elemente care necesită confirmare |
Material capac |
PE, PP sau alte materiale termoplastice |
structura ambalajului |
Capacul, interfața din plastic și fiecare structură de strat a ambalajului compozit |
pozitia de sudare |
Plastic versus plastic, sau plastic versus ambalaj compozit |
Forma de sudare |
În formă de inel, sudare în puncte sau alte structuri speciale |
Dimensiunea capacului |
Diametrul exterior, înălțimea, grosimea peretelui și zona de sudare |
takt de producție |
Numărul de suduri care trebuie finalizate pe minut |
Metoda automatizata |
Producție manuală, pneumatică, servo, rotativă sau online |
cerințe de calitate |
Rezistență, performanță de etanșare, forță de deschidere și aspect |
Cerințe de verificare |
Contactul cu alimentele, integritatea ambalajului și standardele clienților |
Frecvența și puterea unei mașini de sudură cu ultrasunete trebuie determinate pe baza dimensiunilor componentelor, a materialelor utilizate, a zonei de sudare și a duratei necesare ciclului de producție; selectarea echipamentului exclusiv pe baza diametrului unui capac nu este recomandabilă.
Pentru aplicațiile de ambalare a alimentelor, este, de asemenea, esențial să se verifice dacă ansamblul final ambalat respectă reglementările aplicabile pentru materialele care intră în contact cu alimentele și respectă standardele de calitate ale clientului. Capacitatea de sudare a echipamentului în sine nu înlocuiește verificarea conformității întregului sistem de ambalare.
VII. De ce este necesară testarea preliminară de sudare?
Structura unui capac în stil Tetra Pak poate implica mai multe straturi de materiale, diferite clase de plastic și interfețe de etanșare specializate. Chiar dacă două modele par similare, „ferestrele de sudură” lor – gama de parametri în care poate fi realizată o sudură de succes – poate diferi semnificativ.
Înainte de a alege echipamentul, se recomandă să furnizați următoarele:
Mostre fizice ale capacului și componentelor de care va fi atașat; informații privind clasele materialelor sau compoziția structurală; desene sau fotografii care indică locul sudării; țintă timpul ciclului de producție; și cerințele pentru rezistența îmbinărilor și performanța de etanșare.
Testarea eșantionului ajută la determinarea fezabilității sudurii cu ultrasunete și permite optimizarea sonotrodului (cornul de sudură), a dispozitivelor de fixare, a amplitudinii, presiunii și a duratei sudurii.
Dacă sudarea cu ultrasunete este nepotrivită pentru o anumită structură de ambalare, pot fi evaluate metode alternative, cum ar fi etanșarea termică, etanșarea prin inducție sau alte procese specializate de îmbinare.
VIII. Concluzie
Sudarea cu ultrasunete oferă o soluție eficientă de încălzire localizată pentru îmbinarea anumitor capace din plastic și componente aferente utilizate pe ambalajele în stil Tetra Pak și este ușor de integrat în liniile de producție automate.
Pentru structurile termoplastice compatibile cu sudarea cu ultrasunete, utilizarea sonotrodelor proiectate la comandă, a dispozitivelor de fixare de precizie și a parametrilor de sudură monitorizabili asigură o calitate constantă a îmbinărilor și o eficiență ridicată a producției.
Cu toate acestea, **adecvarea sudării cu ultrasunete pentru un capac specific trebuie evaluată pe baza materialelor reale și a structurii ambalajului.** Acest lucru este deosebit de critic atunci când se îmbină materialele plastice cu ambalajele compozite pe bază de hârtie; astfel de aplicații necesită validare țintită a procesului, deoarece sudarea standard a plasticului nu poate fi echivalată direct cu un proces de etanșare a ambalajelor.
Pentru producătorii de echipamente și producătorii de ambalaje, se recomandă un flux de lucru de dezvoltare constând din „testare eșantion-validare proces-proiectare echipament-integrare automatizare”. Acest lucru asigură că rezistența îmbinării, integritatea ambalajului, eficiența producției și calitatea produsului final îndeplinesc toate specificațiile cerute.