Italiano



Visualizzazioni: 100 Autore: Editor del sito Orario di pubblicazione: 20/10/2026 Origine: Sito
Applicazione di saldatrici ad ultrasuoni nella saldatura di tappi in plastica per cartoni Tetra Pak
Con lo sviluppo del settore dell'imballaggio per alimenti liquidi, i cartoni Tetra Pak e altri imballaggi compositi a base di carta sono diventati ampiamente utilizzati per prodotti come latte, succhi di frutta, latte vegetale, bevande allo yogurt e altri alimenti liquidi. Per aumentare la comodità del consumatore, un numero crescente di queste confezioni è ora dotato di tappi a vite, chiusure in plastica e meccanismi di apertura richiudibili.
In questo processo di produzione, la qualità del legame tra la chiusura in plastica e il materiale di imballaggio è fondamentale. L'area saldata non deve solo fornire una tenuta efficace ma anche soddisfare i requisiti di efficienza produttiva, qualità estetica e sicurezza dell'imballaggio alimentare.
La **saldatura plastica a ultrasuoni** utilizza vibrazioni meccaniche ad alta frequenza per generare calore nell'interfaccia in cui si incontrano i componenti in plastica. Ciò fa sì che il materiale si ammorbidisca localmente, formando un legame sotto la pressione applicata. Questa tecnologia può essere utilizzata per saldare chiusure in plastica specifiche e relativi componenti su cartoni tipo Tetra Pak.
I. Cos'è la saldatura ad ultrasuoni per le chiusure Tetra Pak?
I cartoni Tetra Pak sono generalmente costituiti da un materiale composito multistrato costituito da carta, polimeri e strati barriera. Un sistema di chiusura in plastica può comprendere il tappo stesso, un anello di collegamento, un meccanismo di apertura e un'interfaccia in plastica che si lega al materiale di imballaggio composito.
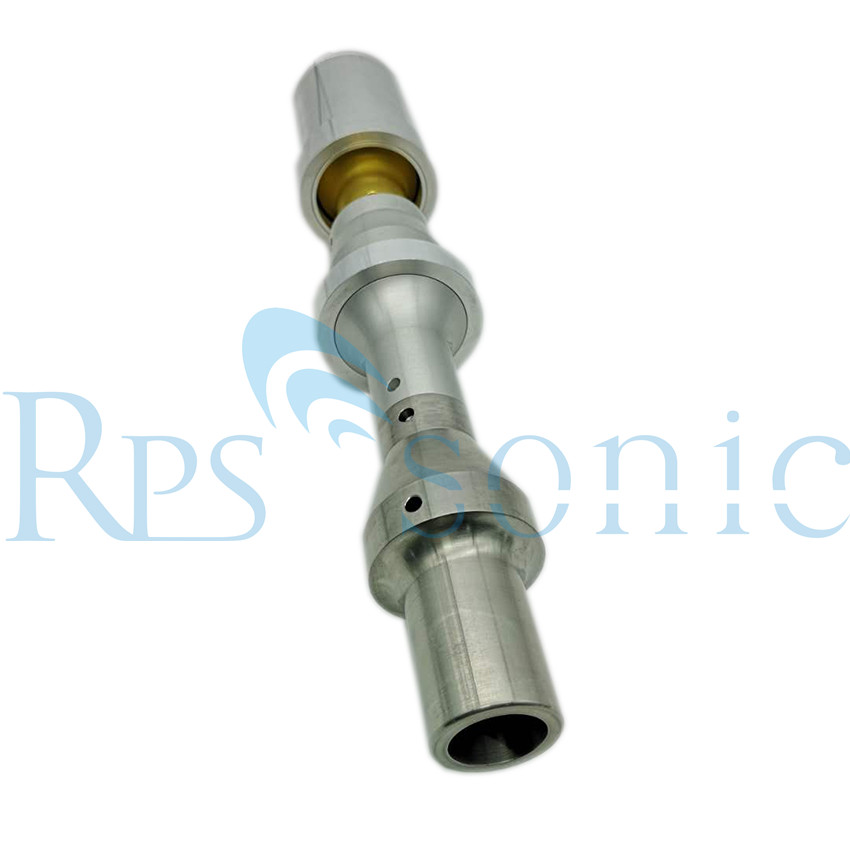
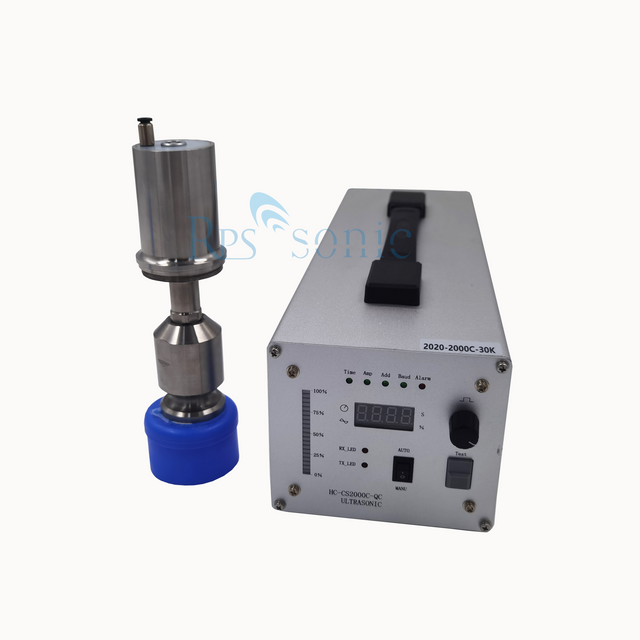
L'attrezzatura per la saldatura a ultrasuoni utilizza un trasduttore per convertire l'energia elettrica in vibrazioni meccaniche, che vengono poi trasmesse alla zona di saldatura designata tramite un booster e un sonotrodo (corno di saldatura).
Quando l'interfaccia plastica è sottoposta alla vibrazione, alla pressione e alla durata appropriate, viene generato calore localizzato, provocando l'ammorbidimento della plastica e la formazione di un giunto saldato.
Un sistema tipico include:
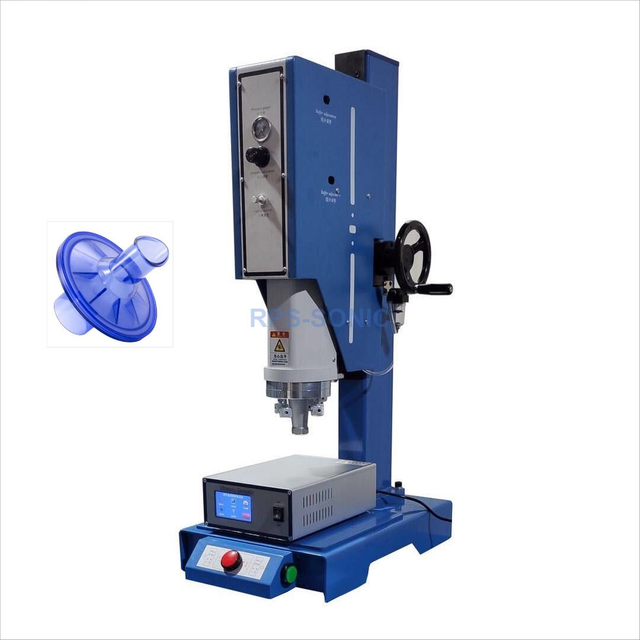
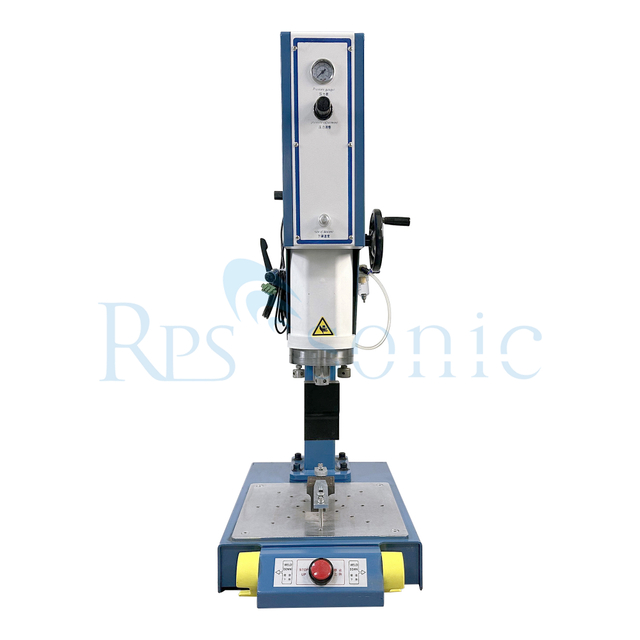
Un generatore di ultrasuoni, un trasduttore ultrasonico, un booster, un sonotrodo specializzato, un meccanismo di pressione pneumatico o servoazionato, dispositivi di posizionamento, un sistema di controllo PLC e interfacce per linee di produzione automatizzate.
Va notato che la saldatura ad ultrasuoni non è adatta a tutti i tipi di strutture di chiusura Tetra Pak. Se la chiusura utilizza un'interfaccia plastica dedicata o un materiale termoplastico saldabile, la saldatura a ultrasuoni può essere una soluzione praticabile. Tuttavia, se una chiusura in plastica deve essere fissata direttamente su carta, foglio di alluminio o materiale composito multistrato, è essenziale verificare prima se la struttura del materiale e l'interfaccia di saldatura sono compatibili con il processo a ultrasuoni.
II. Principio di funzionamento della saldatura ad ultrasuoni
La saldatura della plastica ad ultrasuoni prevede generalmente le seguenti fasi:
1. Posizionamento e bloccaggio
Cappucci in plastica, accessori in plastica o componenti da saldare vengono posizionati in un dispositivo specializzato per garantire un allineamento preciso e mantenere stabili i pezzi.
2. Contatto con il pezzo
Il corno di saldatura (sonotrodo) scende e applica una pressione adeguata, garantendo un contatto stabile sull'area da saldare.
3. Vibrazioni ultrasoniche
Un generatore di ultrasuoni aziona un trasduttore per produrre vibrazioni meccaniche ad alta frequenza, che vengono trasmesse al pezzo da lavorare tramite un booster e il corno di saldatura.
4. Ammorbidimento e fusione dell'interfaccia
Nell'interfaccia di saldatura appositamente progettata, in particolare nelle strutture progettate per concentrare l'energia, le vibrazioni meccaniche vengono convertite in calore, provocando l'ammorbidimento o la fusione locale del materiale termoplastico.
5. Mantenimento e raffreddamento
Una volta cessata la vibrazione ultrasonica, il corno di saldatura mantiene la pressione, consentendo all'area unita di raffreddarsi e formare un legame stabile.
6. Ispezione e progressione al processo successivo
Dopo la saldatura, le parti possono essere sottoposte a ispezioni, ad esempio controlli dell'aspetto, delle dimensioni, della forza di trazione o dell'integrità della tenuta, a seconda dei requisiti della linea di produzione.
III. Vantaggi principali della saldatura a ultrasuoni per tappi tipo Tetra Pak
1. Ciclo di saldatura breve
La saldatura a ultrasuoni consente di ottenere riscaldamento e incollaggio localizzati in tempi molto brevi, rendendola particolarmente adatta per linee di confezionamento automatizzate che richiedono un'elevata produttività.
La durata effettiva del ciclo di saldatura dipende da fattori quali il design del cappuccio, il materiale, l'area della superficie di saldatura, la potenza dell'apparecchiatura e i parametri di processo.
2. Riscaldamento localizzato con impatto termico complessivo ridotto al minimo
L'energia ultrasonica è concentrata principalmente all'interno della zona di saldatura designata, che limita il riscaldamento dei materiali circostanti.
Ciò è particolarmente vantaggioso per i gruppi di cappucci compatti con componenti in plastica complessi, poiché consente un controllo preciso sulla zona di saldatura.
Tuttavia, quando si ha a che fare con imballaggi compositi a base di carta, è essenziale valutare se il calore e le vibrazioni potrebbero influenzare gli strati barriera, i rivestimenti o l’integrità del sigillo dell’imballaggio.
3. Adatto per l'integrazione automatizzata
Le apparecchiature di saldatura a ultrasuoni possono essere integrate con sistemi di alimentazione automatizzati, meccanismi di posizionamento dei tappi, bracci robotici, tavole rotanti e linee di produzione di imballaggi più ampie per facilitare operazioni continue e automatizzate. A seconda del tempo del ciclo di produzione, i sistemi possono essere progettati come configurazioni a stazione singola, multistazione o multisonotrodo (testa di saldatura).
4. Parametri di processo controllabili
I moderni sistemi di saldatura a ultrasuoni consentono il controllo di parametri quali ampiezza, tempo di saldatura, pressione, energia o spostamento, a seconda della configurazione dell'apparecchiatura.
L'impostazione e il monitoraggio corretti della finestra del processo migliorano la coerenza del processo di saldatura e aiutano a identificare le saldature anomale.
5. Necessità ridotta di materiali di consumo aggiuntivi
Per gli assemblaggi termoplastici adatti alla saldatura a ultrasuoni, l'uso di adesivi aggiuntivi generalmente non è necessario.
Tuttavia, la necessità di altri materiali di tenuta dipende dalla struttura specifica dell'imballaggio e dalle specifiche di progettazione.
IV. Quali strutture di tappi Tetra Pak sono adatte alla saldatura a ultrasuoni?
La fattibilità della saldatura ad ultrasuoni dipende principalmente dai materiali, dalla struttura e dai requisiti funzionali dell'interfaccia di giunzione, non semplicemente dalla forma esterna del cappuccio.
1. Gruppi di tappi in plastica
Se un cappuccio è composto da materiali termoplastici saldabili, come alcuni tipi di polietilene (PE) o polipropilene (PP), è possibile valutare la fattibilità della saldatura a ultrasuoni.
I fattori da considerare includono la qualità specifica del materiale, il contenuto di riempitivo, lo spessore del componente, il design dell'interfaccia del giunto e i requisiti funzionali del tappo.
2. Cappucci in plastica e interfacce in plastica
In alcune configurazioni di imballaggio, un cappuccio in plastica o un assieme di cappucci deve essere unito a un'interfaccia in plastica, un anello in plastica o altri componenti in plastica.
A condizione che i materiali su entrambi i lati e la struttura del giunto siano compatibili, la saldatura a ultrasuoni può essere utilizzata per creare un legame localizzato plastica-plastica.
3. Giunzione localizzata di componenti in plastica
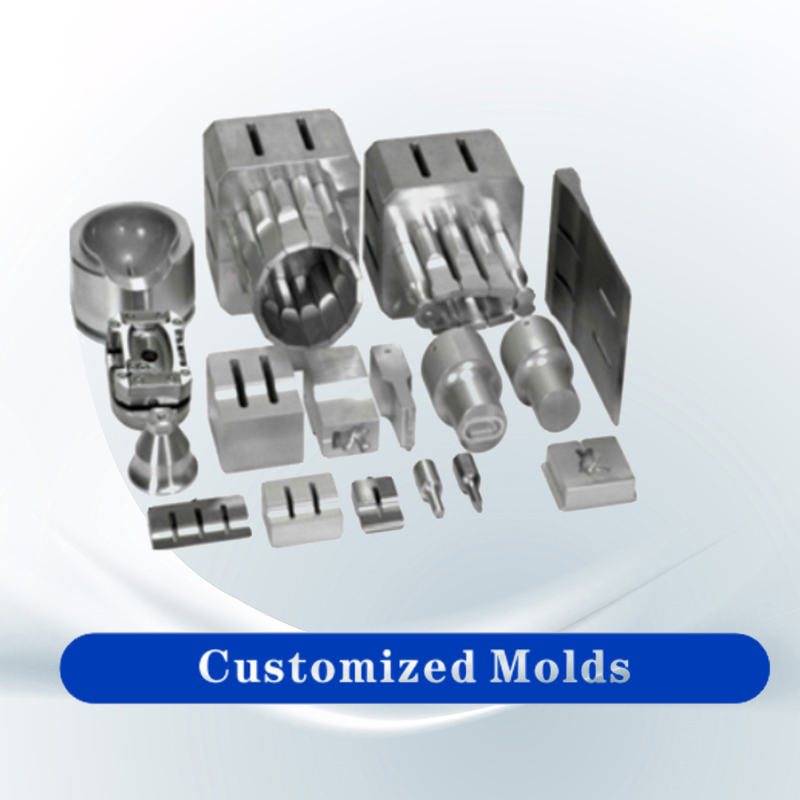
Per i componenti in plastica dotati di perni di posizionamento, nervature di saldatura circolari o direttori di energia specializzati, è possibile progettare sonotrodi e dispositivi personalizzati per adattarsi all'interfaccia del giunto.
Per le strutture di saldatura circolari, è fondamentale valutare l'uniformità della saldatura, il metodo di contatto del sonotrodo e la consistenza del legame lungo l'intera circonferenza.
**Distinzione importante:** La saldatura a ultrasuoni tra un cappuccio di plastica e un'interfaccia di plastica è un processo diverso dall'unione di un cappuccio di plastica (o interfaccia) a una confezione composita a base di carta. Quest'ultimo richiede una validazione separata specifica per la struttura composita dell'imballaggio; in questi casi non si può semplicemente presumere che la saldatura a ultrasuoni standard della plastica fornisca una tenuta affidabile.
V. Aspetti chiave della progettazione delle apparecchiature di saldatura a ultrasuoni per tappi tipo Tetra Pak
1. Sonotrodo ad ultrasuoni specializzato (corno di saldatura)
Il sonotrodo deve essere progettato in base alla geometria del cappuccio, alla zona di saldatura specifica, alle proprietà del materiale e alle caratteristiche di vibrazione.
Per i cappucci circolari o le interfacce rotonde, la struttura del sonotrodo dovrebbe garantire una distribuzione uniforme delle vibrazioni e della pressione, prevenendo problemi localizzati come saldatura insufficiente o fusione eccessiva.
2. Dispositivi di posizionamento di precisione
I dispositivi di posizionamento vengono utilizzati per fissare il cappuccio e il componente a cui viene saldato, impedendo qualsiasi spostamento durante il processo.
Per i tappi in plastica di piccole dimensioni, fattori quali la coassialità, i metodi di supporto e la ripetibilità del posizionamento sono particolarmente critici.
3. Controllo della pressione e dell'ampiezza
La pressione, l'ampiezza e la durata della saldatura influenzano il grado di rammollimento della plastica, la qualità della fusione e il potenziale di deformazione della parte.
Una pressione insufficiente può portare a un legame debole, mentre una pressione eccessiva può causare estrusione di materiale, deformazione del cappuccio o danni all'interfaccia di saldatura.
4. Sistemi di controllo automatizzati
Per la produzione di imballaggi in grandi volumi, i sistemi, che in genere utilizzano un PLC, un'interfaccia touchscreen e l'integrazione del segnale della linea di produzione, possono gestire l'avvio della saldatura, i parametri di processo, gli allarmi di guasto e la registrazione dei dati.
A seconda della configurazione dell'apparecchiatura, è possibile utilizzare modalità di controllo basate su energia, spostamento o tempo di saldatura.
5. Controllo della qualità della saldatura
Per gli imballaggi alimentari, gli indicatori chiave di qualità vanno oltre la resistenza della saldatura e comprendono la tenuta ermetica, la funzionalità di apertura, l'aspetto visivo e gli standard igienici.
Di conseguenza, la validazione delle apparecchiature dovrebbe essere condotta in linea con la progettazione dell'imballaggio, comprendendo:
Ispezione visiva, test della forza di estrazione o di adesione, test di tenuta, test della forza di apertura (ove applicabile), test di integrità dell'imballaggio e convalida necessaria per il trasporto e lo stoccaggio.
VI. Come scegliere una saldatrice ad ultrasuoni per tappi Tetra Pak?
Prima di selezionare l'attrezzatura, è consigliabile chiarire le seguenti informazioni.
Progetto di selezione |
Elementi che richiedono conferma |
Materiale del cappuccio |
PE, PP o altri materiali termoplastici |
struttura dell'imballaggio |
Copertura, interfaccia in plastica e struttura di ogni strato dell'imballaggio composito |
posizione di saldatura |
Plastica contro plastica, o plastica contro imballaggio composito |
Forma di saldatura |
Saldatura ad anello, a punti o altre strutture speciali |
Dimensione del cappuccio |
Diametro esterno, altezza, spessore della parete e area di saldatura |
tatt produttivo |
Il numero di saldature che devono essere completate al minuto |
Metodo automatizzato |
Produzione manuale, pneumatica, servo, rotativa o online |
requisiti di qualità |
Resistenza, prestazioni di tenuta, forza di apertura e aspetto |
Requisiti di verifica |
Contatto alimentare, integrità del packaging e standard del cliente |
La frequenza e la potenza di una saldatrice ad ultrasuoni vanno determinate in base alle dimensioni dei componenti, ai materiali utilizzati, all'area di saldatura e al tempo del ciclo produttivo richiesto; non è consigliabile selezionare l'attrezzatura esclusivamente in base al diametro del tappo.
Per le applicazioni di imballaggio alimentare, è inoltre essenziale verificare che l'assemblaggio finale confezionato sia conforme alle normative applicabili sui materiali a contatto con gli alimenti e soddisfi gli standard di qualità del cliente. La capacità di saldatura dell'attrezzatura stessa non sostituisce la verifica di conformità dell'intero sistema di confezionamento.
VII. Perché è necessario effettuare prove preliminari di saldatura?
La struttura di un tappo tipo Tetra Pak può coinvolgere più strati di materiali, vari gradi di plastica e interfacce di tenuta specializzate. Anche se due progetti sembrano simili, le loro 'finestre di saldatura', ovvero la gamma di parametri entro i quali è possibile ottenere una saldatura riuscita, possono differire in modo significativo.
Prima di selezionare l'attrezzatura, si consiglia di fornire quanto segue:
Campioni fisici del tappo e dei componenti a cui sarà fissato; informazioni relative alla qualità dei materiali o alla composizione strutturale; disegni o fotografie indicanti la posizione della saldatura; tempo target del ciclo di produzione; e requisiti relativi alla resistenza dei giunti e alle prestazioni di tenuta.
Il test dei campioni aiuta a determinare la fattibilità della saldatura a ultrasuoni e consente l'ottimizzazione del sonotrodo (corno di saldatura), degli apparecchi, dell'ampiezza, della pressione e della durata della saldatura.
Se la saldatura a ultrasuoni non è adatta per una determinata struttura di imballaggio, è possibile valutare metodi alternativi, come la termosaldatura, la sigillatura a induzione o altri processi di giunzione specializzati.
VIII. Conclusione
La saldatura a ultrasuoni offre una soluzione di riscaldamento efficiente e localizzata per unire determinati tappi di plastica e relativi componenti utilizzati sugli imballaggi in stile Tetra Pak ed è facilmente integrabile nelle linee di produzione automatizzate.
Per le strutture termoplastiche compatibili con la saldatura ad ultrasuoni, l'uso di sonotrodi progettati su misura, dispositivi di precisione e parametri di saldatura monitorabili garantisce una qualità di giunzione costante e un'elevata efficienza produttiva.
Tuttavia, **l'idoneità della saldatura a ultrasuoni per un cappuccio specifico deve essere valutata in base ai materiali effettivi e alla struttura dell'imballaggio.** Ciò è particolarmente critico quando si uniscono la plastica a imballaggi compositi a base di carta; tali applicazioni richiedono una validazione mirata del processo, poiché la saldatura standard della plastica non può essere direttamente equiparata a un processo di sigillatura dell'imballaggio.
Per i produttori di apparecchiature e di imballaggi, si consiglia un flusso di lavoro di sviluppo composto da 'test di campioni, convalida del processo, progettazione delle apparecchiature, integrazione dell'automazione'. Ciò garantisce che la resistenza dei giunti, l'integrità dell'imballaggio, l'efficienza della produzione e la qualità del prodotto finale soddisfino le specifiche richieste.