Dansk



Visninger: 100 Forfatter: Webstedsredaktør Udgivelsestid: 20-10-2026 Oprindelse: websted
Anvendelse af ultralydssvejsemaskiner til svejsning af plastikhætter til Tetra Pak kartoner
Med udviklingen af emballageindustrien til flydende fødevarer er Tetra Pak-kartoner og andre papirbaserede kompositpakker blevet meget brugt til produkter som mælk, frugtjuice, plantebaseret mælk, yoghurtdrikke og andre flydende fødevarer. For at øge forbrugernes bekvemmelighed har et stigende antal af disse pakker nu skruelåg, plastiklukninger og genlukkelige åbningsmekanismer.
I denne fremstillingsproces er kvaliteten af bindingen mellem plastiklukningen og emballagematerialet kritisk. Det svejsede område skal ikke kun give en effektiv tætning, men også opfylde krav til produktionseffektivitet, æstetisk kvalitet og fødevareemballagesikkerhed.
**Ultralyd plastsvejsning** anvender højfrekvente mekaniske vibrationer til at generere varme ved grænsefladen, hvor plastkomponenter mødes. Dette får materialet til at blødgøre lokalt og danner en binding under påført tryk. Denne teknologi kan bruges til at svejse specifikke plastiklukninger og relaterede komponenter på Tetra Pak-lignende kartoner.
I. Hvad er ultralydssvejsning for Tetra Pak lukninger?
Tetra Pak-kartoner består typisk af et flerlags kompositmateriale lavet af papir, polymerer og barrierelag. Et plastlukningssystem kan omfatte selve hætten, en forbindelsesring, en åbningsmekanisme og en plastikgrænseflade, der binder til det sammensatte emballagemateriale.
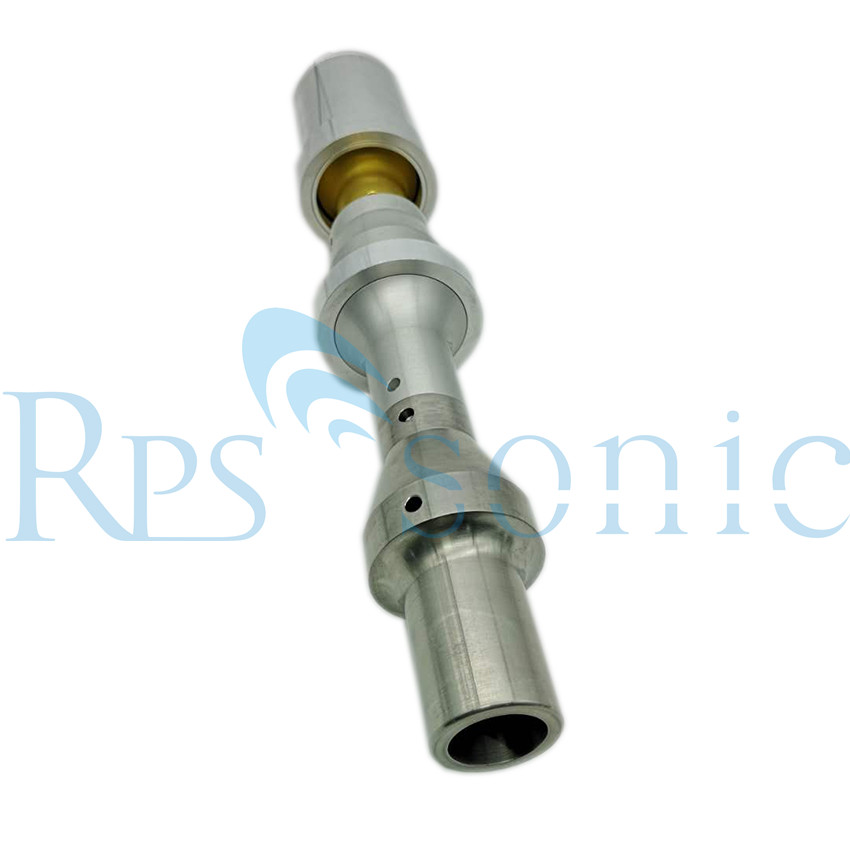
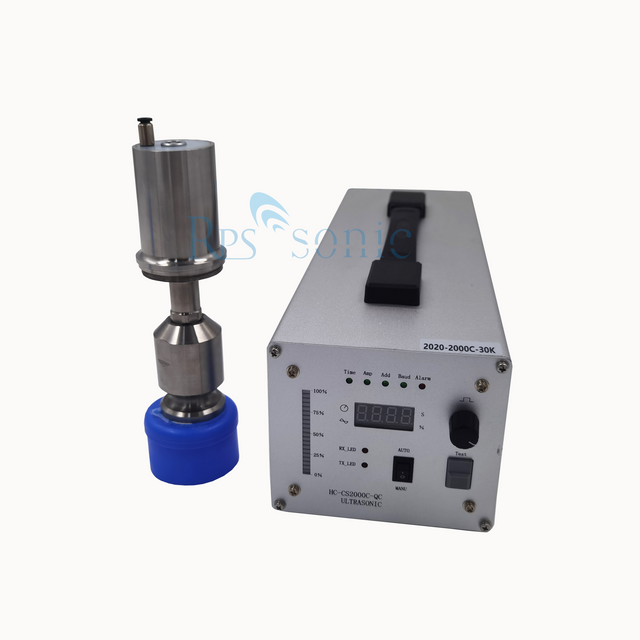
Ultralydssvejseudstyr bruger en transducer til at omdanne elektrisk energi til mekaniske vibrationer, som derefter overføres til den udpegede svejsezone via en booster og en sonotrode (svejsehorn).
Når plastgrænsefladen udsættes for passende vibrationer, tryk og varighed, genereres lokal varme, hvilket får plasten til at blive blød og danner en svejset samling.
Et typisk system inkluderer:
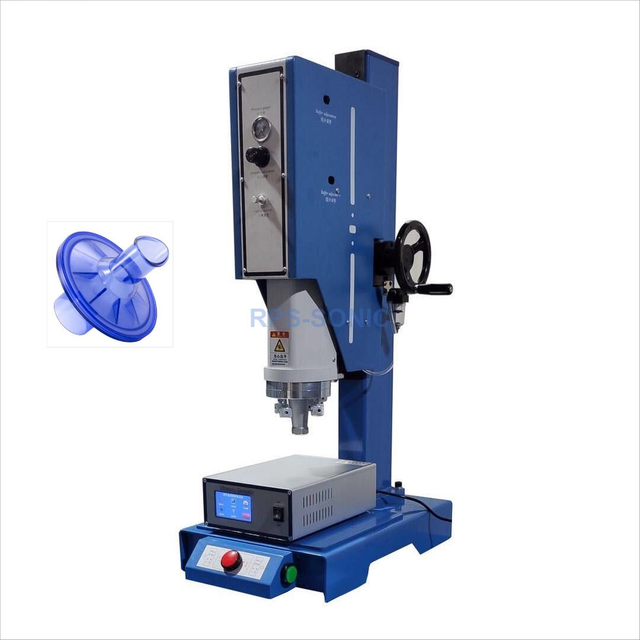
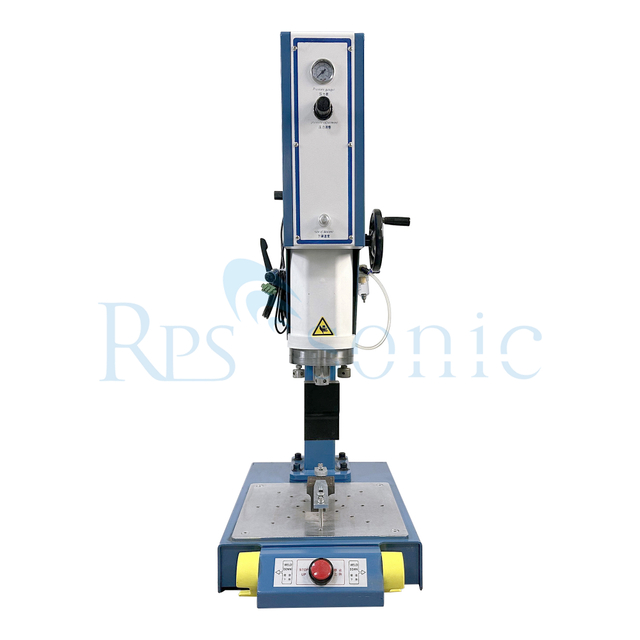
En ultralydsgenerator, en ultralydstransducer, en booster, en specialiseret sonotrode, en pneumatisk eller servodrevet trykmekanisme, positioneringsarmaturer, et PLC-kontrolsystem og grænseflader til automatiserede produktionslinjer.
Det skal bemærkes, at ultralydssvejsning ikke er egnet til alle typer Tetra Pak-lukningsstrukturer. Hvis lukningen anvender en dedikeret plastikgrænseflade eller et svejsbart termoplastisk materiale, kan ultralydssvejsning være en levedygtig løsning. Men hvis en plastiklukning skal fastgøres direkte til papir, aluminiumsfolie eller et flerlags kompositmateriale, er det vigtigt først at verificere, om materialestrukturen og svejsegrænsefladen er kompatible med ultralydsprocessen.
II. Arbejdsprincippet for ultralydssvejsning
Ultralydssvejsning af plast involverer generelt følgende trin:
1. Positionering og fastspænding
Plasthætter, plastikfittings eller komponenter, der skal svejses, placeres i en specialiseret armatur for at sikre præcis justering og holde arbejdsemnerne stabile.
2. Kontakt med emnet
Svejsehornet (sonotrode) går ned og påfører passende tryk, hvilket sikrer stabil kontakt ved det område, der skal svejses.
3. Ultralydsvibration
En ultralydsgenerator driver en transducer til at producere højfrekvente mekaniske vibrationer, som overføres til emnet via en booster og svejsehornet.
4. Grænsefladeblødgøring og fusion
Ved den specifikt designede svejsegrænseflade - især ved strukturer konstrueret til at koncentrere energi - omdannes mekaniske vibrationer til varme, hvilket får det termoplastiske materiale til at blødgøre eller smelte lokalt.
5. Holdning og afkøling
Når først ultralydsvibrationen ophører, bevarer svejsehornet trykket, hvilket tillader det sammenføjede område at afkøle og danne en stabil binding.
6. Inspektion og progression til næste proces
Efter svejsning kan delene gennemgå inspektioner - såsom kontrol for udseende, dimensioner, aftrækskraft eller tætningsintegritet - afhængigt af kravene til produktionslinjen.
III. Vigtige fordele ved ultralydssvejsning til hætter i Tetra Pak-stil
1. Kort svejsecyklus
Ultralydssvejsning opnår lokal opvarmning og limning på meget kort tid, hvilket gør den velegnet til automatiserede pakkelinjer, der kræver høj produktionsgennemstrømning.
Den faktiske svejsecyklus varighed afhænger af faktorer såsom hættedesign, materiale, svejseoverfladeareal, udstyrseffekt og procesparametre.
2. Lokaliseret opvarmning med minimeret samlet termisk påvirkning
Ultralydsenergi koncentreres primært inden for den udpegede svejsezone, hvilket begrænser opvarmningen af omgivende materialer.
Dette er især fordelagtigt for kompakte hættesamlinger med indviklede plastkomponenter, da det giver mulighed for præcis kontrol over svejsezonen.
Men når man har at gøre med papirbaseret kompositemballage, er det vigtigt at vurdere, om varmen og vibrationerne kan påvirke barrierelag, belægninger eller emballageforseglingens integritet.
3. Velegnet til automatiseret integration
Ultralydssvejseudstyr kan integreres med automatiserede fodringssystemer, hættepositioneringsmekanismer, robotarme, roterende indekseringsborde og bredere emballageproduktionslinjer for at lette kontinuerlige, automatiserede operationer. Afhængigt af produktionscyklustiden kan systemer designes som enkeltstations-, multistations- eller multisonotrode-konfigurationer (svejsehoved).
4. Kontrollerbare procesparametre
Moderne ultralydssvejsesystemer giver mulighed for kontrol af parametre som amplitude, svejsetid, tryk, energi eller forskydning, afhængigt af udstyrskonfigurationen.
Korrekt indstilling og overvågning af procesvinduet forbedrer konsistensen af svejseprocessen og hjælper med at identificere unormale svejsninger.
5. Reduceret behov for yderligere forbrugsstoffer
For termoplastiske samlinger, der er egnede til ultralydssvejsning, er brugen af yderligere klæbemidler generelt unødvendig.
Hvorvidt der kræves andre tætningsmaterialer afhænger dog af den specifikke emballagestruktur og designspecifikationer.
IV. Hvilke Tetra Pak-hættestrukturer er velegnede til ultralydssvejsning?
Gennemførligheden af ultralydssvejsning afhænger primært af materialerne, strukturen og funktionelle krav til sammenføjningsgrænsefladen - ikke kun af hættens ydre form.
1. Plasthættesamlinger
Hvis en hætte er sammensat af svejsbare termoplastiske materialer - såsom visse typer polyethylen (PE) eller polypropylen (PP) - kan gennemførligheden af ultralydssvejsning evalueres.
Faktorer, der skal tages i betragtning, omfatter den specifikke materialekvalitet, fyldstofindhold, komponenttykkelse, samlingsgrænsefladedesign og hættens funktionelle krav.
2. Plasthætter og plastikgrænseflader
I nogle emballagekonfigurationer skal en plastikhætte eller en hættesamling forbindes til en plastikgrænseflade, en plastring eller andre plastkomponenter.
Forudsat at materialerne på begge sider og samlingsstrukturen er kompatible, kan ultralydssvejsning bruges til at skabe en lokaliseret plast-til-plast-binding.
3. Lokaliseret sammenføjning af plastkomponenter
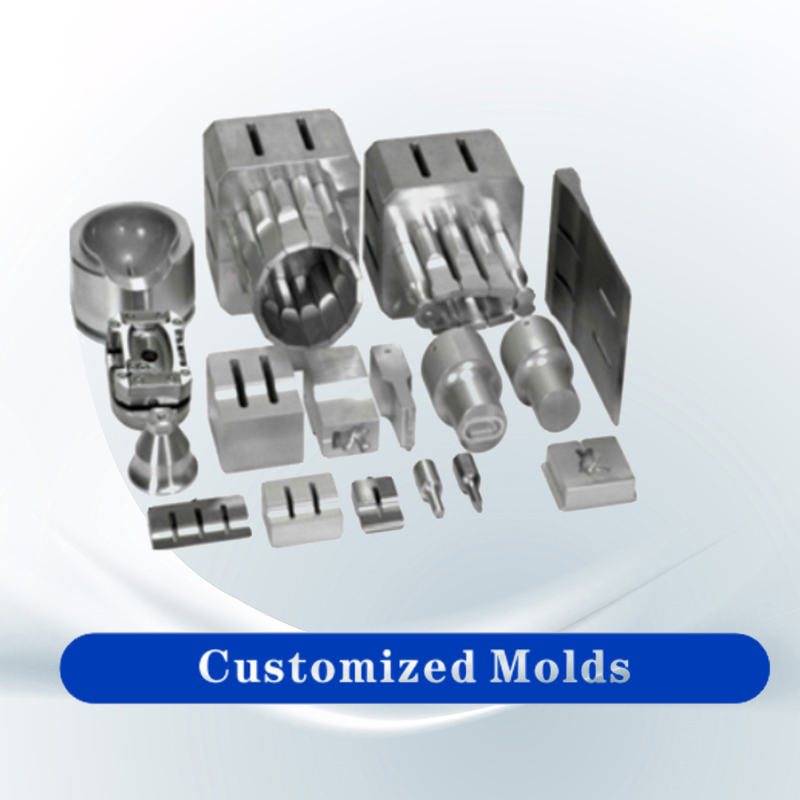
Til plastkomponenter med positioneringsstifter, cirkulære svejseribber eller specialiserede energistyrere kan brugerdefinerede sonotroder og armaturer designes, så de passer til samlingsgrænsefladen.
For cirkulære svejsekonstruktioner er det afgørende at evaluere svejseens ensartethed, metoden til sonotrodekontakt og sammenhængen i bindingen langs hele omkredsen.
**Vigtig skelnen:** Ultralydssvejsning mellem en plasthætte og en plastikgrænseflade er en anden proces end at forbinde en plastikhætte (eller grænseflade) til en papirbaseret kompositpakke. Sidstnævnte kræver separat validering, der er specifik for den sammensatte emballagestruktur; man kan ikke blot antage, at standard plast ultralydssvejsning vil give en pålidelig forsegling i sådanne tilfælde.
V. Nøgledesignaspekter af ultralydssvejseudstyr til hætter i Tetra Pak-stil
1. Specialiseret ultralydsonotrode (svejsehorn)
Sonotroden skal designes ud fra hættens geometri, den specifikke svejsezone, materialeegenskaberne og vibrationsegenskaberne.
For cirkulære hætter eller runde grænseflader skal sonotrode-strukturen sikre ensartet fordeling af vibrationer og tryk, hvilket forhindrer lokale problemer såsom utilstrækkelig svejsning eller overdreven smeltning.
2. Præcisionspositioneringsarmaturer
Positioneringsbeslag bruges til at fastgøre hætten og komponenten, som den svejses til, hvilket forhindrer enhver forskydning under processen.
For små plastikhætter er faktorer som koaksialitet, støttemetoder og repeterbarhed af positionering særligt kritiske.
3. Tryk og amplitudekontrol
Svejsetryk, amplitude og varighed påvirker graden af plastisk blødgøring, kvaliteten af smeltningen og potentialet for deformation af delen.
Utilstrækkeligt tryk kan føre til en svag binding, mens for højt tryk kan forårsage materialeekstrudering, deformation af hætten eller beskadigelse af svejsegrænsefladen.
4. Automatiserede kontrolsystemer
Til højvolumen emballageproduktion kan systemer - typisk ved hjælp af en PLC, en touchscreen-grænseflade og produktionslinjesignalintegration - styre svejseinitiering, procesparametre, fejlalarmer og datalogning.
Afhængigt af udstyrskonfigurationen kan kontroltilstande baseret på energi, forskydning eller svejsetid anvendes.
5. Svejsekvalitetsinspektion
For fødevareemballage strækker nøglekvalitetsindikatorer sig ud over svejsestyrke og omfatter hermetisk forsegling, åbningsfunktionalitet, visuelt udseende og hygiejnestandarder.
Udstyrsvalidering bør derfor udføres i overensstemmelse med emballagedesignet, omfattende:
Visuel inspektion, test af aftrækskraft eller bindingsstyrke, lækagetest, åbningskrafttest (hvis relevant), emballageintegritetstestning og nødvendig validering til transport og opbevaring.
VI. Hvordan vælger man en ultralydssvejsemaskine til Tetra Pak-hætter?
Før du vælger udstyr, er det tilrådeligt at præcisere følgende oplysninger.
Udvælgelsesprojekt |
Varer der kræver bekræftelse |
Hættemateriale |
PE, PP eller andre termoplastiske materialer |
emballagestruktur |
Dæksel, plastikgrænseflade og hver lagstruktur af den sammensatte emballage |
svejseposition |
Plast versus plastik, eller plast versus kompositemballage |
Svejseform |
Ringformet, punktsvejsning eller andre specielle strukturer |
Hættestørrelse |
Udvendig diameter, højde, vægtykkelse og svejseareal |
produktionstakt |
Antallet af svejsninger, der skal udføres pr. minut |
Automatiseret metode |
Manuel, pneumatisk, servo, roterende eller online produktion |
kvalitetskrav |
Styrke, tætningsevne, åbningskraft og udseende |
Verifikationskrav |
Fødevarekontakt, emballageintegritet og kundestandarder |
Frekvensen og effekten af en ultralydssvejsemaskine bør bestemmes baseret på dimensionerne af komponenterne, de anvendte materialer, svejseområdet og den nødvendige produktionscyklustid; at vælge udstyr udelukkende baseret på diameteren af en hætte er ikke tilrådeligt.
For fødevareemballageapplikationer er det også vigtigt at verificere, at den færdigpakkede samling overholder gældende regler for fødevarekontaktmaterialer og opfylder kundens kvalitetsstandarder. Selve udstyrets svejseevne erstatter ikke overensstemmelsesverifikationen af hele emballagesystemet.
VII. Hvorfor er foreløbig svejsetest nødvendig?
Strukturen af en hætte i Tetra Pak-stil kan involvere flere lag af materialer, forskellige plastkvaliteter og specialiserede tætningsgrænseflader. Selvom to designs ligner hinanden, kan deres 'svejsevinduer' - rækken af parametre, inden for hvilke en vellykket svejsning kan opnås - variere betydeligt.
Før du vælger udstyr, anbefales det at give følgende:
Fysiske prøver af hætten og de komponenter, som den skal fastgøres til; oplysninger om materialekvaliteter eller strukturel sammensætning; tegninger eller fotografier, der angiver svejsestedet; mål produktionscyklus tid; og krav til fugestyrke og tætningsevne.
Prøvetestning hjælper med at bestemme gennemførligheden af ultralydssvejsning og giver mulighed for optimering af sonotrode (svejsehorn), armaturer, amplitude, tryk og svejsevarighed.
Hvis ultralydssvejsning er uegnet til en given emballagestruktur, kan alternative metoder - såsom varmeforsegling, induktionsforsegling eller andre specialiserede sammenføjningsprocesser - evalueres.
VIII. Konklusion
Ultralydssvejsning tilbyder en effektiv, lokaliseret opvarmningsløsning til sammenføjning af visse plastikhætter og relaterede komponenter, der bruges på emballage i Tetra Pak-stil, og den integreres let i automatiserede produktionslinjer.
For termoplastiske strukturer, der er kompatible med ultralydssvejsning, sikrer brugen af specialdesignede sonotroder, præcisionsarmaturer og overvågningsbare svejseparametre ensartet samlingskvalitet og høj produktionseffektivitet.
**Ultralydssvejsningens egnethed til en specifik hætte skal dog vurderes ud fra de faktiske materialer og emballagestrukturen.** Dette er særligt kritisk, når plastik forbindes med papirbaseret kompositemballage; sådanne applikationer kræver målrettet procesvalidering, da standard plastsvejsning ikke direkte kan sidestilles med en emballageforseglingsproces.
For udstyrsproducenter og emballageproducenter anbefales en udviklingsarbejdsgang bestående af 'prøvetestning—procesvalidering—udstyrsdesign—automatiseringsintegration'. Dette sikrer, at fælles styrke, emballageintegritet, produktionseffektivitet og slutproduktkvalitet alle opfylder de krævede specifikationer.