Polski



Wyświetlenia: 100 Autor: Edytor witryny Czas publikacji: 2026-10-20 Pochodzenie: Strona
Zastosowanie zgrzewarek ultradźwiękowych do zgrzewania plastikowych nakrętek do kartonów Tetra Pak
Wraz z rozwojem branży opakowań do płynnej żywności, kartony Tetra Pak i inne opakowania kompozytowe na bazie papieru stały się szeroko stosowane do produktów takich jak mleko, soki owocowe, mleko roślinne, napoje jogurtowe i inna płynna żywność. Aby zwiększyć wygodę konsumentów, coraz większa liczba tych opakowań jest obecnie wyposażona w zakrętki, plastikowe zamknięcia i mechanizmy otwierające umożliwiające ponowne zamknięcie.
W tym procesie produkcyjnym jakość połączenia pomiędzy plastikowym zamknięciem a materiałem opakowaniowym ma kluczowe znaczenie. Powierzchnia zgrzewana musi nie tylko zapewniać skuteczne uszczelnienie, ale także spełniać wymagania dotyczące wydajności produkcji, jakości estetycznej i bezpieczeństwa opakowań żywności.
**Ultradźwiękowe spawanie tworzyw sztucznych** wykorzystuje wibracje mechaniczne o wysokiej częstotliwości do generowania ciepła na styku elementów z tworzywa sztucznego. Powoduje to, że materiał miejscowo mięknie, tworząc wiązanie pod przyłożonym ciśnieniem. Technologię tę można zastosować do zgrzewania określonych zamknięć plastikowych i powiązanych komponentów z kartonami typu Tetra Pak.
I. Na czym polega zgrzewanie ultradźwiękowe zamknięć Tetra Pak?
Kartony Tetra Pak zazwyczaj składają się z wielowarstwowego materiału kompozytowego wykonanego z papieru, polimerów i warstw barierowych. System zamknięcia z tworzywa sztucznego może składać się z samej nasadki, pierścienia łączącego, mechanizmu otwierającego i plastikowej powierzchni łączącej, która łączy się z kompozytowym materiałem opakowaniowym.
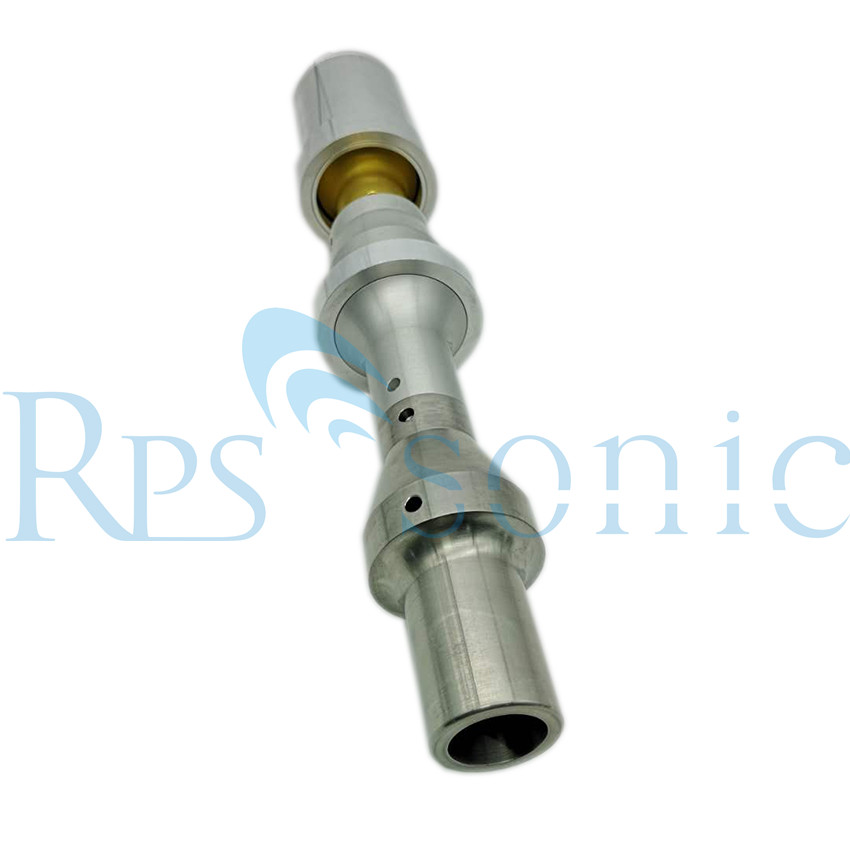
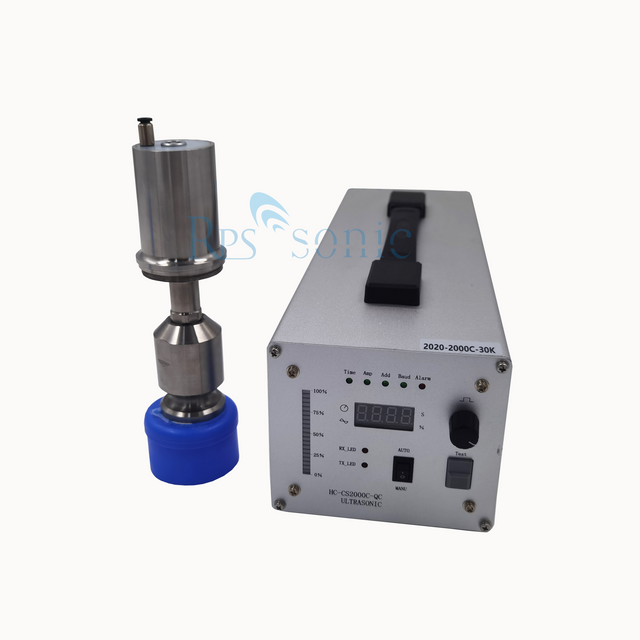
Sprzęt do spawania ultradźwiękowego wykorzystuje przetwornik do przekształcania energii elektrycznej w wibracje mechaniczne, które są następnie przekazywane do wyznaczonej strefy spawania za pośrednictwem wzmacniacza i sonotrody (róg spawalniczy).
Gdy złącze z tworzywa sztucznego zostanie poddane odpowiednim wibracjom, ciśnieniu i czasowi działania, lokalnie generowane jest ciepło, które powoduje zmiękczenie tworzywa sztucznego i utworzenie złącza spawanego.
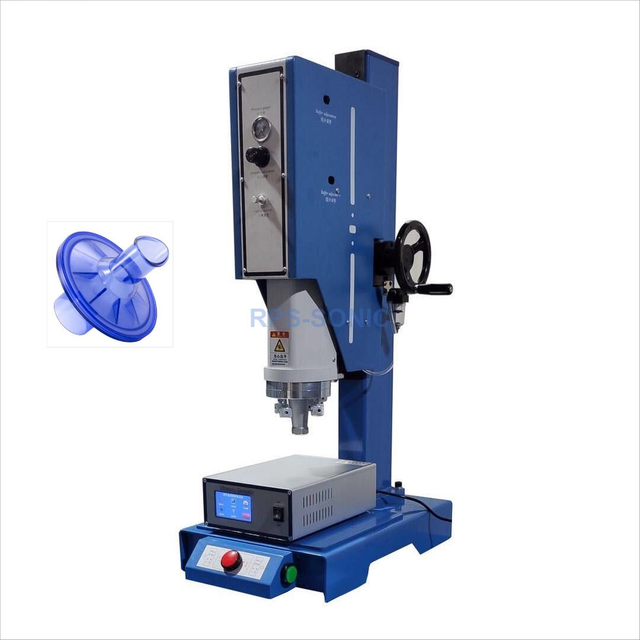
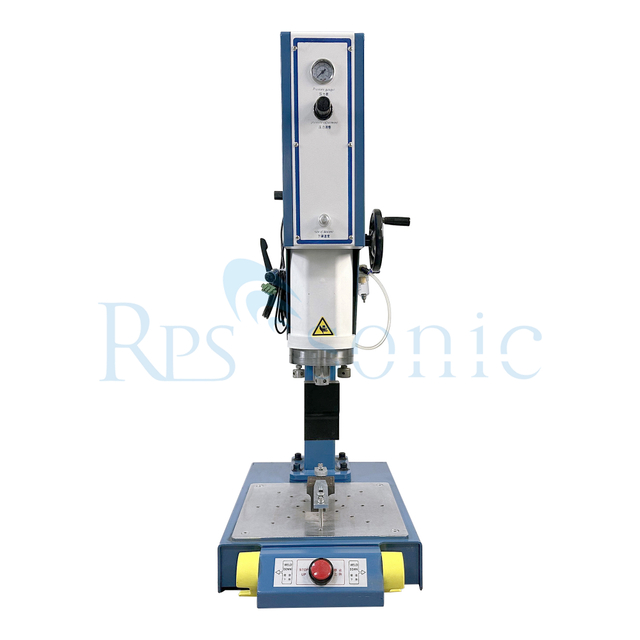
Typowy system obejmuje:
Generator ultradźwiękowy, przetwornik ultradźwiękowy, wzmacniacz, specjalistyczna sonotroda, mechanizm ciśnieniowy napędzany pneumatycznie lub serwo, uchwyty pozycjonujące, system sterowania PLC i interfejsy dla zautomatyzowanych linii produkcyjnych.
Należy zauważyć, że zgrzewanie ultradźwiękowe nie jest odpowiednie dla wszystkich typów konstrukcji zamknięć Tetra Pak. Jeśli w zamknięciu zastosowano dedykowany interfejs z tworzywa sztucznego lub zgrzewalny materiał termoplastyczny, realnym rozwiązaniem może być zgrzewanie ultradźwiękowe. Jeśli jednak zamknięcie z tworzywa sztucznego ma być mocowane bezpośrednio do papieru, folii aluminiowej lub wielowarstwowego materiału kompozytowego, należy najpierw sprawdzić, czy struktura materiału i powierzchnia zgrzewania nadają się do procesu ultradźwiękowego.
II. Zasada działania spawania ultradźwiękowego
Zgrzewanie ultradźwiękowe tworzyw sztucznych zazwyczaj obejmuje następujące etapy:
1. Pozycjonowanie i mocowanie
Plastikowe nakładki, plastikowe elementy wyposażenia lub elementy przeznaczone do spawania są umieszczane w specjalistycznym uchwycie, aby zapewnić precyzyjne ustawienie i stabilność obrabianych przedmiotów.
2. Kontakt z obrabianym przedmiotem
Róg spawalniczy (sonotroda) opada i wywiera odpowiedni nacisk, zapewniając stabilny kontakt w miejscu spawania.
3. Wibracje ultradźwiękowe
Generator ultradźwiękowy napędza przetwornik, który wytwarza drgania mechaniczne o wysokiej częstotliwości, które są przenoszone na obrabiany przedmiot za pośrednictwem wzmacniacza i tuby spawalniczej.
4. Zmiękczanie i fuzja interfejsu
W specjalnie zaprojektowanym interfejsie spawalniczym – szczególnie w konstrukcjach zaprojektowanych tak, aby koncentrować energię – wibracje mechaniczne przekształcają się w ciepło, powodując miejscowe mięknięcie lub topienie materiału termoplastycznego.
5. Trzymanie i chłodzenie
Po ustaniu wibracji ultradźwiękowych róg spawalniczy utrzymuje ciśnienie, umożliwiając schłodzenie łączonego obszaru i utworzenie stabilnego połączenia.
6. Kontrola i przejście do następnego procesu
Po spawaniu części mogą zostać poddane inspekcjom – takim jak sprawdzenie wyglądu, wymiarów, siły odrywania lub integralności uszczelnienia – w zależności od wymagań linii produkcyjnej.
III. Kluczowe zalety zgrzewania ultradźwiękowego zakrętek typu Tetra Pak
1. Krótki cykl spawania
Zgrzewanie ultradźwiękowe umożliwia miejscowe nagrzewanie i łączenie w bardzo krótkim czasie, dzięki czemu doskonale nadaje się do zautomatyzowanych linii pakujących, które wymagają dużej wydajności produkcyjnej.
Rzeczywisty czas trwania cyklu spawania zależy od takich czynników, jak konstrukcja kołpaka, materiał, powierzchnia spoiny, moc sprzętu i parametry procesu.
2. Miejscowe ogrzewanie przy zminimalizowanym ogólnym wpływie termicznym
Energia ultradźwiękowa koncentruje się przede wszystkim w wyznaczonej strefie spawania, co ogranicza nagrzewanie się otaczających materiałów.
Jest to szczególnie korzystne w przypadku kompaktowych zespołów kołpaków zawierających skomplikowane elementy z tworzywa sztucznego, ponieważ pozwala na precyzyjną kontrolę nad strefą spawania.
Jednakże w przypadku opakowań kompozytowych na bazie papieru należy ocenić, czy ciepło i wibracje mogą mieć wpływ na warstwy barierowe, powłoki lub integralność zamknięcia opakowania.
3. Nadaje się do automatycznej integracji
Urządzenia do zgrzewania ultradźwiękowego można zintegrować z automatycznymi systemami podawania, mechanizmami pozycjonowania zakrętek, ramionami robotów, obrotowymi stołami indeksującymi i szerszymi liniami do produkcji opakowań, aby ułatwić ciągłe, zautomatyzowane operacje. W zależności od czasu cyklu produkcyjnego systemy można projektować jako konfiguracje jednostanowiskowe, wielostanowiskowe lub wielosonotrodowe (głowicę spawalniczą).
4. Kontrolowane parametry procesu
Nowoczesne systemy zgrzewania ultradźwiękowego pozwalają na kontrolę parametrów takich jak amplituda, czas zgrzewania, ciśnienie, energia czy przemieszczenie, w zależności od konfiguracji sprzętu.
Prawidłowe ustawienie i monitorowanie okna procesowego zwiększa spójność procesu spawania i pomaga w identyfikacji nieprawidłowych spoin.
5. Mniejsze zapotrzebowanie na dodatkowe materiały eksploatacyjne
W przypadku podzespołów termoplastycznych nadających się do zgrzewania ultradźwiękowego, stosowanie dodatkowych klejów nie jest w zasadzie konieczne.
Jednakże to, czy wymagane są inne materiały uszczelniające, zależy od konkretnej konstrukcji opakowania i specyfikacji projektowych.
IV. Które konstrukcje nasadek Tetra Pak nadają się do zgrzewania ultradźwiękowego?
Wykonalność zgrzewania ultradźwiękowego zależy przede wszystkim od materiałów, struktury i wymagań funkcjonalnych złącza łączącego, a nie tylko od zewnętrznego kształtu nasadki.
1. Zespoły plastikowych nakrętek
Jeśli nasadka składa się ze zgrzewalnych materiałów termoplastycznych, takich jak niektóre rodzaje polietylenu (PE) lub polipropylenu (PP), można ocenić wykonalność zgrzewania ultradźwiękowego.
Czynniki, które należy wziąć pod uwagę, obejmują konkretny gatunek materiału, zawartość wypełniacza, grubość elementu, konstrukcję złącza i wymagania funkcjonalne zatyczki.
2. Plastikowe nakładki i plastikowe interfejsy
W niektórych konfiguracjach opakowań plastikowa nasadka lub zespół nasadki muszą być połączone z plastikowym interfejsem, plastikowym pierścieniem lub innymi plastikowymi elementami.
Pod warunkiem, że materiały po obu stronach i struktura złącza są kompatybilne, można zastosować zgrzewanie ultradźwiękowe w celu utworzenia miejscowego połączenia tworzywa sztucznego z tworzywem sztucznym.
3. Miejscowe łączenie elementów z tworzyw sztucznych
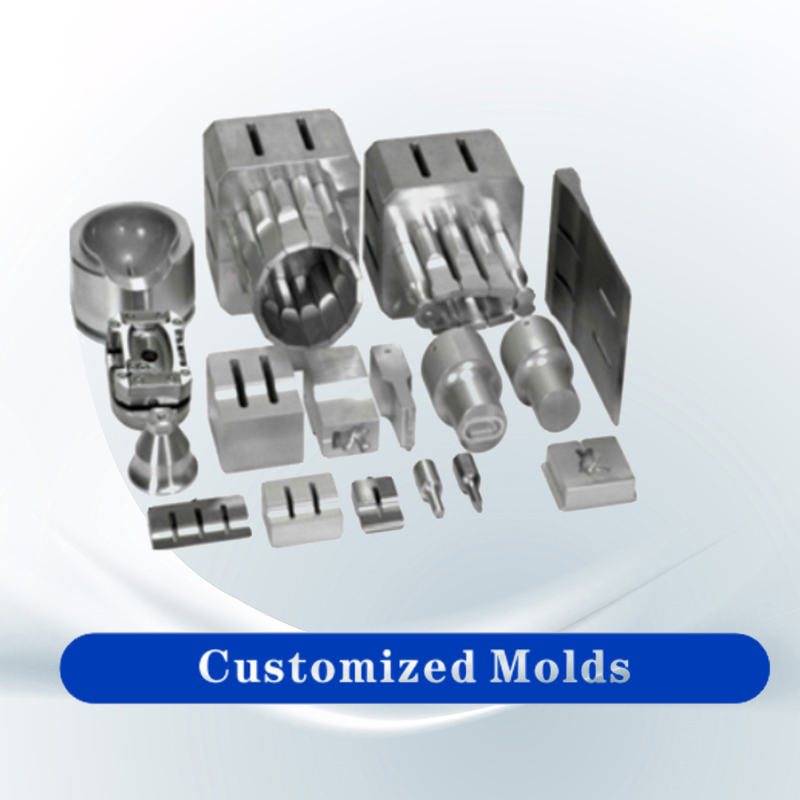
W przypadku elementów z tworzyw sztucznych wyposażonych w kołki pozycjonujące, okrągłe żebra spawane lub wyspecjalizowane kierownice energii można zaprojektować niestandardowe sonotrody i mocowania pasujące do interfejsu złącza.
W przypadku okrągłych konstrukcji spawanych niezwykle istotna jest ocena równomierności spoiny, metody kontaktu sonotrody i konsystencji połączenia na całym obwodzie.
**Ważne rozróżnienie:** Zgrzewanie ultradźwiękowe plastikowej nakładki i plastikowego interfejsu to inny proces niż łączenie plastikowej nasadki (lub interfejsu) z papierowym opakowaniem kompozytowym. To ostatnie wymaga osobnej walidacji specyficznej dla złożonej struktury opakowania; nie można po prostu założyć, że w takich przypadkach standardowe zgrzewanie ultradźwiękowe tworzyw sztucznych zapewni niezawodne uszczelnienie.
V. Kluczowe aspekty projektowania sprzętu do zgrzewania ultradźwiękowego nakrętek typu Tetra Pak
1. Specjalistyczna sonotroda ultradźwiękowa (róg spawalniczy)
Sonotrodę należy zaprojektować w oparciu o geometrię nasadki, konkretną strefę spawania, właściwości materiału i charakterystykę wibracji.
W przypadku kołpaków okrągłych lub okrągłych interfejsów struktura sonotrody powinna zapewniać równomierny rozkład wibracji i ciśnienia, zapobiegając miejscowym problemom, takim jak niewystarczające spawanie lub nadmierne topienie.
2. Precyzyjne urządzenia pozycjonujące
Uchwyty pozycjonujące służą do zabezpieczenia nasadki i elementu, do którego jest ona spawana, zapobiegając przemieszczeniu się w trakcie procesu.
W przypadku małych plastikowych nakrętek szczególnie krytyczne są takie czynniki, jak współosiowość, metody podparcia i powtarzalność pozycjonowania.
3. Kontrola ciśnienia i amplitudy
Ciśnienie, amplituda i czas spawania wpływają na stopień zmiękczenia plastycznego, jakość wtopienia i możliwość odkształcenia części.
Niewystarczający docisk może prowadzić do słabego wiązania, natomiast nadmierny docisk może spowodować wytłoczenie materiału, deformację kołpaka lub uszkodzenie powierzchni spoiny.
4. Zautomatyzowane systemy sterowania
W przypadku produkcji opakowań na dużą skalę systemy — zwykle wykorzystujące sterownik PLC, interfejs ekranu dotykowego i integrację sygnałów z linii produkcyjnej — mogą zarządzać inicjacją spawania, parametrami procesu, alarmami usterek i rejestrowaniem danych.
W zależności od konfiguracji sprzętu można zastosować tryby sterowania oparte na energii, przemieszczeniu lub czasie spawania.
5. Kontrola jakości spawania
W przypadku opakowań do żywności kluczowe wskaźniki jakości wykraczają poza wytrzymałość spoiny i obejmują hermetyczne uszczelnienie, funkcjonalność otwierania, wygląd i standardy higieny.
W związku z tym walidację sprzętu należy przeprowadzić zgodnie z projektem opakowania, obejmując:
Kontrola wzrokowa, badanie siły odrywania lub wytrzymałości wiązania, badanie szczelności, badanie siły otwierania (w stosownych przypadkach), badanie integralności opakowania oraz walidacja niezbędna do transportu i przechowywania.
VI. Jak wybrać zgrzewarkę ultradźwiękową do zakrętek Tetra Pak?
Przed wyborem sprzętu zaleca się wyjaśnienie poniższych informacji.
Projekt selekcji |
Pozycje wymagające potwierdzenia |
Materiał czapki |
PE, PP lub inne materiały termoplastyczne |
struktura opakowania |
Pokrywa, plastikowy interfejs i każda struktura warstwowa opakowania kompozytowego |
pozycja spawania |
Plastik kontra plastik lub plastik kontra opakowania kompozytowe |
Kształt spawalniczy |
Konstrukcje pierścieniowe, zgrzewane punktowo lub inne konstrukcje specjalne |
Rozmiar czapki |
Średnica zewnętrzna, wysokość, grubość ścianki i obszar spawania |
takt produkcyjny |
Liczba spoin, które należy wykonać na minutę |
Metoda zautomatyzowana |
Produkcja ręczna, pneumatyczna, serwo, obrotowa lub online |
wymagania jakościowe |
Wytrzymałość, skuteczność uszczelniania, siła otwierania i wygląd |
Wymagania weryfikacyjne |
Kontakt z żywnością, integralność opakowania i standardy klienta |
Częstotliwość i moc zgrzewarki ultradźwiękowej należy dobrać na podstawie wymiarów elementów, zastosowanych materiałów, powierzchni zgrzewania oraz wymaganego czasu cyklu produkcyjnego; nie zaleca się wybierania sprzętu wyłącznie na podstawie średnicy nasadki.
W przypadku opakowań do żywności istotne jest również sprawdzenie, czy końcowy zestaw w opakowaniu jest zgodny z obowiązującymi przepisami dotyczącymi materiałów mających kontakt z żywnością i spełnia standardy jakości klienta. Zdolność spawalnicza samego urządzenia nie zastępuje weryfikacji zgodności całego systemu pakowania.
VII. Dlaczego konieczne są wstępne badania spawalnicze?
Struktura zakrętki typu Tetra Pak może obejmować wiele warstw materiałów, różne gatunki tworzyw sztucznych i specjalistyczne powierzchnie uszczelniające. Nawet jeśli dwie konstrukcje wydają się podobne, ich „okna spawalnicze” – zakres parametrów, w ramach których można uzyskać udaną spoinę – mogą znacznie się różnić.
Przed wyborem sprzętu zaleca się podanie:
Próbki fizyczne nasadki i elementów, do których będzie ona przymocowana; informacje dotyczące gatunków materiałów lub składu strukturalnego; rysunki lub fotografie wskazujące miejsce spoiny; docelowy czas cyklu produkcyjnego; oraz wymagania dotyczące wytrzymałości połączeń i właściwości uszczelniających.
Testowanie próbek pomaga określić wykonalność spawania ultradźwiękowego i pozwala na optymalizację sonotrody (rogu spawalniczego), osprzętu, amplitudy, ciśnienia i czasu trwania spawania.
Jeśli zgrzewanie ultradźwiękowe nie jest odpowiednie dla danej konstrukcji opakowania, można ocenić alternatywne metody, takie jak zgrzewanie, zgrzewanie indukcyjne lub inne specjalistyczne procesy łączenia.
VIII. Wniosek
Zgrzewanie ultradźwiękowe oferuje wydajne, zlokalizowane rozwiązanie grzewcze do łączenia niektórych plastikowych nakrętek i powiązanych komponentów używanych w opakowaniach typu Tetra Pak i można je łatwo zintegrować z zautomatyzowanymi liniami produkcyjnymi.
W przypadku konstrukcji termoplastycznych kompatybilnych ze zgrzewaniem ultradźwiękowym zastosowanie specjalnie zaprojektowanych sonotrod, precyzyjnych uchwytów i monitorowanych parametrów spawania zapewnia stałą jakość połączenia i wysoką wydajność produkcji.
Jednakże **przydatność zgrzewania ultradźwiękowego dla konkretnej nakrętki należy ocenić na podstawie rzeczywistych materiałów i struktury opakowania.** Jest to szczególnie istotne w przypadku łączenia tworzyw sztucznych z opakowaniami kompozytowymi na bazie papieru; takie zastosowania wymagają ukierunkowanej walidacji procesu, ponieważ standardowego zgrzewania tworzyw sztucznych nie można bezpośrednio utożsamić z procesem zgrzewania opakowań.
W przypadku producentów sprzętu i opakowań zalecany jest przepływ prac rozwojowych składający się z „testowania próbki – walidacji procesu – projektowania sprzętu – integracji automatyzacji”. Gwarantuje to, że wytrzymałość połączenia, integralność opakowania, wydajność produkcji i jakość produktu końcowego spełniają wymagane specyfikacje.