Česky



Zobrazení: 100 Autor: Editor webu Čas publikování: 20. 10. 2026 Původ: místo
Aplikace ultrazvukových svařovacích strojů při svařování plastových uzávěrů pro kartony Tetra Pak
S rozvojem průmyslu balení tekutých potravin se kartony Tetra Pak a další kompozitní obaly na bázi papíru široce používají pro produkty, jako je mléko, ovocné šťávy, rostlinné mléko, jogurtové nápoje a další tekuté potraviny. Aby se zvýšilo pohodlí spotřebitelů, stále větší počet těchto obalů nyní obsahuje šroubovací uzávěry, plastové uzávěry a znovu uzavíratelné otevírací mechanismy.
V tomto výrobním procesu je kritická kvalita spojení mezi plastovým uzávěrem a obalovým materiálem. Svařovaná plocha musí poskytovat nejen účinné těsnění, ale také splňovat požadavky na efektivitu výroby, estetickou kvalitu a bezpečnost balení potravin.
**Ultrazvukové svařování plastů** využívá vysokofrekvenční mechanické vibrace k vytváření tepla na rozhraní, kde se plastové součásti setkávají. To způsobí, že materiál lokálně změkne a vytvoří vazbu pod aplikovaným tlakem. Tato technologie může být použita pro svařování specifických plastových uzávěrů a souvisejících součástí na kartony ve stylu Tetra Pak.
I. Co je ultrazvukové svařování pro uzávěry Tetra Pak?
Kartony Tetra Pak se obvykle skládají z vícevrstvého kompozitního materiálu vyrobeného z papíru, polymerů a bariérových vrstev. Plastový uzavírací systém může obsahovat samotné víčko, spojovací kroužek, otevírací mechanismus a plastové rozhraní, které se spojuje s kompozitním obalovým materiálem.
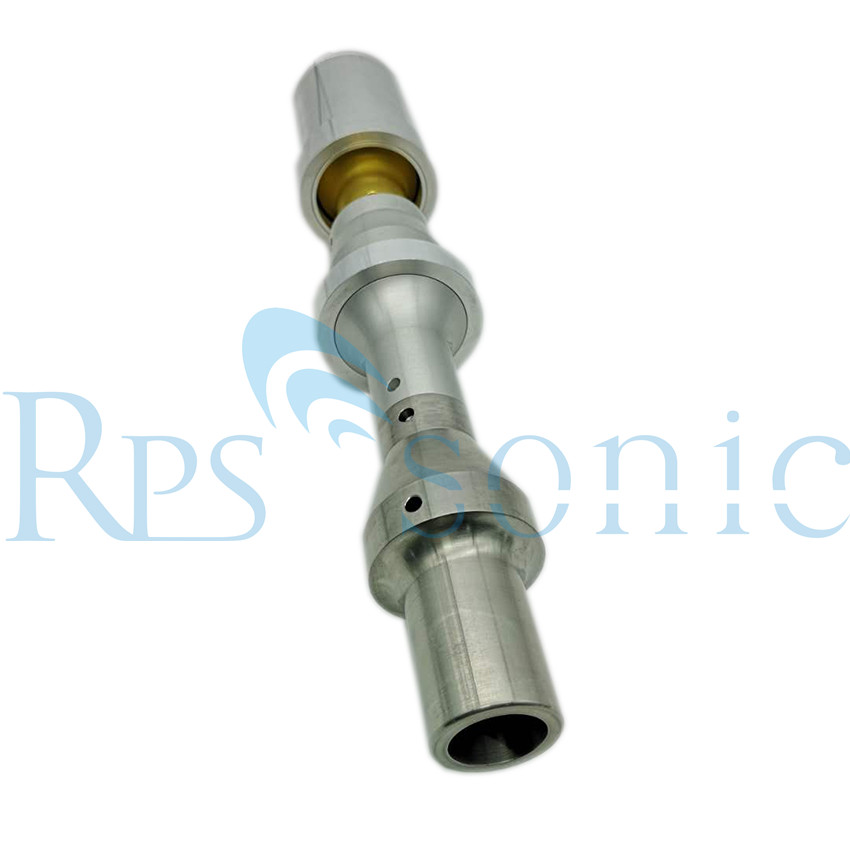
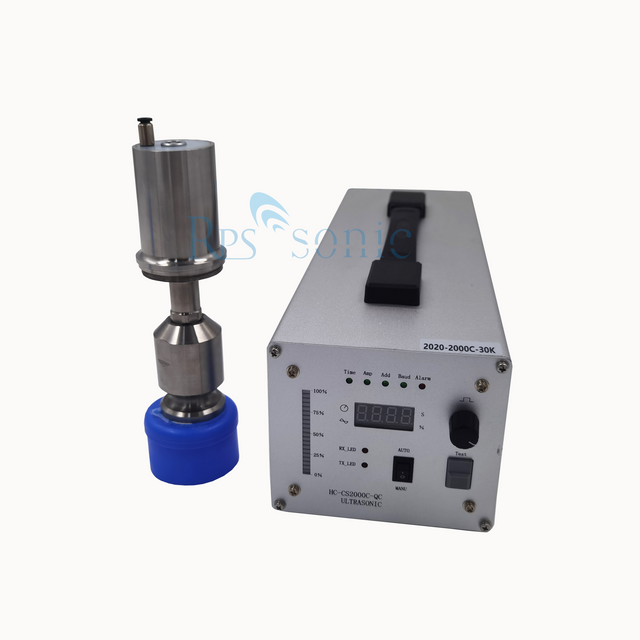
Ultrazvukové svařovací zařízení využívá převodník k přeměně elektrické energie na mechanické vibrace, které jsou pak přenášeny do určené svarové zóny přes zesilovač a sonotrodu (svařovací trychtýř).
Když je plastové rozhraní vystaveno odpovídajícím vibracím, tlaku a trvání, vzniká lokalizované teplo, které způsobuje změknutí plastu a vytvoření svarového spoje.
Typický systém zahrnuje:
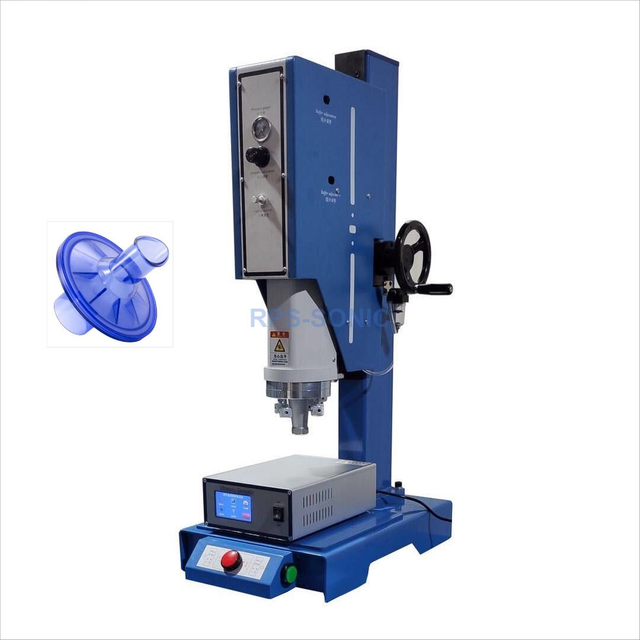
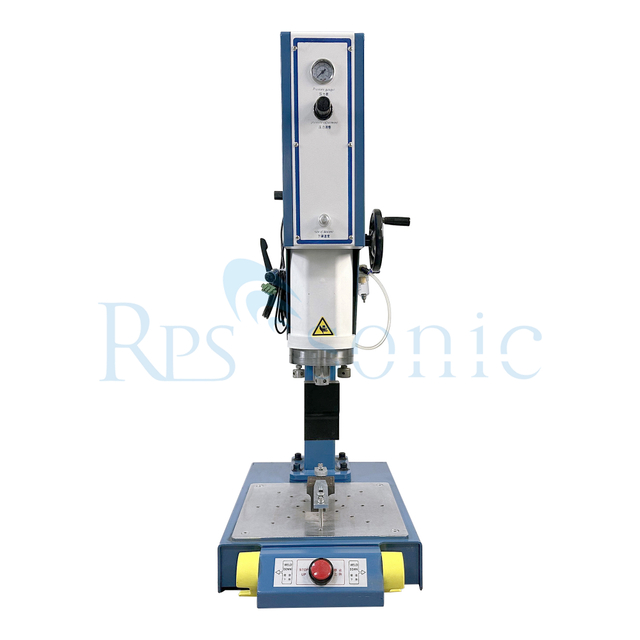
Ultrazvukový generátor, ultrazvukový převodník, booster, specializovaná sonotroda, pneumatický nebo servořízený tlakový mechanismus, polohovací přípravky, řídicí systém PLC a rozhraní pro automatizované výrobní linky.
Je třeba poznamenat, že ultrazvukové svařování není vhodné pro všechny typy konstrukcí uzávěrů Tetra Pak. Pokud uzávěr využívá vyhrazené plastové rozhraní nebo svařitelný termoplastický materiál, může být ultrazvukové svařování schůdným řešením. Pokud však má být plastový uzávěr připevněn přímo na papír, hliníkovou fólii nebo vícevrstvý kompozitní materiál, je nezbytné nejprve ověřit, zda je struktura materiálu a svařovací rozhraní kompatibilní s ultrazvukovým procesem.
II. Princip činnosti ultrazvukového svařování
Ultrazvukové svařování plastů obecně zahrnuje následující kroky:
1. Polohování a upínání
Plastové krytky, plastové armatury nebo součásti, které mají být svařeny, jsou umístěny do specializovaného přípravku, aby bylo zajištěno přesné vyrovnání a aby byly obrobky stabilní.
2. Kontakt s obrobkem
Svařovací trychtýř (sonotroda) klesá a vyvíjí vhodný tlak, čímž zajišťuje stabilní kontakt v oblasti, která má být svařována.
3. Ultrazvukové vibrace
Ultrazvukový generátor pohání měnič, aby produkoval vysokofrekvenční mechanické vibrace, které jsou přenášeny na obrobek přes zesilovač a svařovací trychtýř.
4. Změkčení a fúze rozhraní
Na speciálně navrženém svařovacím rozhraní – zejména u konstrukcí navržených tak, aby koncentrovaly energii – se mechanické vibrace přeměňují na teplo, což způsobuje lokální měknutí nebo roztavení termoplastického materiálu.
5. Držení a chlazení
Jakmile ultrazvukové vibrace ustanou, svařovací trychtýř udržuje tlak, což umožňuje spojené oblasti vychladnout a vytvořit stabilní spojení.
6. Kontrola a postup do dalšího procesu
Po svaření mohou díly projít kontrolami – jako je kontrola vzhledu, rozměrů, tažné síly nebo integrity těsnění – v závislosti na požadavcích výrobní linky.
III. Klíčové výhody ultrazvukového svařování pro uzávěry ve stylu Tetra Pak
1. Krátký svařovací cyklus
Ultrazvukové svařování dosahuje lokalizovaného ohřevu a lepení ve velmi krátké době, díky čemuž se dobře hodí pro automatizované balicí linky, které vyžadují vysokou výrobní kapacitu.
Skutečná délka svařovacího cyklu závisí na faktorech, jako je konstrukce uzávěru, materiál, plocha svaru, výkon zařízení a parametry procesu.
2. Lokální vytápění s minimalizovaným celkovým tepelným dopadem
Ultrazvuková energie se koncentruje především v určené svařovací zóně, což omezuje zahřívání okolních materiálů.
To je zvláště výhodné pro kompaktní sestavy uzávěrů se složitými plastovými součástmi, protože to umožňuje přesnou kontrolu nad zónou svaru.
Při práci s kompozitními obaly na bázi papíru je však nezbytné vyhodnotit, zda teplo a vibrace mohou ovlivnit bariérové vrstvy, povlaky nebo integritu těsnění obalu.
3. Vhodné pro automatickou integraci
Ultrazvukové svařovací zařízení lze integrovat s automatizovanými podávacími systémy, mechanismy pro polohování uzávěrů, robotickými rameny, rotačními indexovacími stoly a širšími balicími výrobními linkami pro usnadnění nepřetržitých, automatizovaných operací. V závislosti na době výrobního cyklu mohou být systémy navrženy jako konfigurace s jednou stanicí, více stanicemi nebo více sonotrodami (svařovací hlava).
4. Ovladatelné parametry procesu
Moderní ultrazvukové svařovací systémy umožňují kontrolu parametrů, jako je amplituda, doba svařování, tlak, energie nebo posuv, v závislosti na konfiguraci zařízení.
Správné nastavení a monitorování procesního okna zlepšuje konzistenci svařovacího procesu a pomáhá při identifikaci anomálních svarů.
5. Snížená potřeba dalšího spotřebního materiálu
U termoplastických sestav vhodných pro ultrazvukové svařování je použití přídavných lepidel obecně zbytečné.
Zda jsou však vyžadovány jiné těsnicí materiály, závisí na konkrétní struktuře obalu a specifikacích návrhu.
IV. Které struktury uzávěru Tetra Pak jsou vhodné pro ultrazvukové svařování?
Proveditelnost ultrazvukového svařování závisí především na materiálech, struktuře a funkčních požadavcích spojovacího rozhraní – nejen na vnějším tvaru uzávěru.
1. Sestavy plastových uzávěrů
Pokud je uzávěr složen ze svařitelných termoplastických materiálů, jako jsou určité typy polyethylenu (PE) nebo polypropylenu (PP), lze vyhodnotit proveditelnost ultrazvukového svařování.
Mezi faktory, které je třeba vzít v úvahu, patří konkrétní jakost materiálu, obsah plniva, tloušťka součásti, návrh rozhraní spoje a funkční požadavky uzávěru.
2. Plastové krytky a plastová rozhraní
V některých konfiguracích balení musí být plastový uzávěr nebo sestava uzávěru spojena s plastovým rozhraním, plastovým kroužkem nebo jinými plastovými součástmi.
Za předpokladu, že materiály na obou stranách a struktura spoje jsou kompatibilní, lze k vytvoření lokalizovaného spojení plast-plast použít ultrazvukové svařování.
3. Lokalizované spojování plastových součástí
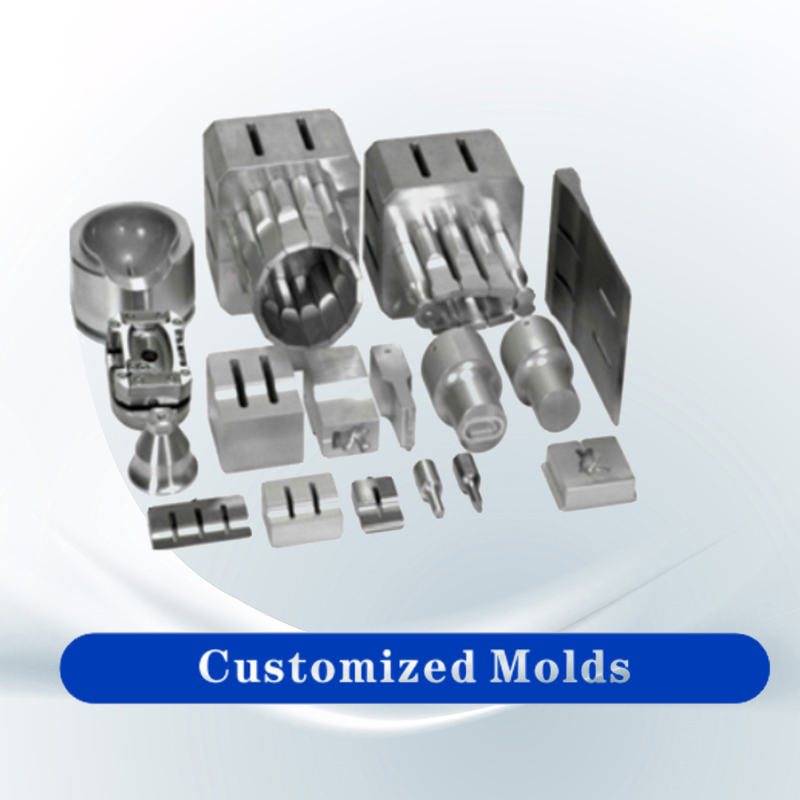
Pro plastové součásti s polohovacími kolíky, kruhovými svarovými žebry nebo specializovanými energetickými dirigenty lze navrhnout vlastní sonotrody a přípravky tak, aby odpovídaly rozhraní kloubu.
U kruhových svarových struktur je zásadní vyhodnotit rovnoměrnost svaru, způsob sonotrodového kontaktu a konzistenci spoje po celém obvodu.
**Důležitý rozdíl:** Ultrazvukové svařování mezi plastovým uzávěrem a plastovým rozhraním je jiný proces než spojování plastového uzávěru (nebo rozhraní) ke kompozitnímu obalu na bázi papíru. Posledně uvedené vyžaduje samostatnou validaci specifickou pro kompozitní obalovou strukturu; nelze jednoduše předpokládat, že standardní ultrazvukové svařování plastů poskytne v takových případech spolehlivé utěsnění.
V. Klíčové konstrukční aspekty ultrazvukového svařovacího zařízení pro uzávěry ve stylu Tetra Pak
1. Specializovaná ultrazvuková sonotroda (svařovací trychtýř)
Sonotroda musí být navržena na základě geometrie uzávěru, specifické svařovací zóny, vlastností materiálu a vibračních charakteristik.
U kruhových uzávěrů nebo kulatých rozhraní by struktura sonotrody měla zajistit rovnoměrné rozložení vibrací a tlaku, čímž se zabrání lokalizovaným problémům, jako je nedostatečné svařování nebo nadměrné tavení.
2. Přesné polohovací přípravky
Polohovací přípravky se používají k zajištění uzávěru a součásti, ke které je přivařen, a zabraňují jakémukoli posunutí během procesu.
U malých plastových uzávěrů jsou faktory, jako je souosost, způsoby podpory a opakovatelnost umístění, obzvláště kritické.
3. Řízení tlaku a amplitudy
Svařovací tlak, amplituda a doba trvání ovlivňují stupeň změkčení plastu, kvalitu tavení a potenciál pro deformaci součásti.
Nedostatečný tlak může vést ke slabému spojení, zatímco nadměrný tlak může způsobit vytlačení materiálu, deformaci uzávěru nebo poškození svarového rozhraní.
4. Automatizované řídicí systémy
Pro velkoobjemovou výrobu obalů mohou systémy – obvykle využívající PLC, rozhraní s dotykovou obrazovkou a integraci signálů výrobní linky – spravovat zahájení svařování, parametry procesu, alarmy poruch a protokolování dat.
V závislosti na konfiguraci zařízení lze použít řídicí režimy založené na energii, přemístění nebo době svařování.
5. Kontrola kvality svařování
U obalů potravin klíčové ukazatele kvality přesahují pevnost svaru a zahrnují hermetické těsnění, funkčnost otevírání, vizuální vzhled a hygienické normy.
V důsledku toho by měla být validace zařízení prováděna v souladu s návrhem obalu, včetně:
Vizuální kontrola, zkouška síly při odtržení nebo pevnosti spoje, zkouška těsnosti, zkouška otevírací síly (pokud je to možné), zkouška integrity obalu a nezbytná validace pro přepravu a skladování.
VI. Jak vybrat ultrazvukovou svářečku pro uzávěry Tetra Pak?
Před výběrem zařízení je vhodné si ujasnit následující informace.
Výběrový projekt |
Položky vyžadující potvrzení |
Materiál čepice |
PE, PP nebo jiné termoplastické materiály |
struktura balení |
Kryt, plastové rozhraní a struktura každé vrstvy kompozitního obalu |
svařovací pozice |
Plast versus plast, nebo plast versus kompozitní obal |
Svařovací tvar |
Prstencové, bodové svařování nebo jiné speciální konstrukce |
Velikost čepice |
Vnější průměr, výška, tloušťka stěny a svařovací plocha |
výroba takt |
Počet svarů, které je třeba dokončit za minutu |
Automatizovaná metoda |
Výroba ruční, pneumatická, servo, rotační nebo online |
požadavky na kvalitu |
Pevnost, těsnící výkon, otevírací síla a vzhled |
Požadavky na ověření |
Kontakt s potravinami, integrita balení a zákaznické standardy |
Frekvence a výkon ultrazvukového svařovacího stroje by měly být určeny na základě rozměrů součástí, použitých materiálů, oblasti svaru a požadované doby výrobního cyklu; výběr zařízení pouze na základě průměru uzávěru se nedoporučuje.
Pro aplikace balení potravin je rovněž nezbytné ověřit, zda finální zabalená sestava odpovídá platným předpisům pro materiály přicházející do styku s potravinami a splňuje standardy kvality zákazníka. Vlastní svařovací schopnost zařízení nenahrazuje ověření shody celého obalového systému.
VII. Proč je nutná předběžná zkouška svařování?
Struktura uzávěru ve stylu Tetra Pak může zahrnovat více vrstev materiálů, různé třídy plastů a specializovaná těsnicí rozhraní. I když dva návrhy vypadají podobně, jejich 'svařovací okna' — rozsah parametrů, v rámci kterých lze dosáhnout úspěšného svaru — se mohou výrazně lišit.
Před výběrem zařízení se doporučuje poskytnout následující:
Fyzické vzorky uzávěru a součástí, ke kterým bude připevněn; informace týkající se tříd materiálů nebo strukturního složení; výkresy nebo fotografie s vyznačením místa svaru; cílová doba výrobního cyklu; a požadavky na pevnost spoje a těsnicí výkon.
Testování vzorků pomáhá určit proveditelnost ultrazvukového svařování a umožňuje optimalizaci sonotrody (svařovací trysky), přípravků, amplitudy, tlaku a trvání svaru.
Pokud je ultrazvukové svařování pro danou obalovou strukturu nevhodné, lze vyhodnotit alternativní metody – jako je tepelné těsnění, indukční těsnění nebo jiné specializované spojovací procesy.
VIII. Závěr
Ultrazvukové svařování nabízí účinné, lokalizované řešení ohřevu pro spojování určitých plastových uzávěrů a souvisejících součástí používaných na obalech ve stylu Tetra Pak a je snadno integrovatelné do automatizovaných výrobních linek.
U termoplastických struktur kompatibilních s ultrazvukovým svařováním zajišťuje použití na zakázku navržených sonotrod, přesných přípravků a monitorovatelných parametrů svařování konzistentní kvalitu spoje a vysokou efektivitu výroby.
Nicméně **vhodnost ultrazvukového svařování pro konkrétní uzávěr musí být posouzena na základě skutečných materiálů a struktury obalu.** To je zvláště důležité při spojování plastů do kompozitních obalů na bázi papíru; takové aplikace vyžadují cílenou validaci procesu, protože standardní svařování plastů nelze přímo přirovnávat k procesu uzavírání obalů.
Pro výrobce zařízení a výrobce obalů se doporučuje vývojový pracovní postup sestávající z 'testování vzorků — validace procesu — návrh zařízení — integrace automatizace'. To zajišťuje, že pevnost spoje, integrita balení, efektivita výroby a kvalita konečného produktu splňují požadované specifikace.