Projekt złącza spoiny ultradźwiękowej powinien zostać zamrożony dopiero po dopasowaniu przez zespół materiału termoplastycznego, stylu złącza, ścieżki energii, powierzchni styku rogu, oprzyrządowania pomocniczego i metody kontroli spoiny do wymaganego wyniku spawania. Kształt oprzyrządowania pojawia się później, ponieważ oprzyrządowanie narożnikowe, prasowe i podporowe można wybrać rozsądnie dopiero wtedy, gdy geometria części i wymagania dotyczące połączeń są już jasne.
Zacznij od wyniku spawania, a nie od kształtu oprzyrządowania
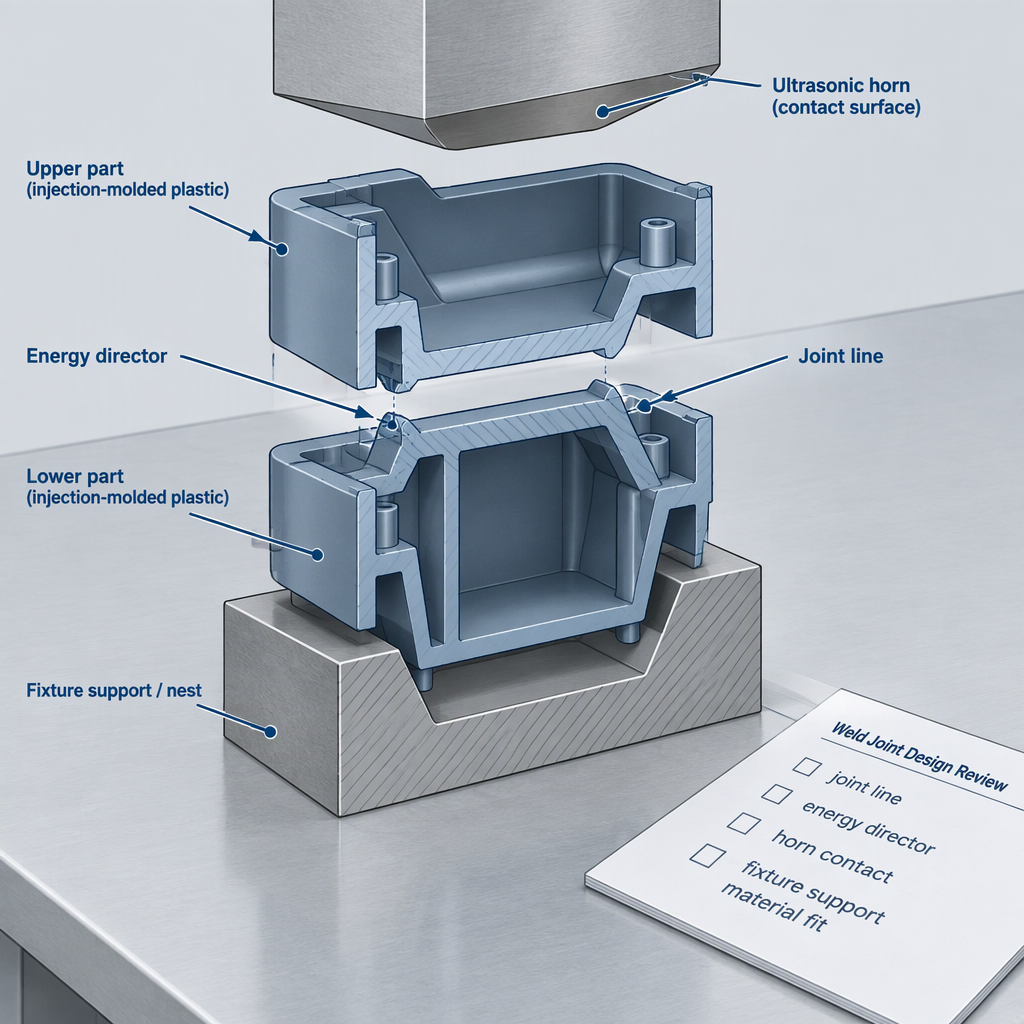
Przed przystąpieniem do spawania ultradźwiękowego określ, co musi osiągnąć złącze, jak może być widoczne, w jaki sposób tworzywo sztuczne będzie przenosić wibracje i w jaki sposób formowane części będą wspierane podczas spawania.
- Zdefiniuj wymagania dotyczące spoiny. Zdecyduj, czy połączenie ma charakter przede wszystkim konstrukcyjny, uszczelniający, lokalizacyjny, kosmetyczny czy też kombinacyjny, ponieważ projekt złącza dla tworzyw termoplastycznych formowanych wtryskowo zależy od wymagań dotyczących spawania i estetyki.
- Potwierdź rodzinę materiałów i geometrię. Rodzaj tworzywa termoplastycznego i geometria elementu wpływają na to, czy spoina ultradźwiękowa jest praktyczna i którą koncepcję połączenia należy sprawdzić w pierwszej kolejności.
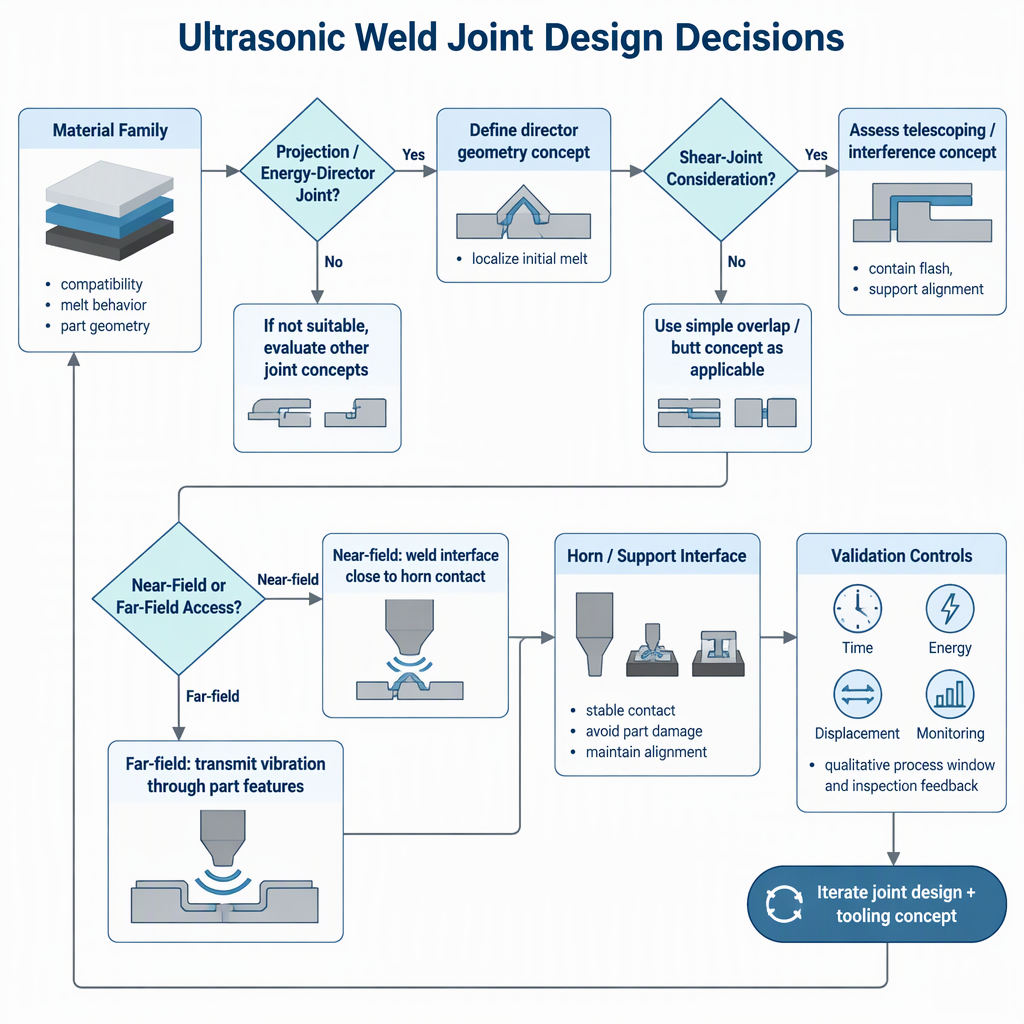
- Wybierz wstępne wspólne podejście. Połączenia rzutowe lub kierujące energią i połączenia ścinane to różne podejścia do projektowania, dlatego w przeglądzie należy porównać je z kształtem części, a nie traktować je jako wymienne szczegóły.
- Mapuj interfejs narzędzi. Stos spawalniczy, róg lub sonotroda, prasa i oprzyrządowanie podporowe współdziałają z elementem, dlatego część potrzebuje powierzchni, z którymi można się kontaktować, podpierać i kontrolować podczas suwu spawania.
- Zmienne walidacyjne planu. Tryby czasu, energii i przemieszczenia to wybory procesowe umożliwiające sprawdzenie konkretnej części, materiału i połączenia przed zablokowaniem założeń produkcyjnych.
Aby uzyskać informacje na temat parametrów maszyn, zakresu usług, certyfikatów lub testów aplikacji specyficznych dla dostawcy, poproś dostawcę o aktualną pisemną dokumentację, zamiast zakładać, że ogólne wytyczne dotyczące spawania ultradźwiękowego potwierdzają określone możliwości komercyjne.
Dopasuj koncepcję połączenia do rodziny materiałów
Wybór materiału jest decyzją podejmowaną podczas projektowania złącza, ponieważ rodzaj tworzywa termoplastycznego, geometria części, wymagania dotyczące spoiny i wygląd wpływają na to, czy połączenie wystające lub kierujące energią, złącze ścinane lub inna droga łączenia zasługuje na prace próbne.
| Pytanie przed oprzyrządowaniem | Dlaczego to ma znaczenie | Działanie kupującego |
|---|---|---|
| Czy znana jest żywica i gatunek, w tym czy zachowanie materiału umożliwia przenoszenie energii ultradźwiękowej? | Rodzaj tworzywa termoplastycznego jest jednym z czynników konstrukcyjnych zgrzewania ultradźwiękowego elementów formowanych wtryskowo. | Przed wspólnymi próbami należy zebrać dane dotyczące żywic, próbki wyprasek i wszelkie informacje o dodatkach i wypełniaczach. |
| Czy linia spoiny ma być ukryta, kosmetyczna czy nośna? | Wymagania dotyczące spawania i estetyka wpływają na wybór projektu złącza. | Przed wyceną osprzętu określ kryteria wytrzymałości, uszczelnienia, pozycjonowania i akceptacji kosmetycznej. |
| Czy dyrektor ds. energii skupiłby wibracje na pożądanym interfejsie? | Podstawowe opcje złączy zgrzewanych ultradźwiękowo w przypadku formowanych elementów termoplastycznych to metody połączeń projekcyjnych lub z kierunkiem energii. | Sprawdź, czy można dodać elementy formowane bez opadania, wypływu, koncentracji naprężeń lub zakłóceń w montażu. |
| Czy złącze ścinane byłoby bardziej odpowiednie do danego zastosowania? | Połączenia ścinane to kolejne podstawowe podejście do połączeń i należy je porównywać tam, gdzie wymagania dotyczące geometrii i spoiny odbiegają od prostego złącza występowego. | Sprawdź, czy część toleruje długość połączenia, kontrolę wyrównania i podparcie formowanej ściany, których wymaga koncepcja ścinania. |
Sprawdź ścieżkę energii od rogu do linii stawu
Złącze, które wygląda praktycznie w CAD, może nadal nie nadawać się do spawania ultradźwiękowego, jeśli róg nie jest w stanie skutecznie przenosić wibracji z powierzchni styku do linii złącza.
| Pytanie o ścieżkę energii | Przegląd pola bliskiego | Przegląd pola dalekiego |
|---|---|---|
| Odległość od styku rogu do stawu | W przypadku spawania bliskiego pola interfejs znajduje się blisko obszaru styku sonotrody. | W przypadku spawania dalekim polem uwzględniana jest dłuższa droga wibracji przechodząca przez część, zanim energia dotrze do interfejsu. |
| Wrażliwość materialna | Materiał i geometria części nadal decydują o tym, czy element połączenia może utworzyć solidną spoinę. | Dłuższa droga energii sprawia, że zachowanie materiału i geometria są szczególnie ważne podczas sprawdzania przed obróbką. |
| Dowody z pracy złożonej | Opublikowane prace kuponowe dotyczące kompozytów termoplastycznych opisują zgrzewanie ultradźwiękowe w bliskim polu i przetworniki energii z płaskiej folii termoplastycznej w kontekście testów kuponowych. | Ta metoda kuponowa wspiera myślenie o ścieżce energetycznej, ale nie należy jej traktować jako bezpośredniej zasady dla każdej części z tworzywa sztucznego formowanej wtryskowo. |
Potwierdź kontakt z klaksonem, wsparcie i kontrolę ruchu
Decyzje dotyczące narzędzi rożnych, pras i podpór zależą od tego, czy uformowany element może mieć kontakt, być zaciśnięty, podparty i przemieszczany w powtarzalny sposób podczas cyklu spawania.
- Powierzchnia stykowa tuby: zidentyfikuj powierzchnię, na którą może wejść sonotroda, bez uszkadzania obszarów kosmetycznych lub wypychania części z równowagi.
- Oprzyrządowanie podpierające: upewnij się, że dolny uchwyt może utrzymać część i wytrzymać siły spawania, nie pozwalając na otwarcie, kołysanie się ani skręcanie złącza.
- Podparcie ścian i złączy: sprawdź, czy żebra, ściany i elementy formowane wokół linii spoiny mogą wspierać wybrane podejście do złącza.
- Koncentracja naprężeń: przejrzyj ostre narożniki, cienkie przekroje i nagłe zmiany geometrii w pobliżu spoiny, ponieważ projektowanie komponentów jest częścią planowania spoiny.
- Zestawienie zespołu: potwierdź, że tolerancje części pozwalają na zgodność cech połączenia przed osiągnięciem skoku prasy lub limitu przemieszczenia.
- Bezpieczeństwo dostępu ręcznego: jeśli podczas prób inżynierowie muszą umieścić lub usunąć próbki wokół zasilanego sprzętu spawalniczego, wyłącz i odłącz odpowiednie źródło zasilania przed jakimkolwiek ręcznym dostępem, na jaki pozwala instrukcja obsługi maszyny.
Zdefiniuj kwestię kontroli spoiny przed próbami walidacyjnymi
Nie wybieraj trybu sterowania jako sloganu; wybierz pytanie dotyczące czasu, energii lub przemieszczenia, które zostanie sprawdzone pod kątem wymagań dotyczących spawania części i metody kontroli.
| Pytanie kontrolne | Co pomaga w testowaniu | Implikacja wstępnego oprzyrządowania |
|---|---|---|
| Czy próby należy rozpoczynać od kontroli czasu spawania? | Czas jest jednym z trybów procesu omawianych w przypadku parametrów zgrzewania ultradźwiękowego. | Przydatne do wczesnej kontroli, ale zespół nadal potrzebuje testów akceptacyjnych, które wykażą, że wynik spawania jest powtarzalny. |
| Czy należy kontrolować pobór energii? | Tryb energetyczny to kolejna opcja procesu planowania parametrów spawania. | Wyjaśnij, w jaki sposób pobór energii będzie interpretowany w przypadku zmiany dopasowania części, zmiany materiału lub styku złącza. |
| Czy należy monitorować przemieszczenie lub zapadnięcie się? | Metody kuponów kompozytowych opisują kontrolę przemieszczenia i charakterystykę mechaniczną za pomocą testów ścinania na zakładkach. | Przetłumacz dowolny docelowy przemieszczenie na cechę specyficzną dla części, zapadnięcie się spoiny lub plan inspekcji, zamiast kopiować wartość kuponu. |
| Czy monitorowanie na miejscu powinno być częścią walidacji? | Przegląd spawania ultradźwiękowego kompozytów termoplastycznych omawia okna procesowe, zapewnienie jakości i monitorowanie na miejscu. | Zdecyduj, które sygnały będą rejestrowane podczas prób i które testy akceptacyjne potwierdzą, że sygnał ma znaczenie. |
W przypadku kompozytów termoplastycznych, Przegląd granic dotyczący zgrzewania ultradźwiękowego kompozytów termoplastycznych omawia koncentrację ciepła dyrektora energetycznego, kontrolę czasu, energii i przemieszczenia oraz rolę monitorowania w opracowywaniu okien procesowych.
Oddziel wytyczne dotyczące formowanego tworzywa sztucznego od dowodów złożonych
Badania nad kompozytami termoplastycznymi mogą dostarczyć informacji dyrektorom ds. energii i kontroli procesu, ale dowodów z kuponów kompozytowych nie należy kopiować bezpośrednio do złącza z tworzywa sztucznego formowanego wtryskowo bez prób specyficznych dla części.
| Rodzaj dowodu | Co może poprzeć | Co wymaga jeszcze sprawdzenia wniosku |
|---|---|---|
| Prowadnice elementów termoplastycznych formowanych wtryskowo | Ogólne pytania dotyczące rodzaju żywicy, geometrii części, wymagań spawalniczych, estetyki, koncepcji połączeń oraz dostępu w polu bliskim i dalekim. | Określone gatunki żywic, tolerancje form, wymagania dotyczące wycieków, ograniczenia kosmetyczne i kryteria kontroli produkcji. |
| Procedura kuponowa z kompozytu termoplastycznego | Spawanie w polu bliskim, rozdzielacze energii płaskiej warstwy, fazy procesu, kontrola przemieszczenia i charakterystyka ścinania zakładkowego metodą testu kuponowego. | Jak te warunki kuponu przekładają się na formowane obudowy, zaciski, zbiorniki, części medyczne lub zespoły produktów konsumenckich. |
| Recenzja kompozytu termoplastycznego | Zasady takie jak koncentracja ciepła dyrektora energetycznego, rozwój temperatury na granicy faz i monitorowane okna procesowe. | Granice akceptacji specyficzne dla części, szczegóły oprzyrządowania i metody kontroli dla niekompozytowego zespołu formowanego. |
Przed zamrożeniem projektu skorzystaj z listy kontrolnej przygotowania wstępnego
Praktyczna wersja poprzedzająca oprzyrządowanie powinna wykazać, że zespół projektowy odpowiedział na pytania dotyczące materiału, połączeń, dostępu, wsparcia i walidacji przed sfinalizowaniem geometrii tuby lub osprzętu.
- Rodzina materiałów, dokładny gatunek, dodatki i stan wyprasek są dokumentowane na potrzeby planowania prób.
- Wybrana koncepcja połączenia jest powiązana z wynikiem spawania, a nie tylko z dostępną grubością ścianki.
- Elementy kierujące energią lub złącza ścinane są sprawdzane pod kątem wykonalności formowania, ryzyka wypływu, wyglądu i dopasowania montażowego.
- Dostęp do pola bliskiego i dalekiego identyfikuje się od powierzchni styku tuby do linii złącza.
- Kontakt z tubą, skok prasy, wspornik osprzętu i ruch części są rozpatrywane łącznie, a nie jako oddzielne pozycje zakupu.
- Parametry procesu, które należy przetestować, obejmują planowane podejście do kontroli czasu, energii lub przemieszczenia.
- Monitorowane lub rejestrowane sygnały procesowe są łączone z testami akceptacyjnymi, zamiast być gromadzone bez reguły decyzyjnej.
- Jeśli w przeglądzie znajduje się literatura kompozytowa, zakres kuponów lub laminatów jest oddzielony od założeń dotyczących części formowanych wtryskowo.
- Rozmowy z dostawcami obejmują prośby o aktualne specyfikacje produktu, zakres testów aplikacji, warunki świadczenia usług i wszelkie dokumenty certyfikacyjne istotne dla zakupu.
Wniosek
Następnym właściwym krokiem jest zdyscyplinowany przegląd projektu: sprawdzenie materiału, koncepcji połączenia, ścieżki energetycznej, oprzyrządowania pomocniczego i metody kontroli przed wydaniem pieniędzy na końcowe oprzyrządowanie do spawania ultradźwiękowego.
- Traktuj projekt złącza spoiny ultradźwiękowej jako decyzję dotyczącą wyboru aplikacji, a nie szczegół na rysunku.
- Przejrzyj interfejsy tuby, prasy i narzędzi pomocniczych, podczas gdy projekt części formowanej może się jeszcze zmienić.
- Skorzystaj z monitorowania procesu i prób walidacyjnych, aby połączyć wybory kontrolne z rzeczywistą akceptacją spoiny.
Często zadawane pytania: Projekt złącza spawanego ultradźwiękowo przed obróbką
Pytania te pomagają inżynierom procesu, zespołom badawczo-rozwojowym i integratorom sprzętu przekształcić projekt złącza zgrzewanego ultradźwiękowego w listę kontrolną do podjęcia decyzji przed oprzyrządowaniem.
Jakie jest pierwsze pytanie w projektowaniu złączy spawanych ultradźwiękowo?
Zacznij od wymaganego wyniku spawania: wytrzymałości, uszczelnienia, umiejscowienia, wyglądu lub innej potrzeby akceptacji. Następnie należy wybrać geometrię złącza w oparciu o materiał termoplastyczny, geometrię części i wymagania dotyczące spoiny.
Czy zespół powinien wybrać dyrektora ds. energii przed wyborem maszyny?
Zespół powinien najpierw zdecydować, czy złącze kierujące energią lub złącze projekcyjne pasuje do materiału i geometrii formowanej. Wybór maszyny i klaksonu jest łatwiejszy do omówienia, gdy wspólna koncepcja i ścieżka dostępu są jasne.
Kiedy warto rozważyć połączenie ścinane?
Złącze ścinane warto sprawdzić, gdy geometria części, wymagania dotyczące spoiny i wygląd wymagają koncepcji połączenia wykraczającej poza prostą cechę rzutowania. Nadal wymaga wsparcia w postaci formowanych ścian, kontroli wyrównania i potwierdzenia próbnego.
Dlaczego dostęp do pola bliskiego i dalekiego ma znaczenie?
Dostęp do pola bliskiego i dalekiego opisuje sposób, w jaki wibracje przemieszczają się z obszaru styku tuby do złącza złącza. Dłuższe lub mniej bezpośrednie ścieżki sprawiają, że wczesne sprawdzenie zachowania materiału, geometrii i warunków podparcia jest ważniejsze.
Czy badania spawania kompozytów termoplastycznych można zastosować w przypadku formowanych części z tworzyw sztucznych?
Mogą dostarczać informacji na temat dyrektorów energetycznych, spawania w bliskim polu, kontroli przemieszczenia i testowania, ale badania próbek kompozytowych nie stanowią automatycznych zasad projektowania zespołów z tworzyw sztucznych formowanych wtryskowo.
Który tryb sterowania jest najlepszy do spawania ultradźwiękowego?
Nie ma uniwersalnego wyboru dla każdej części. Kontrola czasu, energii i przemieszczenia powinna zostać oceniona w oparciu o materiał, geometrię złącza, test akceptacyjny i dowody okna procesu z prób.
Co powinno być gotowe przed złożeniem zamówienia na projekt oprzyrządowania?
Przygotuj rysunki części, informacje o materiałach, wynik spawania, wstępną koncepcję złącza, obszar styku rogu, założenia osprzętu i planu walidacji, aby dyskusja na temat oprzyrządowania była powiązana z rzeczywistym zastosowaniem.