Das Design der Ultraschallschweißverbindung sollte erst eingefroren werden, nachdem das Team das thermoplastische Material, die Verbindungsart, den Energiepfad, die Hornkontaktfläche, die Stützwerkzeuge und die Schweißkontrollmethode an das gewünschte Schweißergebnis angepasst hat. Die Werkzeugform kommt später, da die Horn-, Press- und Stützwerkzeuge erst dann sinnvoll ausgewählt werden können, wenn die Teilegeometrie und die Verbindungsanforderungen bereits klar sind.
Beginnen Sie mit dem Schweißergebnis, nicht mit der Werkzeugform
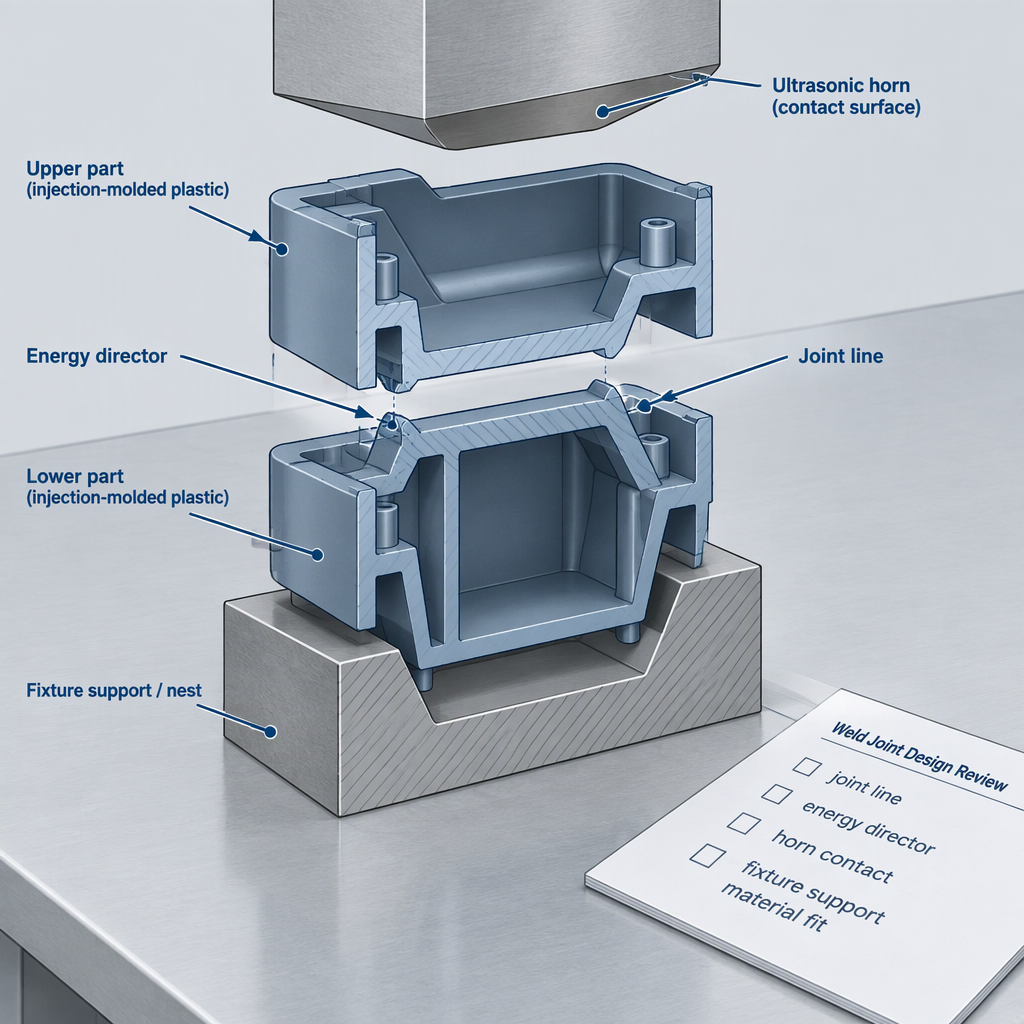
Bevor Sie sich für Ultraschallschweißwerkzeuge entscheiden, legen Sie fest, was die Verbindung erreichen muss, wie sichtbar sie sein darf, wie der Kunststoff Vibrationen überträgt und wie die Formteile beim Schweißen gestützt werden.
- Definieren Sie die Schweißanforderung. Entscheiden Sie, ob es sich bei der Verbindung hauptsächlich um strukturelle, abdichtende, lokalisierende, kosmetische oder eine Kombination daraus handelt, da die Gestaltung der Verbindung für spritzgegossene Thermoplaste von den Schweißanforderungen und der Ästhetik abhängt.
- Bestätigen Sie die Materialfamilie und Geometrie. Thermoplasttyp und Bauteilgeometrie beeinflussen, ob eine Ultraschallschweißung sinnvoll ist und welches Verbindungskonzept zuerst geprüft werden sollte.
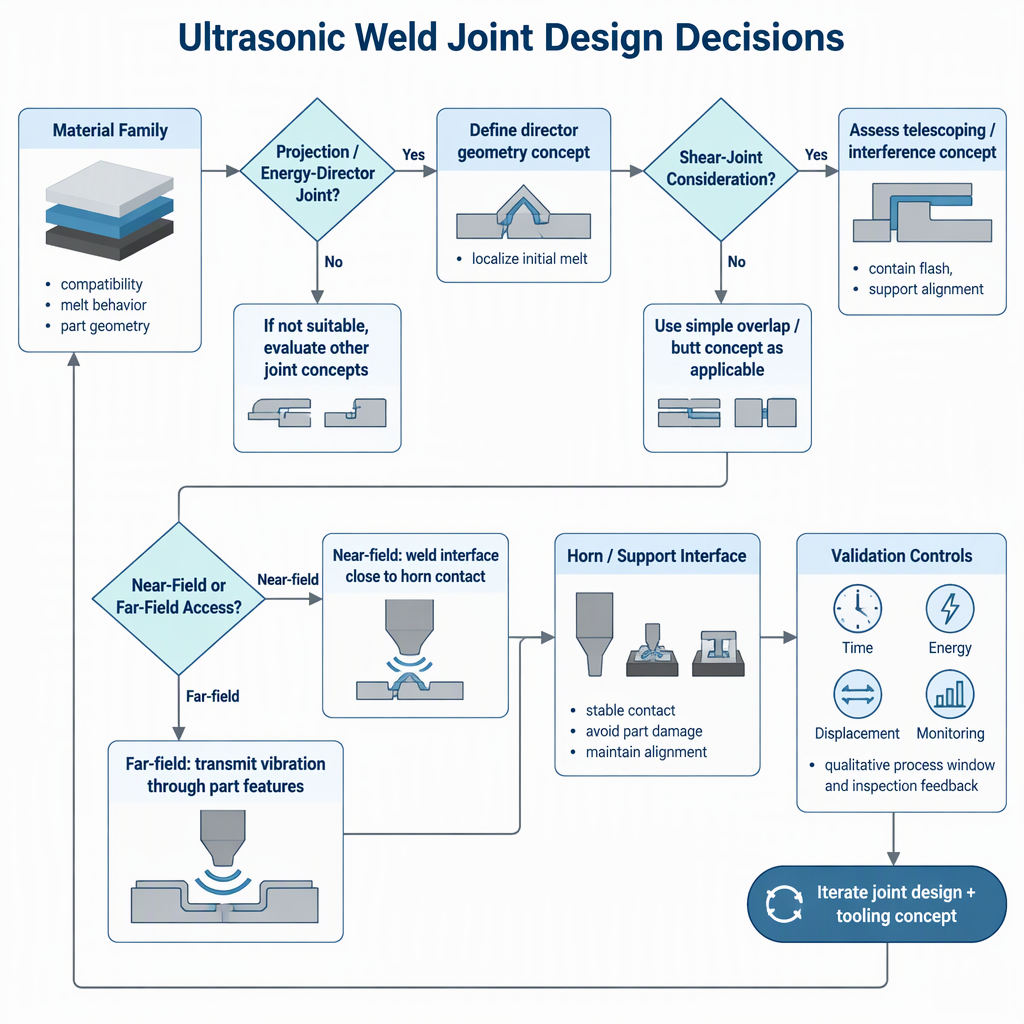
- Wählen Sie einen vorläufigen gemeinsamen Ansatz. Bei Projektions- oder Energierichtungsverbindungen und Scherverbindungen handelt es sich um unterschiedliche Konstruktionsansätze. Daher sollte die Überprüfung sie mit der Teileform vergleichen und sie nicht als austauschbare Details behandeln.
- Ordnen Sie die Werkzeugschnittstelle zu. Der Schweißturm, das Horn oder die Sonotrode, die Presse und die Stützwerkzeuge interagieren alle mit der Komponente, daher benötigt das Teil Oberflächen, die während des Schweißhubs kontaktiert, unterstützt und kontrolliert werden können.
- Planvalidierungsvariablen. Zeit-, Energie- und Verschiebungsmodi sind Prozessoptionen, die für das spezifische Teil, Material und die Verbindung validiert werden müssen, bevor Produktionsannahmen festgelegt werden.
Für lieferantenspezifische Maschinenbewertungen, Leistungsumfang, Zertifizierungen oder Anwendungstests fragen Sie den Lieferanten nach aktuellen schriftlichen Unterlagen, anstatt davon auszugehen, dass allgemeine Ultraschallschweißanleitungen eine bestimmte kommerzielle Leistungsfähigkeit belegen.
Passen Sie das Gelenkkonzept an die Materialfamilie an
Die Materialauswahl ist eine Entscheidung für die Verbindungskonstruktion, da der thermoplastische Typ, die Teilegeometrie, die Schweißnahtanforderungen und das Erscheinungsbild alle Einfluss darauf haben, ob eine Vorsprungs- oder Energierichtungsverbindung, eine Scherverbindung oder eine andere Verbindungsroute eine Probearbeit verdient.
| Frage vor dem Werkzeugbau | Warum es wichtig ist | Aktion des Käufers |
|---|---|---|
| Sind das Harz und die Sorte bekannt, einschließlich der Frage, ob das Materialverhalten die Übertragung von Ultraschallenergie unterstützt? | Der thermoplastische Typ ist einer der Designfaktoren für das Ultraschallschweißen von Spritzgussteilen. | Sammeln Sie vor gemeinsamen Versuchen Harzdaten, Formteilproben und Informationen zu Zusatzstoffen oder Füllstoffen. |
| Soll die Schweißnaht verdeckt, kosmetisch oder tragend sein? | Schweißanforderungen und Ästhetik beeinflussen die Wahl des Verbindungsdesigns. | Geben Sie vor dem Kostenvoranschlag für die Vorrichtung die Kriterien für Festigkeit, Abdichtung, Positionierung und kosmetische Akzeptanz an. |
| Würde ein Energiedirektor die Vibration an der gewünschten Schnittstelle konzentrieren? | Projektions- oder Energiedirektor-Verbindungsansätze sind grundlegende Optionen für Ultraschallschweißverbindungen für geformte thermoplastische Komponenten. | Überprüfen Sie, ob Formelemente ohne Senken, Grate, Spannungskonzentrationen oder Montagebeeinträchtigungen hinzugefügt werden können. |
| Wäre eine Scherverbindung besser für die Anwendung geeignet? | Scherverbindungen sind ein weiterer grundlegender Verbindungsansatz und sollten dort verglichen werden, wo Geometrie und Schweißanforderungen von einer einfachen Vorsprungsverbindung abweichen. | Prüfen Sie, ob das Teil die Eingriffslänge, Ausrichtungskontrolle und Formwandunterstützung verträgt, die ein Scherkonzept erfordert. |
Überprüfen Sie den Energiepfad vom Horn zur Gelenklinie
Eine Verbindung, die im CAD praktikabel aussieht, kann für das Ultraschallschweißen dennoch schlecht sein, wenn das Horn die Vibrationen nicht effizient von seiner Kontaktfläche auf die Verbindungslinie übertragen kann.
| Frage zum Energiepfad. | Nahfeldüberprüfung. | Fernfeldüberprüfung |
|---|---|---|
| Abstand vom Hornkontakt zum Gelenk | Beim Nahfeldschweißen wird die Schnittstelle nahe der Kontaktfläche der Sonotrode berücksichtigt. | Beim Fernfeldschweißen wird ein längerer Vibrationsweg durch das Teil berücksichtigt, bevor die Energie die Grenzfläche erreicht. |
| Materialempfindlichkeit | Das Material und die Teilegeometrie bestimmen immer noch, ob das Verbindungselement eine einwandfreie Schweißnaht bilden kann. | Aufgrund des längeren Energiepfads ist es besonders wichtig, das Materialverhalten und die Geometrie vor dem Werkzeugeinsatz zu prüfen. |
| Beweise aus zusammengesetzter Arbeit | Veröffentlichte Arbeiten zu thermoplastischen Verbundwerkstoffen beschreiben Nahfeld-Ultraschallschweißen und flache Energiedirektoren aus thermoplastischen Folien im Zusammenhang mit Coupontests. | Diese Coupon-Methode unterstützt das Energiepfad-Denken, sollte aber nicht als direkte Regel für jedes spritzgegossene Kunststoffteil betrachtet werden. |
Bestätigen Sie Hupenkontakt, Unterstützung und Bewegungskontrolle
Entscheidungen über Horn-, Press- und Stützwerkzeuge hängen davon ab, ob die geformte Komponente während des Schweißzyklus wiederholt berührt, geklemmt, gestützt und bewegt werden kann.
- Hornkontaktfläche: Identifizieren Sie eine Oberfläche, die die Sonotrode aufnehmen kann, ohne kosmetische Bereiche zu beschädigen oder das Teil aus der Ausrichtung zu drücken.
- Stützwerkzeuge: Stellen Sie sicher, dass die untere Vorrichtung das Teil halten und den Schweißkräften standhalten kann, ohne dass sich die Verbindung öffnet, wackelt oder sich verdreht.
- Wand- und Fugenunterstützung: Prüfen Sie, ob Rippen, Wände und geformte Elemente rund um die Schweißnaht den gewählten Fugenansatz unterstützen können.
- Spannungskonzentration: Überprüfen Sie scharfe Ecken, dünne Abschnitte und abrupte Geometrieänderungen in der Nähe der Schweißnaht, da die Komponentenkonstruktion Teil der Schweißplanung ist.
- Aufbau der Baugruppe: Stellen Sie sicher, dass die Teiletoleranzen es ermöglichen, dass die Verbindungsmerkmale übereinstimmen, bevor der Pressenhub oder die Verschiebungsgrenze erreicht wird.
- Manuelle Zugangssicherheit: Wenn Ingenieure während Versuchen Proben in der Nähe von angetriebenen Schweißgeräten platzieren oder entfernen müssen, schalten Sie die entsprechende Stromquelle aus und trennen Sie sie, bevor Sie einen manuellen Zugang vornehmen, der im Maschinenhandbuch zulässig ist.
Definieren Sie die Schweißkontrollfrage vor Validierungsversuchen
Wählen Sie einen Kontrollmodus nicht als Slogan; Wählen Sie die Zeit-, Energie- oder Verschiebungsfrage aus, die anhand der Schweißanforderung und der Prüfmethode des Teils validiert werden soll.
| Kontrollfrage | Was hilft beim Testen | der Pre-Tooling-Auswirkungen? |
|---|---|---|
| Sollten Versuche mit der Schweißzeitkontrolle beginnen? | Zeit ist einer der Prozessmodi, die für Ultraschallschweißparameter diskutiert werden. | Nützlich für eine frühe Überprüfung, aber das Team benötigt noch Abnahmetests, die zeigen, dass das Schweißergebnis wiederholbar ist. |
| Soll der Energieeintrag kontrolliert werden? | Der Energiemodus ist eine weitere Prozessoption zur Planung von Schweißparametern. | Klären Sie, wie der Energieeintrag interpretiert wird, wenn sich die Teilepassung, Materialabweichung oder der Verbindungskontakt ändern. |
| Sollte eine Verschiebung oder ein Zusammenbruch überwacht werden? | Verbundcoupon-Methoden beschreiben die Verschiebungskontrolle und die mechanische Charakterisierung durch Überlappungsschertests. | Übersetzen Sie jedes Verschiebungsziel in ein teilespezifisches Merkmal, einen Schweißnahtkollaps oder einen Prüfplan, anstatt einen Couponwert zu kopieren. |
| Sollte die In-situ-Überwachung Teil der Validierung sein? | In einem Überblick über das Ultraschallschweißen von thermoplastischen Verbundwerkstoffen werden Prozessfenster, Qualitätssicherung und In-situ-Überwachung erörtert. | Entscheiden Sie, welche Signale während der Tests aufgezeichnet werden und welche Abnahmetests bestätigen, dass das Signal wichtig ist. |
Für thermoplastische Verbundwerkstoffe gilt die Der Frontiers-Bericht zum Ultraschallschweißen von thermoplastischen Verbundwerkstoffen erörtert die Wärmekonzentration des Energiedirektors, die Steuerung durch Zeit, Energie und Verschiebung sowie die Rolle der Überwachung bei der Entwicklung von Prozessfenstern.
Getrennte Führung aus geformtem Kunststoff und Verbundbeweis
Die Forschung zu thermoplastischen Verbundwerkstoffen kann das Denken von Energiedirektoren und Prozesssteuerungen beeinflussen, aber Beweise für Verbundcoupons sollten nicht ohne teilespezifische Versuche direkt in eine spritzgegossene Kunststoffverbindung kopiert werden.
| Art des Nachweises | Was es unterstützen kann | Was noch einer Antragsprüfung bedarf |
|---|---|---|
| Spritzgegossene thermoplastische Komponentenführung | Allgemeine Fragen zu Harztyp, Teilegeometrie, Schweißanforderungen, Ästhetik, Verbindungskonzepten und Nahfeld- oder Fernfeldzugang. | Spezifische Harzqualitäten, Formtoleranzen, Dichtheitsanforderungen, kosmetische Grenzwerte und Produktionskontrollkriterien. |
| Verfahren für thermoplastische Verbundcoupons | Nahfeldschweißen, Flachfilm-Energiedirektoren, Prozessphasen, Verschiebungskontrolle und Überlappungsschercharakterisierung in einem Coupon-Testverfahren. | Wie sich diese Gutscheinbedingungen auf geformte Gehäuse, Clips, Behälter, medizinische Teile oder Verbraucherproduktbaugruppen übertragen lassen. |
| Überprüfung von Thermoplast-Verbundwerkstoffen | Prinzipien wie Energie-Direktor-Wärmekonzentration, Grenzflächentemperaturentwicklung und überwachte Prozessfenster. | Teilespezifische Akzeptanzgrenzen, Werkzeugdetails und Prüfmethoden für eine nicht aus Verbundwerkstoff geformte Baugruppe. |
Verwenden Sie eine Pre-Tooling-Checkliste, bevor Sie das Design einfrieren
Eine praktische Pre-Tooling-Freigabe sollte beweisen, dass das Designteam Material-, Verbindungs-, Zugangs-, Unterstützungs- und Validierungsfragen beantwortet hat, bevor die Horn- oder Vorrichtungsgeometrie finalisiert wird.
- Für die Versuchsplanung werden Materialfamilie, genaue Sorte, Zusatzstoffe und Formteilzustand dokumentiert.
- Das gewählte Verbindungskonzept ist an das Schweißergebnis und nicht nur an die verfügbare Wandstärke gebunden.
- Energiedirektor- oder Scherverbindungsmerkmale werden auf Formbarkeit, Gratrisiko, Aussehen und Montagepassung überprüft.
- Der Nahfeld- oder Fernfeldzugang wird von der Hornkontaktfläche bis zur Verbindungslinie identifiziert.
- Hornkontakt, Pressenhub, Vorrichtungsunterstützung und Teilebewegung werden zusammen und nicht als separate Kaufpositionen betrachtet.
- Zu den zu erprobenden Prozessparametern gehört ein geplanter Ansatz zur Zeit-, Energie- oder Verschiebungskontrolle.
- Überwachungs- oder aufgezeichnete Prozesssignale werden mit Abnahmetests verbunden, anstatt ohne Entscheidungsregel gesammelt zu werden.
- Wenn zusammengesetzte Literatur in die Rezension einfließt, wird der Coupon- oder Laminatumfang von den Annahmen zu Spritzgussteilen getrennt.
- Lieferantengespräche umfassen Anfragen nach aktuellen Produktspezifikationen, Anwendungstestumfang, Servicebedingungen und allen für den Kauf relevanten Zertifizierungsdokumenten.
Abschluss
Der richtige nächste Schritt ist eine disziplinierte Entwurfsprüfung: Prüfen Sie das Material, das Verbindungskonzept, den Energiepfad, die Unterstützungswerkzeuge und die Kontrollmethode, bevor Sie Geld für die endgültigen Ultraschallschweißwerkzeuge ausgeben.
- Behandeln Sie die Konstruktion von Ultraschallschweißverbindungen als Entscheidung bei der Anwendungsauswahl und nicht als Zeichnungsdetail.
- Überprüfen Sie die Schnittstellen von Horn, Presse und Stützwerkzeugen, während sich das Design des Formteils noch ändern kann.
- Nutzen Sie Prozessüberwachungs- und Validierungsversuche, um Kontrollentscheidungen mit der tatsächlichen Schweißnahtabnahme zu verknüpfen.
FAQ: Ultraschall-Schweißverbindungsdesign vor dem Werkzeugbau
Diese Fragen helfen Prozessingenieuren, F&E-Teams und Geräteintegratoren, das Design von Ultraschallschweißverbindungen in eine Checkliste für die Entscheidungsfindung vor der Werkzeugherstellung zu verwandeln.
Was ist die erste Frage bei der Konstruktion von Ultraschallschweißverbindungen?
Beginnen Sie mit dem erforderlichen Schweißergebnis: Festigkeit, Abdichtung, Positionierung, Aussehen oder einem anderen Akzeptanzbedarf. Anschließend sollte die Verbindungsgeometrie entsprechend dem thermoplastischen Material, der Teilegeometrie und den Schweißanforderungen ausgewählt werden.
Sollte das Team einen Energiedirektor auswählen, bevor es sich für eine Maschine entscheidet?
Das Team sollte zunächst entscheiden, ob eine Energierichtungs- oder Projektionsverbindung zum Material und zur Formgeometrie passt. Die Wahl der Maschine und des Horns lässt sich leichter besprechen, wenn das gemeinsame Konzept und der Zugangsweg klar sind.
Wann ist eine Schubfuge eine Überlegung wert?
Eine Scherverbindung lohnt sich, wenn die Teilegeometrie, die Schweißnahtanforderungen und das Erscheinungsbild ein Verbindungskonzept erfordern, das über ein einfaches Vorsprungsmerkmal hinausgeht. Es sind noch eine Stützung durch geformte Wände, eine Ausrichtungskontrolle und eine Testbestätigung erforderlich.
Warum ist Nahfeld- oder Fernfeldzugang wichtig?
Nahfeld- und Fernfeldzugang beschreiben, wie sich Vibrationen vom Hornkontaktbereich zur Verbindungsschnittstelle ausbreiten. Längere oder weniger direkte Pfade machen es wichtiger, Materialverhalten, Geometrie und Unterstützungsbedingungen frühzeitig zu überprüfen.
Können thermoplastische Verbundschweißstudien für geformte Kunststoffteile verwendet werden?
Sie können Fragen zu Energiedirektoren, Nahfeldschweißen, Verschiebungskontrolle und Prüfung beantworten, aber Verbundcoupon-Studien sind keine automatischen Designregeln für spritzgegossene Kunststoffbaugruppen.
Welcher Steuerungsmodus eignet sich am besten zum Ultraschallschweißen?
Es gibt keine universelle Wahl für jedes Teil. Zeit-, Energie- und Verschiebungskontrolle sollten anhand des Materials, der Verbindungsgeometrie, der Abnahmetests und der Prozessfensternachweise aus Versuchen bewertet werden.
Was sollte vorbereitet sein, bevor Sie nach einem Werkzeugdesign fragen?
Bereiten Sie die Teilezeichnungen, Materialinformationen, das Schweißergebnis, das vorläufige Verbindungskonzept, die Hornkontaktfläche, die Annahmen zur Vorrichtungsunterstützung und den Validierungsplan vor, damit die Werkzeugbesprechung mit der tatsächlichen Anwendung verknüpft ist.