La progettazione del giunto di saldatura a ultrasuoni deve essere congelata solo dopo che il team ha abbinato il materiale termoplastico, lo stile del giunto, il percorso energetico, la superficie di contatto del corno, l'attrezzatura di supporto e il metodo di controllo della saldatura al risultato di saldatura richiesto. La forma dell'utensile viene dopo, perché l'utensileria, la pressa e il supporto possono essere selezionati in modo sensato solo quando la geometria del pezzo e i requisiti del giunto sono già chiari.
Iniziare dal risultato della saldatura, non dalla forma dell'utensile
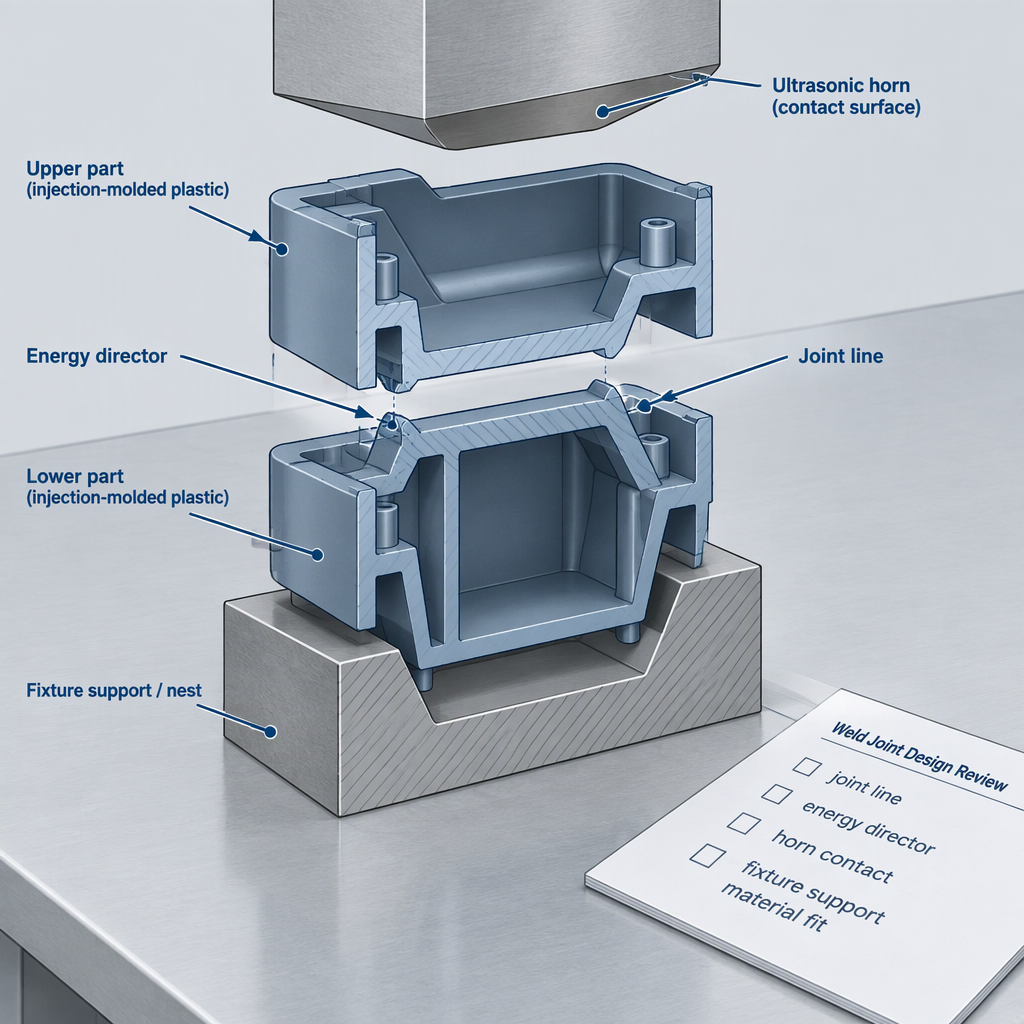
Prima di impegnarsi con attrezzature di saldatura a ultrasuoni, definire cosa deve ottenere il giunto, quanto visibile potrà essere, come la plastica trasmetterà le vibrazioni e come le parti stampate saranno supportate durante la saldatura.
- Definire i requisiti di saldatura. Decidi se il giunto è principalmente strutturale, di tenuta, di posizionamento, estetico o una combinazione, perché la progettazione del giunto per i materiali termoplastici stampati a iniezione dipende dai requisiti di saldatura e dall'estetica.
- Confermare la famiglia e la geometria del materiale. Il tipo termoplastico e la geometria del componente influiscono sulla praticabilità di una saldatura a ultrasuoni e su quale concetto di giunto debba essere esaminato per primo.
- Scegliere un approccio congiunto preliminare. I giunti a proiezione o direttori di energia e i giunti a taglio rappresentano approcci progettuali diversi, pertanto la revisione dovrebbe confrontarli con la forma della parte anziché trattarli come dettagli intercambiabili.
- Mappare l'interfaccia degli strumenti. La pila di saldatura, il corno o il sonotrodo, la pressa e l'attrezzatura di supporto interagiscono tutti con il componente, quindi la parte necessita di superfici che possano essere contattate, supportate e controllate durante la corsa di saldatura.
- Pianificare le variabili di convalida. Le modalità di tempo, energia e spostamento sono scelte di processo da convalidare attorno alla parte, al materiale e al giunto specifici prima che le ipotesi di produzione siano bloccate.
Per le classificazioni delle macchine, l'ambito del servizio, le certificazioni o i test applicativi specifici del fornitore, chiedere al fornitore la documentazione scritta aggiornata invece di dare per scontato che le linee guida generali sulla saldatura a ultrasuoni dimostrino una capacità commerciale specifica.
Abbina il concetto comune alla famiglia dei materiali
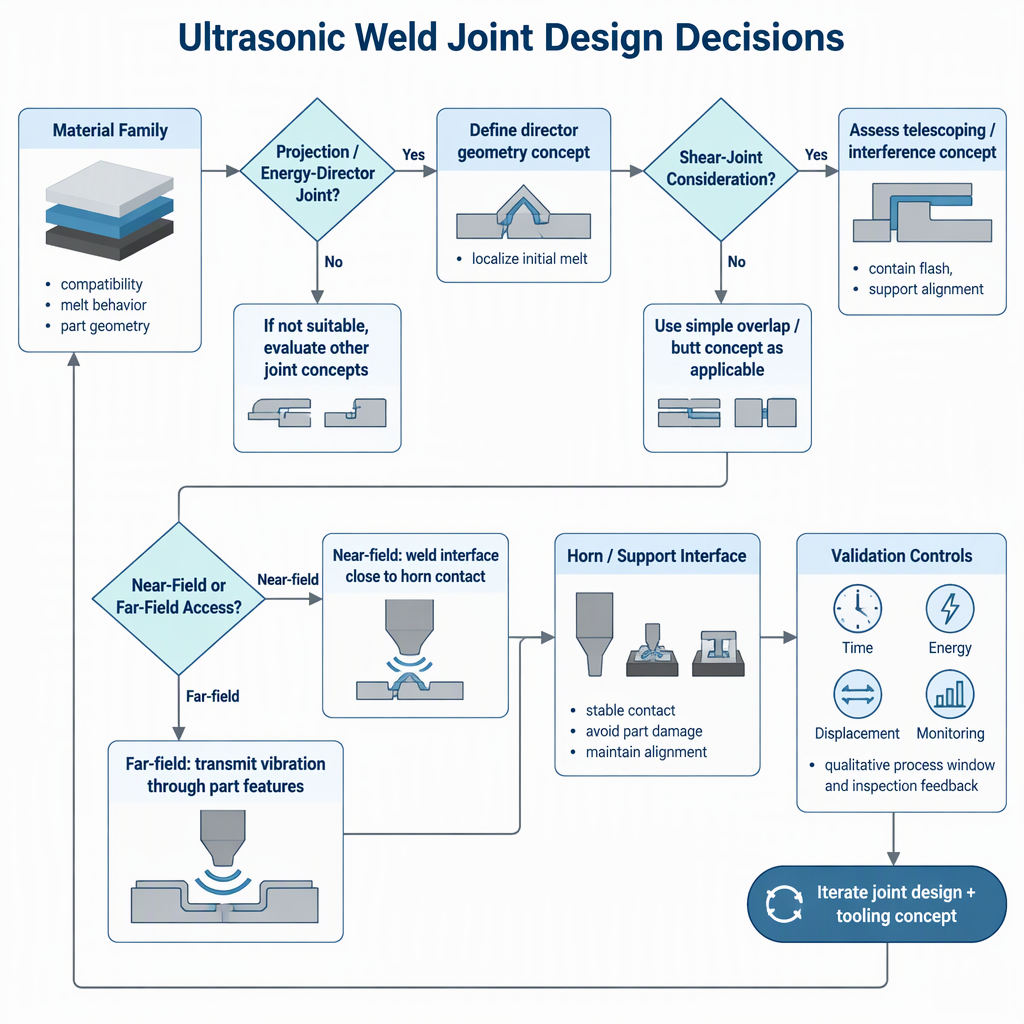
La selezione del materiale è una decisione di progettazione del giunto perché il tipo termoplastico, la geometria della parte, i requisiti di saldatura e l'aspetto influenzano se un giunto di proiezione o di direzione dell'energia, un giunto di taglio o un percorso di giunzione diverso merita un lavoro di prova.
| Domanda prima dell'attrezzatura | Perché è importante | L'azione dell'acquirente |
|---|---|---|
| Si conosce la resina e il grado, compreso se il comportamento del materiale supporta il trasferimento di energia a ultrasuoni? | Il tipo termoplastico è uno dei fattori di progettazione per la saldatura a ultrasuoni di componenti stampati a iniezione. | Raccogli dati sulla resina, campioni di parti stampate e informazioni su eventuali additivi o riempitivi prima delle prove congiunte. |
| Si prevede che la linea di saldatura sia nascosta, estetica o portante? | I requisiti di saldatura e l'estetica influiscono sulla scelta della progettazione del giunto. | Dichiarare i criteri di robustezza, tenuta, posizionamento e accettazione estetica prima del preventivo dell'attrezzatura. |
| Un direttore energetico concentrerebbe le vibrazioni sull’interfaccia desiderata? | Gli approcci con giunti a proiezione o con direttore di energia sono opzioni di base dei giunti di saldatura a ultrasuoni per componenti termoplastici stampati. | Verificare se le caratteristiche stampate possono essere aggiunte senza dispersioni, bave, concentrazione di sollecitazioni o interferenze di assemblaggio. |
| Un giunto a taglio sarebbe più adatto all’applicazione? | I giunti a taglio rappresentano un altro approccio di base ai giunti e dovrebbero essere confrontati laddove la geometria e i requisiti di saldatura puntano lontano da un semplice giunto di proiezione. | Verificare se la parte può tollerare la lunghezza di impegno, il controllo dell'allineamento e il supporto della parete stampata richiesti da un concetto di taglio. |
Controllare il percorso energetico dal corno alla linea articolare
Un giunto che sembra pratico in CAD potrebbe non essere adatto alla saldatura a ultrasuoni se il corno non è in grado di trasmettere vibrazioni in modo efficiente dalla sua superficie di contatto alla linea di giunzione.
| Domanda sul percorso energetico | Revisione del campo vicino | Revisione del campo lontano |
|---|---|---|
| Distanza dal contatto del clacson al giunto | La saldatura a campo vicino considera l'interfaccia vicino all'area di contatto del sonotrodo. | La saldatura a campo lontano considera un percorso di vibrazione più lungo attraverso la parte prima che l'energia raggiunga l'interfaccia. |
| Sensibilità materiale | Il materiale e la geometria della parte determinano comunque se la caratteristica del giunto può formare una saldatura sana. | Il percorso energetico più lungo rende il comportamento e la geometria del materiale particolarmente importanti da vagliare prima dell'utensileria. |
| Prove dal lavoro composito | Il lavoro pubblicato sui coupon di compositi termoplastici descrive la saldatura a ultrasuoni in campo vicino e i direttori di energia di pellicole termoplastiche piatte in un contesto di test dei coupon. | Questo metodo del coupon supporta il pensiero del percorso energetico, ma non dovrebbe essere trattato come una regola diretta per ogni parte in plastica stampata a iniezione. |
Confermare il contatto del clacson, il supporto e il controllo del movimento
Le decisioni su staffa, pressa e attrezzatura di supporto dipendono dalla possibilità che il componente stampato possa essere contattato, bloccato, supportato e spostato ripetutamente durante il ciclo di saldatura.
- Superficie di contatto del corno: identificare una superficie che possa ricevere il sonotrodo senza danneggiare le aree estetiche o spingere la parte fuori allineamento.
- Attrezzatura di supporto: verificare che il dispositivo inferiore possa sostenere la parte e resistere alle forze di saldatura senza lasciare che il giunto si apra, oscilli o si torca.
- Supporto di pareti e giunti: verificare se le nervature, le pareti e gli elementi sagomati attorno alla linea di saldatura possono supportare l'approccio del giunto selezionato.
- Concentrazione dello stress: rivedere gli angoli acuti, le sezioni sottili e i cambiamenti bruschi della geometria vicino alla saldatura perché la progettazione dei componenti fa parte della pianificazione della saldatura.
- Accumulo dell'assieme: verificare che le tolleranze della parte consentano alle caratteristiche del giunto di incontrarsi prima che venga raggiunto il limite di corsa o spostamento della pressa.
- Sicurezza dell'accesso manuale: se gli ingegneri devono posizionare o rimuovere campioni attorno ad apparecchiature di saldatura alimentate durante le prove, spegnere e scollegare la relativa fonte di alimentazione prima di qualsiasi accesso manuale consentito dal manuale della macchina.
Definire la questione del controllo della saldatura prima delle prove di validazione
Non scegliere una modalità di controllo come uno slogan; scegliere la domanda su tempo, energia o spostamento che verrà convalidata rispetto ai requisiti di saldatura e al metodo di ispezione della parte.
| Domanda di controllo | Cosa aiuta a testare | le implicazioni del pre-tooling |
|---|---|---|
| Le prove dovrebbero iniziare con il controllo del tempo di saldatura? | Il tempo è una delle modalità di processo discusse per i parametri di saldatura a ultrasuoni. | Utile per lo screening iniziale, ma il team necessita ancora di test di accettazione che dimostrino che il risultato della saldatura è ripetibile. |
| È opportuno controllare l’apporto energetico? | La modalità energetica è un'altra opzione di processo per la pianificazione dei parametri di saldatura. | Chiarire come verrà interpretato l'input di energia quando si adatta la parte, la variazione del materiale o il contatto del giunto cambiano. |
| È opportuno monitorare lo spostamento o il collasso? | I metodi dei coupon compositi descrivono il controllo dello spostamento e la caratterizzazione meccanica mediante test di taglio. | Traduci qualsiasi obiettivo di spostamento in una caratteristica specifica della parte, un collasso della saldatura o un piano di ispezione invece di copiare un valore tagliando. |
| Il monitoraggio in situ dovrebbe far parte della validazione? | Una revisione della saldatura ad ultrasuoni di compositi termoplastici discute le finestre di processo, la garanzia della qualità e il monitoraggio in situ. | Decidere quali segnali verranno registrati durante le prove e quali test di accettazione confermeranno che il segnale è importante. |
Per i compositi termoplastici, il La revisione delle frontiere sulla saldatura ad ultrasuoni dei compositi termoplastici discute la concentrazione del calore del direttore dell'energia, il controllo in base al tempo, all'energia e allo spostamento e il ruolo del monitoraggio nello sviluppo della finestra di processo.
Separare la guida in plastica stampata dalle prove composite
La ricerca sui compositi termoplastici può informare il pensiero sulla direzione dell'energia e sul controllo del processo, ma le prove dei coupon compositi non dovrebbero essere copiate direttamente in un giunto di plastica stampato a iniezione senza prove specifiche per la parte.
| Tipo di prova | Cosa può supportare | Cosa necessita ancora di revisione della domanda |
|---|---|---|
| Guida dei componenti termoplastici stampati ad iniezione | Domande generali sul tipo di resina, sulla geometria della parte, sui requisiti di saldatura, sull'estetica, sui concetti di giunzione e sull'accesso in campo vicino o lontano. | Gradi di resina specifici, tolleranze di stampaggio, requisiti di perdita, limiti estetici e criteri di ispezione della produzione. |
| Procedura di coupon in composito termoplastico | Saldatura in campo vicino, direttori di energia a film piatto, fasi di processo, controllo dello spostamento e caratterizzazione del taglio a sovrapposizione in un metodo di prova con coupon. | Come tali condizioni dei coupon si traducono in alloggiamenti stampati, clip, serbatoi, parti mediche o assemblaggi di prodotti di consumo. |
| Revisione dei compositi termoplastici | Principi come la concentrazione del calore del direttore energetico, lo sviluppo della temperatura dell'interfaccia e le finestre di processo monitorate. | Limiti di accettazione specifici della parte, dettagli degli utensili e metodi di ispezione per un assieme stampato non composito. |
Utilizzare una lista di controllo pre-attrezzaggio prima di congelare il progetto
Una versione pratica di pre-attrezzaggio dovrebbe dimostrare che il team di progettazione ha risposto alle domande su materiale, giunto, accesso, supporto e convalida prima che la geometria del corno o dell'attrezzatura venga finalizzata.
- La famiglia dei materiali, la qualità esatta, gli additivi e le condizioni delle parti stampate vengono documentati per la pianificazione della prova.
- Il concetto di giunto selezionato è legato al risultato della saldatura, non solo allo spessore della parete disponibile.
- Le caratteristiche del direttore energetico o del giunto a taglio vengono esaminate per quanto riguarda la fattibilità dello stampaggio, il rischio di sbavatura, l'aspetto e l'idoneità dell'assemblaggio.
- L'accesso in campo vicino o in campo lontano viene identificato dalla superficie di contatto del clacson fino alla linea articolare.
- Il contatto del corno, la corsa della pressa, il supporto dell'attrezzatura e il movimento delle parti sono considerati insieme anziché come articoli di acquisto separati.
- I parametri di processo da testare includono un approccio pianificato al controllo del tempo, dell'energia o dello spostamento.
- I segnali di processo monitorati o registrati sono collegati ai test di accettazione invece di essere raccolti senza una regola decisionale.
- Se la letteratura sui compositi informa la revisione, l'ambito del coupon o del laminato è separato dai presupposti delle parti stampate a iniezione.
- Le discussioni con i fornitori includono richieste di specifiche di prodotto attuali, ambito dei test applicativi, termini di servizio ed eventuali documenti di certificazione rilevanti per l'acquisto.
Conclusione
Il passo successivo è una revisione disciplinata del progetto: provare il materiale, il concetto di giunto, il percorso energetico, l'attrezzatura di supporto e il metodo di controllo prima di spendere soldi per l'attrezzatura finale di saldatura a ultrasuoni.
- Trattare la progettazione del giunto di saldatura a ultrasuoni come una decisione di selezione dell'applicazione, non come un dettaglio del disegno.
- Rivedi le interfacce degli strumenti di supporto, pressa e supporto mentre il design della parte stampata può ancora cambiare.
- Utilizzare il monitoraggio del processo e le prove di validazione per collegare le scelte di controllo con l'effettiva accettazione della saldatura.
Domande frequenti: progettazione del giunto di saldatura ad ultrasuoni prima dell'utensileria
Queste domande aiutano gli ingegneri di processo, i team di ricerca e sviluppo e gli integratori di apparecchiature a trasformare la progettazione dei giunti saldati a ultrasuoni in una lista di controllo decisionale pre-attrezzaggio.
Qual è la prima domanda nella progettazione dei giunti di saldatura ad ultrasuoni?
Iniziare con il risultato di saldatura richiesto: resistenza, tenuta, posizionamento, aspetto o altra esigenza di accettazione. La geometria del giunto dovrebbe quindi essere selezionata in base al materiale termoplastico, alla geometria della parte e ai requisiti di saldatura.
Il team dovrebbe scegliere un direttore energetico prima di scegliere una macchina?
Il team dovrebbe innanzitutto decidere se un direttore di energia o un giunto di proiezione si adatta al materiale e alla geometria stampata. La scelta della macchina e del clacson è più facile da discutere una volta che il concetto congiunto e il percorso di accesso sono chiari.
Quando vale la pena considerare un giunto a taglio?
Vale la pena rivedere un giunto a taglio quando la geometria della parte, i requisiti di saldatura e l'aspetto richiedono un concetto di giunto che vada oltre una semplice caratteristica di proiezione. Necessita ancora del supporto della parete sagomata, del controllo dell'allineamento e della conferma della prova.
Perché è importante l’accesso in campo vicino o in campo lontano?
Gli accessi in campo vicino e in campo lontano descrivono il modo in cui la vibrazione si propaga dall'area di contatto del clacson all'interfaccia articolare. Percorsi più lunghi o meno diretti rendono più importante controllare tempestivamente il comportamento del materiale, la geometria e le condizioni del supporto.
Gli studi di saldatura dei compositi termoplastici possono essere utilizzati per parti in plastica stampata?
Possono fornire informazioni su direttori di energia, saldatura a campo vicino, controllo dello spostamento e test, ma gli studi sui coupon compositi non sono regole di progettazione automatiche per assemblaggi in plastica stampati a iniezione.
Quale modalità di controllo è migliore per la saldatura ad ultrasuoni?
Non esiste una scelta universale per ogni parte. Il controllo di tempo, energia e spostamento dovrebbe essere valutato rispetto al materiale, alla geometria del giunto, al test di accettazione e alle prove della finestra di processo derivanti dalle prove.
Cosa dovrebbe essere pronto prima di richiedere la progettazione degli utensili?
Preparare i disegni delle parti, le informazioni sui materiali, il risultato della saldatura, il concetto preliminare del giunto, l'area di contatto del corno, le ipotesi del supporto dell'attrezzatura e il piano di validazione in modo che la discussione sugli utensili sia legata all'applicazione reale.