La conception des joints de soudure par ultrasons ne doit être gelée qu'une fois que l'équipe a fait correspondre le matériau thermoplastique, le style de joint, le chemin d'énergie, la surface de contact du cornet, l'outillage de support et la méthode de contrôle de soudure au résultat de soudure requis. La forme de l'outillage vient plus tard, car les outils de cornet, de presse et de support ne peuvent être sélectionnés judicieusement que lorsque la géométrie de la pièce et les exigences en matière d'assemblage sont déjà claires.
Commencez par le résultat de la soudure, pas par la forme de l'outillage
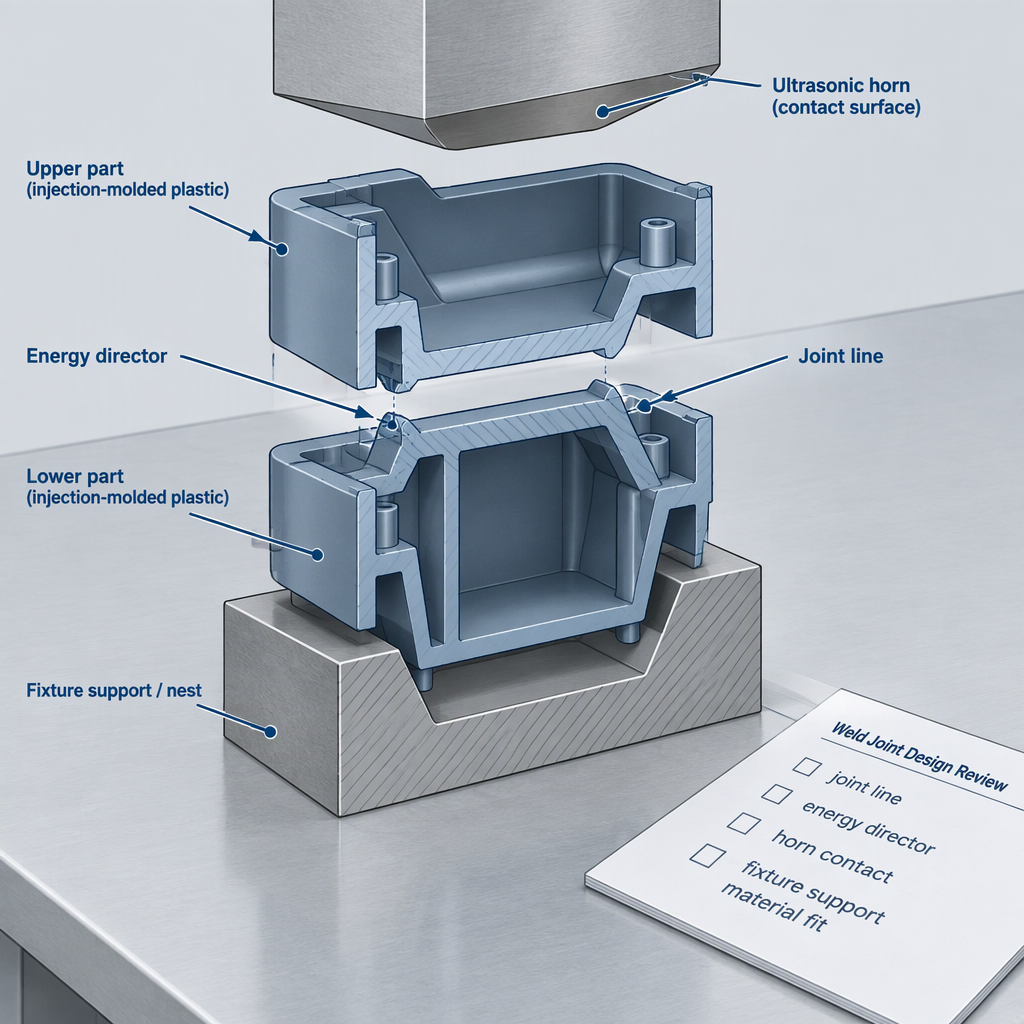
Avant de vous engager dans un outillage de soudage par ultrasons, définissez ce que le joint doit réaliser, sa visibilité, comment le plastique transmettra les vibrations et comment les pièces moulées seront soutenues pendant le soudage.
- Définir les exigences de soudure. Décidez si le joint est principalement structurel, d'étanchéité, de positionnement, cosmétique ou une combinaison de ces deux éléments, car la conception du joint pour les thermoplastiques moulés par injection dépend des exigences de soudure et de l'esthétique.
- Confirmez la famille de matériaux et la géométrie. Le type de thermoplastique et la géométrie des composants déterminent si une soudure par ultrasons est pratique et quel concept de joint doit être examiné en premier.
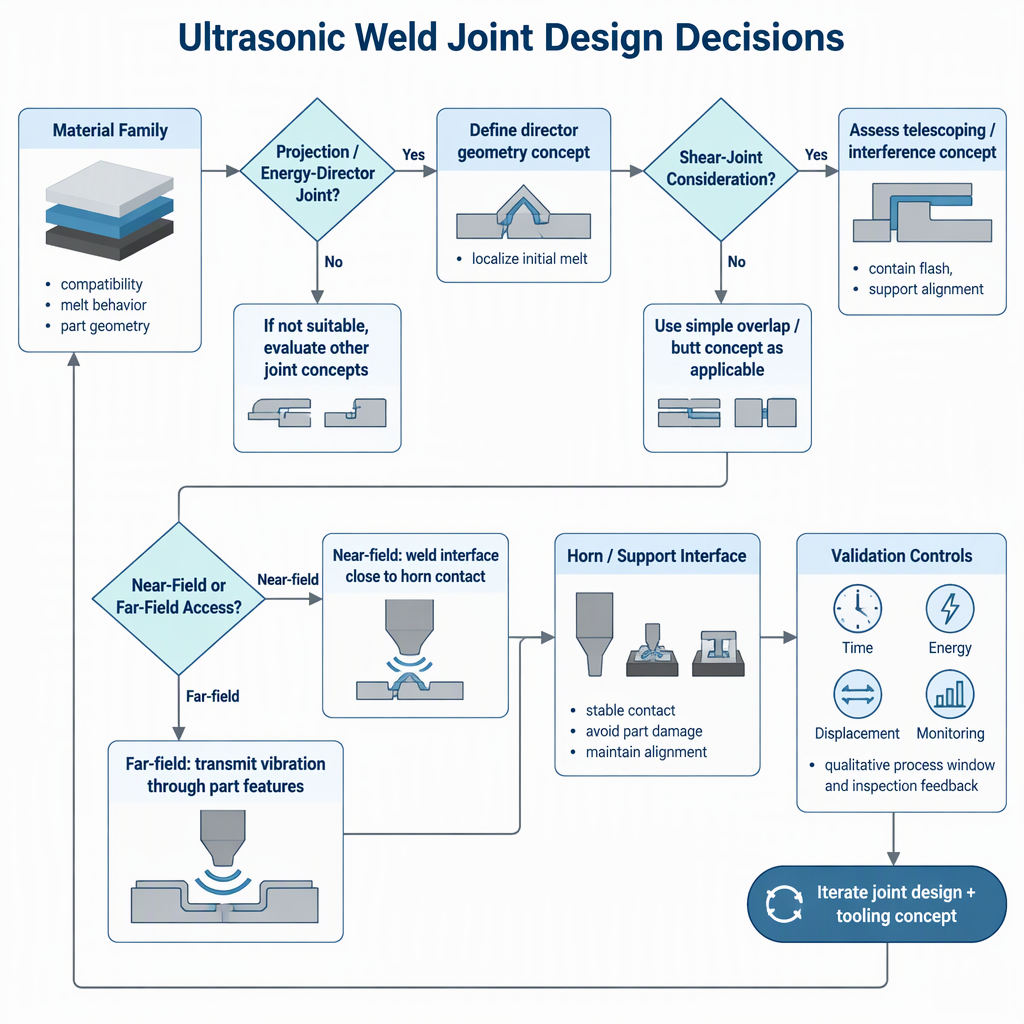
- Choisissez une approche conjointe préliminaire. Les joints de projection ou directeurs d'énergie et les joints de cisaillement sont des approches de conception différentes, de sorte que l'examen doit les comparer à la forme de la pièce plutôt que de les traiter comme des détails interchangeables.
- Mappez l’interface des outils. La pile de soudage, le cornet ou la sonotrode, la presse et les outils de support interagissent tous avec le composant, de sorte que la pièce a besoin de surfaces qui peuvent être contactées, soutenues et contrôlées pendant la course de soudure.
- Variables de validation du plan. Les modes de temps, d'énergie et de déplacement sont des choix de processus à valider autour de la pièce, du matériau et du joint spécifiques avant de verrouiller les hypothèses de production.
Pour les évaluations de machines spécifiques au fournisseur, l'étendue du service, les certifications ou les tests d'application, demandez au fournisseur une documentation écrite à jour au lieu de supposer que les directives générales de soudage par ultrasons prouvent une capacité commerciale spécifique.
Faire correspondre le concept commun à la famille de matériaux
La sélection des matériaux est une décision de conception de joint, car le type de thermoplastique, la géométrie de la pièce, les exigences de soudure et l'apparence influencent tous si un joint de projection ou de direction d'énergie, un joint de cisaillement ou un itinéraire d'assemblage différent mérite un essai.
| Question avant l'outillage | Pourquoi c'est important | Action de l'acheteur |
|---|---|---|
| La résine et sa qualité sont-elles connues, notamment si le comportement du matériau prend en charge le transfert d'énergie ultrasonique ? | Le type thermoplastique est l’un des facteurs de conception pour le soudage par ultrasons des composants moulés par injection. | Collectez des données sur la résine, des échantillons de pièces moulées et toute information sur les additifs ou les charges avant les essais conjoints. |
| La ligne de soudure doit-elle être cachée, esthétique ou porteuse ? | Les exigences en matière de soudure et l’esthétique affectent le choix de la conception du joint. | Indiquer les critères de résistance, d'étanchéité, de positionnement et d'acceptation esthétique avant de proposer le devis des luminaires. |
| Un directeur énergétique concentrerait-il les vibrations à l’interface souhaitée ? | Les approches de joint par projection ou par directeur d'énergie sont des options de base de joint de soudure par ultrasons pour les composants thermoplastiques moulés. | Vérifiez si des éléments moulés peuvent être ajoutés sans évier, bavure, concentration de contraintes ou interférence d'assemblage. |
| Un joint de cisaillement conviendrait-il mieux à l’application ? | Les joints de cisaillement constituent une autre approche de base des joints et doivent être comparés lorsque les exigences de géométrie et de soudure s'éloignent d'un simple joint de projection. | Vérifiez si la pièce peut tolérer la longueur d'engagement, le contrôle de l'alignement et le support de paroi moulée requis par un concept de cisaillement. |
Vérifiez le chemin de l'énergie du klaxon à la ligne articulaire
Un joint qui semble pratique en CAO peut néanmoins être médiocre pour le soudage par ultrasons si le cornet ne peut pas transmettre efficacement les vibrations de sa surface de contact à la ligne de joint.
| Question sur le cheminement énergétique | Examen en champ proche | Examen en champ lointain |
|---|---|---|
| Distance entre le contact du klaxon et le joint | Le soudage en champ proche considère l'interface proche de la zone de contact de la sonotrode. | Le soudage en champ lointain prend en compte un chemin de vibration plus long à travers la pièce avant que l'énergie n'atteigne l'interface. |
| Sensibilité matérielle | Le matériau et la géométrie de la pièce déterminent toujours si la fonction de joint peut former une soudure solide. | Le trajet énergétique plus long rend le comportement et la géométrie des matériaux particulièrement importants à examiner avant l'outillage. |
| Preuve d'un travail composite | Les travaux publiés sur les coupons composites thermoplastiques décrivent le soudage par ultrasons en champ proche et les directeurs d'énergie à film thermoplastique plat dans un contexte de test de coupons. | Cette méthode de coupon soutient la réflexion sur le chemin énergétique, mais elle ne doit pas être considérée comme une règle directe pour chaque pièce en plastique moulée par injection. |
Confirmer le contact du klaxon, le support et le contrôle des mouvements
Les décisions en matière d'outillage de corne, de presse et de support dépendent de la capacité du composant moulé à être contacté, serré, soutenu et déplacé de manière répétée pendant le cycle de soudage.
- Surface de contact du cornet : identifier une surface pouvant recevoir la sonotrode sans endommager les zones cosmétiques ni désaligner la pièce.
- Outillage de support : confirmez que la fixation inférieure peut maintenir la pièce et résister aux forces de soudure sans laisser le joint s'ouvrir, basculer ou se tordre.
- Support des murs et des joints : vérifiez si les nervures, les murs et les éléments moulés autour de la ligne de soudure peuvent supporter l'approche de joint sélectionnée.
- Concentration des contraintes : examinez les angles vifs, les sections minces et les changements brusques de géométrie à proximité de la soudure, car la conception des composants fait partie de la planification de la soudure.
- Empilement de l'assemblage : vérifiez que les tolérances des pièces permettent aux caractéristiques du joint de se rencontrer avant que la course de presse ou la limite de déplacement ne soient atteintes.
- Sécurité d'accès manuel : si les ingénieurs doivent placer ou retirer des échantillons autour d'un équipement de soudage électrique pendant les essais, éteignez et débranchez la source d'alimentation concernée avant tout accès manuel autorisé par le manuel de la machine.
Définir la question de contrôle des soudures avant les essais de validation
Ne choisissez pas un mode de contrôle comme slogan ; choisissez la question de temps, d'énergie ou de déplacement qui sera validée par rapport aux exigences de soudure et à la méthode d'inspection de la pièce.
| Question de contrôle | Ce que cela aide à tester | Implication du pré-outillage |
|---|---|---|
| Les essais doivent-ils commencer par le contrôle du temps de soudage ? | Le temps est l’un des modes de processus discutés pour les paramètres de soudage par ultrasons. | Utile pour un contrôle précoce, mais l'équipe a encore besoin de tests d'acceptation démontrant que le résultat de la soudure est reproductible. |
| Faut-il contrôler l’apport énergétique ? | Le mode Énergie est une autre option de processus pour planifier les paramètres de soudage. | Clarifiez la manière dont l'apport d'énergie sera interprété lors de l'ajustement d'une pièce, d'une variation de matériau ou de changements de contact entre les joints. |
| Faut-il surveiller le déplacement ou l’effondrement ? | Les méthodes de coupons composites décrivent le contrôle du déplacement et la caractérisation mécanique par des tests de cisaillement par recouvrement. | Traduisez toute cible de déplacement en une caractéristique spécifique à la pièce, un effondrement de soudure ou un plan d'inspection plutôt que de copier une valeur de coupon. |
| La surveillance in situ devrait-elle faire partie de la validation ? | Une revue du soudage par ultrasons des composites thermoplastiques traite des fenêtres de processus, de l'assurance qualité et de la surveillance in situ. | Décidez quels signaux seront enregistrés lors des essais et quels tests d'acceptation confirmeront que le signal est important. |
Pour les composites thermoplastiques, le L'examen des frontières sur le soudage par ultrasons des composites thermoplastiques aborde la concentration thermique du directeur de l'énergie, le contrôle en fonction du temps, de l'énergie et du déplacement, ainsi que le rôle de la surveillance dans le développement de fenêtres de processus.
Séparer les conseils en plastique moulé des preuves composites
La recherche sur les composites thermoplastiques peut éclairer la réflexion sur la direction de l'énergie et le contrôle des processus, mais les preuves de coupons composites ne doivent pas être copiées directement dans un joint en plastique moulé par injection sans essais spécifiques aux pièces.
| Type de preuve | Ce que cela peut soutenir | Ce qui nécessite encore un examen de la demande |
|---|---|---|
| Guidage des composants thermoplastiques moulés par injection | Questions générales sur le type de résine, la géométrie des pièces, les exigences de soudure, l'esthétique, les concepts de joints et l'accès en champ proche ou lointain. | Qualités de résine spécifiques, tolérances de moulage, exigences en matière de fuite, limites cosmétiques et critères d'inspection de production. |
| Procédure de coupon en composite thermoplastique | Soudage en champ proche, directeurs d'énergie à film plat, phases de processus, contrôle du déplacement et caractérisation du cisaillement par recouvrement dans une méthode de test par coupon. | Comment ces conditions de coupon se traduisent en boîtiers moulés, clips, réservoirs, pièces médicales ou assemblages de produits de consommation. |
| Examen des composites thermoplastiques | Des principes tels que la concentration thermique du directeur énergétique, l'évolution de la température d'interface et les fenêtres de processus surveillées. | Limites d'acceptation spécifiques à la pièce, détails de l'outillage et méthodes d'inspection pour un assemblage moulé non composite. |
Utilisez une liste de contrôle de pré-outillage avant de geler la conception
Une version pratique de pré-outillage doit prouver que l'équipe de conception a répondu aux questions sur les matériaux, les joints, l'accès, le support et la validation avant que la géométrie du pavillon ou du luminaire ne soit finalisée.
- La famille de matériaux, la qualité exacte, les additifs et l'état de la pièce moulée sont documentés pour la planification des essais.
- Le concept de joint sélectionné est lié au résultat de la soudure, et pas seulement à l'épaisseur de paroi disponible.
- Les caractéristiques du directeur d'énergie ou du joint de cisaillement sont examinées pour la faisabilité du moulage, le risque d'éclair, l'apparence et l'ajustement de l'assemblage.
- L'accès en champ proche ou en champ lointain est identifié depuis la surface de contact du cornet jusqu'à la ligne de joint.
- Le contact du klaxon, la course de la presse, le support de fixation et le mouvement de la pièce sont considérés ensemble plutôt que comme des éléments d'achat séparés.
- Les paramètres de processus à tester comprennent une approche planifiée du contrôle du temps, de l’énergie ou du déplacement.
- Les signaux de surveillance ou de processus enregistrés sont connectés aux tests d'acceptation au lieu d'être collectés sans règle de décision.
- Si la littérature composite éclaire l'analyse, sa portée en matière de coupons ou de stratifiés est séparée des hypothèses relatives aux pièces moulées par injection.
- Les discussions avec les fournisseurs incluent les demandes de spécifications de produits actuelles, la portée des tests d'application, les conditions de service et tout document de certification pertinent pour l'achat.
Conclusion
La prochaine étape est un examen discipliné de la conception : prouver le matériau, le concept de joint, le cheminement énergétique, l'outillage de support et la méthode de contrôle avant de dépenser de l'argent pour l'outillage final de soudage par ultrasons.
- Considérez la conception des joints soudés par ultrasons comme une décision de sélection d’application et non comme un détail de dessin.
- Examinez les interfaces des outils de cornet, de presse et de support tandis que la conception des pièces moulées peut encore changer.
- Utilisez la surveillance des processus et les essais de validation pour relier les choix de contrôle à l’acceptation réelle des soudures.
FAQ : Conception de joints soudés par ultrasons avant l'outillage
Ces questions aident les ingénieurs de procédés, les équipes de R&D et les intégrateurs d’équipements à transformer la conception de joints soudés par ultrasons en une liste de contrôle de décision avant l’outillage.
Quelle est la première question lors de la conception de joints soudés par ultrasons ?
Commencez par le résultat de soudure requis : résistance, étanchéité, positionnement, apparence ou autre besoin d'acceptation. La géométrie du joint doit ensuite être sélectionnée en fonction du matériau thermoplastique, de la géométrie de la pièce et des exigences de soudure.
L’équipe doit-elle choisir un directeur énergétique avant de choisir une machine ?
L'équipe doit d'abord décider si un joint directeur d'énergie ou un joint de projection correspond au matériau et à la géométrie moulée. Les choix de machine et de klaxon sont plus faciles à discuter une fois que le concept commun et le chemin d'accès sont clairs.
Quand faut-il envisager un joint de cisaillement ?
Un joint de cisaillement mérite d'être examiné lorsque la géométrie de la pièce, les exigences de soudure et l'apparence nécessitent un concept de joint au-delà d'une simple fonction de projection. Il lui reste encore besoin d'un support mural moulé, d'un contrôle de l'alignement et d'une confirmation d'essai.
Pourquoi l’accès en champ proche ou en champ lointain est-il important ?
L'accès en champ proche et en champ lointain décrit comment les vibrations se propagent de la zone de contact du cornet à l'interface articulaire. Des chemins plus longs ou moins directs rendent le comportement des matériaux, la géométrie et les conditions de support plus importants à vérifier tôt.
Les études de soudage des composites thermoplastiques peuvent-elles être utilisées pour les pièces moulées en plastique ?
Elles peuvent répondre à des questions sur les directeurs d'énergie, le soudage en champ proche, le contrôle des déplacements et les tests, mais les études sur coupons composites ne constituent pas des règles de conception automatiques pour les assemblages plastiques moulés par injection.
Quel mode de contrôle est le meilleur pour le soudage par ultrasons ?
Il n’existe pas de choix universel pour chaque pièce. Le contrôle du temps, de l'énergie et du déplacement doit être évalué par rapport aux matériaux, à la géométrie des joints, aux tests d'acceptation et aux preuves de la fenêtre de processus issues des essais.
Que faut-il préparer avant de demander la conception d’un outillage ?
Préparez les dessins des pièces, les informations sur les matériaux, le résultat de la soudure, le concept de joint préliminaire, la zone de contact du cornet, les hypothèses de support et le plan de validation afin que la discussion sur l'outillage soit liée à l'application réelle.