Designul îmbinării prin sudură cu ultrasunete ar trebui să fie înghețat numai după ce echipa a adaptat materialul termoplastic, stilul îmbinării, calea energiei, suprafața de contact a cornului, sculele de susținere și metoda de control al sudării la rezultatul de sudare necesar. Forma sculelor vine mai târziu, deoarece claxonul, presă și sculele de sprijin pot fi selectate în mod sensibil doar atunci când geometria piesei și cerințele de îmbinare sunt deja clare.
Începeți cu rezultatul sudurii, nu cu forma sculei
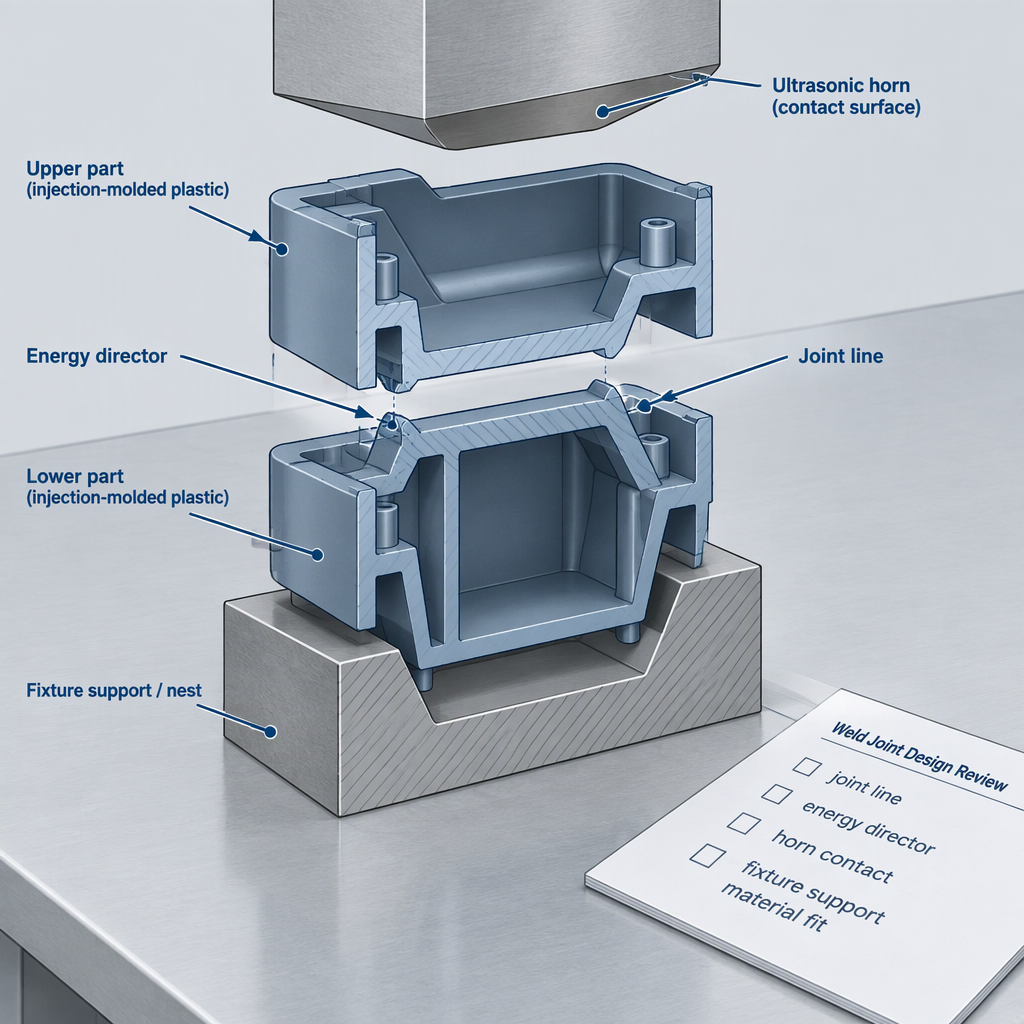
Înainte de a vă angaja la sculele de sudură cu ultrasunete, definiți ce trebuie să realizeze îmbinarea, cât de vizibilă poate fi, modul în care plasticul va transmite vibrațiile și cum vor fi susținute piesele turnate în timpul sudării.
- Definiți cerința de sudură. Decideți dacă îmbinarea este în primul rând structurală, de etanșare, de localizare, cosmetică sau o combinație, deoarece proiectarea îmbinării pentru termoplastele turnate prin injecție depinde de cerințele de sudură și de estetică.
- Confirmați familia de materiale și geometria. Tipul termoplastic și geometria componentei afectează dacă o sudură cu ultrasunete este practică și care concept de îmbinare ar trebui revizuit mai întâi.
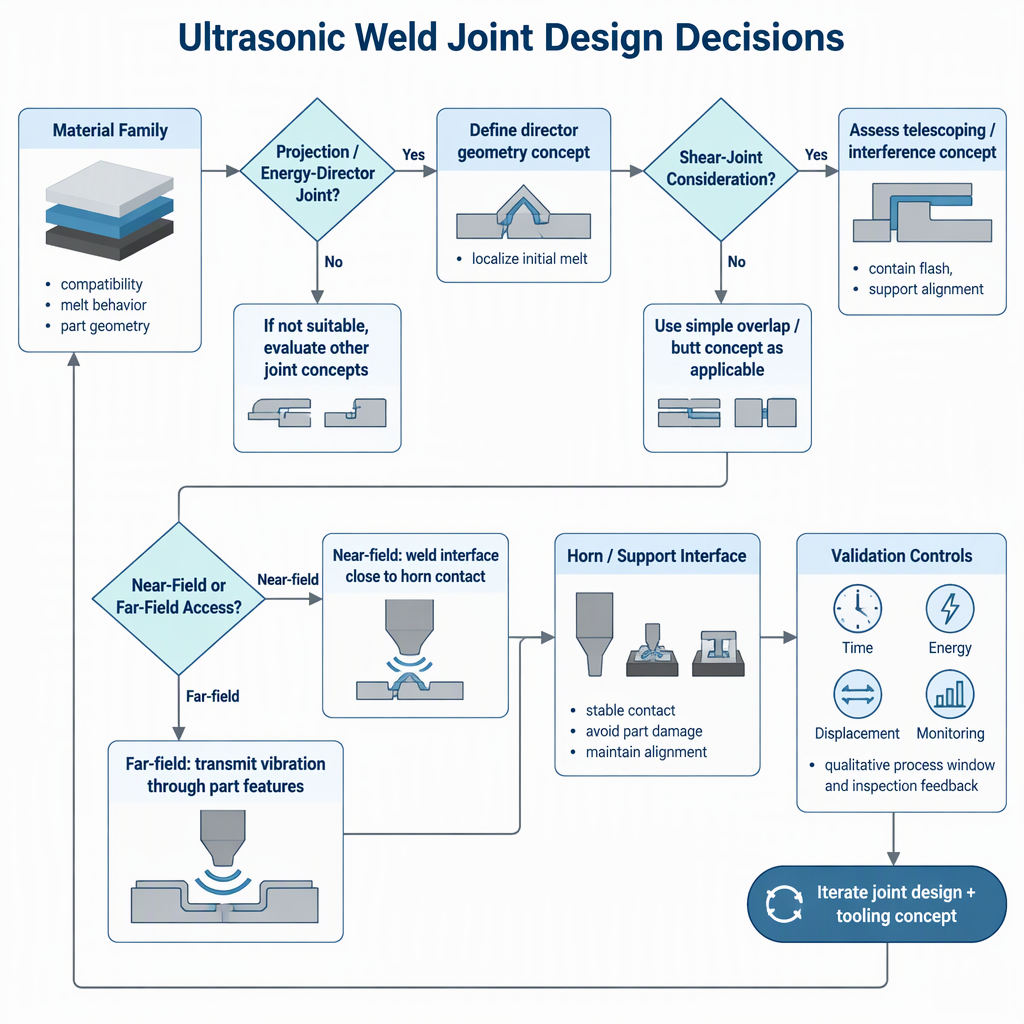
- Alegeți o abordare comună preliminară. Îmbinările de proiecție sau de direcție de energie și îmbinările de forfecare sunt abordări diferite de proiectare, așa că revizuirea ar trebui să le compare cu forma piesei, mai degrabă decât să le trateze ca detalii interschimbabile.
- Hartați interfața de scule. Stiva de sudură, cornul sau sonotrodul, uneltele de presă și de sprijin interacționează cu componenta, astfel încât piesa are nevoie de suprafețe care pot fi contactate, susținute și controlate în timpul cursei de sudare.
- Variabile de validare a planului. Timpul, energia și modurile de deplasare sunt opțiuni de proces care trebuie validate în jurul piesei, materialului și îmbinării specifice înainte ca ipotezele de producție să fie blocate.
Pentru evaluări specifice furnizorului de mașini, domeniul de aplicare al serviciului, certificări sau teste de aplicație, solicitați furnizorului documentația scrisă actuală, în loc să presupuneți că îndrumările generale de sudare cu ultrasunete demonstrează o capacitate comercială specifică.
Potriviți conceptul comun cu familia de materiale
Alegerea materialului este o decizie de proiectare a îmbinării, deoarece tipul termoplastic, geometria piesei, cerințele de sudură și aspectul toate influențează dacă o îmbinare de proiecție sau de direcție de energie, o îmbinare de forfecare sau o altă cale de îmbinare merită un lucru de probă.
| Întrebare înainte de scule | De ce contează | Acțiunea cumpărătorului |
|---|---|---|
| Se cunosc rășina și gradul, inclusiv dacă comportamentul materialului sprijină transferul de energie cu ultrasunete? | Tipul termoplastic este unul dintre factorii de proiectare pentru sudarea cu ultrasunete a componentelor turnate prin injecție. | Colectați date despre rășină, mostre de piese turnate și orice informații despre aditivi sau materiale de umplutură înainte de testele comune. |
| Este de așteptat ca linia de sudură să fie ascunsă, cosmetică sau portantă? | Cerințele de sudură și estetica afectează alegerea designului îmbinării. | Stabiliți criteriile de rezistență, etanșare, poziționare și acceptare cosmetică înainte de ofertarea dispozitivului de fixare. |
| Un director energetic ar concentra vibrațiile la interfața dorită? | Abordările îmbinării prin proiecție sau cu directorul de energie sunt opțiuni de bază de îmbinare prin sudură cu ultrasunete pentru componentele termoplastice turnate. | Verificați dacă caracteristicile turnate pot fi adăugate fără chiuvetă, flash, concentrare a tensiunii sau interferențe de asamblare. |
| O îmbinare de forfecare s-ar potrivi mai bine aplicației? | Îmbinările prin forfecare sunt o altă abordare de bază a îmbinărilor și ar trebui comparate acolo unde cerințele de geometrie și de sudură sunt îndepărtate de o simplă îmbinare de proiecție. | Verificați dacă piesa poate tolera lungimea de angajare, controlul alinierei și suportul de perete turnat pe care le necesită un concept de forfecare. |
Verificați calea energiei de la claxon la linia articulată
O îmbinare care pare practică în CAD poate fi încă slabă pentru sudarea cu ultrasunete dacă cornul nu poate furniza vibrații eficient de la suprafața sa de contact la linia de îmbinare.
| Întrebare despre calea energiei | Examinare în câmp apropiat | Examinare în câmp îndepărtat |
|---|---|---|
| Distanța de la contactul cornului la articulație | Sudarea în câmp apropiat ia în considerare interfața aproape de zona de contact a sonotrodei. | Sudarea în câmp îndepărtat ia în considerare o cale de vibrație mai lungă prin piesă înainte ca energia să ajungă la interfață. |
| Sensibilitatea materialului | Materialul și geometria piesei guvernează în continuare dacă caracteristica îmbinării poate forma o sudură solidă. | Traiectoria mai lungă a energiei face ca comportamentul materialului și geometria să fie deosebit de importante de ecranat înainte de prelucrare. |
| Dovezi din lucrări compozite | Lucrările de cupon din material termoplastic-compozit publicate descriu sudarea cu ultrasunete în câmp apropiat și directorii de energie cu film termoplastic plat într-un context de testare a cuponului. | Această metodă de cupon sprijină gândirea pe calea energiei, dar nu ar trebui tratată ca o regulă directă pentru fiecare piesă din plastic turnată prin injecție. |
Confirmați contactul cu claxonul, suportul și controlul mișcării
Deciziile privind claxonul, presa și sculele de susținere depind de faptul dacă componenta turnată poate fi contactată, fixată, susținută și deplasată în mod repetat în timpul ciclului de sudare.
- Suprafața de contact a cornului: identificați o suprafață care poate primi sonotrodul fără a deteriora zonele cosmetice sau a împinge piesa din aliniament.
- Scule de susținere: confirmați că dispozitivul de fixare inferior poate ține piesa și poate rezista forțelor de sudură fără a lăsa îmbinarea să se deschidă, să se balanseze sau să se răsucească.
- Suport de perete și îmbinare: verificați dacă nervurile, pereții și elementele turnate din jurul liniei de sudură pot sprijini abordarea îmbinării selectate.
- Concentrarea tensiunilor: revizuiți colțurile ascuțite, secțiunile subțiri și modificările abrupte ale geometriei în apropierea sudurii, deoarece proiectarea componentelor face parte din planificarea sudurii.
- Stivuirea ansamblului: confirmați că toleranțele piesei permit ca caracteristicile îmbinării să se întâlnească înainte ca cursa presei sau limita de deplasare să fie atinsă.
- Siguranța accesului manual: dacă inginerii trebuie să plaseze sau să scoată mostre în jurul echipamentului de sudură alimentat în timpul încercărilor, opriți și deconectați sursa de alimentare relevantă înainte de orice acces manual pe care manualul mașinii îl permite.
Definiți întrebarea de control al sudării înainte de testele de validare
Nu alegeți un mod de control ca slogan; alegeți întrebarea de timp, energie sau deplasare care va fi validată în raport cu cerințele de sudură ale piesei și metoda de inspecție.
| Întrebare de control | Ce ajută la testarea | implicației pre-instrumentare |
|---|---|---|
| Ar trebui să înceapă încercările cu controlul timpului de sudare? | Timpul este unul dintre modurile de proces discutate pentru parametrii de sudare cu ultrasunete. | Util pentru screening-ul timpuriu, dar echipa are încă nevoie de teste de acceptare care să arate că rezultatul sudurii este repetabil. |
| Ar trebui controlată aportul de energie? | Modul de energie este o altă opțiune de proces pentru planificarea parametrilor de sudare. | Clarificați modul în care energia aportă va fi interpretată atunci când se potrivesc piesele, variația materialului sau contactul îmbinării se schimbă. |
| Ar trebui monitorizate deplasarea sau prăbușirea? | Metodele cu cupon compozit descriu controlul deplasării și caracterizarea mecanică prin testarea la forfecare prin suprapunere. | Traduceți orice țintă de deplasare într-o caracteristică specifică piesei, colaps de sudură sau plan de inspecție, mai degrabă decât copiați valoarea unui cupon. |
| Monitorizarea in situ ar trebui să facă parte din validare? | O revizuire a sudurii cu ultrasunete termoplastic-compozit discută ferestrele de proces, asigurarea calității și monitorizarea in situ. | Decideți ce semnale vor fi înregistrate în timpul încercărilor și ce teste de acceptare vor confirma că semnalul contează. |
Pentru compozitele termoplastice, Revizuirea Frontiers privind sudarea cu ultrasunete a compozitelor termoplastice discută concentrația de căldură a directorului de energie, controlul în timp, energie și deplasare și rolul monitorizării în dezvoltarea ferestrei de proces.
Separați ghidajele din plastic turnat de probele compozite
Cercetarea compozitelor termoplastice poate informa gândirea directorului de energie și a controlului procesului, dar dovezile cupoanelor compozite nu ar trebui copiate direct într-o îmbinare din plastic turnată prin injecție fără studii specifice piesei.
| Tipul de dovezi | Ce poate susține | Ce mai are nevoie de revizuire a aplicației |
|---|---|---|
| Ghidarea componentelor termoplastice turnate prin injecție | Întrebări generale despre tipul de rășină, geometria piesei, cerințele de sudură, estetică, concepte de îmbinare și acces în câmp apropiat sau în câmp îndepărtat. | Grade specifice de rășină, toleranțe turnate, cerințe de scurgere, limite cosmetice și criterii de inspecție a producției. |
| Procedura cupon termoplastic-compozit | Sudarea în câmp apropiat, direcții de energie cu film plat, fazele procesului, controlul deplasării și caracterizarea prin forfecare prin suprapunere într-o metodă de testare cupon. | Cum se traduc acele condiții de cupon în carcase turnate, cleme, rezervoare, piese medicale sau ansambluri de produse de consum. |
| Revizuire termoplastic-compozit | Principii precum concentrația de căldură a directorului de energie, dezvoltarea temperaturii interfeței și ferestrele de proces monitorizate. | Limite de acceptare specifice piesei, detalii de scule și metode de inspecție pentru un ansamblu turnat necompozit. |
Utilizați o listă de verificare înainte de instrumentare înainte de a îngheța designul
O versiune practică de pre-scultură ar trebui să dovedească că echipa de proiectare a răspuns întrebărilor legate de material, îmbinare, acces, suport și validare înainte ca geometria claxonului sau a dispozitivului de fixare să fie finalizată.
- Familia de materiale, calitatea exactă, aditivii și starea pieselor turnate sunt documentate pentru planificarea încercărilor.
- Conceptul de îmbinare selectat este legat de rezultatul sudurii, nu numai de grosimea peretelui disponibilă.
- Caracteristicile directorului de energie sau îmbinării prin forfecare sunt revizuite pentru fezabilitatea turnării, riscul de aprindere, aspectul și potrivirea asamblarii.
- Accesul în câmp apropiat sau în câmp îndepărtat este identificat de la suprafața de contact a cornului până la linia de articulație.
- Contactul claxonului, cursa de apăsare, suportul de fixare și mișcarea pieselor sunt considerate împreună, mai degrabă decât ca articole de achiziție separate.
- Parametrii procesului care trebuie testați includ o abordare planificată a controlului timpului, energiei sau deplasării.
- Semnalele de proces de monitorizare sau înregistrate sunt conectate la testele de acceptare în loc să fie colectate fără o regulă de decizie.
- Dacă literatura compozită informează revizuirea, domeniul de aplicare al cuponului sau al laminatului este separat de ipotezele piesei turnate prin injecție.
- Discuțiile cu furnizorii includ solicitări pentru specificațiile curente ale produsului, domeniul de aplicare al testului, termenii serviciilor și orice documente de certificare relevante pentru achiziție.
Concluzie
Următorul pas corect este o revizuire disciplinată a designului: dovediți materialul, conceptul îmbinării, calea energetică, sculele de sprijin și metoda de control înainte de a cheltui bani pe sculele finale de sudură cu ultrasunete.
- Tratați proiectarea îmbinării sudate cu ultrasunete ca pe o decizie de selecție a aplicației, nu ca un detaliu al desenului.
- Revizuiți claxonul, presarea și susțineți interfețele de scule în timp ce designul piesei turnate se poate schimba în continuare.
- Utilizați testele de monitorizare și validare a procesului pentru a conecta opțiunile de control cu acceptarea reală a sudurii.
Întrebări frecvente: Proiectarea îmbinării prin sudură cu ultrasunete înainte de prelucrare
Aceste întrebări îi ajută pe inginerii de proces, echipele de cercetare și dezvoltare și integratorii de echipamente să transforme proiectarea îmbinărilor de sudură cu ultrasunete într-o listă de verificare a deciziei înainte de instrumentare.
Care este prima întrebare în proiectarea îmbinărilor de sudură cu ultrasunete?
Începeți cu rezultatul de sudură necesar: rezistență, etanșare, poziționare, aspect sau altă nevoie de acceptare. Geometria îmbinării trebuie apoi selectată în jurul materialului termoplastic, geometriei piesei și cerințelor de sudură.
Ar trebui echipa să aleagă un director energetic înainte de a alege o mașină?
Echipa ar trebui mai întâi să decidă dacă un director de energie sau o îmbinare de proiecție se potrivește cu materialul și geometria turnată. Opțiunile de mașină și claxon sunt mai ușor de discutat după ce conceptul comun și calea de acces sunt clare.
Când merită luată în considerare o îmbinare de forfecare?
O îmbinare prin forfecare merită revizuită atunci când geometria piesei, cerințele de sudură și aspectul necesită un concept de îmbinare dincolo de o simplă caracteristică de proiecție. Încă mai are nevoie de suport pentru pereți turnați, control al alinierei și confirmare de probă.
De ce contează accesul în câmp apropiat sau în câmp îndepărtat?
Accesul în câmp apropiat și în câmp îndepărtat descrie modul în care vibrația se deplasează de la zona de contact a claxonului la interfața articulației. Căile mai lungi sau mai puțin directe fac ca comportamentul materialului, geometria și condițiile de sprijin să fie mai importante de verificat din timp.
Pot fi utilizate studiile de sudare termoplastic-compozit pentru piesele din plastic turnate?
Aceștia pot informa întrebări despre directorii de energie, sudarea în câmp apropiat, controlul deplasării și testarea, dar studiile cu cupoane compozite nu sunt reguli automate de proiectare pentru ansamblurile din plastic turnate prin injecție.
Ce mod de control este cel mai bun pentru sudarea cu ultrasunete?
Nu există o alegere universală pentru fiecare parte. Controlul timpului, energiei și deplasării trebuie evaluat în raport cu materialul, geometria îmbinării, testul de acceptare și dovezile din fereastra de proces din teste.
Ce ar trebui să fie gata înainte de a cere proiectarea sculelor?
Pregătiți desenele piesei, informațiile despre material, rezultatul sudurii, conceptul preliminar al îmbinării, zona de contact a claxonului, ipotezele suportului de fixare și planul de validare, astfel încât discuția despre scule să fie legată de aplicația reală.