Az ultrahangos hegesztési kötések kialakítását csak azután szabad lefagyasztani, ha a csapat a hőre lágyuló anyagot, a hézag stílusát, az energiapályát, a kürt érintkezési felületét, a támasztószerszámokat és a hegesztésvezérlési módszert a kívánt hegesztési eredményhez igazította. A szerszámforma később jön, mert a tölcsér-, prés- és támasztószerszámokat csak akkor lehet ésszerűen kiválasztani, ha már tiszták az alkatrészgeometria és a kötési követelmények.
Kezdje a hegesztés eredményével, ne a szerszám alakjával
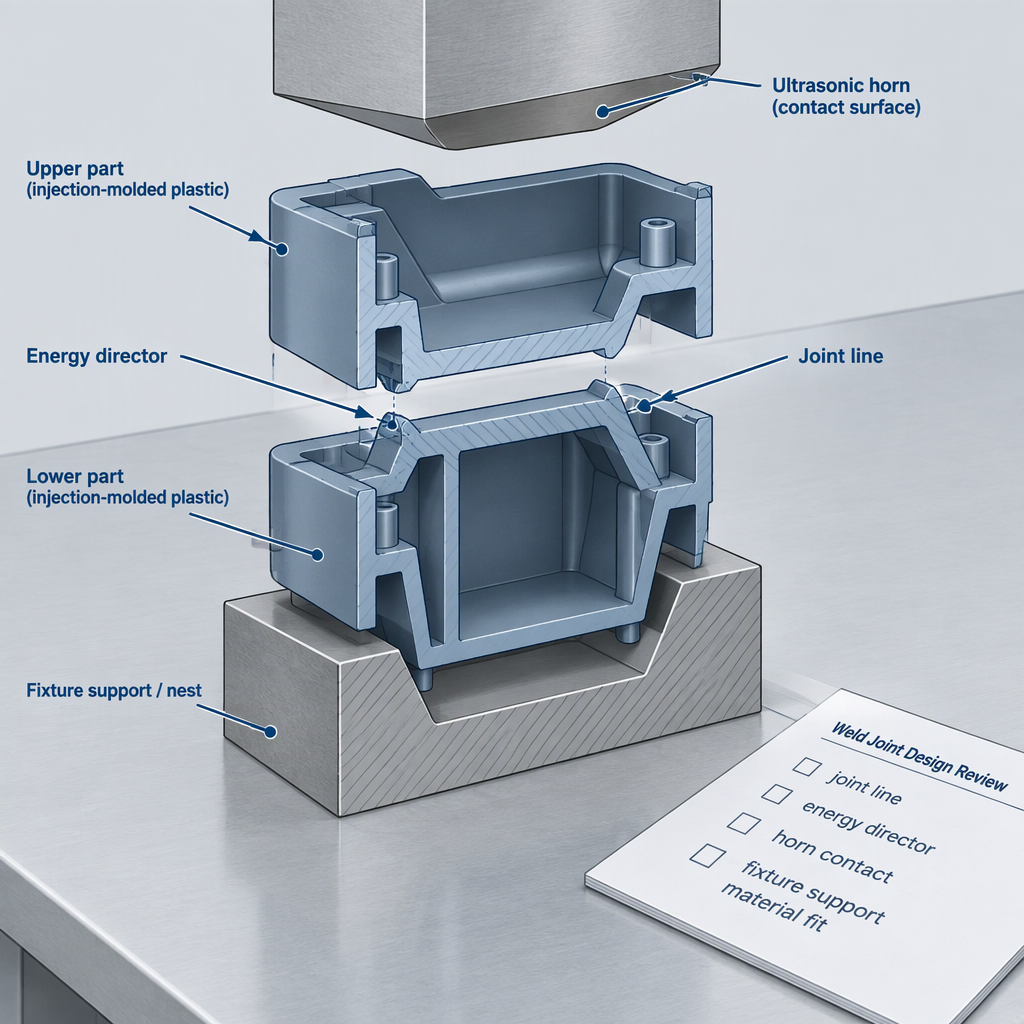
Mielőtt elkötelezné magát az ultrahangos hegesztési szerszámok mellett, határozza meg, mit kell elérnie a kötésnek, mennyire lehet látható, hogyan adja át a műanyag a vibrációt, és hogyan támasztja alá a fröccsöntött alkatrészeket a hegesztés során.
- Határozza meg a hegesztési igényt. Döntse el, hogy a kötés elsősorban szerkezeti, tömítő, helymeghatározó, kozmetikai vagy kombinációs, mert a fröccsöntött hőre lágyuló műanyagok hézagának kialakítása a hegesztési követelményektől és az esztétikától függ.
- Erősítse meg az anyagcsaládot és a geometriát. A hőre lágyuló műanyag típusa és az alkatrész geometriája befolyásolja, hogy az ultrahangos hegesztés praktikus-e, és melyik kötési koncepciót kell először felülvizsgálni.
- Válasszon egy előzetes közös megközelítést. A vetületi vagy energiairányító illesztések és a nyíró kötések különböző tervezési megközelítések, ezért az áttekintés során össze kell hasonlítani őket az alkatrész alakjával, nem pedig cserélhető részletekként kezelni őket.
- Térképezze fel a szerszámozási felületet. A hegesztési köteg, a kürt vagy a szonotróda, a prés és a támasztószerszámok mind kölcsönhatásba lépnek az alkatrészrel, így az alkatrésznek olyan felületekre van szüksége, amelyekkel érintkezhet, alátámasztható és vezérelhető a hegesztési löket során.
- Tervérvényesítési változók. Az idő-, az energia- és az eltolási módok olyan folyamatválasztások, amelyeket az adott alkatrész, anyag és kötés körül kell érvényesíteni, mielőtt a gyártási feltételezéseket lezárnák.
A beszállítóspecifikus gépbesorolásokhoz, szolgáltatási körhöz, tanúsítványokhoz vagy alkalmazási teszteléshez kérje a szállítótól az aktuális írásos dokumentációt, ahelyett, hogy azt feltételezné, hogy az általános ultrahangos hegesztési útmutatás konkrét kereskedelmi képességet bizonyít.
Illessze a közös koncepciót az anyagcsaládhoz
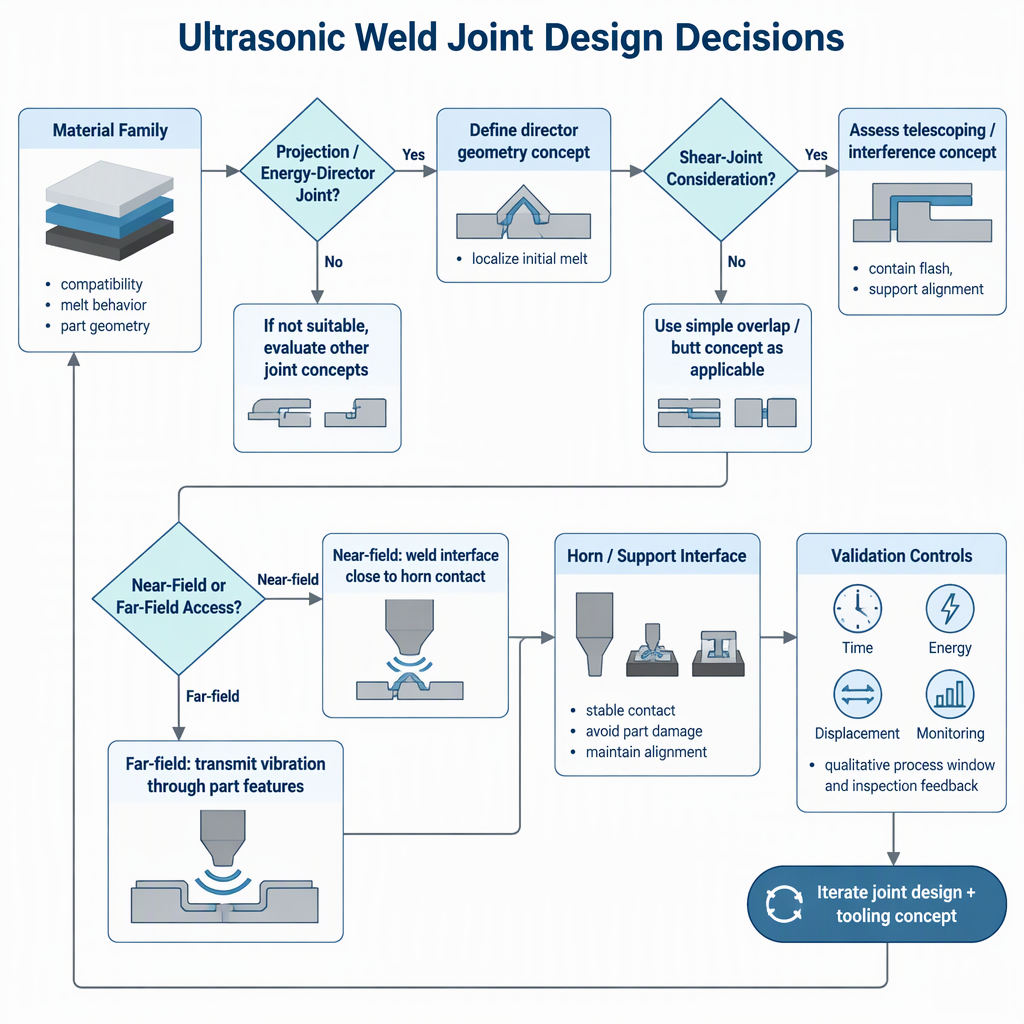
Az anyagválasztás hézagtervezési döntés, mert a hőre lágyuló műanyag típusa, az alkatrész geometriája, a hegesztési követelmények és a megjelenés egyaránt befolyásolja, hogy egy vetületi vagy energiairányító kötés, nyírókötés vagy más csatlakozási út próbamunkát érdemel-e.
| Kérdés a szerszámozás előtt | Miért számít | a vevő intézkedése |
|---|---|---|
| Ismert a gyanta és a minőség, beleértve azt is, hogy az anyag viselkedése támogatja-e az ultrahangos energiaátvitelt? | A termoplasztikus típus a fröccsöntött alkatrészek ultrahangos hegesztésének egyik tervezési tényezője. | Gyűjtse össze a gyantaadatokat, a fröccsöntött alkatrészek mintáit és az adalékanyagokra vagy töltőanyagokra vonatkozó információkat a fugapróbák előtt. |
| Várhatóan rejtett, kozmetikai vagy teherbíró a hegesztési vonal? | A hegesztési követelmények és az esztétika befolyásolja a kötés kialakítását. | Állítsa be a szilárdsági, tömítési, pozicionálási és kozmetikai átvételi kritériumokat a berendezési árajánlat előtt. |
| Az energiaigazgató a vibrációt a kívánt felületre koncentrálná? | A vetítési vagy energiairányító csatlakozási megközelítések alapvető ultrahangos hegesztési kötési lehetőségek öntött hőre lágyuló alkatrészekhez. | Tekintse át, hogy a fröccsöntött elemek hozzáadhatók-e mosogató, villanófény, feszültségkoncentráció vagy összeszerelési interferencia nélkül. |
| A nyírókötés jobban megfelelne az alkalmazásnak? | A nyírókötések egy másik alapvető kötési megközelítés, amelyet ott kell összehasonlítani, ahol a geometria és a hegesztési követelmények nem mutatnak egy egyszerű vetületi kötést. | Ellenőrizze, hogy az alkatrész elviseli-e a nyírási koncepció által megkívánt kapcsolódási hosszt, beállítási vezérlést és öntött faltámasztást. |
Ellenőrizze az energia útját a kürttől a csatlakozási vonalig
A CAD-ban praktikusnak tűnő kötés még mindig gyenge lehet az ultrahangos hegesztéshez, ha a kürt nem tudja hatékonyan továbbítani a rezgést az érintkezési felületétől a csatlakozási vonalig.
| Energiaút-kérdés | Közeli terepi áttekintés | Távolsági áttekintés |
|---|---|---|
| Távolság a kürt érintkezésétől az ízületig | A közelmezős hegesztés a szonotróda érintkezési területéhez közeli felületet veszi figyelembe. | A távoli hegesztésnél hosszabb vibrációs útvonalat vesznek figyelembe az alkatrészen, mielőtt az energia eléri a határfelületet. |
| Anyagérzékenység | Az anyag és az alkatrész geometriája továbbra is meghatározza, hogy az illesztési jellemző ép hegesztést képezhet-e. | A hosszabb energiaút különösen fontossá teszi az anyag viselkedését és geometriáját a szerszámozás előtti átvilágításra. |
| Bizonyítékok összetett munkából | A megjelent termoplasztikus-kompozit szelvénymunka a közeli terepi ultrahangos hegesztést és a sík hőre lágyuló filmes energiairányítókat írja le szelvényteszt keretében. | Ez a kuponos módszer támogatja az energiaút-gondolkodást, de nem szabad minden fröccsöntött műanyag alkatrésznél közvetlen szabályként kezelni. |
Erősítse meg a kürt érintkezését, támasztását és mozgásvezérlését
A tölcséres, préselési és támasztószerszámokkal kapcsolatos döntések attól függnek, hogy a fröccsöntött alkatrész érinthető-e, rögzíthető-e, alátámasztható-e és mozgatható-e ismételten a hegesztési ciklus során.
- Kürt érintkezési felület: azonosítson egy felületet, amely képes fogadni a szonotródát anélkül, hogy károsítaná a kozmetikai területeket, vagy kiszorítaná az alkatrészt a beállításból.
- Tartószerszámok: győződjön meg arról, hogy az alsó rögzítés meg tudja-e tartani az alkatrészt, és ellenáll a hegesztési erőknek anélkül, hogy a csatlakozás kinyílhat, megingatna vagy elcsavarodik.
- Fal- és hézagtámasz: ellenőrizze, hogy a hegesztési vonal körüli bordák, falak és öntött elemek támogatják-e a kiválasztott csatlakozási megközelítést.
- Feszültségkoncentráció: tekintse át az éles sarkokat, vékony metszeteket és a hirtelen geometriai változásokat a hegesztési varrat közelében, mert az alkatrészek tervezése a varrattervezés része.
- Szerelési halmaz: győződjön meg arról, hogy az alkatrésztűrések lehetővé teszik a csatlakozási jellemzők találkozását, mielőtt elérné a préslöketet vagy az elmozdulási határt.
- Kézi hozzáférés biztonsága: ha a mérnököknek mintákat kell elhelyezniük vagy el kell távolítaniuk a motoros hegesztőberendezés körül a kísérletek során, kapcsolja ki és válassza le a megfelelő áramforrást, mielőtt bármilyen kézi hozzáférést engedélyezne, amit a gép kézikönyve megenged.
Határozza meg a hegesztés-ellenőrzési kérdést az érvényesítési kísérletek előtt
Ne válasszon vezérlési módot szlogenként; válassza ki az idő-, energia- vagy eltolási kérdést, amelyet az alkatrész hegesztési követelményei és ellenőrzési módszerei alapján érvényesítenek.
| Ellenőrző kérdés | Miben segít tesztelni | a szerszámozás előtti implikációt |
|---|---|---|
| A próbákat hegesztési idő ellenőrzésével kell kezdeni? | Az idő az ultrahangos hegesztési paramétereknél tárgyalt folyamatmódok egyike. | Hasznos a korai szűréshez, de a csapatnak még mindig szüksége van átvételi tesztekre, amelyek azt mutatják, hogy a hegesztési eredmény megismételhető. |
| Az energiabevitelt szabályozni kell? | Az energia üzemmód egy másik folyamatlehetőség a hegesztési paraméterek tervezésére. | Tisztázza, hogyan kell értelmezni az energiabevitelt, amikor az alkatrész illeszkedik, változik az anyag vagy a csuklóérintkező megváltozik. |
| Figyelni kell az elmozdulást vagy az összeomlást? | Az összetett kuponos módszerek az elmozdulás szabályozását és a mechanikai jellemzést lapnyíró vizsgálattal írják le. | A kuponérték másolása helyett fordítson le bármilyen eltolási célt alkatrész-specifikus jellemzővé, hegesztési összeomlási vagy ellenőrzési tervvé. |
| Az in situ monitorozás része kell-e a validálásnak? | A termoplasztikus-kompozit ultrahangos hegesztés áttekintése a folyamat ablakokat, a minőségbiztosítást és a helyszíni ellenőrzést tárgyalja. | Döntse el, hogy mely jelek kerüljenek rögzítésre a kísérletek során, és mely elfogadási tesztek erősítik meg, hogy a jel számít. |
A hőre lágyuló kompozitokhoz a A termoplasztikus kompozitok ultrahangos hegesztéséről szóló Frontiers áttekintés az energia-irányító hőkoncentrációt, az idő, az energia és az elmozdulás szerinti szabályozást, valamint a monitorozás szerepét a folyamat-ablak fejlesztésében tárgyalja.
Különítse el az öntött műanyag útmutatót az összetett bizonyítékoktól
A hőre lágyuló-kompozit kutatások az energia-irányító és a folyamatirányító gondolkodást segíthetik elő, de a kompozit kuponos bizonyítékokat nem szabad közvetlenül egy fröccsöntött műanyag illesztésbe másolni alkatrészspecifikus vizsgálatok nélkül.
| Bizonyíték típusa | Mit tud alátámasztani | Mire van még szükség a kérelem felülvizsgálatára |
|---|---|---|
| Fröccsöntött, hőre lágyuló műanyag alkatrészek vezetése | Általános kérdések a gyanta típusával, az alkatrész geometriájával, a hegesztési követelményekkel, az esztétikával, a kötési koncepciókkal és a közeli vagy távoli hozzáféréssel kapcsolatban. | Specifikus gyantaminőségek, öntött tűrések, szivárgási követelmények, kozmetikai határértékek és gyártásellenőrzési kritériumok. |
| Hőre lágyuló-kompozit kupon eljárás | Közelmezős hegesztés, síkfilm energia rendezők, folyamatfázisok, elmozdulás szabályozás és lapnyírás jellemzése kupon-teszt módszerrel. | Ezek a kuponfeltételek hogyan értelmezhetők öntött házakra, kapcsokra, tartályokra, orvosi alkatrészekre vagy fogyasztói termék-összeállításokra. |
| Hőre lágyuló-kompozit áttekintés | Olyan alapelvek, mint az energiairányító hőkoncentráció, az interfész hőmérsékletének alakulása és a felügyelt folyamatablakok. | Alkatrészspecifikus átvételi határértékek, szerszámrészletek és ellenőrzési módszerek nem kompozit öntött szerelvényekhez. |
Használjon szerszámozás előtti ellenőrzőlistát a minta lefagyasztása előtt
A gyakorlati szerszámozás előtti kiadásnak bizonyítania kell, hogy a tervezőcsapat megválaszolta az anyaggal, a csatlakozással, a hozzáféréssel, a támogatással és az érvényesítéssel kapcsolatos kérdéseket, mielőtt véglegesítené a kürt vagy a lámpatest geometriáját.
- Az anyagcsalád, a pontos minőség, az adalékanyagok és a fröccsöntött alkatrészek állapota a próbatervezéshez dokumentálva van.
- A kiválasztott kötési koncepció a hegesztési eredményhez kötődik, nem csak a rendelkezésre álló falvastagsághoz.
- Az energiairányító vagy a nyírócsukló jellemzőit felülvizsgálják az öntési megvalósíthatóság, a felvillanási kockázat, a megjelenés és az összeszerelési illeszkedés szempontjából.
- A közeli vagy távoli hozzáférést a kürt érintkezési felületétől a csatlakozási vonalig azonosítják.
- A kürtérintkező, a préslöket, a rögzítőelem támasztéka és az alkatrészmozgás együtt, nem pedig külön beszerzési tételnek minősül.
- A kipróbálandó folyamatparaméterek közé tartozik az idő, az energia vagy az elmozdulás szabályozásának tervezett megközelítése.
- A megfigyelési vagy rögzített folyamatjelek átvételi tesztekhez kapcsolódnak ahelyett, hogy döntési szabály nélkül gyűjtenék őket.
- Ha a kompozit szakirodalom tájékoztatja az áttekintést, annak kuponos vagy laminált terjedelmét elválasztják a fröccsöntött alkatrészek feltételezésétől.
- A beszállítói megbeszélések magukban foglalják az aktuális termékspecifikációkra, az alkalmazás-teszt hatókörére, a szolgáltatási feltételekre és a vásárláshoz kapcsolódó tanúsítási dokumentumokra vonatkozó kéréseket.
Következtetés
A megfelelő következő lépés egy fegyelmezett tervezési áttekintés: bizonyítsa be az anyagot, a kötési koncepciót, az energiapályát, a támasztószerszámokat és a vezérlési módszert, mielőtt pénzt költene a végső ultrahangos hegesztési szerszámokra.
- Kezelje az ultrahangos hegesztési kötés tervezését alkalmazás-kiválasztási döntésként, ne rajzrészletként.
- Tekintse át a kürt, a prés és a szerszámozási felületeket, miközben a fröccsöntött rész kialakítása változhat.
- Használjon folyamatfelügyeleti és érvényesítési kísérleteket, hogy összekapcsolja a vezérlési lehetőségeket a tényleges hegesztési átvétellel.
GYIK: Ultrahangos hegesztési kötés tervezése szerszámozás előtt
Ezek a kérdések segítenek a folyamatmérnököknek, a kutatás-fejlesztési csapatoknak és a berendezés-integrátoroknak abban, hogy az ultrahangos hegesztési kötések tervezését a szerszámozás előtti döntési ellenőrzőlistává alakítsák.
Mi az első kérdés az ultrahangos hegesztési kötések tervezésénél?
Kezdje a kívánt hegesztési eredménnyel: szilárdság, tömítés, elhelyezés, megjelenés vagy egyéb átvételi igény. A hézaggeometriát ezután a hőre lágyuló anyag, az alkatrész geometriája és a hegesztési igény alapján kell kiválasztani.
A csapatnak választania kell egy energiaigazgatót a gép kiválasztása előtt?
A csapatnak először el kell döntenie, hogy az energiairányító vagy a vetületi illesztés illeszkedik-e az anyaghoz és az öntött geometriához. A gép és a kürt választását könnyebb megvitatni, miután világos a közös koncepció és a hozzáférési útvonal.
Mikor érdemes megfontolni a nyírókötést?
A nyírókötést akkor érdemes felülvizsgálni, ha az alkatrész geometriája, hegesztési igénye és megjelenése egy egyszerű vetítési jellemzőn túlmenő kötési koncepciót igényel. Még mindig szüksége van a falra öntött alátámasztásra, az igazítás ellenőrzésére és a próba megerősítésére.
Miért számít a közeli vagy távoli hozzáférés?
A közeli és távoli hatótávolságú hozzáférés leírja, hogy a rezgés hogyan terjed a kürt érintkezési területétől a közös interfészig. A hosszabb vagy kevésbé közvetlen utak fontosabbá teszik az anyag viselkedésének, geometriájának és támasztékának korai ellenőrzését.
Alkalmazhatók-e hőre lágyuló-kompozit hegesztési vizsgálatok öntött műanyag alkatrészekhez?
Tudnak tájékozódni az energiairányítókkal, a közeli hegesztéssel, az elmozdulásszabályozással és a teszteléssel kapcsolatos kérdésekben, de a kompozit kuponos tanulmányok nem automatikus tervezési szabályok a fröccsöntött műanyag szerelvények esetében.
Melyik szabályozási mód a legjobb ultrahangos hegesztéshez?
Nincs univerzális választás minden alkatrészhez. Az idő-, energia- és elmozdulás-szabályozást az anyag, a kötés geometriája, az átvételi teszt és a kísérletekből származó folyamat-ablak alapján kell értékelni.
Mit kell készenlétben tartani a szerszámtervezés kérése előtt?
Készítse el az alkatrészrajzokat, az anyaginformációkat, a hegesztési eredményt, az előzetes kötési koncepciót, a kürt érintkezési területét, a rögzítőelem-tartó feltételezéseket és az érvényesítési tervet, hogy a szerszámok megbeszélése a valós alkalmazáshoz kapcsolódjon.