Ultralydssvejsefugedesign bør kun fryses, efter at teamet har tilpasset det termoplastiske materiale, fugetype, energivej, hornkontaktflade, støtteværktøj og svejsekontrolmetode til det påkrævede svejseresultat. Værktøjsformen kommer senere, fordi horn-, presse- og støtteværktøj kun kan vælges fornuftigt, når delens geometri og samlingskrav allerede er klare.
Start med svejseresultatet, ikke værktøjets form
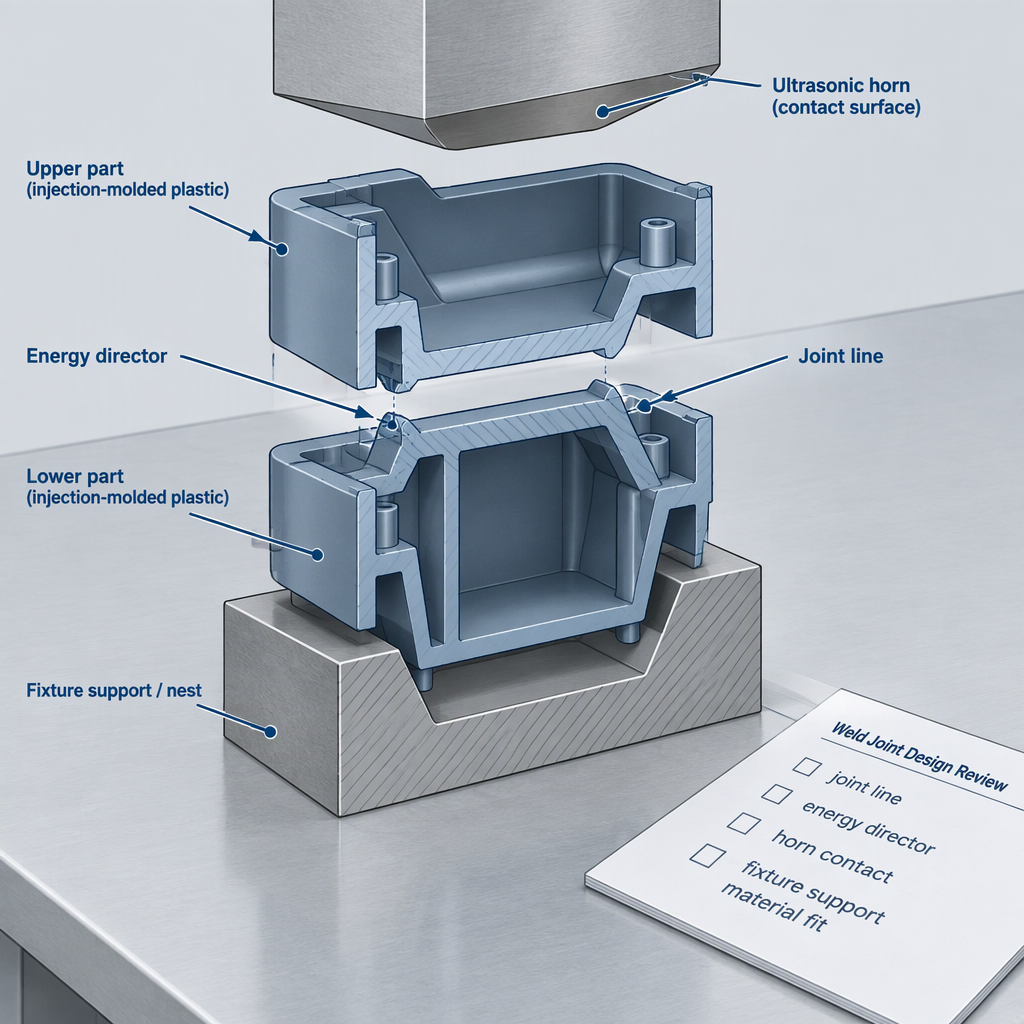
Før du forpligter dig til ultralydssvejseværktøj, skal du definere, hvad samlingen skal opnå, hvor synlig den må være, hvordan plasten vil overføre vibrationer, og hvordan de støbte dele vil blive understøttet under svejsningen.
- Definer svejsekravet. Afgør, om samlingen primært er strukturel, tætningsmæssig, lokaliseringsmæssig, kosmetisk eller en kombination, fordi fugedesign til sprøjtestøbt termoplast afhænger af svejsekrav og æstetik.
- Bekræft materialefamilien og geometrien. Termoplastisk type og komponentgeometri har betydning for, om en ultralydssvejsning er praktisk, og hvilket fugekoncept, der bør gennemgås først.
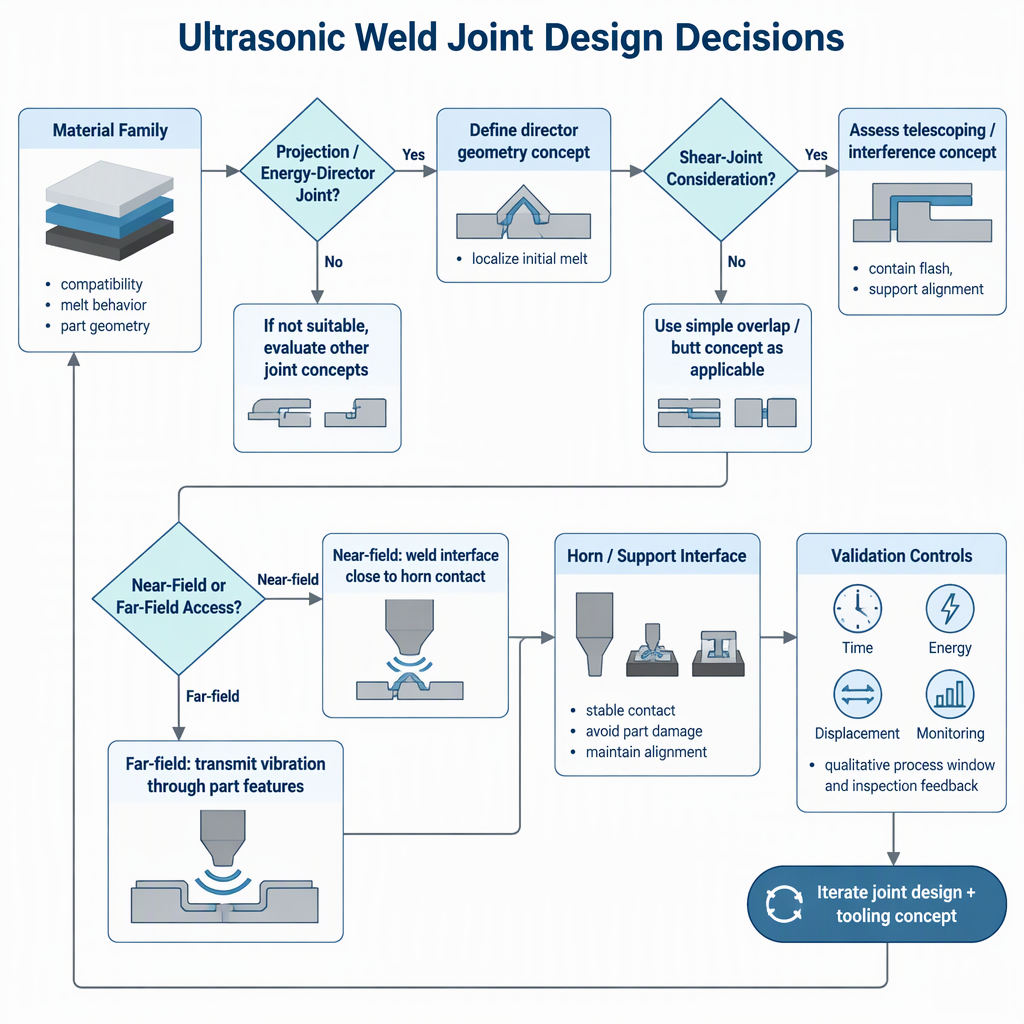
- Vælg en foreløbig fælles tilgang. Projektions- eller energistyrende samlinger og forskydningssamlinger er forskellige designtilgange, så gennemgangen bør sammenligne dem med delens form i stedet for at behandle dem som udskiftelige detaljer.
- Kortlæg værktøjsgrænsefladen. Svejsestakken, hornet eller sonotroden, presse- og støtteværktøjet interagerer alle med komponenten, så delen har brug for overflader, der kan kontaktes, understøttes og kontrolleres under svejseslaget.
- Planvalideringsvariabler. Tid, energi og forskydningstilstande er procesvalg, der skal valideres omkring den specifikke del, materiale og samling, før produktionsantagelser låses.
For leverandørspecifikke maskinvurderinger, serviceomfang, certificeringer eller applikationstest, spørg leverandøren om aktuel skriftlig dokumentation i stedet for at antage, at generel ultralydssvejsevejledning beviser en specifik kommerciel kapacitet.
Match fælleskonceptet til materialefamilien
Materialevalg er en samlingsdesignbeslutning, fordi termoplasttype, emnegeometri, svejsekrav og udseende alle har indflydelse på, om en projektions- eller energistyrende samling, en forskydningsfuge eller en anden samlingsvej fortjener prøvearbejde.
| Spørgsmål før værktøj | Hvorfor det er vigtigt | Købers handling |
|---|---|---|
| Er harpiksen og kvaliteten kendt, herunder om materialets adfærd understøtter ultralydsenergioverførsel? | Termoplastisk type er en af designfaktorerne for ultralydssvejsning af sprøjtestøbte komponenter. | Indsaml harpiksdata, prøver af støbte dele og eventuelle tilsætningsstoffer eller fyldstoffer før fælles forsøg. |
| Forventes svejselinjen at være skjult, kosmetisk eller bærende? | Svejsekrav og æstetik påvirker samlingsdesignvalget. | Angiv kriterier for styrke, tætning, positionering og kosmetisk accept inden tilbud på armaturet. |
| Ville en energidirektør koncentrere vibration ved den ønskede grænseflade? | Projektions- eller energistyrende samlinger er grundlæggende ultralydssvejsesamlingsmuligheder for støbte termoplastiske komponenter. | Gennemgå, om støbte funktioner kan tilføjes uden vask, blitz, stresskoncentration eller samlingsinterferens. |
| Ville en forskydningsled bedre passe til applikationen? | Forskydningssamlinger er en anden grundlæggende samlingsmetode og bør sammenlignes, hvor geometri og svejsekrav peger væk fra en simpel projektionssamling. | Tjek, om delen kan tåle den indgrebslængde, tilpasningskontrol og støbte vægstøtte, som et forskydningskoncept kræver. |
Tjek energivejen fra horn til ledledning
En samling, der ser praktisk ud i CAD, kan stadig være dårlig til ultralydssvejsning, hvis hornet ikke kan levere vibrationer effektivt fra dets kontaktflade til samlingslinjen.
| Energivejsspørgsmål | Nærfeltsgennemgang | Fjernfeltsgennemgang |
|---|---|---|
| Afstand fra hornkontakt til led | Nærfeltsvejsning betragter grænsefladen tæt på sonotrodens kontaktområde. | Fjernfeltsvejsning overvejer en længere vibrationsvej gennem delen, før energi når grænsefladen. |
| Materiale følsomhed | Materiale- og delgeometrien er stadig bestemmende for, om samlingen kan danne en forsvarlig svejsning. | Den længere energivej gør materialeadfærd og geometri særlig vigtig at screene før værktøj. |
| Beviser fra sammensat arbejde | Udgivet termoplastisk-komposit kuponarbejde beskriver nærfelts ultralydssvejsning og flad termoplastfilms energidirektører i en kupontestsammenhæng. | Denne kuponmetode understøtter energivejstænkning, men den bør ikke behandles som en direkte regel for hver sprøjtestøbt plastikdel. |
Bekræft hornkontakt, støtte og bevægelseskontrol
Horn-, presse- og støtteværktøjsbeslutninger afhænger af, om den støbte komponent kan kontaktes, fastspændes, understøttes og flyttes gentagne gange under svejsecyklussen.
- Hornkontaktflade: Identificer en overflade, der kan modtage sonotroden uden at beskadige kosmetiske områder eller skubbe delen ud af justering.
- Støtteværktøj: bekræft, at den nederste armatur kan holde delen og modstå svejsekræfter uden at lade samlingen åbne, rokke eller vride.
- Væg- og fugestøtte: Kontroller, om ribber, vægge og støbte elementer omkring svejselinjen kan understøtte den valgte samlingsmetode.
- Spændingskoncentration: gennemgå skarpe hjørner, tynde sektioner og bratte geometriændringer nær svejsningen, fordi komponentdesign er en del af svejseplanlægningen.
- Samlingsstabel: bekræft, at deltolerancer tillader, at samlingselementerne mødes, før trykslaget eller forskydningsgrænsen nås.
- Manuel adgangssikkerhed: Hvis ingeniører skal placere eller fjerne prøver omkring drevet svejseudstyr under forsøg, skal du slukke og afbryde den relevante strømkilde før enhver manuel adgang, som maskinmanualen tillader.
Definer spørgsmålet om svejsekontrol før valideringsforsøg
Vælg ikke en kontroltilstand som et slogan; vælg det spørgsmål om tid, energi eller forskydning, der vil blive valideret i forhold til delens svejsekrav og inspektionsmetode.
| Kontrolspørgsmål | Hvad det hjælper med at teste | Implikation af forudgående værktøj |
|---|---|---|
| Skal forsøg starte med svejsetidskontrol? | Tid er en af de omtalte procestilstande for ultralydssvejseparametre. | Nyttigt til tidlig screening, men teamet har stadig brug for accepttest, der viser, at svejseresultatet kan gentages. |
| Skal energitilførslen kontrolleres? | Energitilstand er en anden procesmulighed til planlægning af svejseparametre. | Afklar, hvordan energitilførsel vil blive fortolket, når delpasning, materialevariation eller ledkontakt ændres. |
| Skal forskydning eller kollaps overvåges? | Sammensatte kuponmetoder beskriver forskydningskontrol og mekanisk karakterisering ved lapforskydningstest. | Oversæt ethvert forskydningsmål til en delspecifik funktion, svejsekollaps eller inspektionsplan i stedet for at kopiere en kuponværdi. |
| Skal in-situ overvågning være en del af valideringen? | En gennemgang af termoplastisk-komposit ultralydssvejsning diskuterer procesvinduer, kvalitetssikring og in-situ overvågning. | Beslut hvilke signaler, der skal optages under forsøg, og hvilke accepttests, der bekræfter, at signalet har betydning. |
For termoplastiske kompositter er Frontiers gennemgang af ultralydssvejsning af termoplastiske kompositter diskuterer energi-direktor varmekoncentration, kontrol af tid, energi og forskydning, og overvågningens rolle i proces-vindue udvikling.
Adskil støbt plast føring fra sammensatte beviser
Termoplastisk-komposit forskning kan informere energi-direktør og proces-kontrol tænkning, men sammensatte kupon beviser bør ikke kopieres direkte ind i en sprøjtestøbt plast samling uden del-specifikke forsøg.
| Bevistype | Hvad det kan understøtte | Hvad kræver stadig ansøgningsgennemgang |
|---|---|---|
| Sprøjtestøbt termoplastisk komponentstyring | Generelle spørgsmål om harpikstype, emnegeometri, svejsekrav, æstetik, samlingskoncepter og nærfelts- eller fjernfeltsadgang. | Specifikke harpikskvaliteter, støbte tolerancer, lækagekrav, kosmetiske grænser og produktionsinspektionskriterier. |
| Termoplastisk-komposit kuponprocedure | Nærfeltsvejsning, fladfilms energidirektører, procesfaser, forskydningskontrol og karakterisering af lapforskydning i en kupontestmetode. | Hvordan disse kuponbetingelser oversættes til støbte huse, clips, reservoirer, medicinske dele eller forbrugerproduktsamlinger. |
| Termoplastisk-komposit anmeldelse | Principper som energi-direktør varmekoncentration, grænsefladetemperaturudvikling og overvågede procesvinduer. | Delspecifikke acceptgrænser, værktøjsdetaljer og inspektionsmetoder for en ikke-komposit støbt samling. |
Brug en tjekliste til forhåndsværktøj, før du fryser designet
En praktisk udgivelse af forhåndsværktøj skal bevise, at designteamet har besvaret spørgsmål om materiale, samling, adgang, støtte og validering, før horn- eller armaturets geometri er færdiggjort.
- Materialefamilie, nøjagtig kvalitet, tilsætningsstoffer og støbte deles tilstand er dokumenteret til forsøgsplanlægning.
- Det valgte fugekoncept er knyttet til svejseresultatet, ikke kun til tilgængelig vægtykkelse.
- Energy-director eller shear-joint funktioner gennemgås for støbning gennemførlighed, flashrisiko, udseende og monteringspasning.
- Nærfelts- eller fjernfeltsadgang identificeres fra hornkontaktfladen til ledlinjen.
- Hornkontakt, trykslag, armaturstøtte og delbevægelse betragtes sammen snarere end som separate indkøbsgenstande.
- Procesparametre, der skal afprøves, omfatter en planlagt tilgang til tids-, energi- eller forskydningskontrol.
- Overvågning eller registrerede processignaler er forbundet med accepttest i stedet for at blive indsamlet uden en beslutningsregel.
- Hvis sammensat litteratur informerer anmeldelsen, er dens kupon- eller laminatomfang adskilt fra antagelser om sprøjtestøbte dele.
- Leverandørdiskussioner omfatter anmodninger om aktuelle produktspecifikationer, anvendelsestest-omfang, servicevilkår og eventuelle certificeringsdokumenter, der er relevante for købet.
Konklusion
Det rigtige næste skridt er en disciplineret designgennemgang: bevis materialet, samlingskonceptet, energivejen, støtteværktøj og kontrolmetode, før du bruger penge på endelig ultralydssvejseværktøj.
- Behandl ultralydssvejsefugedesign som en applikationsvalgsbeslutning, ikke en tegningsdetalje.
- Gennemgå horn-, presse- og støtteværktøjsgrænseflader, mens det støbte design stadig kan ændre sig.
- Brug procesovervågning og valideringsforsøg til at forbinde kontrolvalg med faktisk svejseaccept.
FAQ: Ultrasonisk svejsefugedesign før værktøj
Disse spørgsmål hjælper procesingeniører, R&D-teams og udstyrsintegratorer med at omdanne ultralydssvejsesamlingsdesign til en tjekliste for beslutningstagning forud for værktøj.
Hvad er det første spørgsmål i design af ultralydssvejsning?
Start med det krævede svejseresultat: styrke, tætning, positionering, udseende eller et andet acceptbehov. Fugegeometri bør derefter vælges omkring det termoplastiske materiale, delgeometri og svejsekrav.
Skal teamet vælge en energidirektør, før de vælger en maskine?
Holdet bør først beslutte, om en energi-direktør eller projektionssamling passer til materialet og den støbte geometri. Maskin- og hornvalg er nemmere at diskutere, efter at fælleskonceptet og adgangsvejen er klar.
Hvornår er en skærefuge værd at overveje?
En forskydningsfuge er værd at gennemgå, når delens geometri, svejsebehov og udseende har brug for et fugekoncept ud over en simpel projektionsfunktion. Den har stadig brug for støtte til støbte vægge, tilpasningskontrol og prøvebekræftelse.
Hvorfor betyder nærfelts- eller fjernfeltsadgang noget?
Nærfelts- og fjernfeltsadgang beskriver, hvordan vibrationer bevæger sig fra hornkontaktområdet til ledgrænsefladen. Længere eller mindre direkte veje gør materialeadfærd, geometri og støtteforhold vigtigere at tjekke tidligt.
Kan termoplastisk-komposit svejseundersøgelser bruges til støbte plastdele?
De kan informere spørgsmål om energidirektører, nærfeltsvejsning, forskydningskontrol og test, men kompositkuponundersøgelser er ikke automatiske designregler for sprøjtestøbte plastkonstruktioner.
Hvilken kontroltilstand er bedst til ultralydssvejsning?
Der er ikke noget universelt valg for hver del. Tids-, energi- og forskydningskontrol bør evalueres i forhold til materialet, samlingsgeometrien, accepttesten og procesvinduets beviser fra forsøg.
Hvad skal være klar, før du beder om værktøjsdesign?
Forbered deltegninger, materialeinformation, svejseresultat, foreløbigt samlingskoncept, hornkontaktområde, antagelser om armaturstøtte og valideringsplan, så værktøjsdiskussionen er knyttet til den virkelige anvendelse.