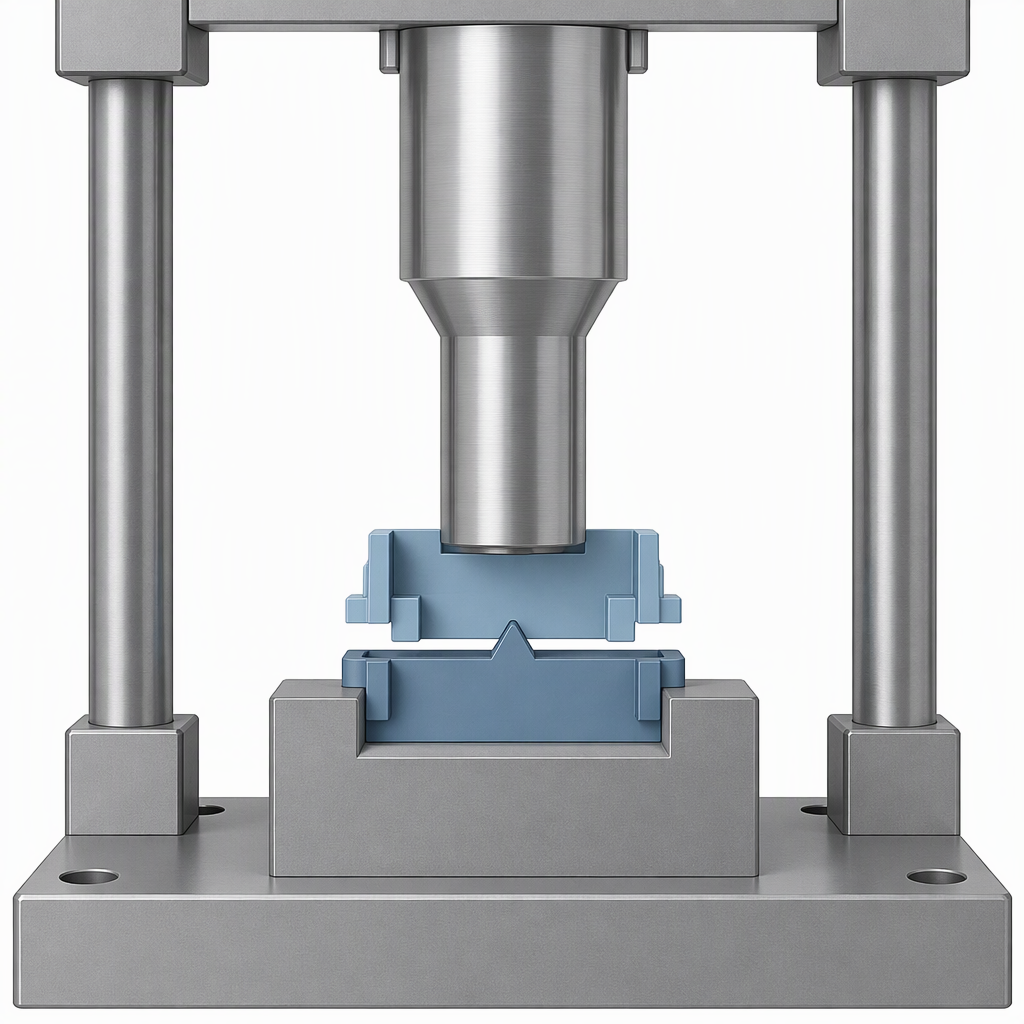
Ultradźwiękowe spawanie tworzyw sztucznych topi zaprojektowane punkty styku na styku złącza, podczas gdy części są utrzymywane pod ciśnieniem i wibrowane z dużą częstotliwością. To, czy gotowe złącze będzie również uszczelnione, zależy od położenia części, struktury linii spawu, grubości ścianki, materiału oraz użytej częstotliwości i mocy. Traktuj ultradźwiękową zgodność tworzyw sztucznych jako decyzję zweryfikowaną na podstawie próbki, a nie nazwę żywicy w karcie katalogowej.
Co decyduje o tym, czy dwie części z tworzywa sztucznego można zgrzać ultradźwiękowo?
O kompatybilności decyduje to, czy obie części można docisnąć do siebie przy zastosowaniu wibracji o wysokiej częstotliwości, tak aby zaprojektowane punkty styku na styku miejscowo się stopiły. W ten sposób można łączyć sztywne i miękkie tworzywa termoplastyczne oraz kompozyty termoplastyczne, ale para materiałów, szczegóły połączenia, geometria części i wymagania dotyczące uszczelnienia muszą ze sobą współdziałać.
Czy zgrzewanie ultradźwiękowe może połączyć dwa różne tworzywa sztuczne?
Tak. Zgrzewanie ultradźwiękowe może łączyć różne materiały, ale najlepiej stosować je w przypadku podobnych tworzyw sztucznych. Traktuj odmienną parę jako kandydata na próbę, a nie jako automatyczne nie, i przed obróbką sprawdź połączenie i uszczelnienie na rzeczywistych częściach.
Proces ten w dalszym ciągu zależy od lokalnego stopienia w zaprojektowanych punktach styku, dlatego też parę i detal złącza należy oceniać łącznie.
Które dane materiału i części należy sprawdzić przed obróbką?
Sprawdź, czy para polimerów, połączenie złącza i geometria części stanowią jeden zestaw, ponieważ proces topi zaprojektowane punkty styku pod ciśnieniem i wibracjami. Dodaj wymóg uszczelnienia do tego samego przeglądu: wodoszczelność lub powietrzoszczelność zależy od położenia, struktury linii spawania, grubości ścianki, materiału, częstotliwości i mocy.
| Co należy sprawdzić | Dlaczego zmienia to decyzję dotyczącą spoiny | Co należy uzyskać przed obróbką |
|---|---|---|
| Para polimerów: podobna lub niepodobna | Można łączyć różne materiały, ale najlepiej jest stosować ten proces w przypadku podobnych tworzyw sztucznych. | Dane dotyczące jakości dostawcy i próbka spoiny rzeczywistej pary. |
| Wspólny interfejs i punkt kontaktowy | Spoina opiera się na zaprojektowanych punktach styku na styku, topiąc się lokalnie. | Rysunek złącza przedstawiający element stykowy i strefę topienia. |
| Rozmiar części i głębokość złącza | Proces ten charakteryzuje się małą głębokością spoiny, jest odpowiedni dla mniejszych elementów i może nie spawać dużych połączeń w jednej operacji. | Przegląd geometrii i próbki części w najdłuższym połączeniu. |
| Wymóg uszczelnienia | Wodoszczelność lub szczelność nie jest automatyczna; zależy to od położenia części, struktury linii spawania, grubości ścianki, materiału i ustawień procesu. | Test szczelności lub szczelności geometrii produkcyjnej. |
W jaki sposób wspólny projekt zmienia kompatybilność materiałową?
Konstrukcja złącza jest częścią kompatybilności, ponieważ proces polega na koncentracji wibracji w zaprojektowanych punktach styku, które lokalnie się topią. Formowany element stykowy na złączu zapewnia stopowi określone miejsce rozpoczęcia.
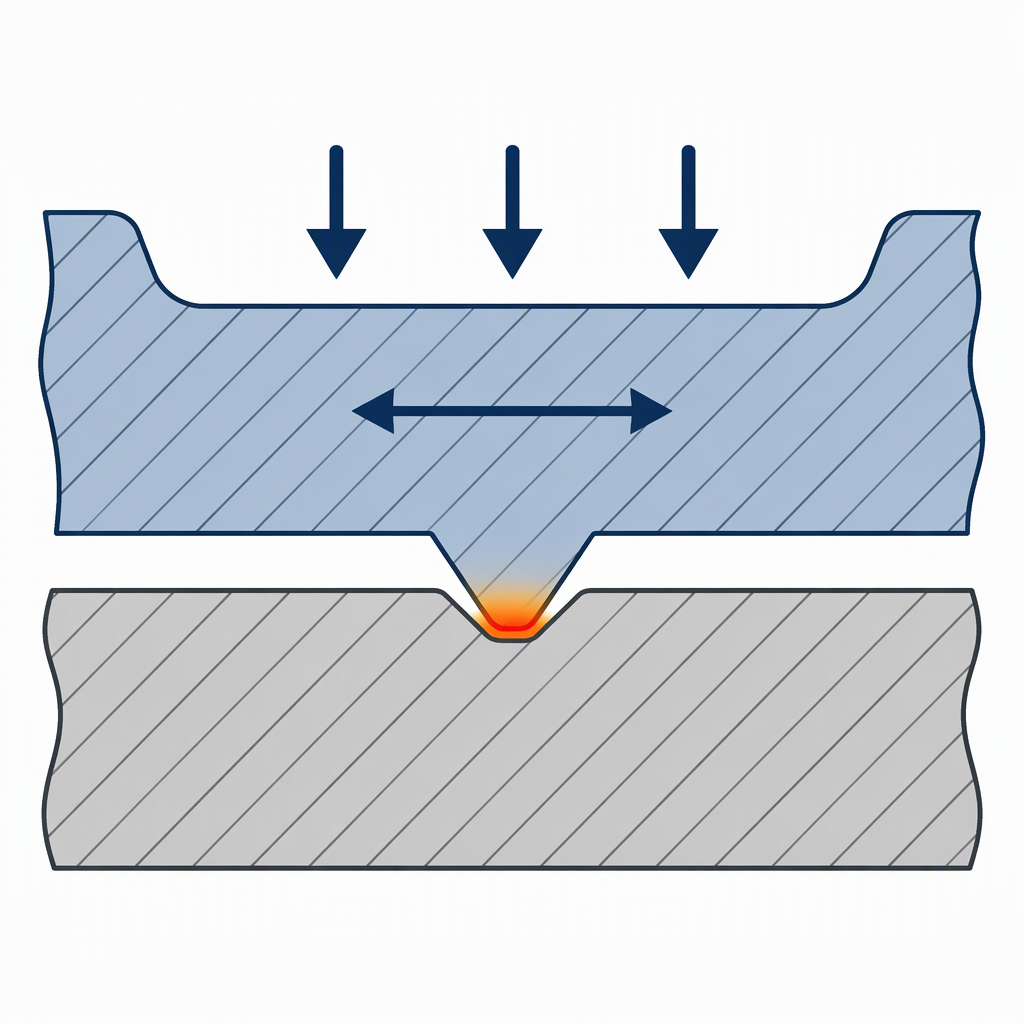
Często potrzebne są specjalnie zaprojektowane szczegóły połączeń, dlatego rysunek złącza należy uwzględnić podczas przeglądu kompatybilności, a nie tylko projektu formy.
Co wymagania dotyczące częstotliwości, mocy i uszczelnienia mają wspólnego z wyborem materiału?
Częstotliwość i moc są częścią tej samej decyzji: sprzęt zwykle pracuje przy częstotliwości 15, 20, 30, 35, 40 lub 70 kHz. Skuteczność uszczelnienia zależy od częstotliwości i stosowanej mocy, a także od położenia części, struktury linii spawania, grubości ścianki i materiału.
Wyższa częstotliwość nie zastępuje odpowiedniej pary lub złącza. Wybierz częstotliwość i moc dla wymagań dotyczących części i uszczelnienia, a następnie potwierdź kombinację na próbkach.
Kiedy część wykracza poza limity spawania ultradźwiękowego?
Część wykracza poza komfortowy zakres, gdy wymaga głębokiego spoiny, dużego połączenia w jednej operacji lub szczegółu połączenia, którego nie można zaprojektować w części. Proces ten charakteryzuje się małą głębokością spoiny, jest odpowiedni głównie do mniejszych elementów i może nie spawać dużych połączeń w jednej operacji.
Lista kontrolna zgodności spawania ultradźwiękowego
Przed wydaniem oprzyrządowania zamknij poniższą listę kontrolną: zidentyfikuj rzeczywistą parę polimerów, załącz rysunek złącza i zapisz przykładowe spoiny z zamierzoną częstotliwością i mocą. Dodaj wynik uszczelnienia dla tej samej geometrii produkcyjnej, ponieważ wodoszczelność lub szczelność nie jest automatyczna.
- Zidentyfikuj rzeczywistą parę i gatunek polimeru na podstawie danych dostawcy, a nie samego nazwiska.
- Pokaż zaprojektowany element stykowy i lokalną strefę topienia na rysunku złącza.
- Sprawdź rozmiar części, długość złącza i głębokość spoiny pod kątem ograniczeń procesu; proces ten nadaje się głównie do mniejszych elementów i małej głębokości spoiny.
- Podaj wymagania dotyczące uszczelnienia jako testu funkcjonalnego, ponieważ skuteczność uszczelnienia zależy od położenia, struktury linii spawania, grubości ścianki, materiału, częstotliwości i mocy.
- Rejestruj próbki spoin z zamierzoną częstotliwością i mocą.
- Załączyć wynik testu uszczelnienia dla geometrii produkcyjnej; nie zwalniaj narzędzi, zakładając, że spoina jest wodoszczelna lub powietrzoszczelna.
Wniosek
Zgrzewanie ultradźwiękowe tworzyw sztucznych może łączyć różne materiały, ale najlepiej stosować je w przypadku podobnych tworzyw sztucznych. Proces nadal opiera się na miejscowym topieniu zaprojektowanych punktów styku pod ciśnieniem i wibracjami. Wydajność uszczelnienia to odrębny wynik, który zależy od położenia części, struktury linii spawania, grubości ścianki, materiału i ustawień procesu. Zwolnij oprzyrządowanie dopiero po sprawdzeniu na próbkach pary materiałów, szczegółów połączenia, geometrii części i wymagań dotyczących uszczelnienia.
Często zadawane pytania
Odpowiedzi poniżej obejmują pytania dotyczące kompatybilności, które najczęściej wpływają na decyzję dotyczącą oprzyrządowania: różne polimery, działanie uszczelnienia, hałas, rozmiar części i walidacja próbki.
Czy zgrzewanie ultradźwiękowe może połączyć dwa różne tworzywa sztuczne?
Może łączyć różne materiały, ale najlepiej stosować go z podobnymi tworzywami sztucznymi. Potraktuj odmienną parę jako kandydata do próby i sprawdź połączenie i uszczelnienie rzeczywistych części przed obróbką.
Czy zgrzewanie ultradźwiękowe automatycznie zapewnia wodoszczelne lub hermetyczne połączenie?
Nie. Wodoszczelność lub szczelność nie jest automatyczna. Zależy to od prawidłowego ułożenia dwóch plastikowych osłon, struktury linii spawania, grubości ścianki, materiałów oraz użytej częstotliwości i mocy. Określ test szczelności lub szczelności geometrii produkcyjnej.
Czy hałas o wysokiej częstotliwości powstający podczas spawania ultradźwiękowego stanowi zagrożenie dla słuchu i czy konieczna jest ekstrakcja lub wentylacja?
Dźwięki o wysokiej częstotliwości powstające podczas spawania ultradźwiękowego mogą uszkodzić słuch. Umieść maszynę w bezpiecznej skrzynce lub użyj ochronników słuchu. Proces ten nie wymaga wentylacji w celu usunięcia ciepła lub spalin, ale należy postępować zgodnie z oceną hałasu w miejscu instalacji i lokalnymi przepisami.
Czy zgrzewanie ultradźwiękowe może zamknąć duże złącze w jednej operacji?
Nie jako ogólne założenie. Proces ten nadaje się głównie do mniejszych elementów i może nie spawać dużych połączeń w jednej operacji. Jeżeli połączenie jest długie lub część jest duża, należy potwierdzić próbami próbnymi, że można uzyskać wymagane połączenie i uszczelnienie.
Co należy zrobić, jeśli dostawca polimeru nie podaje danych dotyczących spawalności?
Poproś o arkusz danych gatunku, rysunek złącza i wszelkie wcześniejsze próby spawania, a następnie wykonaj własne próbki z zamierzoną częstotliwością i mocą. Ogólny opis rodziny nie zastępuje wyniku spawania i uszczelnienia z Twojej strony.
Czy wyższa częstotliwość umożliwia spawanie trudnych par materiałów?
Sprzęt zwykle działa przy częstotliwości 15, 20, 30, 35, 40 lub 70 kHz. Częstotliwość i moc oddziałują na wymagania dotyczące uszczelnienia, położenie części, strukturę linii spawania, grubość ścianki i materiał. Udowodnij kombinację na próbkach, zamiast traktować częstotliwość jako poprawkę dla nieodpowiedniej pary.