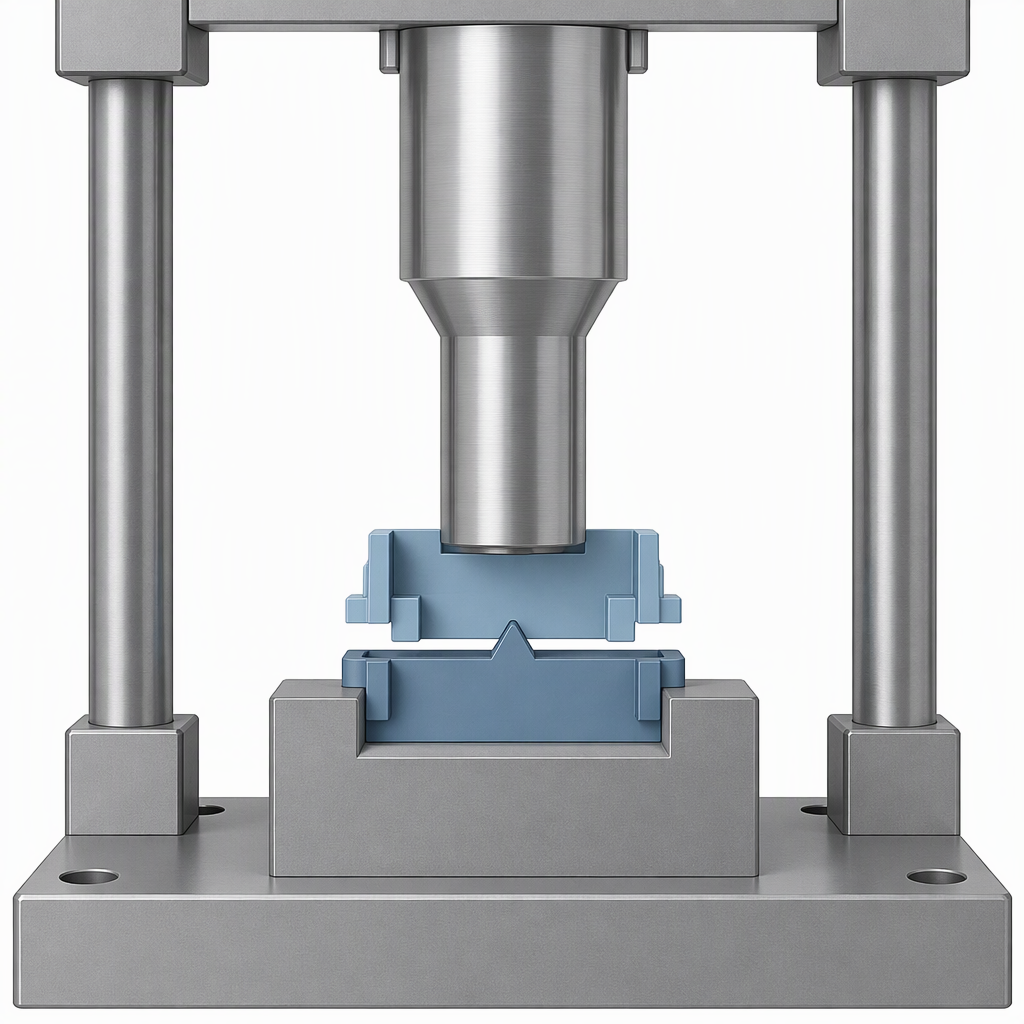
Le soudage du plastique par ultrasons fait fondre les points de contact conçus à l'interface du joint tandis que les pièces sont maintenues sous pression et vibrées à haute fréquence. L'étanchéité du joint fini dépend également du positionnement de la pièce, de la structure de la ligne de soudure, de l'épaisseur de la paroi, du matériau ainsi que de la fréquence et de la puissance utilisées. Considérez la compatibilité plastique par ultrasons comme une décision vérifiée par échantillon, et non comme un nom de résine sur une fiche technique.
Qu'est-ce qui détermine si deux pièces en plastique peuvent être soudées par ultrasons ?
La compatibilité est déterminée par la possibilité ou non de presser les deux pièces l'une contre l'autre pendant que des vibrations à haute fréquence sont appliquées, de sorte que les points de contact conçus à l'interface fondent localement. Les thermoplastiques rigides et souples et les composites thermoplastiques peuvent être assemblés de cette façon, mais la paire de matériaux, les détails du joint, la géométrie de la pièce et les exigences en matière d'étanchéité doivent fonctionner ensemble.
Le soudage par ultrasons peut-il assembler deux plastiques différents ?
Oui. Le soudage par ultrasons peut assembler des matériaux différents, mais il est préférable de l'utiliser avec des plastiques similaires. Traitez une paire différente comme un candidat à l'essai plutôt que comme un non automatique, et prouvez le joint et l'étanchéité sur les pièces réelles avant l'outillage.
Le processus dépend toujours de la fusion locale aux points de contact conçus, de sorte que la paire et le détail du joint doivent être évalués ensemble.
Quelles données sur les matériaux et les pièces devez-vous vérifier avant l'outillage ?
Vérifiez la paire de polymères, l'interface de joint et la géométrie de la pièce comme un seul ensemble, car le processus fait fondre les points de contact conçus sous pression et vibrations. Ajoutez l'exigence d'étanchéité à la même revue : l'étanchéité à l'eau ou à l'air dépend du positionnement, de la structure de la ligne de soudure, de l'épaisseur de la paroi, du matériau, de la fréquence et de la puissance.
| Ce qu'il faut vérifier | Pourquoi cela change la décision de soudage | Ce qu'il faut obtenir avant l'outillage |
|---|---|---|
| Paire de polymères : similaires ou différents | Des matériaux différents peuvent être assemblés, mais le processus est mieux utilisé avec des plastiques similaires. | Données de qualité du fournisseur et un échantillon de soudure sur la paire réelle. |
| Interface commune et point de contact | La soudure repose sur des points de contact conçus à l’interface qui fondent localement. | Un dessin de joint qui montre la caractéristique de contact et la zone de fusion. |
| Taille des pièces et profondeur des joints | Le processus a une faible profondeur de soudure, convient aux objets plus petits et peut ne pas souder de gros joints en une seule opération. | Un examen de la géométrie et des échantillons de pièces au niveau du joint le plus long. |
| Exigence de sceau | L’étanchéité à l’eau ou à l’air n’est pas automatique ; cela dépend du positionnement de la pièce, de la structure de la ligne de soudure, de l'épaisseur de la paroi, des paramètres du matériau et du processus. | Un test d'étanchéité ou d'étanchéité sur la géométrie de production. |
Comment la conception commune modifie-t-elle la compatibilité des matériaux ?
La conception des joints fait partie de la compatibilité car le processus fonctionne en concentrant les vibrations sur des points de contact conçus qui fondent localement. Un élément de contact moulé au niveau du joint donne à la fonte un point de départ défini.
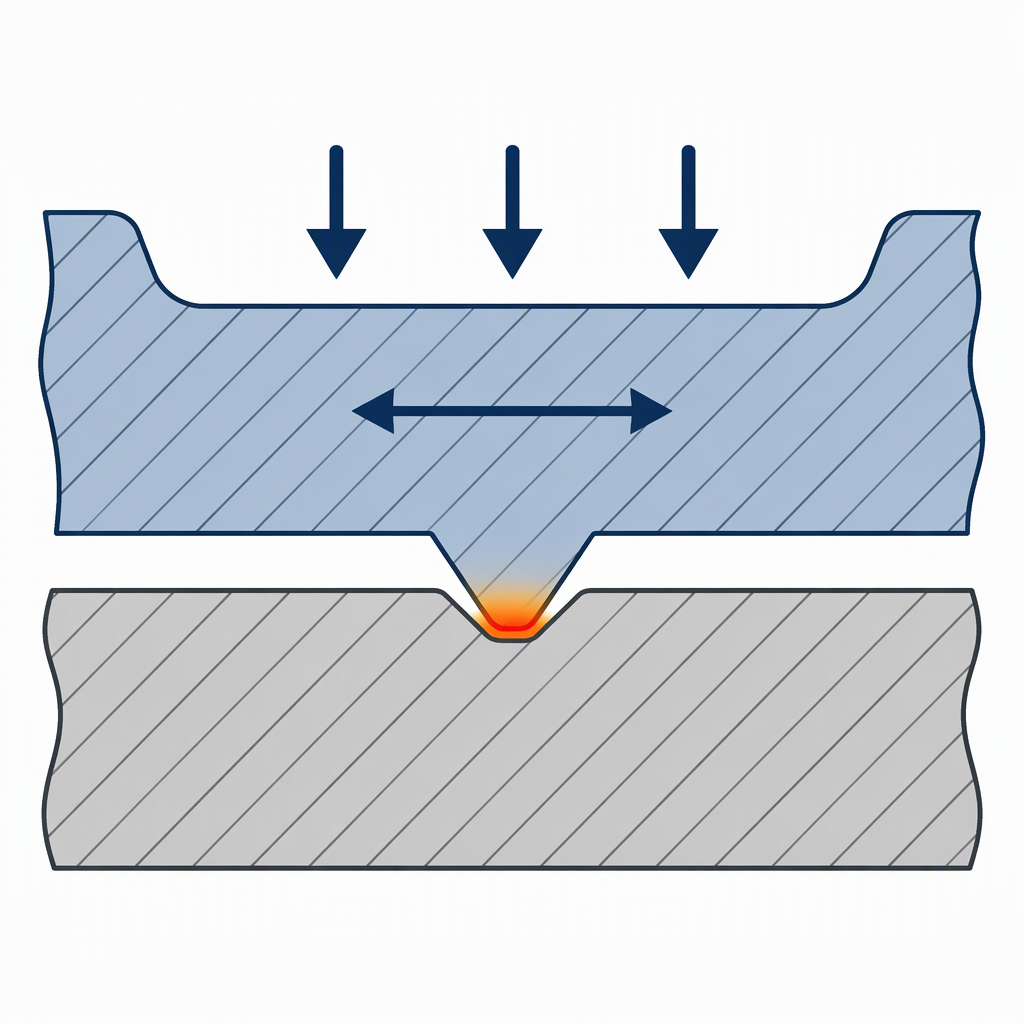
Des détails de joint spécialement conçus sont souvent nécessaires, de sorte que le dessin du joint appartient à l'examen de compatibilité, et pas seulement à la conception du moule.
Qu'est-ce que les exigences en matière de fréquence, de puissance et d'étanchéité ont à voir avec le choix des matériaux ?
Fréquence et puissance font partie de la même décision : les équipements fonctionnent couramment à 15, 20, 30, 35, 40 ou 70 kHz. Les performances du joint dépendent de la fréquence et de la puissance utilisées, ainsi que du positionnement des pièces, de la structure de la ligne de soudure, de l'épaisseur de la paroi et du matériau.
Une fréquence plus élevée ne remplace pas une paire ou une articulation appropriée. Sélectionnez la fréquence et la puissance correspondant aux exigences en matière de pièces et de joints, puis confirmez la combinaison sur des échantillons.
Quand une pièce sort-elle des limites du soudage par ultrasons ?
Une pièce se situe en dehors de la plage confortable lorsqu'elle nécessite une soudure profonde, un joint important en une seule opération ou un détail de joint qui ne peut pas être intégré à la pièce. Le procédé présente une faible profondeur de soudure, convient principalement aux objets plus petits et ne permet pas de souder de gros joints en une seule opération.
Liste de contrôle de compatibilité pour le soudage par ultrasons
Fermez la liste de contrôle ci-dessous avant la libération de l'outillage : identifiez la paire de polymères réelle, joignez le dessin du joint et enregistrez des échantillons de soudures à la fréquence et à la puissance prévues. Ajoutez le résultat de l'étanchéité sur la même géométrie de production, car l'étanchéité à l'eau ou à l'air n'est pas automatique.
- Identifiez la paire de polymères réelle et sa qualité à partir des données du fournisseur, et non à partir du seul nom de famille.
- Montrez la caractéristique de contact conçue et la zone de fusion locale sur le dessin du joint.
- Vérifier la taille des pièces, la longueur du joint et la profondeur de soudure par rapport aux limites du processus ; le procédé est principalement adapté aux objets plus petits et aux soudures à faible profondeur.
- Énoncez les exigences en matière de joint comme un test fonctionnel, car les performances du joint dépendent du positionnement, de la structure de la ligne de soudure, de l'épaisseur de la paroi, du matériau, de la fréquence et de la puissance.
- Enregistrez des échantillons de soudures à la fréquence et à la puissance prévues.
- Joindre le résultat du test d'étanchéité pour la géométrie de production ; ne desserrez pas l'outillage en supposant que la soudure est étanche à l'eau ou à l'air.
Conclusion
Le soudage plastique par ultrasons peut assembler des matériaux différents, mais il est préférable de l'utiliser avec des plastiques similaires. Le processus dépend toujours de points de contact conçus fondant localement sous pression et vibration. Les performances du joint sont un résultat distinct qui dépend du positionnement de la pièce, de la structure de la ligne de soudure, de l'épaisseur de la paroi, des paramètres du matériau et du processus. Libérez l'outillage uniquement après que la paire de matériaux, les détails du joint, la géométrie de la pièce et les exigences en matière d'étanchéité ont été prouvés sur des échantillons.
Foire aux questions
Les réponses ci-dessous couvrent les questions de compatibilité qui changent le plus souvent une décision d'outillage : polymères différents, performances des joints, bruit, taille des pièces et validation des échantillons.
Le soudage par ultrasons peut-il assembler deux plastiques différents ?
Il peut assembler des matériaux différents, mais il est préférable de l'utiliser avec des plastiques similaires. Traitez une paire différente comme un candidat à l'essai et vérifiez le joint et le joint sur les pièces réelles avant l'outillage.
Le soudage par ultrasons donne-t-il automatiquement un joint étanche ou étanche à l’air ?
Non. L’étanchéité à l’eau ou à l’air n’est pas automatique. Cela dépend du positionnement correct des deux coques en plastique, de la structure de la ligne de soudure, de l'épaisseur de la paroi, des matériaux, ainsi que de la fréquence et de la puissance utilisées. Spécifier un test d'étanchéité ou d'étanchéité sur la géométrie de production.
Le bruit à haute fréquence provenant du soudage par ultrasons présente-t-il un risque auditif et une extraction ou une ventilation est-elle nécessaire ?
Le son à haute fréquence provenant du soudage par ultrasons peut endommager l’audition. Enfermez la machine dans une boîte de sécurité ou utilisez une protection auditive. Le processus ne nécessite pas de ventilation pour évacuer la chaleur ou les gaz d'échappement, mais suivez l'évaluation du bruit de votre site et les règles locales.
Le soudage par ultrasons peut-il fermer un gros joint en une seule opération ?
Pas comme une hypothèse générale. Le procédé est principalement adapté aux petites pièces et ne permet pas de souder de gros joints en une seule opération. Si le joint est long ou si la pièce est grande, confirmez par des essais sur échantillons que le joint et le joint requis peuvent être obtenus.
Que devez-vous faire si le fournisseur de polymère ne fournit aucune donnée de soudabilité ?
Demandez la fiche technique des nuances, le dessin des joints et tous les essais de soudure préalables, puis analysez vos propres échantillons à la fréquence et à la puissance prévues. Une description générale de la famille ne remplace pas un résultat de soudure et de scellement de votre part.
Une fréquence plus élevée rend-elle soudable une paire de matériaux difficiles ?
L'équipement fonctionne généralement à 15, 20, 30, 35, 40 ou 70 kHz. La fréquence et la puissance interagissent avec les exigences d'étanchéité, le positionnement des pièces, la structure de la ligne de soudure, l'épaisseur de la paroi et le matériau. Prouvez la combinaison sur des échantillons plutôt que de traiter la fréquence comme une solution à une paire inappropriée.