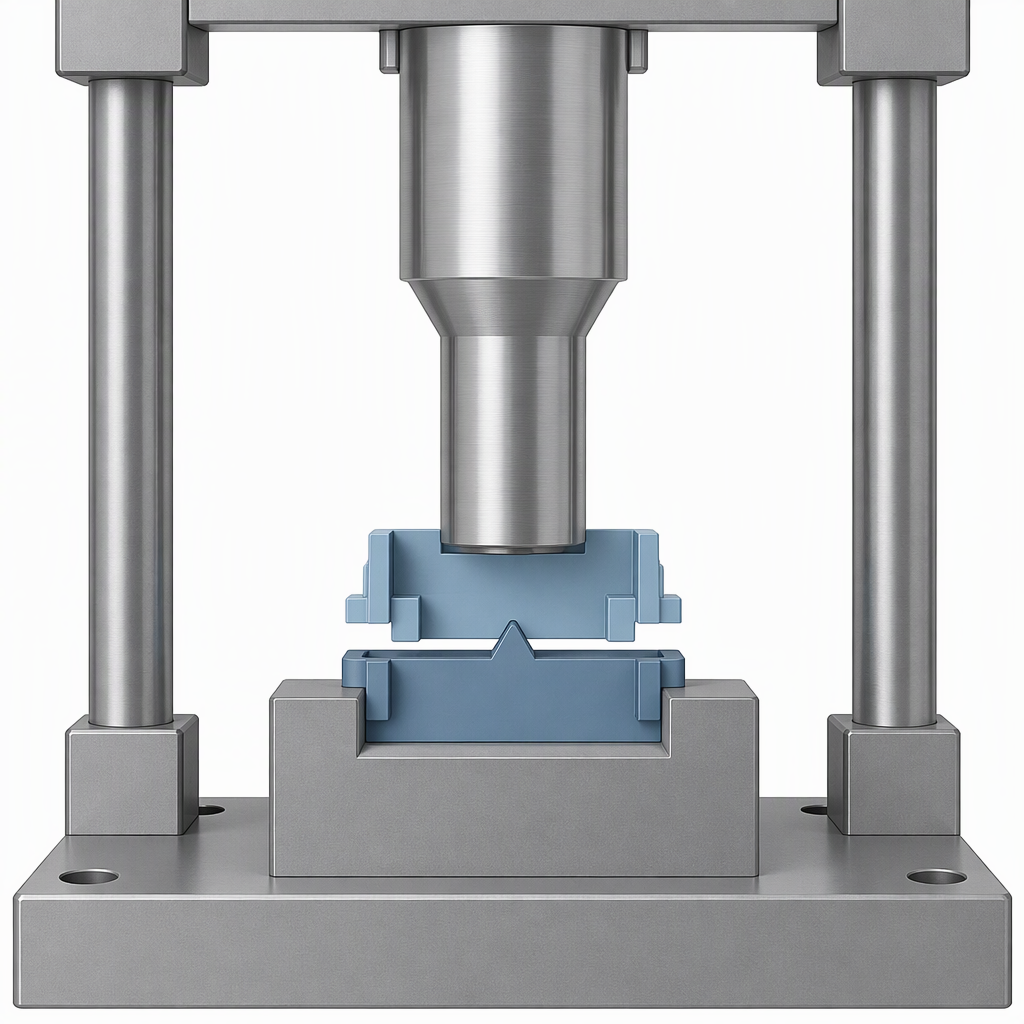
Ultralyds-plastsvejsning smelter designet kontaktpunkter ved samlingsgrænsefladen, mens delene holdes under tryk og vibreres ved høj frekvens. Hvorvidt den færdige samling også tætner afhænger af delens placering, svejselinjestruktur, vægtykkelse, materiale og den anvendte frekvens og effekt. Behandl ultralydsplastikkompatibilitet som en prøveverificeret beslutning, ikke et harpiksnavn på et datablad.
Hvad afgør, om to plastdele kan ultralydssvejses?
Kompatibiliteten afgøres af, om de to dele kan presses sammen, mens højfrekvent vibration påføres, så de designede kontaktpunkter ved grænsefladen smelter lokalt. Stive og bløde termoplaster og termoplastiske kompositter kan sammenføjes på denne måde, men materialeparret, fugedetaljen, delens geometri og tætningskravet skal fungere sammen.
Kan ultralydssvejsning forbinde to forskellige plastmaterialer?
Ja. Ultralydssvejsning kan sammenføje uens materialer, men det er bedst at bruge med lignende plast. Behandl et forskelligt par som en prøvekandidat i stedet for et automatisk nej, og bevis samlingen og tætningen på de rigtige dele før værktøj.
Processen afhænger stadig af lokal smeltning ved designede kontaktpunkter, så parret og fugedetaljen skal vurderes sammen.
Hvilket materiale og deldata skal du verificere før værktøj?
Bekræft polymerparret, samlingsgrænsefladen og delens geometri som ét sæt, fordi processen smelter designet kontaktpunkter under tryk og vibrationer. Tilføj tætningskravet til samme gennemgang: vand- eller lufttæthed afhænger af placering, svejselinjestruktur, vægtykkelse, materiale, frekvens og effekt.
| Hvad skal verificeres | Hvorfor det ændrer svejsebeslutningen | Hvad skal man opnå før værktøj |
|---|---|---|
| Polymerpar: lignende eller uens | Uens materialer kan sammenføjes, men processen bruges bedst med lignende plast. | Leverandørkvalitetsdata og en prøvesvejsning på det faktiske par. |
| Fælles interface og kontaktpunkt | Svejsningen er afhængig af designet kontaktpunkter ved grænsefladen, der smelter lokalt. | En samlingstegning, der viser kontaktfunktionen og smeltezonen. |
| Delstørrelse og fugedybde | Processen har lav svejsedybde, passer til mindre emner og må ikke svejse store samlinger i én arbejdsgang. | En geometrigennemgang og prøvedele ved den længste samling. |
| Krav om segl | Vand- eller lufttæthed er ikke automatisk; det afhænger af delens placering, svejselinjestruktur, vægtykkelse, materiale og procesindstillinger. | En lækage- eller lufttæthedstest af produktionsgeometrien. |
Hvordan ændrer fælles design materialekompatibilitet?
Fugedesign er en del af kompatibiliteten, fordi processen fungerer ved at koncentrere vibrationer ved designede kontaktpunkter, der smelter lokalt. En støbt kontaktfunktion ved samlingen giver smelten et defineret sted at starte.
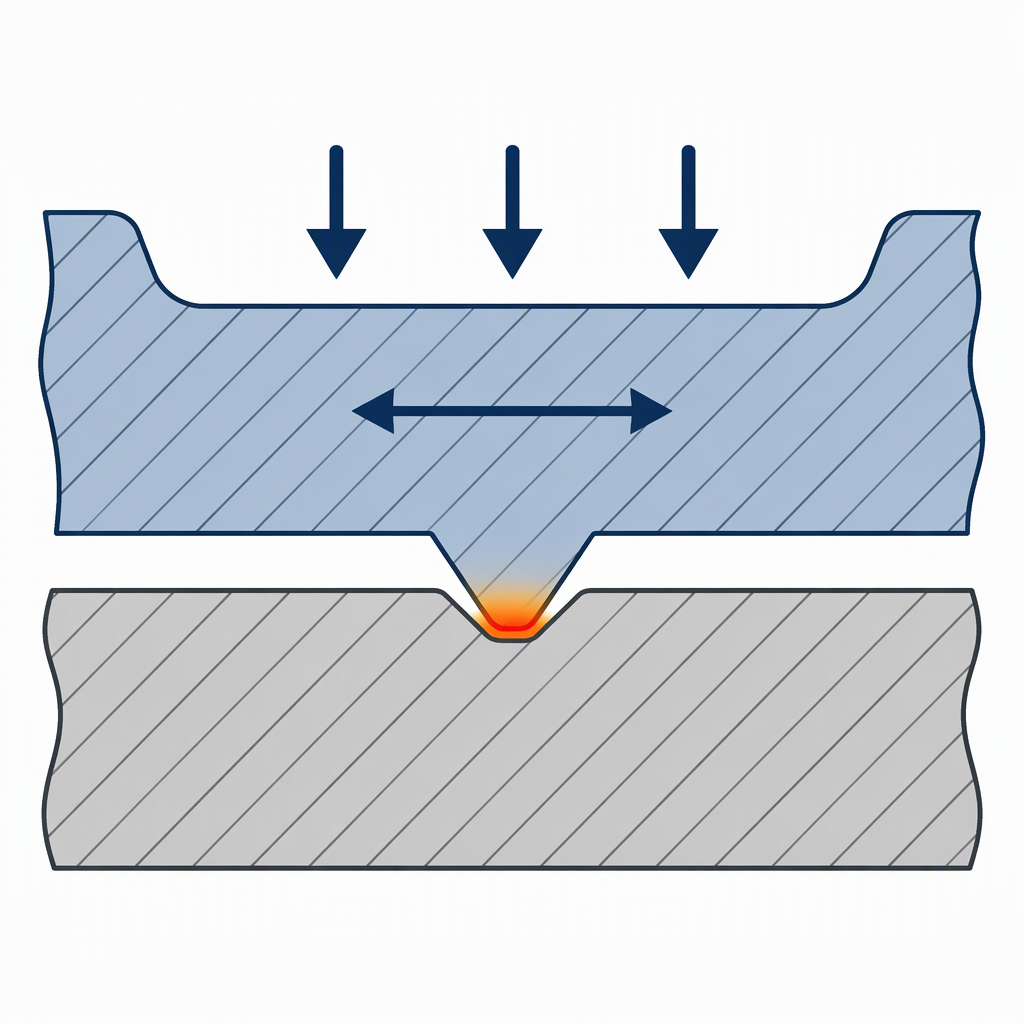
Der er ofte behov for specialdesignede fugedetaljer, så fugetegningen hører med i kompatibilitetsgennemgangen, ikke kun i formdesignet.
Hvad har frekvens, effekt og tætningskrav at gøre med materialevalg?
Frekvens og effekt er en del af den samme beslutning: udstyr kører normalt ved 15, 20, 30, 35, 40 eller 70 kHz. Tætningens ydeevne afhænger af den anvendte frekvens og effekt, sammen med delens placering, svejselinjestruktur, vægtykkelse og materiale.
En højere frekvens er ikke en erstatning for et passende par eller led. Vælg frekvens og effekt for del- og tætningskravet, og bekræft derefter kombinationen på prøverne.
Hvornår falder en del uden for ultralydssvejsningens grænser?
En del er uden for det komfortable område, når den skal have en dyb svejsning, en stor samling i én arbejdsgang eller en fugedetalje, der ikke kan designes ind i delen. Processen har lav svejsedybde, er hovedsageligt egnet til mindre emner og må ikke svejse store samlinger i en enkelt operation.
Tjekliste for kompatibilitet med ultralydssvejsning
Luk tjeklisten nedenfor før værktøjsfrigivelse: Identificer det faktiske polymerpar, vedhæft fugetegningen og noter prøvesvejsninger med den tilsigtede frekvens og effekt. Tilføj forseglingsresultatet på samme produktionsgeometri, fordi vand- eller lufttæthed ikke er automatisk.
- Identificer det faktiske polymerpar og -kvalitet ud fra leverandørdata, ikke fra et familienavn alene.
- Vis den designede kontaktfunktion og den lokale smeltezone på fugetegningen.
- Tjek delstørrelse, samlingslængde og svejsedybde i forhold til procesgrænserne; processen er primært egnet til mindre emner og lav svejsedybde.
- Angiv tætningskravet som en funktionstest, fordi tætningsydelse afhænger af positionering, svejselinjestruktur, vægtykkelse, materiale, frekvens og effekt.
- Registrer prøvesvejsninger ved den tilsigtede frekvens og effekt.
- Vedhæft forseglingstestresultatet for produktionsgeometrien; slip ikke værktøj ud fra en antagelse om, at svejsningen er vand- eller lufttæt.
Konklusion
Ultralydsplastsvejsning kan sammenføje uens materialer, men bruges bedst med lignende plast. Processen afhænger stadig af designet kontaktpunkter, der smelter lokalt under tryk og vibrationer. Forseglingsydelse er et separat resultat, der afhænger af delens placering, svejselinjestruktur, vægtykkelse, materiale og procesindstillinger. Slip først værktøj, efter at materialeparret, samlingsdetaljen, delens geometri og tætningskrav er bevist på prøverne.
Ofte stillede spørgsmål
Svarene nedenfor dækker de kompatibilitetsspørgsmål, der oftest ændrer en værktøjsbeslutning: uens polymerer, tætningsydelse, støj, delstørrelse og prøvevalidering.
Kan ultralydssvejsning forbinde to forskellige plasttyper?
Det kan forbinde forskellige materialer, men det er bedst at bruge med lignende plast. Behandl et forskelligt par som en prøvekandidat og bevis samlingen og tætningen på de faktiske dele før værktøj.
Giver ultralydssvejsning en vandtæt eller lufttæt samling automatisk?
Nej. Vand- eller lufttæthed er ikke automatisk. Det afhænger af korrekt placering af de to plastskaller, svejselinjestruktur, vægtykkelse, materialer og den anvendte frekvens og effekt. Angiv en tætheds- eller lufttæthedstest på produktionsgeometrien.
Er højfrekvent støj fra ultralydssvejsning en høreskade, og er der behov for udsugning eller ventilation?
Højfrekvent lyd fra ultralydssvejsning kan skade hørelsen. Luk maskinen i en sikkerhedsboks eller brug høreværn. Processen kræver ikke ventilation for at fjerne varme eller udstødning, men følg din støjvurdering og lokale regler.
Kan ultralydssvejsning lukke en stor samling i én operation?
Ikke som en generel antagelse. Processen er primært egnet til mindre emner og må ikke svejse store samlinger i en enkelt operation. Hvis samlingen er lang, eller delen er stor, bekræftes med prøveforsøg, at den nødvendige samling og tætning kan nås.
Hvad skal du gøre, hvis polymerleverandøren ikke giver nogen svejsbarhedsdata?
Spørg efter karakterdatabladet, samlingstegningen og eventuelle tidligere svejseforsøg, og kør derefter dine egne prøver ved den tilsigtede frekvens og effekt. En generel familiebeskrivelse er ikke en erstatning for et svejse- og tætningsresultat fra din side.
Gør en højere frekvens et vanskeligt materialepar svejsbart?
Udstyr kører normalt ved 15, 20, 30, 35, 40 eller 70 kHz. Frekvens og effekt interagerer med tætningskravet, delpositionering, svejselinjestruktur, vægtykkelse og materiale. Bevis kombinationen på prøver i stedet for at behandle frekvensen som en løsning for et uegnet par.