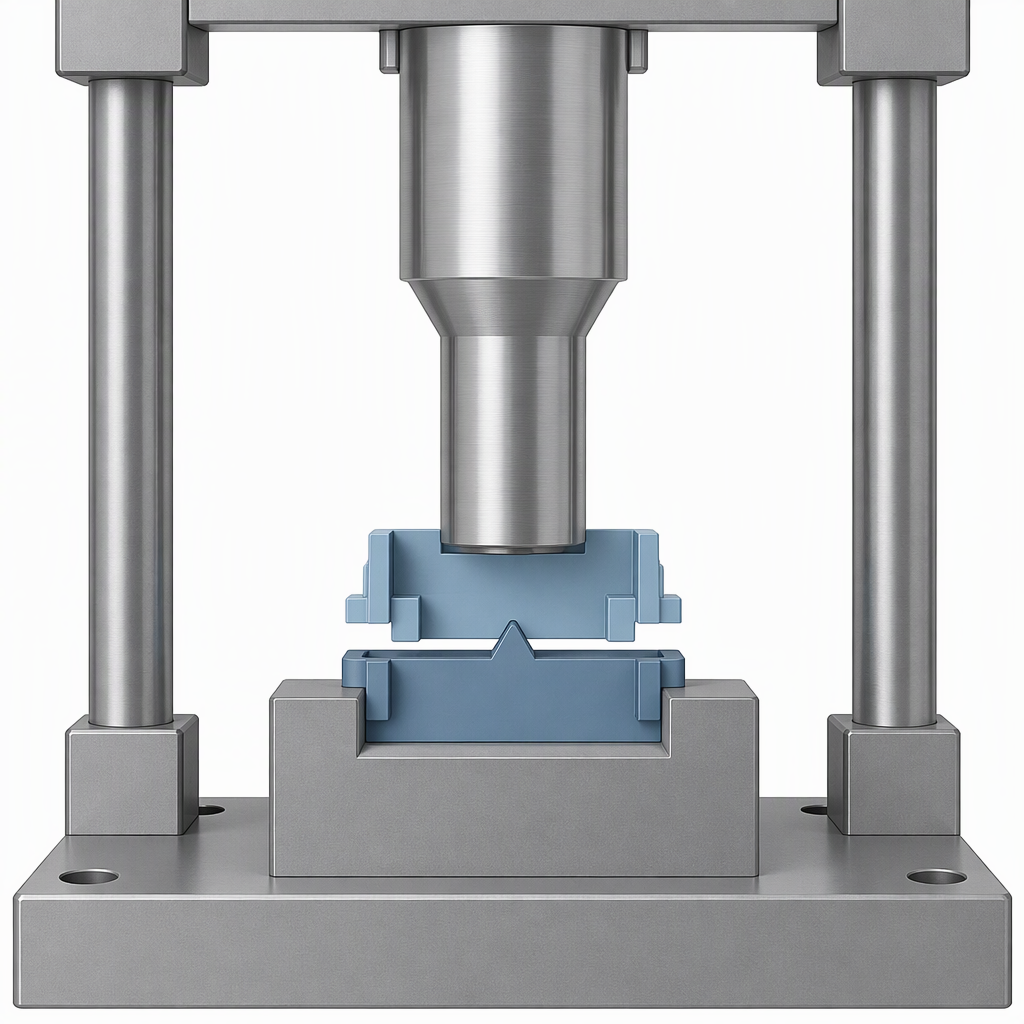
Beim Ultraschall-Kunststoffschweißen werden die vorgesehenen Kontaktpunkte an der Verbindungsstelle geschmolzen, während die Teile unter Druck gehalten und mit hoher Frequenz vibriert werden. Ob die fertige Verbindung auch dichtet, hängt von der Teilepositionierung, der Struktur der Bindenähte, der Wandstärke, dem Material sowie der verwendeten Frequenz und Leistung ab. Behandeln Sie die Ultraschall-Kunststoffkompatibilität als eine durch ein Muster bestätigte Entscheidung und nicht als einen Harznamen auf einem Datenblatt.
Was bestimmt, ob zwei Kunststoffteile ultraschallverschweißt werden können?
Über die Kompatibilität entscheidet sich, ob die beiden Teile unter Einwirkung hochfrequenter Vibrationen zusammengepresst werden können, sodass die vorgesehenen Kontaktpunkte an der Grenzfläche lokal schmelzen. Auf diese Weise können starre und weiche Thermoplaste und thermoplastische Verbundwerkstoffe verbunden werden, allerdings müssen Materialpaarung, Verbindungsdetails, Teilegeometrie und Dichtungsanforderung zusammenarbeiten.
Kann Ultraschallschweißen zwei verschiedene Kunststoffe verbinden?
Ja. Ultraschallschweißen kann unterschiedliche Materialien verbinden, am besten eignet es sich jedoch für ähnliche Kunststoffe. Behandeln Sie ein ungleiches Paar als Testkandidaten und nicht als automatisches Nein, und überprüfen Sie die Verbindung und Abdichtung an den echten Teilen, bevor Sie Werkzeuge herstellen.
Der Prozess hängt immer noch vom lokalen Schmelzen an den vorgesehenen Kontaktpunkten ab, daher müssen das Paar und die Verbindungsdetails gemeinsam beurteilt werden.
Welche Material- und Teiledaten sollten Sie vor dem Werkzeugbau überprüfen?
Überprüfen Sie das Polymerpaar, die Verbindungsschnittstelle und die Teilegeometrie als einen Satz, da der Prozess die vorgesehenen Kontaktpunkte unter Druck und Vibration schmilzt. Fügen Sie der gleichen Überprüfung die Dichtungsanforderung hinzu: Wasser- oder Luftdichtheit hängt von der Positionierung, der Struktur der Bindenähte, der Wandstärke, dem Material, der Frequenz und der Leistung ab.
| Was muss überprüft werden? | Warum ändert sich die Schweißnahtentscheidung? | Was muss vor der Werkzeugbereitstellung beschafft werden? |
|---|---|---|
| Polymerpaar: ähnlich oder unähnlich | Es können unterschiedliche Materialien verbunden werden, am besten lässt sich das Verfahren jedoch bei ähnlichen Kunststoffen anwenden. | Qualitätsdaten des Lieferanten und eine Musterschweißung am tatsächlichen Paar. |
| Gemeinsame Schnittstelle und Kontaktpunkt | Die Schweißung erfolgt durch gezielte Kontaktpunkte an der Grenzfläche, die lokal schmelzen. | Eine Verbindungszeichnung, die das Kontaktmerkmal und die Schmelzzone zeigt. |
| Teilegröße und Fugentiefe | Das Verfahren hat eine geringe Schweißtiefe, eignet sich für kleinere Gegenstände und schweißt große Verbindungen möglicherweise nicht in einem Arbeitsgang. | Eine Überprüfung der Geometrie und Musterteile an der längsten Verbindung. |
| Siegelpflicht | Wasser- oder Luftdichtheit ist kein Selbstläufer; Dies hängt von der Teilepositionierung, der Struktur der Schweißnaht, der Wandstärke, dem Material und den Prozesseinstellungen ab. | Eine Dichtheits- oder Luftdichtheitsprüfung der Produktionsgeometrie. |
Wie verändert die Verbindungskonstruktion die Materialverträglichkeit?
Die Verbindungskonstruktion ist Teil der Kompatibilität, da der Prozess durch die Konzentration von Vibrationen an vorgesehenen Kontaktpunkten erfolgt, die lokal schmelzen. Eine angeformte Kontaktstelle an der Verbindungsstelle gibt der Schmelze einen definierten Ausgangspunkt.
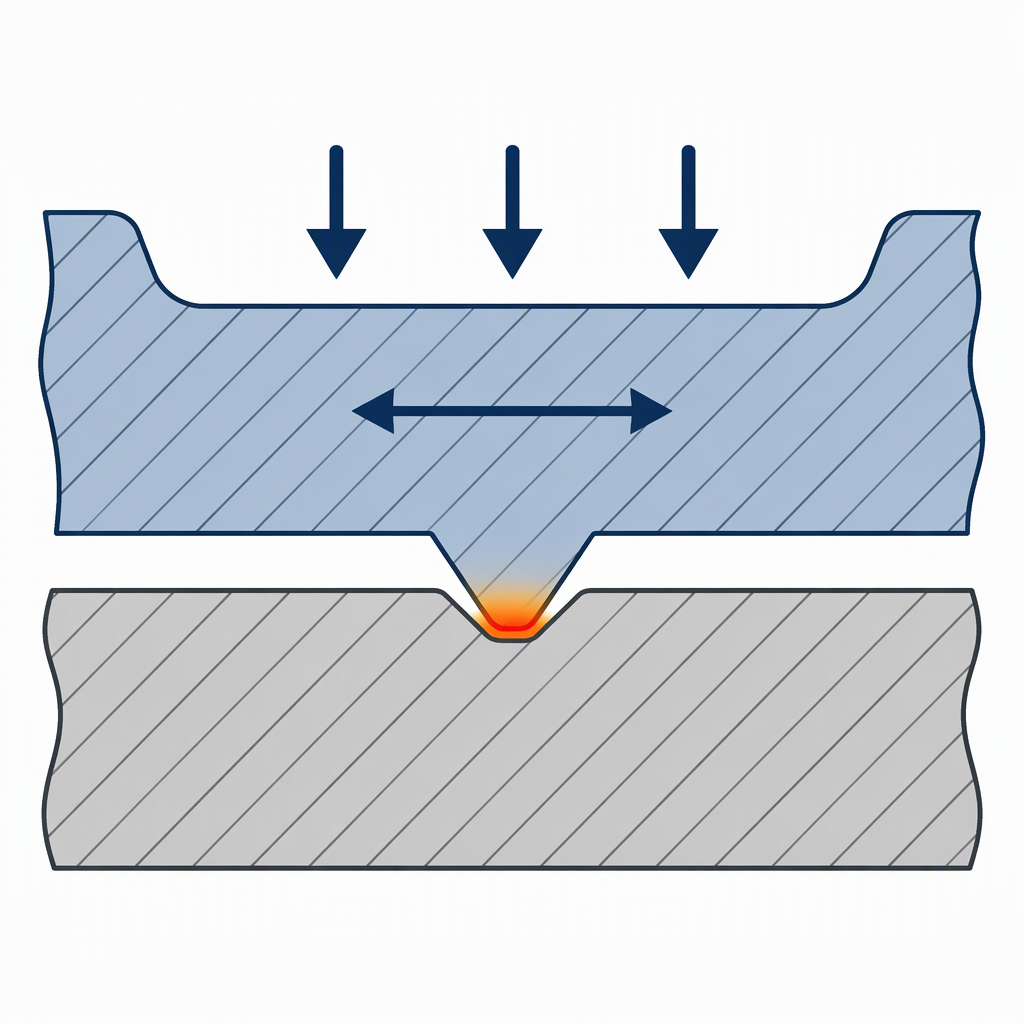
Da häufig speziell gestaltete Verbindungsdetails benötigt werden, gehört die Verbindungszeichnung nicht nur in die Formgestaltung, sondern auch in die Kompatibilitätsprüfung.
Was haben Frequenz-, Leistungs- und Dichtungsanforderungen mit der Materialauswahl zu tun?
Frequenz und Leistung sind Teil derselben Entscheidung: Geräte laufen üblicherweise mit 15, 20, 30, 35, 40 oder 70 kHz. Die Leistung der Dichtung hängt von der verwendeten Frequenz und Leistung sowie von der Teilepositionierung, der Struktur der Schweißnaht, der Wandstärke und dem Material ab.
Eine höhere Frequenz ist kein Ersatz für ein geeignetes Paar oder Gelenk. Wählen Sie die Frequenz und Leistung für die Teile- und Dichtungsanforderung aus und bestätigen Sie die Kombination dann anhand von Mustern.
Wann liegt ein Teil außerhalb der Grenzen des Ultraschallschweißens?
Ein Teil liegt außerhalb des komfortablen Bereichs, wenn eine tiefe Schweißnaht, eine große Verbindung in einem Arbeitsgang oder ein Verbindungsdetail erforderlich ist, das nicht in das Teil integriert werden kann. Das Verfahren weist eine geringe Schweißtiefe auf, eignet sich vor allem für kleinere Teile und schweißt große Verbindungen möglicherweise nicht in einem einzigen Arbeitsgang.
Checkliste zur Ultraschallschweißkompatibilität
Gehen Sie vor der Werkzeugfreigabe die folgende Checkliste durch: Identifizieren Sie das tatsächliche Polymerpaar, fügen Sie die Verbindungszeichnung bei und zeichnen Sie Musterschweißungen mit der vorgesehenen Frequenz und Leistung auf. Fügen Sie das Dichtungsergebnis zur gleichen Produktionsgeometrie hinzu, da Wasser- oder Luftdichtheit nicht automatisch erfolgt.
- Identifizieren Sie das tatsächliche Polymerpaar und die Polymersorte anhand der Lieferantendaten und nicht nur anhand eines Familiennamens.
- Zeigen Sie das entworfene Kontaktelement und die lokale Schmelzzone in der Verbindungszeichnung an.
- Überprüfen Sie die Teilegröße, die Verbindungslänge und die Schweißtiefe anhand der Prozessgrenzen. Das Verfahren eignet sich vor allem für kleinere Werkstücke und geringe Schweißtiefen.
- Geben Sie die Dichtungsanforderung als Funktionstest an, da die Dichtungsleistung von der Positionierung, der Bindenahtstruktur, der Wandstärke, dem Material, der Frequenz und der Leistung abhängt.
- Zeichnen Sie Probeschweißungen mit der vorgesehenen Frequenz und Leistung auf.
- Fügen Sie das Ergebnis des Dichtungstests für die Produktionsgeometrie bei. Lassen Sie das Werkzeug nicht los, wenn Sie davon ausgehen, dass die Schweißnaht wasser- oder luftdicht ist.
Abschluss
Ultraschall-Kunststoffschweißen kann unterschiedliche Materialien verbinden, wird jedoch am besten bei ähnlichen Kunststoffen angewendet. Der Prozess hängt immer noch davon ab, dass gezielte Kontaktpunkte unter Druck und Vibration lokal schmelzen. Die Dichtungsleistung ist ein separates Ergebnis, das von der Teilepositionierung, der Struktur der Schweißnaht, der Wandstärke, dem Material und den Prozesseinstellungen abhängt. Geben Sie das Werkzeug erst frei, nachdem Materialpaarung, Verbindungsdetails, Teilegeometrie und Dichtungsanforderungen anhand von Mustern nachgewiesen wurden.
Häufig gestellte Fragen
Die folgenden Antworten decken die Kompatibilitätsfragen ab, die am häufigsten eine Werkzeugentscheidung beeinflussen: unterschiedliche Polymere, Dichtungsleistung, Geräuschentwicklung, Teilegröße und Probenvalidierung.
Kann Ultraschallschweißen zwei verschiedene Kunststoffe verbinden?
Es kann unterschiedliche Materialien verbinden, wird aber am besten mit ähnlichen Kunststoffen verwendet. Behandeln Sie ein ungleiches Paar als Testkandidaten und prüfen Sie die Verbindung und Abdichtung an den tatsächlichen Teilen, bevor Sie Werkzeuge herstellen.
Ergibt das Ultraschallschweißen automatisch eine wasser- oder luftdichte Verbindung?
Nein. Wasser- oder Luftdichtheit ist kein Selbstläufer. Dies hängt von der korrekten Positionierung der beiden Kunststoffschalen, der Struktur der Schweißnähte, der Wandstärke, den Materialien sowie der verwendeten Frequenz und Leistung ab. Geben Sie einen Dichtheits- oder Luftdichtheitstest für die Produktionsgeometrie an.
Stellt hochfrequenter Lärm beim Ultraschallschweißen eine Gefahr für das Gehör dar und ist eine Absaugung oder Belüftung erforderlich?
Hochfrequenter Schall beim Ultraschallschweißen kann das Gehör schädigen. Schließen Sie die Maschine in einen Sicherheitskasten ein oder verwenden Sie einen Gehörschutz. Der Prozess erfordert keine Belüftung, um Wärme oder Abgase abzuleiten. Befolgen Sie jedoch die Lärmbewertung Ihres Standorts und die örtlichen Vorschriften.
Kann Ultraschallschweißen eine große Naht in einem Arbeitsgang schließen?
Nicht als allgemeine Annahme. Das Verfahren eignet sich vor allem für kleinere Werkstücke und schweißt große Verbindungen möglicherweise nicht in einem Arbeitsgang. Wenn die Verbindung lang oder das Teil groß ist, bestätigen Sie anhand von Probeversuchen, dass die erforderliche Verbindung und Abdichtung erreicht werden kann.
Was ist zu tun, wenn der Polymerlieferant keine Daten zur Schweißbarkeit angibt?
Fordern Sie das Sortendatenblatt, die Verbindungszeichnung und eventuelle vorherige Schweißversuche an und lassen Sie dann Ihre eigenen Proben mit der vorgesehenen Frequenz und Leistung laufen. Eine allgemeine Familienbeschreibung ist kein Ersatz für ein Schweiß- und Dichtungsergebnis Ihrerseits.
Macht eine höhere Frequenz eine schwierige Materialpaarung schweißbar?
Geräte laufen üblicherweise mit 15, 20, 30, 35, 40 oder 70 kHz. Frequenz und Leistung interagieren mit den Dichtungsanforderungen, der Teilepositionierung, der Struktur der Schweißnaht, der Wandstärke und dem Material. Beweisen Sie die Kombination anhand von Stichproben, anstatt die Frequenz als Lösung für ein ungeeignetes Paar zu betrachten.