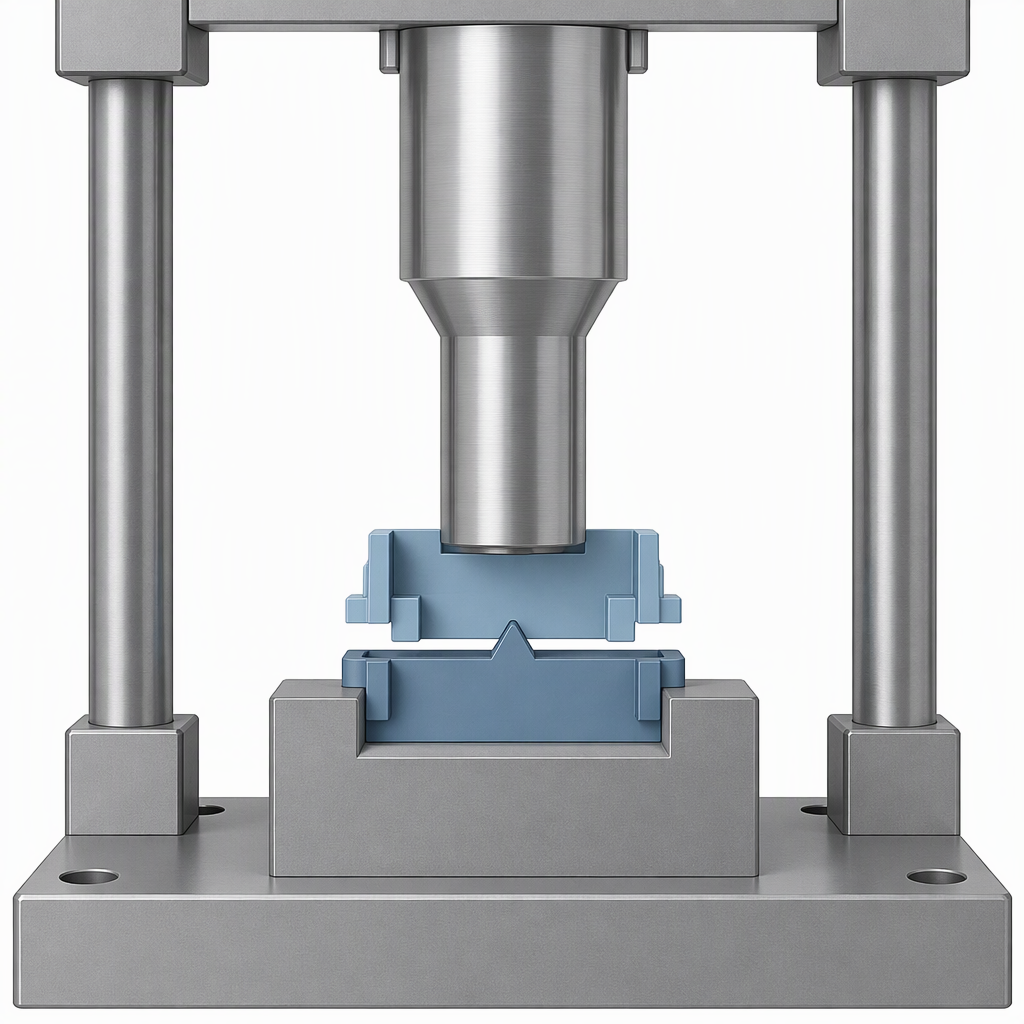
초음파 플라스틱 용접은 부품이 압력을 받고 고주파로 진동하는 동안 조인트 인터페이스에서 설계된 접점을 녹입니다. 완성된 조인트의 밀봉 여부는 부품 위치, 웰드라인 구조, 벽 두께, 재료, 사용된 주파수 및 전력에 따라 달라집니다. 초음파 플라스틱 호환성을 데이터 시트의 수지 이름이 아닌 샘플 검증 결정으로 간주하십시오.
두 개의 플라스틱 부품을 초음파 용접할 수 있는지 여부는 어떻게 결정됩니까?
호환성은 고주파 진동이 가해지는 동안 두 부품을 함께 눌러 인터페이스의 설계된 접점이 국부적으로 녹을 수 있는지 여부에 따라 결정됩니다. 경질 및 연질 열가소성 수지와 열가소성 복합재는 이러한 방식으로 결합할 수 있지만 재료 쌍, 접합 세부 사항, 부품 형상 및 씰 요구 사항이 함께 작동해야 합니다.
초음파 용접으로 두 개의 서로 다른 플라스틱을 결합할 수 있나요?
예. 초음파 용접은 서로 다른 재료를 결합할 수 있지만 유사한 플라스틱에 사용하는 것이 가장 좋습니다. 서로 다른 쌍을 자동 거부가 아닌 시험 후보로 취급하고, 툴링 전에 실제 부품에 대한 접합 및 밀봉을 증명합니다.
프로세스는 여전히 설계된 접촉점의 국부적인 용융에 의존하므로 쌍과 접합 세부 사항을 함께 평가해야 합니다.
툴링 전에 어떤 재료 및 부품 데이터를 확인해야 합니까?
프로세스는 압력과 진동으로 인해 설계된 접촉점을 녹이기 때문에 폴리머 쌍, 접합 인터페이스 및 부품 형상을 하나의 세트로 확인합니다. 동일한 검토에 씰 요구 사항을 추가하십시오. 방수 또는 기밀성은 위치, 웰드라인 구조, 벽 두께, 재료, 주파수 및 출력에 따라 달라집니다.
| 검증할 사항 | 용접 결정이 변경되는 이유 | 툴링 전에 얻어야 할 사항 |
|---|---|---|
| 폴리머 쌍: 유사하거나 유사하지 않음 | 서로 다른 재료를 접합할 수 있지만 이 공정은 유사한 플라스틱에 사용하는 것이 가장 좋습니다. | 실제 쌍의 공급업체 등급 데이터 및 샘플 용접. |
| 공동 인터페이스 및 접점 | 용접은 국부적으로 용융되는 인터페이스의 설계된 접촉점에 의존합니다. | 접촉 특징과 용융 영역을 보여주는 접합 도면입니다. |
| 부품 크기 및 접합 깊이 | 이 공정은 용접 깊이가 얕고 작은 품목에 적합하며 한 번의 작업으로 큰 접합부를 용접하지 못할 수도 있습니다. | 가장 긴 조인트의 형상 검토 및 샘플 부품. |
| 인감 요구 사항 | 방수 또는 기밀성은 자동으로 이루어지지 않습니다. 이는 부품 위치, 웰드라인 구조, 벽 두께, 재료 및 프로세스 설정에 따라 달라집니다. | 생산 형상에 대한 누출 또는 기밀 테스트. |
조인트 디자인은 재료 호환성을 어떻게 변경합니까?
이 프로세스는 국부적으로 녹는 설계된 접촉점에 진동을 집중시키는 방식으로 작동하므로 조인트 설계는 호환성의 일부입니다. 조인트의 성형 접촉 기능은 용융물이 시작될 정의된 위치를 제공합니다.
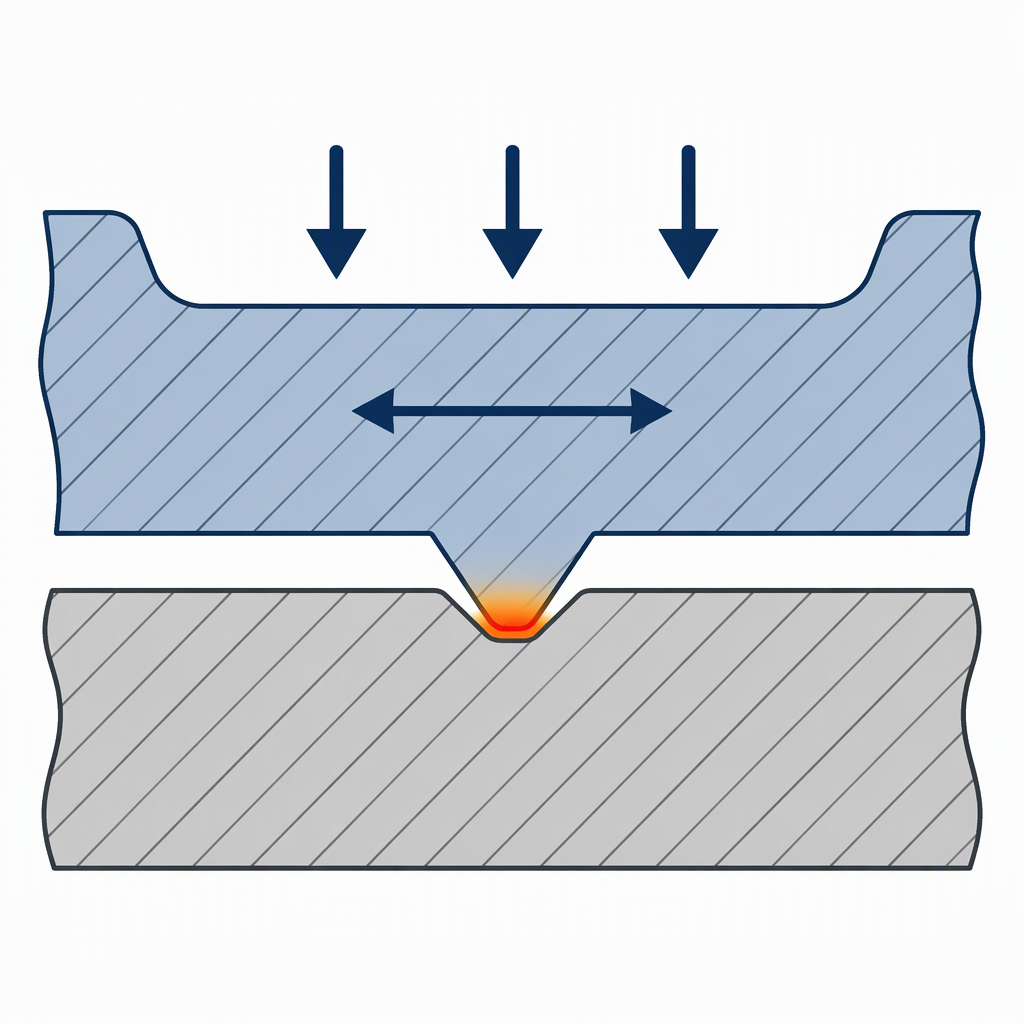
특별히 설계된 조인트 디테일이 필요한 경우가 많기 때문에 조인트 도면은 금형 설계뿐만 아니라 호환성 검토에도 속합니다.
주파수, 전력 및 씰 요구 사항은 재료 선택과 어떤 관련이 있습니까?
주파수와 전력은 동일한 결정의 일부입니다. 장비는 일반적으로 15, 20, 30, 35, 40 또는 70kHz에서 작동합니다. 씰 성능은 부품 위치, 웰드라인 구조, 벽 두께 및 재료와 함께 사용되는 주파수 및 전력에 따라 달라집니다.
더 높은 주파수는 적합한 쌍이나 조인트를 대체할 수 없습니다. 부품 및 씰 요구 사항에 맞는 주파수와 전력을 선택한 다음 샘플에서 조합을 확인합니다.
부품이 초음파 용접의 한계를 벗어나는 경우는 언제입니까?
깊은 용접, 한 번의 작업으로 큰 접합이 필요한 경우 또는 부품에 설계할 수 없는 접합 세부 사항이 필요한 경우 부품은 편안한 범위를 벗어납니다. 이 공정은 용접 깊이가 얕고 주로 작은 품목에 적합하며 단일 작업으로 큰 접합부를 용접할 수 없습니다.
초음파 용접 호환성 체크리스트
툴링 릴리스 전에 아래 체크리스트를 닫으십시오. 실제 폴리머 쌍을 식별하고 조인트 도면을 첨부하고 의도된 주파수 및 전력에서 샘플 용접을 기록하십시오. 방수 또는 기밀성은 자동이 아니기 때문에 동일한 생산 형상에 씰 결과를 추가합니다.
- 성만으로는 아닌 공급업체 데이터를 통해 실제 폴리머 쌍과 등급을 식별합니다.
- 접합 도면에 설계된 접촉 형상과 국부 용융 영역을 표시합니다.
- 공정 한계를 기준으로 부품 크기, 접합 길이 및 용접 깊이를 확인하십시오. 이 공정은 주로 작은 품목과 얕은 용접 깊이에 적합합니다.
- 씰 성능은 위치, 웰드라인 구조, 벽 두께, 재료, 주파수 및 출력에 따라 달라지므로 씰 요구 사항을 기능 테스트로 명시하십시오.
- 의도한 주파수와 전력으로 샘플 용접을 기록합니다.
- 생산 형상에 대한 씰 테스트 결과를 첨부합니다. 용접이 방수 또는 기밀이라는 가정하에 툴링을 해제하지 마십시오.
결론
초음파 플라스틱 용접은 서로 다른 재료를 결합할 수 있지만 유사한 플라스틱에 사용하는 것이 가장 좋습니다. 이 프로세스는 여전히 압력과 진동에 따라 국부적으로 녹는 설계된 접점에 따라 달라집니다. 씰 성능은 부품 위치, 웰드라인 구조, 벽 두께, 재료 및 프로세스 설정에 따라 달라지는 별도의 결과입니다. 재료 쌍, 조인트 세부 사항, 부품 형상 및 씰 요구 사항이 샘플에서 입증된 후에만 툴링을 해제합니다.
자주 묻는 질문
아래 답변은 툴링 결정을 가장 자주 변경하는 호환성 질문(이종 폴리머, 씰 성능, 소음, 부품 크기 및 샘플 검증)을 다룹니다.
초음파 용접으로 두 개의 서로 다른 플라스틱을 접합할 수 있습니까?
서로 다른 재료를 결합할 수 있지만 유사한 플라스틱과 함께 사용하는 것이 가장 좋습니다. 서로 다른 쌍을 시험 후보로 간주하고 툴링 전에 실제 부품에 대한 접합 및 밀봉을 증명합니다.
초음파 용접은 방수 또는 기밀 조인트를 자동으로 제공합니까?
아니요. 방수 또는 기밀은 자동으로 이루어지지 않습니다. 이는 두 개의 플라스틱 쉘의 올바른 위치, 웰드라인 구조, 벽 두께, 재료, 사용된 주파수 및 전력에 따라 달라집니다. 생산 형상에 대한 누출 또는 기밀 테스트를 지정합니다.
초음파 용접으로 인한 고주파 소음이 청력에 위험합니까? 추출 또는 환기가 필요합니까?
초음파 용접으로 인한 고주파 소리는 청력을 손상시킬 수 있습니다. 기계를 안전 상자에 넣거나 귀마개를 사용하십시오. 이 과정에서는 열이나 배기가스를 제거하기 위해 환기가 필요하지 않지만 현장 소음 평가 및 현지 규칙을 따르십시오.
초음파 용접으로 한 번의 작업으로 큰 접합부를 닫을 수 있습니까?
일반적인 가정은 아닙니다. 이 공정은 주로 작은 품목에 적합하며 단일 작업으로 큰 접합부를 용접할 수 없습니다. 조인트가 길거나 부품이 큰 경우 샘플 시험을 통해 필요한 조인트와 씰에 도달할 수 있는지 확인하십시오.
폴리머 공급업체가 용접성 데이터를 제공하지 않는 경우 어떻게 해야 합니까?
등급 데이터시트, 접합 도면 및 이전 용접 시험을 요청한 다음 원하는 주파수와 출력에서 자체 샘플을 실행하십시오. 일반 패밀리 설명은 부품의 용접 및 밀봉 결과를 대체할 수 없습니다.
주파수가 높을수록 어려운 재료 쌍을 용접할 수 있습니까?
장비는 일반적으로 15, 20, 30, 35, 40 또는 70kHz에서 작동합니다. 주파수와 전력은 씰 요구 사항, 부품 위치 지정, 웰드라인 구조, 벽 두께 및 재료와 상호 작용합니다. 부적합한 쌍에 대한 수정 사항으로 빈도를 처리하는 대신 샘플에 대한 조합을 증명하십시오.