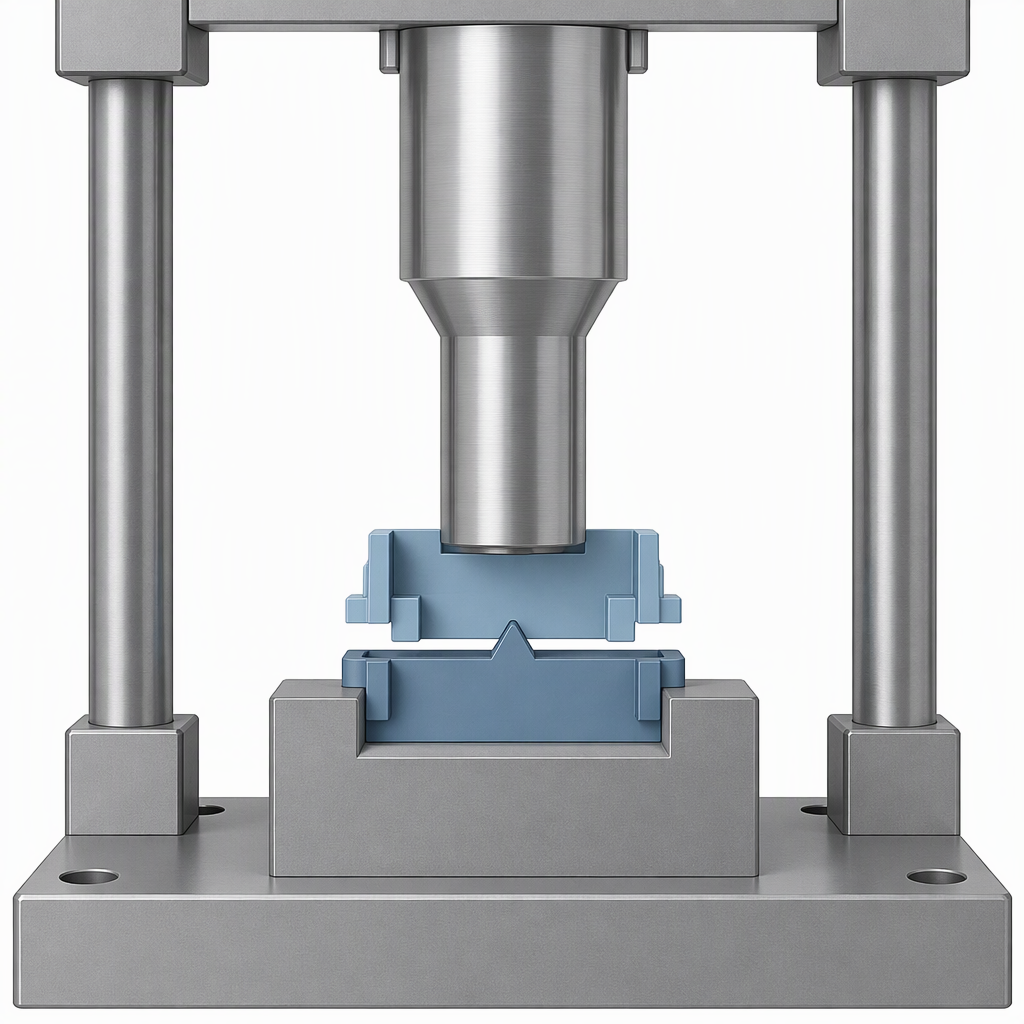
Sudarea cu ultrasunete a plasticului topește punctele de contact proiectate la interfața articulației, în timp ce piesele sunt ținute sub presiune și vibrează la frecvență înaltă. Dacă îmbinarea finită și etanșează depinde de poziționarea pieselor, structura liniei de sudură, grosimea peretelui, materialul și frecvența și puterea utilizată. Tratați compatibilitatea cu plasticul ultrasonic ca pe o decizie verificată prin eșantion, nu ca pe un nume de rășină pe o fișă de date.
Ce determină dacă două piese din plastic pot fi sudate cu ultrasunete?
Compatibilitatea este decisă dacă cele două părți pot fi presate împreună în timp ce se aplică vibrații de înaltă frecvență, astfel încât punctele de contact proiectate la interfață să se topească local. Materialele termoplastice rigide și moi și compozitele termoplastice pot fi îmbinate în acest fel, dar perechea de material, detaliul îmbinării, geometria piesei și cerințele de etanșare trebuie să funcționeze împreună.
Sudarea cu ultrasunete poate uni două materiale plastice diferite?
Da. Sudarea cu ultrasunete poate îmbina materiale diferite, dar este cel mai bine utilizată cu materiale plastice similare. Tratați o pereche diferită ca un candidat de probă, mai degrabă decât un nu automat și dovediți îmbinarea și etanșarea pieselor reale înainte de prelucrare.
Procesul depinde încă de topirea locală la punctele de contact proiectate, astfel încât perechea și detaliul îmbinării trebuie evaluate împreună.
Ce date despre materiale și piese ar trebui să verificați înainte de prelucrare?
Verificați perechea de polimeri, interfața îmbinării și geometria piesei ca un singur set, deoarece procesul topește punctele de contact proiectate sub presiune și vibrații. Adăugați cerința de etanșare la aceeași revizuire: etanșeitatea la apă sau la aer depinde de poziționare, structura liniei de sudură, grosimea peretelui, material, frecvență și putere.
| Ce trebuie verificat | De ce modifică decizia de sudare | Ce trebuie să obțineți înainte de scule |
|---|---|---|
| Pereche de polimeri: similare sau diferite | Pot fi îmbinate materiale diferite, dar procesul este cel mai bine utilizat cu materiale plastice similare. | Date despre calitatea furnizorului și un eșantion de sudură pe perechea reală. |
| Interfață comună și punct de contact | Sudura se bazează pe punctele de contact proiectate la interfață care se topesc local. | Un desen comun care arată caracteristica de contact și zona de topire. |
| Dimensiunea piesei și adâncimea îmbinării | Procesul are o adâncime mică de sudură, se potrivește articolelor mai mici și nu poate suda îmbinări mari într-o singură operație. | O revizuire a geometriei și mostre de piese la cea mai lungă îmbinare. |
| Cerință de sigiliu | Etanșeitatea la apă sau la aer nu este automată; depinde de poziționarea pieselor, structura liniei de sudură, grosimea peretelui, material și setările procesului. | Un test de scurgere sau de etanșeitate la geometria producției. |
Cum modifică proiectarea îmbinării compatibilitatea materialului?
Proiectarea îmbinării face parte din compatibilitate, deoarece procesul funcționează prin concentrarea vibrațiilor la punctele de contact proiectate care se topesc local. O caracteristică de contact turnată la îmbinare oferă topiturii un loc definit pentru a începe.
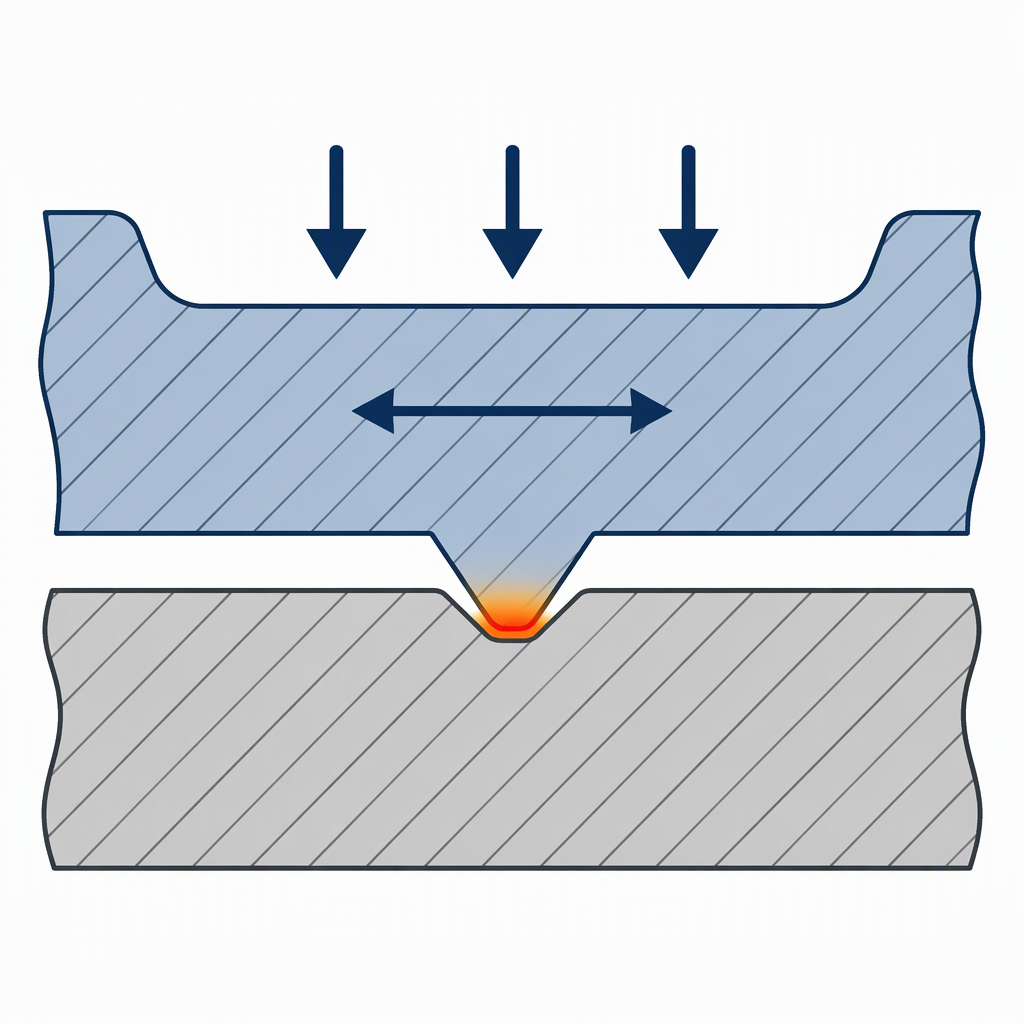
De multe ori sunt necesare detalii de îmbinare special concepute, astfel încât desenul îmbinării aparține analizei de compatibilitate, nu numai designului matriței.
Ce legătură au cerințele de frecvență, putere și etanșare cu alegerea materialului?
Frecvența și puterea fac parte din aceeași decizie: echipamentul funcționează de obicei la 15, 20, 30, 35, 40 sau 70 kHz. Performanța etanșării depinde de frecvența și puterea utilizată, împreună cu poziționarea pieselor, structura liniei de sudură, grosimea peretelui și materialul.
O frecvență mai mare nu înlocuiește o pereche sau o îmbinare potrivită. Selectați frecvența și puterea pentru cerințele piesei și etanșării, apoi confirmați combinația pe mostre.
Când cade o piesă în afara limitelor sudurii cu ultrasunete?
O piesă se află în afara intervalului de confort atunci când are nevoie de o sudură profundă, o îmbinare mare într-o singură operație sau un detaliu de îmbinare care nu poate fi proiectat în piesă. Procesul are o adâncime mică de sudură, este potrivit în principal pentru articole mai mici și nu poate suda îmbinări mari într-o singură operație.
Lista de verificare a compatibilităţii sudării cu ultrasunete
Închideți lista de verificare de mai jos înainte de eliberarea sculelor: identificați perechea reală de polimer, atașați desenul îmbinării și înregistrați probele de sudură la frecvența și puterea dorite. Adăugați rezultatul etanșării pe aceeași geometrie de producție, deoarece etanșeitatea la apă sau la aer nu este automată.
- Identificați perechea reală de polimer și gradul din datele furnizorului, nu numai dintr-un nume de familie.
- Afișați caracteristica de contact proiectată și zona de topire locală pe desenul îmbinării.
- Verificați dimensiunea piesei, lungimea îmbinării și adâncimea sudurii în raport cu limitele procesului; procesul este potrivit în principal articolelor mai mici și adâncimii mici de sudură.
- Indicați cerința de etanșare ca un test funcțional, deoarece performanța etanșării depinde de poziție, structura liniei de sudură, grosimea peretelui, material, frecvență și putere.
- Înregistrați probele de sudură la frecvența și puterea dorite.
- Atașați rezultatul testului de etanșare pentru geometria producției; nu eliberați sculele presupunând că sudura este etanșă la apă sau la aer.
Concluzie
Sudarea cu ultrasunete a plasticului poate îmbina materiale diferite, dar este utilizată cel mai bine cu materiale plastice similare. Procesul depinde încă de punctele de contact proiectate care se topesc local sub presiune și vibrații. Performanța etanșării este un rezultat separat care depinde de poziționarea pieselor, structura liniei de sudură, grosimea peretelui, material și setările procesului. Eliberați sculele numai după ce perechea de materiale, detaliile îmbinării, geometria piesei și cerințele de etanșare sunt dovedite pe mostre.
Întrebări frecvente
Răspunsurile de mai jos acoperă întrebările de compatibilitate care schimbă cel mai adesea o decizie de scule: polimeri diferiți, performanța etanșării, zgomotul, dimensiunea piesei și validarea eșantionului.
Sudarea cu ultrasunete poate uni două materiale plastice diferite?
Poate îmbina materiale diferite, dar este cel mai bine utilizat cu materiale plastice similare. Tratați o pereche diferită ca pe un candidat de probă și dovediți îmbinarea și etanșarea pieselor reale înainte de prelucrare.
Sudarea cu ultrasunete oferă automat o îmbinare impermeabilă sau etanșă la aer?
Nu. Etanşeitatea la apă sau la aer nu este automată. Depinde de poziționarea corectă a celor două carcase de plastic, structura liniei de sudură, grosimea peretelui, materialele și frecvența și puterea utilizate. Specificați un test de scurgere sau de etanșeitate pe geometria producției.
Este zgomotul de înaltă frecvență de la sudarea cu ultrasunete un pericol pentru auz și este necesară extracția sau ventilația?
Sunetul de înaltă frecvență de la sudarea cu ultrasunete poate deteriora auzul. Închideți mașina într-o cutie de siguranță sau utilizați protecție pentru urechi. Procesul nu necesită ventilație pentru a elimina căldura sau evacuarea, dar urmați evaluarea zgomotului site-ului și regulile locale.
Sudarea cu ultrasunete poate închide o îmbinare mare într-o singură operație?
Nu ca o presupunere generală. Procesul este potrivit în principal pentru articole mai mici și nu poate suda îmbinări mari într-o singură operație. Dacă îmbinarea este lungă sau piesa este mare, confirmați prin probe de încercare că se poate ajunge la îmbinarea și etanșarea necesare.
Ce ar trebui să faceți dacă furnizorul de polimeri nu oferă date de sudabilitate?
Solicitați fișa tehnică a calității, desenul îmbinării și orice încercări anterioare de sudură, apoi rulați propriile eșantioane la frecvența și puterea dorite. O descriere generală a familiei nu înlocuiește un rezultat de sudură și etanșare din partea dvs.
O frecvență mai mare face sudabilă o pereche de materiale dificilă?
Echipamentul rulează de obicei la 15, 20, 30, 35, 40 sau 70 kHz. Frecvența și puterea interacționează cu cerințele de etanșare, poziționarea pieselor, structura liniei de sudură, grosimea peretelui și materialul. Demonstrați combinația pe mostre, mai degrabă decât să tratați frecvența ca pe o soluție pentru o pereche nepotrivită.