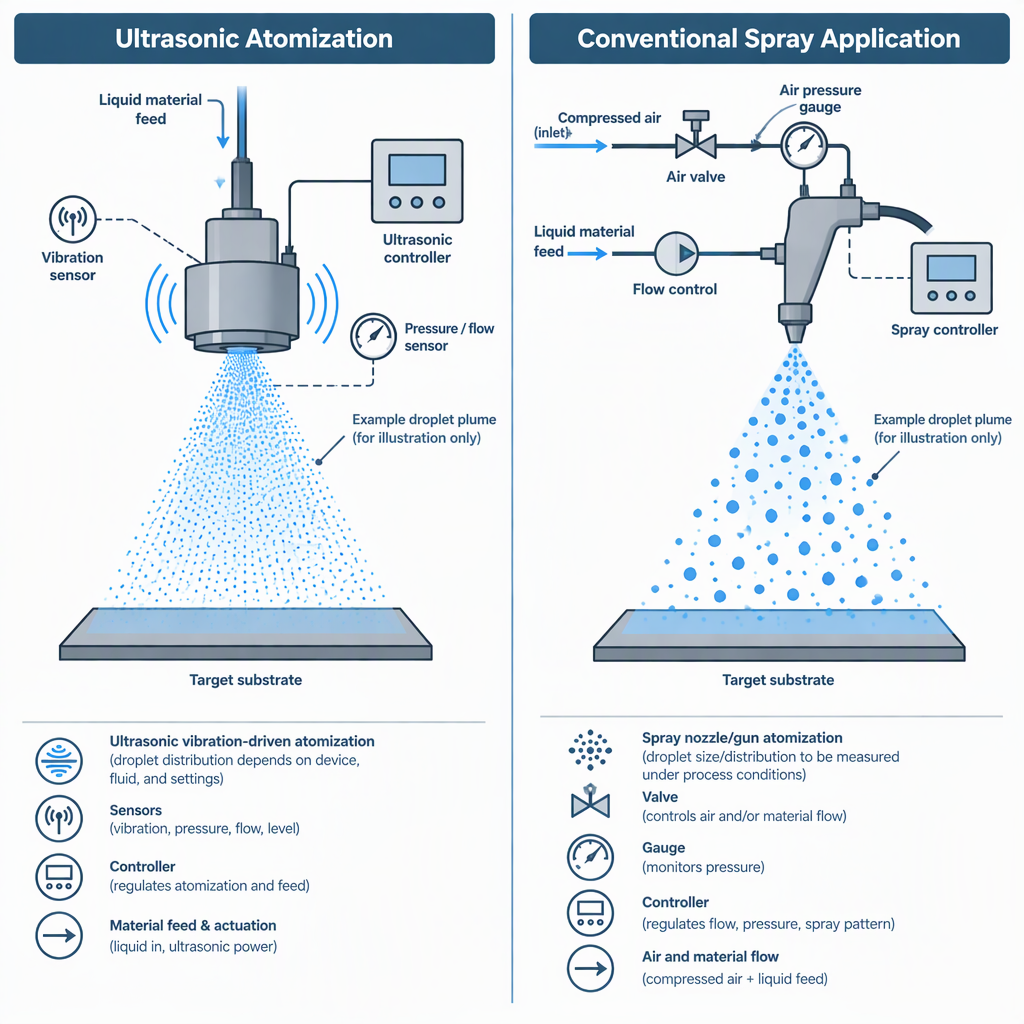
Der erste Vergleich betrifft die Art und Weise, wie Flüssigkeit in Tröpfchen zerbrochen wird: Die Ultraschallzerstäubung ist mit der durch Vibrationen angetriebenen Oberflächenwellenzerstäubung verbunden, während das herkömmliche Sprühen anhand der Energie und der Düsen- oder Pistolenmethode bewertet werden sollte, die im bestehenden Prozess verwendet werden.
Ultraschallzerstäubung
In der Forschung zur Ultraschallvernebelung wird die Tröpfchenbildung mit dem Verhalten von Kapillarwellen oder Faradaywellen in Verbindung gebracht, und die Tröpfchenergebnisse hängen vom Gerätetyp, der Frequenz, der Kapillarwellenlänge und dem Zerfallsmechanismus ab. Das bedeutet, dass das Wort „Ultraschall“ nicht ausreicht, um das Beschichtungsergebnis vorherzusagen.
Konventionelles Spritzen
Für viele Oberflächenbeschichtungsumgebungen muss der Vergleich herkömmlicher Sprays die ausgewählte Anwendungstechnologie, die Praxis des Bedieners, das Kabinen- oder Gehäusedesign und die Overspray-Filtration umfassen. Diese Elemente können bei der Regulierung eines Prozesses ebenso wichtig sein wie die Zerstäubungsmethode.
Für Ingenieure und Integratoren ist die praktische Frage nicht, ob das eine Etikett modern und das andere alt ist. Die nützliche Frage ist, ob der Zerstäubungsmechanismus die erforderliche Tröpfchenpopulation mit der Flüssigkeit, der Substratgeometrie, dem Durchsatz und den Steuerungsanforderungen der Linie erzeugen kann.
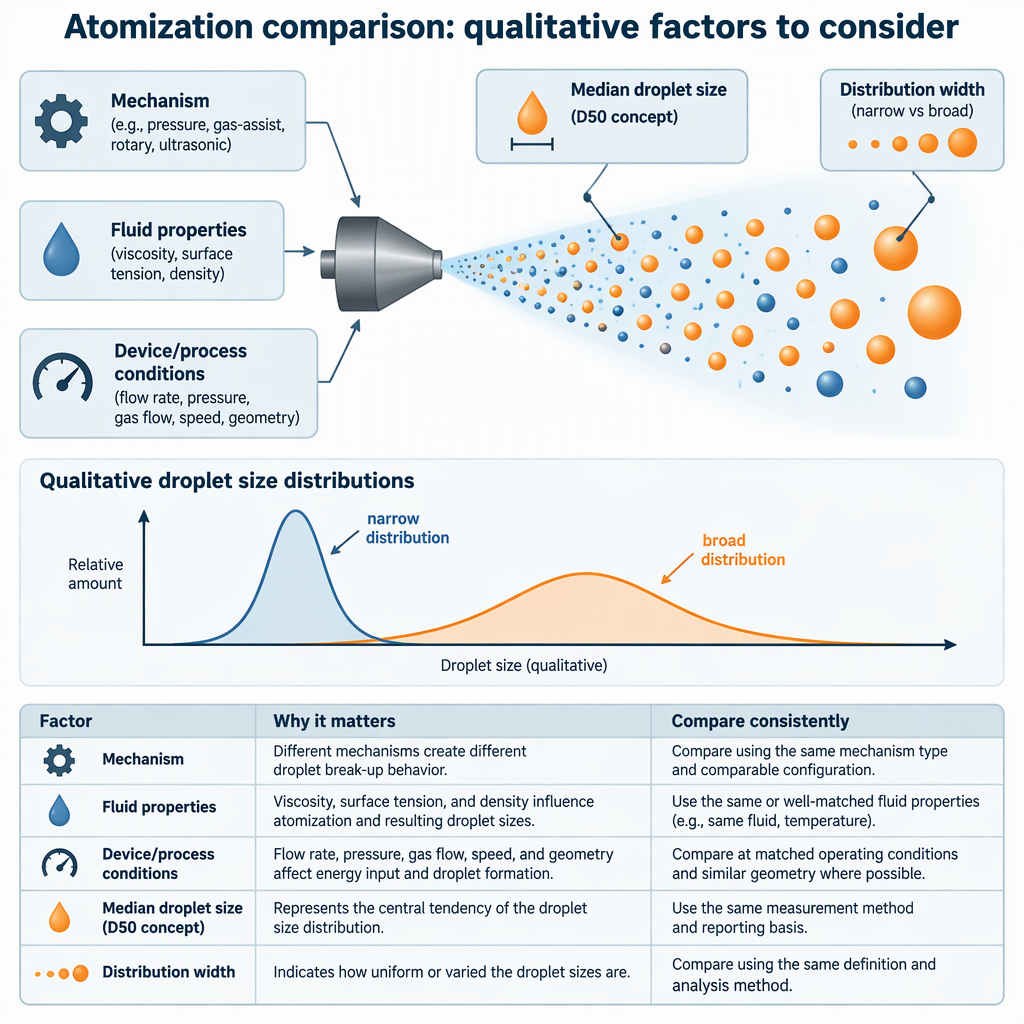
Vergleichen Sie Tröpfchengröße und -verteilung, nicht nur die Durchschnittsgröße
Verwenden Sie die mittlere Tröpfchengröße und die Breite der Tröpfchengrößenverteilung zusammen. Allein eine durchschnittliche Tröpfchenzahl kann Sprühpopulationen verbergen, die sich auf dem Ziel sehr unterschiedlich verhalten.
Vergleichsartikel
Warum es wichtig ist
Wie man es vergleicht
Mittlere Tröpfchengröße
Ultraschall-Tröpfchenstudien berichten über das Verhalten der Tröpfchengröße in Bezug auf Gerätetyp, Frequenz, Wellenlänge und Aufbruchmechanismus.
Messen Sie die ausgewählte Flüssigkeit im gleichen Betriebsfenster, das Sie verwenden möchten, anstatt sich auf ein nominelles Technologieetikett zu verlassen.
Verteilungsbreite
Unterschiedliche Ultraschallverneblerkonstruktionen können unterschiedliche Tröpfchengrößenverteilungen erzeugen, sodass „Ultraschall“ nicht automatisch eine einheitliche Tröpfchenpopulation bedeutet.
Vergleichen Sie vollständige Verteilungskurven oder Perzentilwerte, sofern verfügbar, und nicht nur einen Mittelwert.
Beschichtungszielergebnis
Das Verhalten von Tröpfchen hängt vom Zerfallsmechanismus und den Gerätebedingungen ab, sodass dieselbe Flüssigkeit möglicherweise unterschiedliche Einstellungen oder Hardware benötigt, um ein Beschichtungsziel zu erreichen.
Bewerten Sie das Erscheinungsbild des Nassfilms, die Gleichmäßigkeit der Abdeckung, das Kantenverhalten, die Trocknungs- oder Aushärtungskompatibilität und Fehler unter demselben Substrat und derselben Umgebung.
Vergleichen Sie die Annahmen zur Overspray-Kontrolle und Übertragungseffizienz
Vergleichen Sie Overspray und Übertragungseffizienz als Test- und Kontrollfrage und nicht als angenommenen prozentualen Vorteil für eine der beiden Methoden.
Wenn die Prozessbedingung...
Vergleichen Sie dies, bevor Sie
Entscheidungsimplikation auswählen
Offene oder schwer einzuschließende Anwendung
Ob der Betrieb Kabinen-, Gehäuse- oder Overspray-Filterkontrollen gemäß den geltenden Beschichtungsvorschriften erfordert.
Beurteilen Sie nicht nur den Zerstäuber; Beurteilen Sie das gesamte Erfassungs- und Kontrollsystem.
Bestehender Spritzpistolenprozess
Ob es sich bei der aktuellen Methode um eine der anerkannten Anwendungstechnologien für den regulierten Betrieb handelt oder ob eine gleichwertige Methode zugelassen werden muss.
Bewahren Sie eine Dokumentation der Bewerbungsmethode, der Kontrollen und aller erforderlichen Gleichwertigkeitsprüfungen auf.
Forschungs- und Entwicklungsversuch für eine neue Beschichtung
Ob die durch den Versuchsaufbau erzeugte Tröpfchenpopulation mit dem Beschichtungsziel und dem Materialverhalten übereinstimmt.
Führen Sie nebeneinander Tests mit derselben Flüssigkeit, demselben Substrat, demselben Abstand, derselben Umgebung und denselben Messkriterien durch.
Für einen engen US-Regulierungskontext gilt: 40 CFR § 63.11173 enthält Anforderungen für bestimmte betroffene Lackentfernungs- und verschiedene Oberflächenbeschichtungsflächenquellen, einschließlich Malerschulungen, Spritzkabinen oder -gehäuse, Overspray-Filter und spezifizierte Spritzauftragstechnologien. Bestätigen Sie die aktuell angenommene Regel, Anwendbarkeit und alle lokalen Anforderungen, bevor Sie die Ausrüstung spezifizieren.
Vergleichen Sie die Vorschriften und Zulassungsgrenzen, bevor Sie die Ausrüstung spezifizieren
Wenn ein Beschichtungsvorgang reguliert ist, sollte die Ultraschallzerstäubung nicht als automatischer Ersatz für einen zugelassenen Sprühprozess betrachtet werden, ohne zu prüfen, ob die Regel die Methode akzeptiert oder eine dokumentierte Gleichwertigkeit erfordert.
Verwenden 40 CFR § 63.11173 als Kontrollpunkt im regulatorischen Kontext, wenn der Vorgang in seinen Geltungsbereich fällt, und bestätigen Sie dann die aktuelle behördliche Anforderung und die lokalen Durchsetzungserwartungen mit der zuständigen Behörde oder dem Compliance-Spezialisten.
Führen Sie bei globalen Projekten den Compliance-Vergleich für jedes Rechtsgebiet durch. Für eine Methode, die in einem Labor technisch erfolgversprechend ist, sind möglicherweise noch Genehmigungsdokumente, Schulungsaufzeichnungen für Bediener, eine Überprüfung des Gehäusedesigns, Emissionskontrollen oder eine kundenspezifische Qualifizierung erforderlich, bevor sie einen etablierten Prozess ersetzt.
Erstellen Sie einen Testplan, bevor Sie einen Prozess auswählen
Ein nützlicher Auswahltest hält das Beschichtungsziel konstant und variiert nur die Prozessfaktoren, die zum Vergleich der Ultraschallzerstäubung mit der herkömmlichen Sprühbasislinie erforderlich sind.
Definieren Sie das erforderliche Beschichtungsergebnis, bevor Sie den Zerstäuber auswählen: Zielbereich, Benetzungsverhalten, zulässige Fehler, Filmaussehen und nachgelagerte Trocknungs- oder Aushärtungsbeschränkungen.
Messen Sie die Tröpfchengrößenverteilung für das Kandidaten-Setup, nicht nur einen Lieferanten-Schlagzeilenwert oder eine allgemeine Technologiekategorie.
Zeichnen Sie Flüssigkeitseigenschaften und Betriebsbedingungen auf, da das Verhalten von Ultraschalltröpfchen vom Gerätetyp, der Frequenz, der Wellenlänge und dem Zerfallsmechanismus abhängt.
Dokumentieren Sie die Anforderungen an das Auffangen von Overspray, die Einschließung, die Filterung und die Bedienerschulung, wenn die Anwendung in einem regulierten Kontext zur Oberflächenbeschichtung erfolgt.
Vergleichen Sie den Integrationsraum und alle manuellen Wartungs-, Reinigungs- oder Zugangsaufgaben anhand des offiziellen Gerätehandbuchs. Schalten Sie vor dem manuellen Zugriff, Reinigen oder Räumen die entsprechende Strom-, Pneumatik- oder Batteriestromquelle aus und trennen Sie sie.
Beginnen Sie mit der herkömmlichen Grundlinie: Messen Sie das aktuelle Beschichtungsergebnis, die Ausschussmodi, die Handhabung von Overspray und das Betriebsfenster.
Lassen Sie den Ultraschallkandidaten mit derselben Flüssigkeit und demselben Substrat laufen und erfassen Sie dann Daten zur Tröpfchengrößenverteilung und zum Beschichtungsergebnis unter definierten Einstellungen.
Wiederholen Sie den Vorgang am praktischen Rand des Prozessfensters, einschließlich erwarteter Viskosität, Durchfluss, Entfernung, Substratgeometrie und Umgebungsbereichen.
Schalten Sie vor dem manuellen Reinigen, Entfernen von Verstopfungen oder dem Zugriff auf angetriebene Geräte während der Tests die entsprechende Strom-, Pneumatik- oder Batteriestromquelle aus und trennen Sie sie. Befolgen Sie dann nur die Zugangs- und Reinigungsschritte, die im jeweiligen Gerätehandbuch zulässig sind.
Treffen Sie Ihre Entscheidung anhand der gemessenen Beschichtungsqualität, der Kontrollanforderungen, des Integrationsaufwands und der Einhaltung der Vorschriften und nicht allein anhand der Zerstäubungskennzeichnung.
Verwenden Sie eine Entscheidungstabelle, keinen universellen Gewinner
Weder die Ultraschallzerstäubung noch das konventionelle Sprühen sind der absolute Gewinner; Die stärkere Wahl ist diejenige, die zum verifizierten Tropfenverhalten, zum Beschichtungsziel, zum Kontrollsystem und zum Genehmigungspfad passt.
Auswahlsituation
Ultraschallzerstäubung könnte passen, wenn...
Konventionelles Zerstäuben könnte passen, wenn...
Das Hauptanliegen ist die Tröpfchenkontrolle
Tests haben gezeigt, dass das Ultraschallgerät die für die Flüssigkeit und das Beschichtungsziel erforderliche Tröpfchenverteilung erzeugt.
Der vorhandene Pistolen- oder Düsenprozess erfüllt mit bekannten Steuerungen bereits die Anforderungen an Tröpfchen, Abdeckung und Defekte.
Die Prozessqualifikation ist streng
Das Team kann die Methodeneignung und alle erforderlichen Äquivalenz- oder Genehmigungspfade für den regulierten Betrieb dokumentieren.
Der Prozess nutzt bereits eine anerkannte Anwendungstechnologie und etablierte Kabinen-, Gehäuse-, Filter- und Schulungssteuerungen.
Das Integrationsrisiko ist hoch
Gerätelayout, manueller Reinigungszugang nach Stromunterbrechung, Sicherheitsisolierung und Steuerschnittstellen können validiert werden, ohne die Linie zu unterbrechen.
Die Anlage benötigt eine vertraute Technologie mit bekannten Ersatzteilen, Bedienerpraktiken und Wartungsroutinen.
F&E-Flexibilität steht im Vordergrund
Das Team kann Häufigkeit, Gerätekonfiguration, Flüssigkeitsverhalten und gemessene Tröpfchenverteilung unter Versuchsbedingungen bewerten.
Das Team benötigt ein schnelles Screening unter Nutzung der vorhandenen Sprühinfrastruktur und etablierter Messverfahren.
Abschluss
Die sicherste Vergleichsregel ist einfach: Definieren Sie das Beschichtungsergebnis, messen Sie die Tröpfchengrößenverteilung unter realen Prozessbedingungen, vergleichen Sie Overspray und Kontrollen und prüfen Sie die behördliche Akzeptanz, bevor Sie die Ausrüstung spezifizieren.
Vergleichen Sie Ultraschallzerstäubung und konventionelles Sprühen nicht nur namentlich; Vergleichen Sie den Mechanismus, die Gerätebedingungen und das gemessene Tropfenverhalten.
Gehen Sie nicht davon aus, dass ein regulierter Sprühprozess ersetzt werden kann, ohne akzeptierte Technologien, Kontrollen und Genehmigungsanforderungen zu prüfen.
Nutzen Sie Versuche, Dokumentationen und Lieferantenfragen, um modellspezifische Lücken zu schließen, bevor Sie Geräte kaufen oder integrieren.
FAQ
Diese Fragen helfen Ingenieuren, F&E-Teams und Geräteintegratoren, den Vergleich in eine praktische Auswahldiskussion zu verwandeln.
Ist die Ultraschallzerstäubung immer besser als herkömmliches Sprühen?
Nein. Die Ultraschallzerstäubung sollte anhand der gemessenen Tröpfchenverteilung, der Gerätebedingungen, des Flüssigkeitsverhaltens und des Beschichtungsergebnisses verglichen werden. Der Technologiename allein beweist nicht, dass es sich um einen besseren Prozess handelt.
Soll ich die mittlere Tröpfchengröße oder die gesamte Verteilung vergleichen?
Vergleichen Sie nach Möglichkeit die gesamte Verteilung. Die mittlere oder mittlere Größe ist nützlich, aber die Verteilungsbreite und Ausreißer-Tröpfchen können sich auf Abdeckung, Benetzung, Overspray und Beschichtungsfehler auswirken.
Kann Ultraschallzerstäubung Overspray reduzieren?
Behandeln Sie Overspray als gemessenes Prozessergebnis und nicht als garantierten Anspruch. Vergleichen Sie Erfassung, Einschluss, Filterung, Zielgeometrie, Betriebsbedingungen und Beschichtungsergebnis für beide Methoden.
Kann die Ultraschallzerstäubung HVLP, Airless oder elektrostatisches Sprühen in einem geregelten Betrieb ersetzen?
Nicht automatisch. Im durch 40 CFR § 63.11173 beschriebenen US-Kontext sind spezifizierte Anwendungstechnologien und zugelassene Äquivalente Teil der Anforderungen für betroffene Betriebe. Bestätigen Sie die Anwendbarkeit und ggf. erforderliche Genehmigungen, bevor Sie die Methode ändern.
Was sollte bei einem F&E-Versuch zunächst gemessen werden?
Beginnen Sie mit dem Beschichtungsergebnis und der Tröpfchengrößenverteilung für die tatsächlichen Flüssigkeits- und Gerätebedingungen. Vergleichen Sie dann Abdeckung, Fehler, Prozessstabilität, Reinigungsbedarf und Integrationsgrenzen.
Was sollten Geräteintegratoren Lieferanten fragen?
Fragen Sie nach Testbedingungen, kompatiblen Flüssigkeiten, Steuerschnittstellen, manuellen Reinigungsschritten, die das Ausschalten und Trennen der entsprechenden Stromquelle vor dem Zugriff erfordern, Dokumentation für die vorgesehene Gerichtsbarkeit und Nachweisen, dass die vorgeschlagene Einrichtung das Beschichtungsziel des Projekts erreichen kann.
Wann sollte konventionelles Sprühen die Basis bleiben?
Behalten Sie das konventionelle Sprühen als Basis bei, wenn der bestehende Prozess bereits die Beschichtungsanforderungen erfüllt, anerkannte Kontrollen verwendet und über einen klaren Compliance- und Wartungspfad verfügt. Eine neue Zerstäubungsmethode sollte die Basislinie in gemessenen, projektspezifischen Kriterien übertreffen, bevor sie ersetzt wird.