Polski


Wyświetlenia: 60 Autor: Edytor witryny Czas publikacji: 28.10.2026 Pochodzenie: Strona
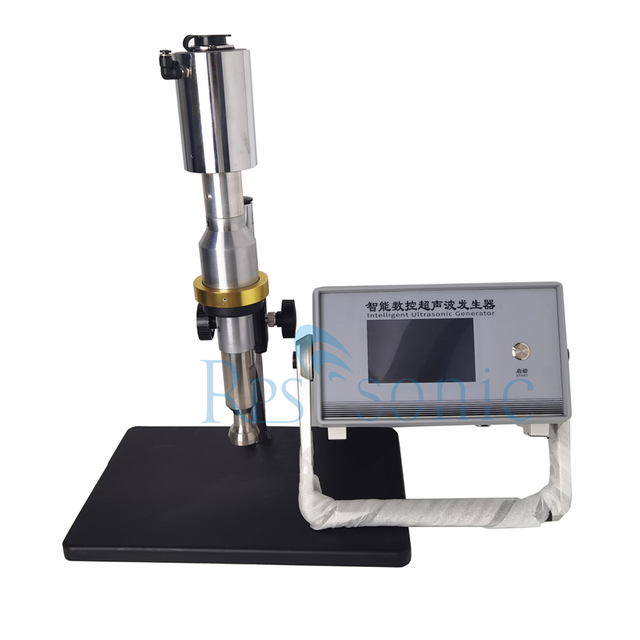
Homogenizator ultradźwiękowy do obróbki oleju w wysokiej temperaturze
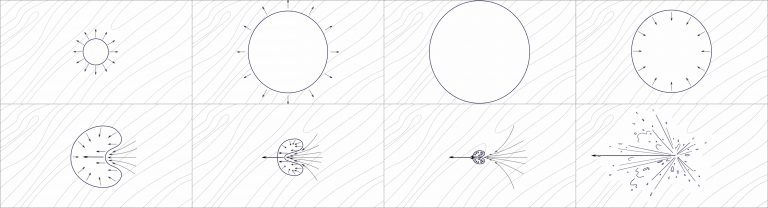
Sonotrody ultradźwiękowe (lub sondy) są stosowane w obróbce w kąpieli olejowej w wysokiej temperaturze. Ich podstawową zaletą jest efekt kawitacji ultradźwiękowej, który poprawia przenoszenie masy, ułatwia mieszanie i dyspersję oraz może przyspieszyć niektóre procesy fizyczne lub chemiczne. Jednak konkretny wynik zależy od takich czynników, jak rodzaj oleju, jego temperatura i lepkość oraz od tego, czy ultradźwięki są przykładane bezpośrednio do oleju, czy też wykorzystywane do pośredniego podgrzewania materiału za pomocą kąpieli olejowej.
I. Kluczowe zalety sond ultradźwiękowych w wysokotemperaturowych kąpielach olejowych
1. Ulepszone mieszanie i transfer masy
Mikrostrumienie, zlokalizowane siły ścinające i strumień akustyczny — generowany przez kawitację ultradźwiękową — ułatwiają mieszanie różnych składników w ośrodku olejowym i poprawiają wydajność przenoszenia masy w niektórych systemach. Może to pomóc w uzyskaniu bardziej jednolitej dyspersji cząstek stałych, dodatków lub innych składników, które w innym przypadku byłyby trudne do zdyspergowania w fazie olejowej.
2. Promocja emulgowania i udoskonalania kropel
Gdy w oleju znajduje się faza wodna lub inna niemieszająca się ciecz, ultradźwięki pomagają rozbić kropelki i zmniejszyć ich wielkość, w wyniku czego powstaje drobniejsza emulsja. Jednakże stabilność emulsji pozostaje zależna od preparatu, zastosowanych emulgatorów i późniejszych warunków przetwarzania.
3. Wzmocniona ekstrakcja i rozpuszczanie w fazie olejowej
W przypadku surowców roślinnych, stałych dodatków lub substancji zawierających składniki rozpuszczalne, kawitacja ultradźwiękowa i miejscowe ścinanie mogą poprawić kontakt ciało stałe-ciecz, ułatwiając w ten sposób przenoszenie docelowych składników do fazy olejowej. Rzeczywisty wzrost wydajności ekstrakcji należy sprawdzić eksperymentalnie.
4. Intensyfikacja procesów wysokotemperaturowych
W przypadku systemów nadających się do obróbki ultradźwiękowej, ultradźwięki można łączyć z ogrzewaniem; synergistyczny efekt temperatury i kawitacji może zwiększyć wydajność przetwarzania. Należy jednak zauważyć, że ultradźwięki same w sobie generują ciepło i niekoniecznie skracają czas przetwarzania w przypadku wszystkich typów zastosowań.
II. Czym to się różni od konwencjonalnej kąpieli olejowej w wysokiej temperaturze?
Elementy porównania |
Prosta kąpiel olejowa w wysokiej temperaturze |
Wysokotemperaturowa kąpiel olejowa + sonda ultradźwiękowa |
główna funkcja |
Promuj reakcje, rozpuszczanie lub zmiękczanie poprzez ciepło. |
Połączenie efektu termicznego i mechanicznego efektu ultradźwiękowego |
Mieszanie i dyspersja |
Zależy od naturalnej konwekcji lub mieszania mechanicznego |
Może zwiększyć lokalne ścinanie i dyspersję |
Transfer masy ciało stałe-ciecz |
Głównie w zależności od temperatury i obszaru kontaktu |
Może dodatkowo promować transfer masy ciało stałe-ciecz |
działanie emulgujące |
Proste ogrzewanie zwykle nie jest w stanie skutecznie oczyścić kropelek. |
W odpowiednich warunkach kropelki można poddać rafinacji. |
Zmniejsz lepkość |
Zwykle jest to chwilowy spadek spowodowany wzrostem temperatury. |
Może to powodować jednocześnie zmiany reologiczne lub zmiany składu, a efekt będzie zależał od rodzaju oleju. |
kontrola temperatury |
Sterowanie za pomocą systemu ogrzewania w kąpieli olejowej |
Należy jednocześnie uwzględnić zarówno ciepło wytwarzane przez ogrzewanie, jak i ciepło wytwarzane przez ultradźwięki. |
W badaniach nad olejami ciężkimi lub olejami resztkowymi wykazano, że obróbka ultradźwiękowa zmniejsza lepkość; jednakże ustaleń tych nie można bezpośrednio zastosować do wszystkich przemysłowych produktów naftowych.
III. Trzy kluczowe kwestie dotyczące zastosowań wysokotemperaturowych
1. Odporność temperaturowa sondy ultradźwiękowej
Standardowe laboratoryjne sondy ultradźwiękowe niekoniecznie nadają się do wysokotemperaturowych kąpieli olejowych. Niezbędne jest sprawdzenie granic ciągłej temperatury roboczej przetwornika, tuby (wzmacniacza), końcówki sondy, elementów uszczelniających i układu chłodzenia. Jeżeli temperatura oleju osiągnie 100°C, 150°C lub więcej, układ musi zostać specjalnie zaprojektowany dla rzeczywistych warunków pracy; nie można polegać wyłącznie na odporności temperaturowej końcówki sondy ze stopu tytanu.
2. Wyższe temperatury nie zawsze zwiększają kawitację
Rosnące temperatury zmieniają lepkość, prężność pary i zawartość rozpuszczonego gazu w oleju; dlatego intensywność kawitacji niekoniecznie wzrasta wraz z temperaturą. Optymalne warunki należy określić poprzez eksperymenty porównawcze obejmujące różne temperatury, amplitudy i czasy trwania przetwarzania.
3. Utlenianie oleju i bezpieczeństwo
Obróbka ultradźwiękowa może powodować miejscowe ogrzewanie, utlenianie lub inne zmiany chemiczne w oleju. W przypadku olejów łatwopalnych krytyczna jest ocena takich czynników, jak temperatura zapłonu, lotność, ciśnienie w układzie zamkniętym i wymagania dotyczące przeciwwybuchowości. Co więcej, sonda nie może nigdy pracować bez obciążenia (tzn. nie jest zanurzona w medium) ani nie może kolidować ze ściankami pojemnika.
Chociaż sondy ultradźwiękowe oferują znaczny potencjał, w przypadku przemysłowych olejów smarowych w temperaturach przekraczających 200°C zaleca się przyjęcie podejścia łączącego specjalistyczną sondę ultradźwiękową do wysokich temperatur z naczyniem reakcyjnym o kontrolowanej temperaturze, poparte badaniami porównawczymi na małą skalę. Nie zaleca się prostego wkładania standardowej sondy ultradźwiękowej do gorącego oleju w celu długotrwałej pracy.