Dansk


Visninger: 100 Forfatter: Webstedsredaktør Udgivelsestid: 28-10-2026 Oprindelse: websted
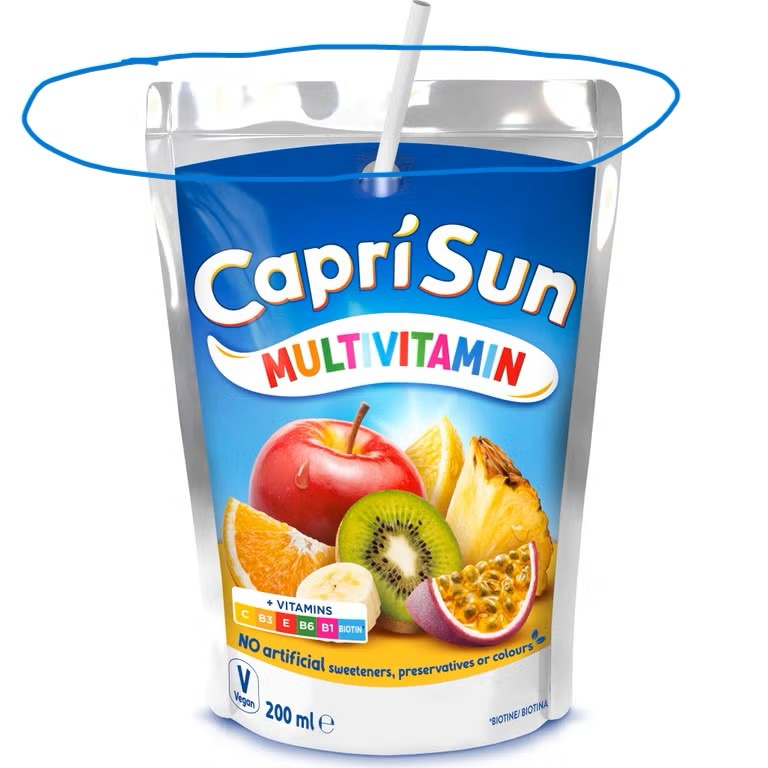
Ultralydssvejsning til emballageposeforsegling: Effektiv, ren og pålidelig forseglingsteknologi
I moderne emballagefremstilling er pålidelig poseforsegling afgørende for produktbeskyttelse, produktionseffektivitet og emballagekvalitet. Fra mad- og drikkevareemballage til medicinske forsyninger, produkter til personlig pleje og industrielle materialer kræver producenter forseglingsløsninger, der leverer ensartede resultater ved høje produktionshastigheder.
Ultralydssvejsning er en avanceret tætningsteknologi, der bruger højfrekvente mekaniske vibrationer til at generere varme ved materialegrænsefladen, hvilket skaber et stærkt bånd mellem kompatible termoplastiske materialer.
I modsætning til konventionel varmeforsegling, som er afhængig af eksternt opvarmede tætningsstænger, genererer ultralydsforsegling varme primært inden for kontaktområdet mellem materialerne. Dette kan reducere behovet for længerevarende opvarmnings- og afkølingscyklusser og kan forbedre tætningseffektiviteten i passende applikationer.
Med den rigtige udstyrskonfiguration kan ultralydsteknologi integreres i automatiserede pakkelinjer til kontinuerlig eller intermitterende poseforsegling.
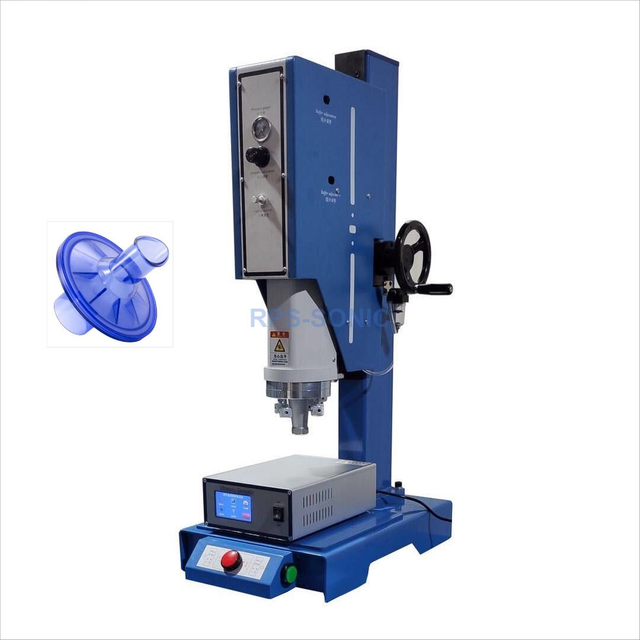
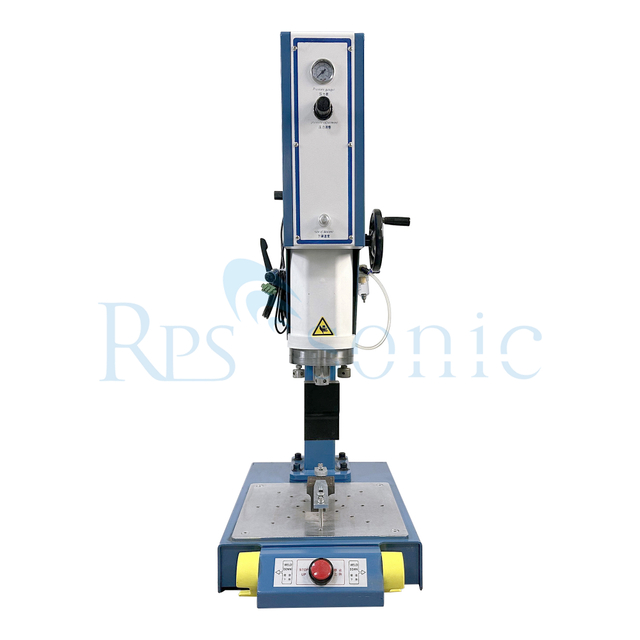
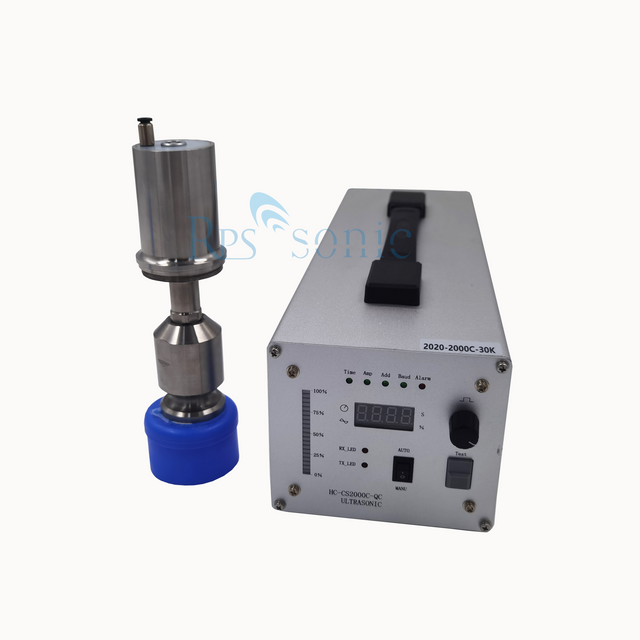
Ultralydsposeforsegling involverer typisk fire hovedkomponenter:
· Ultralydsgenerator: Konverterer elektrisk energi til et højfrekvent elektrisk signal.
· Ultralydstransducer: Konverterer det elektriske signal til mekanisk vibration.
· Booster og sonotrode: Overfør og forstærk vibrationerne som krævet af systemdesignet.
· Forseglingsambolt eller mønstret rulle: Understøtter emballagematerialet og giver den nødvendige kontaktflade til at danne forseglingen.
Under forseglingsprocessen er emballagematerialerne placeret mellem den vibrerende sonotrode og ambolten eller rullen. Den påførte vibration genererer lokaliseret varme ved grænsefladen, hvilket blødgør de kompatible termoplastiske lag. Tryk bringer de blødgjorte lag sammen og danner en binding.
Vibrationen stopper derefter, og samlingen størkner under tryk.
Forseglingscyklussen kan styres gennem parametre som:
· Ultralyds amplitude
· Svejsekraft eller tryk
· Svejsetid
· Holdetid
· Tætningsgeometri og kontaktareal
· Materialestruktur og tykkelse
Til automatiseret produktion kan disse parametre optimeres for at opnå ensartet tætningskvalitet og gentagelig ydeevne.
Ultralydsforsegling er mest velegnet til emballagestrukturer, der indeholder kompatible termoplastiske forseglingslag.
Potentielle materialer omfatter:
Polyethylen (PE)
PE-film bruges almindeligvis i fleksibel emballage. Ultralydsforsegling kan være egnet til visse PE-posestrukturer, afhængigt af filmtykkelse, tæthed, tilsætningsstoffer og forseglingsgeometri.
Polypropylen (PP)
PP er meget udbredt i emballering af poser og poser. Egnede PP-strukturer kan ultralydsforsegles, når materiale- og udstyrsparametrene er korrekt afstemt.
Laminerede og flerlagsfilm
Mange emballageposer består af flere lag, der giver barrierebeskyttelse, mekanisk styrke, printbarhed eller varmeforseglingsegenskaber.
Ultralydsforsegling kan være mulig, når strukturen omfatter kompatible termoplastiske lag ved forseglingsgrænsefladen. Tilstedeværelsen af aluminiumsfolie, papir, klæbemidler eller uens polymerer kan dog påvirke forseglingsprocessen og skal evalueres gennem test.
Vigtigt: Materialenavne alene er ikke tilstrækkelige til at bekræfte kompatibilitet. Den komplette filmstruktur, forseglingslagets sammensætning, tykkelsen og den nødvendige forseglingsstyrke bør vurderes, før du vælger et ultralydsforseglingssystem.
Ultralydsenergi koncentrerer opvarmningen ved forseglingsgrænsefladen i stedet for at kræve, at hele forseglingsværktøjet forbliver ved en høj temperatur.
Dette kan reducere den termiske eksponering af omgivende emballageområder og kan være gavnligt for varmefølsomme produkter eller flerlagsfilm.
Ultralydsforsegling kan danne en binding inden for en relativt kort svejsecyklus. I passende applikationer kan dette hjælpe med at øge pakkelinjens produktivitet.
Den faktiske produktionshastighed afhænger af posedimensioner, materialeegenskaber, forseglingslængde, maskinhåndtering og den nødvendige forseglingsstyrke.
Digital kontrol af ultralydsparametre giver producenterne mulighed for at optimere og gentage forseglingsprocessen.
Når det er designet og vedligeholdt korrekt, kan systemet give stabil tætningsydelse på tværs af gentagne produktionscyklusser.
I modsætning til konventionel varmeforsegling kræver ultralydsforsegling generelt ikke, at tætningsgrænsefladen opretholdes af kontinuerligt opvarmede stænger.
Dette kan reducere krav til opvarmning og visse varmerelaterede vedligeholdelsesproblemer. Det samlede energiforbrug og driftsomkostninger afhænger dog af det komplette maskindesign og produktionsforhold.
Ultralydsforseglingssystemer kan integreres i automatisk posefremstillings-, påfyldnings- og emballeringsudstyr.
Afhængigt af applikationen kan tætningssystemet bruge intermitterende drift, en lineær sonotrode eller et roterende ultralydsforseglingsarrangement til kontinuerlig produktion.
Ultralydsforsegling kan overvejes for kompatibel fleksibel emballage, der bruges til snacks, tørre fødevarer, pulvere og andre fødevareprodukter.
For fødevareemballage skal forseglingsprocessen valideres for at sikre, at den færdige emballage opfylder kravene til forseglingsstyrke, lækagebestandighed, hygiejne og holdbarhed.
Hvis der er produktrester i tætningsområdet, skal tætningsydelsen vurderes under realistiske produktionsforhold.
Ultralydsteknologi kan være egnet til udvalgte termoplastiske emballagestrukturer, der bruges til medicinske produkter eller sundhedsprodukter.
Medicinsk emballage kræver dog ofte validerede forseglingsprocesser og specifikke krav til barriereydelse. Ultralydsforsegling bør kun vedtages efter bekræftelse af, at det komplette emballagesystem opfylder de gældende lovgivnings- og valideringskrav.
Ultralydsforsegling kan bruges i udvalgte emballageapplikationer til produkter til personlig pleje, poser og fleksible poser, forudsat at emballagematerialerne er kompatible.
Visse fleksible poser, der bruges til pulvere, granulat og industriprodukter, kan også være egnede til ultralydsforsegling.
For kemisk emballering skal kompatibilitet med det emballerede stof, modstandsdygtighed over for lækage og den påkrævede mekaniske styrke verificeres.
Sammenligning |
Ultralydsforsegling |
Konventionel varmeforsegling |
Varmeudvikling |
Primært lokaliseret ved materialegrænsefladen |
Primært overført fra opvarmet tætningsværktøj |
Værktøjstemperatur |
Kræver generelt ikke kontinuerligt opvarmede tætningsstænger |
Kræver normalt opvarmede tætningsstænger |
Cyklus tid |
Kan være kort for passende materialer og geometrier |
Afhænger af varme-, tryk- og afkølingskrav |
Materiale kompatibilitet |
Kræver kompatible termoplastiske tætningslag |
Kræver egnede varmeforseglelige materialer |
Flerlags emballage |
Muligt for udvalgte strukturer |
Udbredt til egnede flerlagsfilm |
Automatisering |
Velegnet til integration i automatiserede linjer |
Velegnet til integration i automatiserede linjer |
Procesvalidering |
Påkrævet |
Påkrævet |
Ingen af teknologierne er universelt overlegne. Den mest passende løsning afhænger af emballagematerialet, posedimensioner, produktionshastighed, forseglingskrav og samlede driftsomkostninger.
For emballageproducenter, der arbejder med store produktionsvolumener, kan kontinuerlig ultralydsforsegling være en mulighed.
Et roterende ultralydsforseglingssystem kombinerer typisk en sonotrode med en specialdesignet roterende ambolt eller mønstret tætningsvalse. Når emballagematerialet passerer gennem forseglingszonen, skaber ultralydsvibrationer og kontrolleret tryk en kontinuerlig eller mønstret forsegling.
Potentielle fordele omfatter:
· Integration i kontinuerlige pakkeprocesser
· Reduceret afbrydelse mellem forseglingscyklusser
· Gentagelige forseglingsmønstre
· Potentielt høj produktionseffektivitet til passende taskedesign
Den opnåelige linjehastighed afhænger af filmens egenskaber, forseglingsbredde, rulledesign, ultralydseffekt og påkrævet forseglingsydelse. Faktisk gennemløb skal bekræftes gennem test med det tilsigtede emballagemateriale.
Før du vælger et ultralydsforseglingssystem, bør producenterne vurdere følgende faktorer.
1. Emballagemateriale
Giv den fulde filmstruktur, inklusive forseglingslaget, den samlede tykkelse og eventuelle barriere- eller klæbende lag.
2. Taskedimensioner
Posebredde, forseglingslængde, forseglingsbredde og forseglingsposition påvirker det nødvendige værktøj og systemkonfiguration.
3. Påkrævet produktionshastighed
Angiv målantallet af poser pr. minut og de driftsbetingelser, under hvilke denne hastighed skal opnås.
4. Forseglingsydelse
Definer den påkrævede tætningsstyrke, lækagemodstand, udseende og eventuelle gældende emballagestandarder.
5. Produktegenskaber
Bestem, om tætningsområdet kan være forurenet af væske, pulver, olie eller andre produktrester.
6. Maskinintegration
Afklar, om systemet skal installeres på en eksisterende pakkemaskine eller leveres som en del af en komplet automatiseret linje.
7. Test og validering
Udfør forsøg med faktiske produktionsmaterialer for at etablere den passende amplitude, kraft, svejsetid og værktøjsgeometri.
Ultralydssvejsning giver et værdifuldt alternativ til konventionel varmeforsegling til udvalgte fleksible emballageapplikationer. Ved at generere lokal varme gennem højfrekvente mekaniske vibrationer kan den tilbyde korte forseglingscyklusser, gentagelig proceskontrol og muligheder for integration i automatiserede pakkelinjer.
En vellykket ultralydsposeforsegling afhænger dog af valg af kompatible emballagematerialer og optimering af det komplette forseglingssystem.
For producenter, der søger at forbedre emballageeffektiviteten, reducere termisk eksponering eller udvikle en ny automatiseret forseglingsproces, er ultralydsteknologi værd at evaluere gennem applikationsspecifik test.
Leder du efter en ultralydsforseglingsløsning til dine emballageposer?
Kontakt vores ingeniørteam med dit emballagemateriale, filmtykkelse, posedimensioner, målproduktionshastighed og forseglingskrav. Vi kan evaluere applikationen og anbefale en passende ultralydsforseglingskonfiguration.