Česky


Zobrazení: 100 Autor: Editor webu Čas publikování: 28. 10. 2026 Původ: místo
Ultrazvukové svařování pro těsnění obalových sáčků: Efektivní, čistá a spolehlivá technologie těsnění
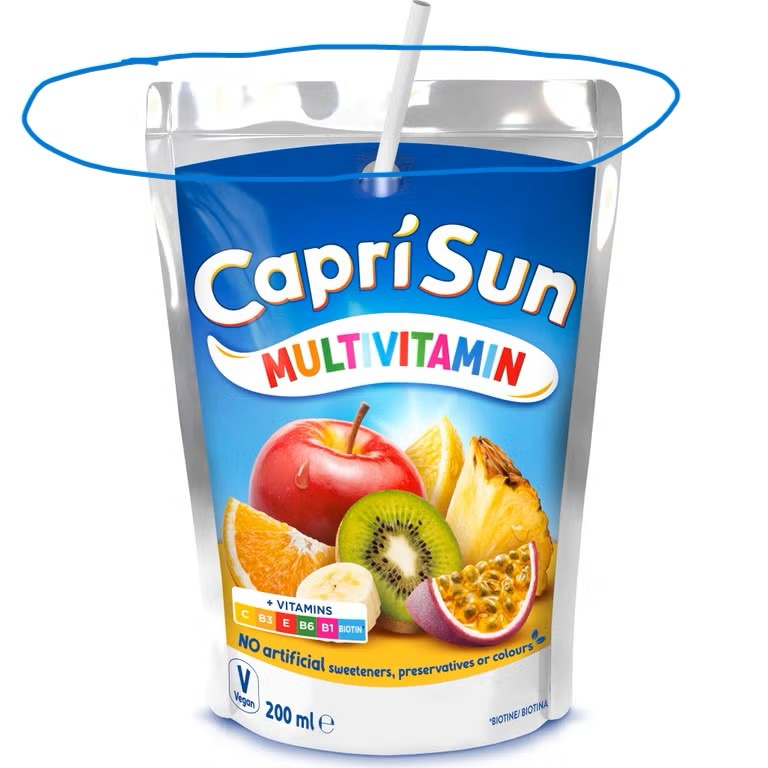
V moderní výrobě obalů je spolehlivé těsnění sáčků zásadní pro ochranu produktu, efektivitu výroby a kvalitu balení. Od obalů na potraviny a nápoje až po zdravotnické potřeby, produkty osobní péče a průmyslové materiály vyžadují výrobci těsnicí řešení, která poskytují konzistentní výsledky při vysokých výrobních rychlostech.
Ultrazvukové svařování je pokročilá technologie těsnění, která využívá vysokofrekvenční mechanické vibrace k generování tepla na rozhraní materiálu, čímž vzniká pevné spojení mezi kompatibilními termoplastickými materiály.
Na rozdíl od konvenčního tepelného těsnění, které se spoléhá na externě vyhřívané těsnicí tyče, ultrazvukové těsnění generuje teplo primárně v kontaktní oblasti mezi materiály. To může snížit potřebu prodloužených cyklů ohřevu a chlazení a může zlepšit účinnost těsnění ve vhodných aplikacích.
Při správné konfiguraci zařízení lze ultrazvukovou technologii integrovat do automatických balicích linek pro nepřetržité nebo přerušované uzavírání sáčků.
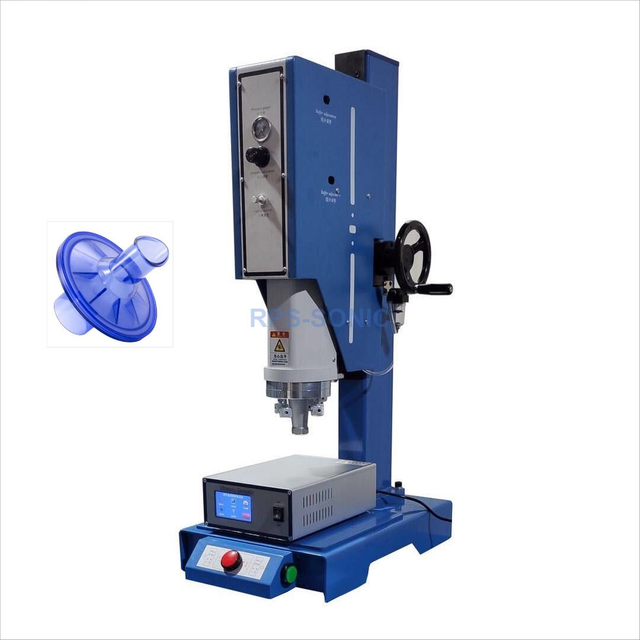
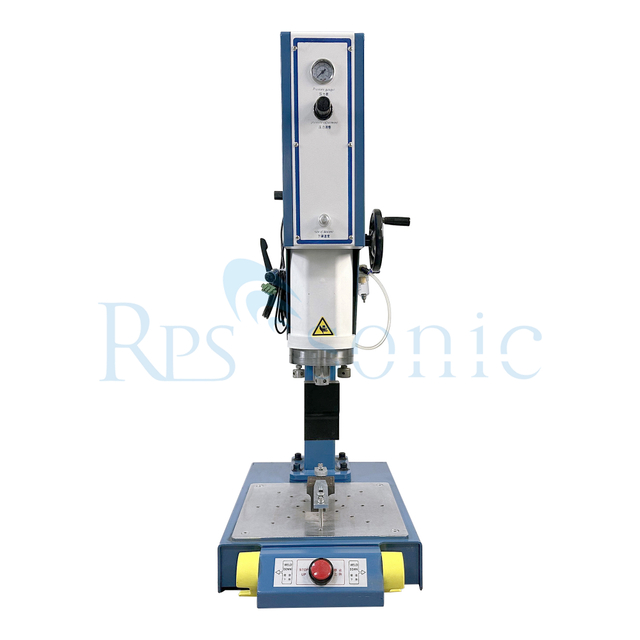
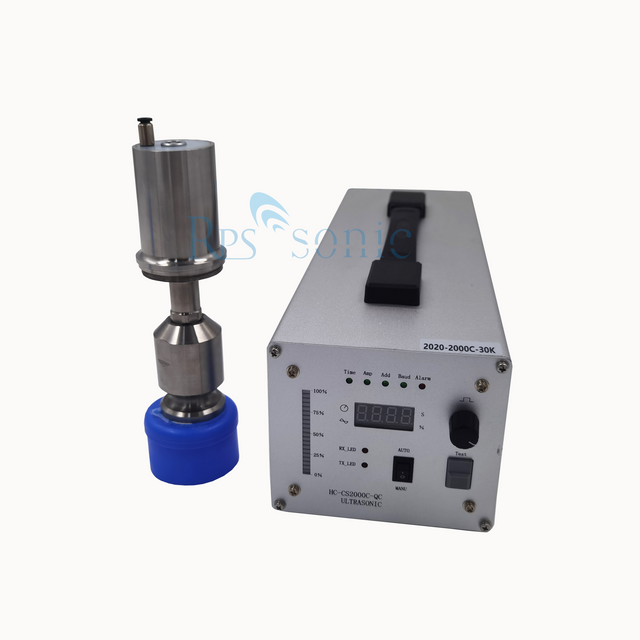
Ultrazvukové těsnění vaku obvykle zahrnuje čtyři hlavní součásti:
· Ultrazvukový generátor: Převádí elektrickou energii na vysokofrekvenční elektrický signál.
· Ultrazvukový měnič: Převádí elektrický signál na mechanické vibrace.
· Posilovač a sonotroda: Přenášejte a zesilujte vibrace podle požadavků konstrukce systému.
· Těsnicí kovadlina nebo vzorovaný váleček: Podporuje obalový materiál a poskytuje kontaktní plochu potřebnou k vytvoření těsnění.
Během procesu těsnění jsou obalové materiály umístěny mezi vibrující sonotrodu a kovadlinu nebo váleček. Aplikované vibrace generují lokalizované teplo na rozhraní a změkčují kompatibilní termoplastické vrstvy. Tlak spojí změkčené vrstvy dohromady a vytvoří vazbu.
Vibrace se poté zastaví a spoj pod tlakem ztuhne.
Cyklus těsnění lze řídit pomocí parametrů, jako jsou:
· Ultrazvuková amplituda
· Svařovací síla nebo tlak
· Doba svařování
· Doba držení
· Geometrie těsnění a kontaktní plocha
· Struktura a tloušťka materiálu
Pro automatizovanou výrobu lze tyto parametry optimalizovat tak, aby bylo dosaženo konzistentní kvality těsnění a opakovatelného výkonu.
Ultrazvukové těsnění je nejvhodnější pro obalové konstrukce obsahující kompatibilní termoplastické těsnící vrstvy.
Mezi potenciální materiály patří:
Polyetylen (PE)
PE fólie se běžně používají ve flexibilních obalech. Ultrazvukové těsnění může být vhodné pro určité struktury PE sáčků v závislosti na tloušťce filmu, hustotě, přísadách a geometrii těsnění.
Polypropylen (PP)
PP je široce používán v balicích sáčcích a sáčcích. Vhodné PP struktury mohou být utěsněny ultrazvukem, když jsou parametry materiálu a zařízení správně sladěny.
Laminované a vícevrstvé fólie
Mnoho obalových sáčků se skládá z několika vrstev, které poskytují bariérovou ochranu, mechanickou pevnost, potiskovatelnost nebo tepelně svařitelné vlastnosti.
Ultrazvukové těsnění může být možné, když struktura obsahuje kompatibilní termoplastické vrstvy na těsnícím rozhraní. Přítomnost hliníkové fólie, papíru, lepidel nebo odlišných polymerů však může ovlivnit proces těsnění a musí být vyhodnocena testováním.
Důležité: Samotné názvy materiálů k potvrzení kompatibility nestačí. Před výběrem ultrazvukového těsnicího systému by měla být posouzena kompletní struktura filmu, složení těsnící vrstvy, tloušťka a požadovaná pevnost těsnění.
Ultrazvuková energie soustřeďuje ohřev na těsnicím rozhraní, spíše než aby celý těsnicí nástroj zůstával na vysoké teplotě.
To může snížit tepelnou expozici okolních oblastí balení a může to být výhodné pro produkty citlivé na teplo nebo vícevrstvé fólie.
Ultrazvukové těsnění může vytvořit spoj během relativně krátkého svařovacího cyklu. Ve vhodných aplikacích to může pomoci zvýšit produktivitu balicí linky.
Skutečná rychlost výroby závisí na rozměrech sáčku, vlastnostech materiálu, délce svaru, manipulaci se strojem a požadované pevnosti svaru.
Digitální kontrola ultrazvukových parametrů umožňuje výrobcům optimalizovat a opakovat proces těsnění.
Pokud je systém správně navržen a udržován, může poskytovat stabilní těsnicí výkon v opakovaných výrobních cyklech.
Na rozdíl od konvenčního tepelného svařování ultrazvukové těsnění obecně nevyžaduje, aby bylo těsnicí rozhraní udržováno kontinuálně vyhřívanými tyčemi.
To může snížit požadavky na zahřívání a určité problémy s údržbou související s teplem. Celková spotřeba energie a provozní náklady však závisí na celkové konstrukci stroje a výrobních podmínkách.
Ultrazvukové těsnící systémy lze integrovat do automatického zařízení na výrobu, plnění a balení sáčků.
V závislosti na aplikaci může těsnicí systém používat přerušovaný provoz, lineární sonotrodu nebo rotační ultrazvukové těsnicí uspořádání pro kontinuální výrobu.
Ultrazvukové těsnění lze zvážit pro kompatibilní flexibilní obaly používané pro občerstvení, suchá jídla, prášky a další potravinářské produkty.
U balení potravin musí být proces uzavírání validován, aby bylo zajištěno, že hotový obal splňuje požadavky na požadovanou pevnost těsnění, odolnost proti úniku, hygienu a trvanlivost.
Pokud jsou v oblasti těsnění přítomny zbytky produktu, musí být těsnicí výkon vyhodnocen za reálných výrobních podmínek.
Ultrazvuková technologie může být vhodná pro vybrané termoplastické obalové struktury používané pro zdravotnické nebo zdravotnické produkty.
Lékařské obaly však často vyžadují ověřené postupy uzavírání a specifické požadavky na provedení bariéry. Ultrazvukové těsnění by mělo být přijato až po potvrzení, že celý balicí systém splňuje platné regulační a validační požadavky.
Ultrazvukové těsnění lze použít ve vybraných obalových aplikacích pro produkty osobní péče, sáčky a flexibilní sáčky za předpokladu, že jsou obalové materiály kompatibilní.
Některé flexibilní sáčky používané pro prášky, granule a průmyslové produkty mohou být také vhodné pro ultrazvukové těsnění.
U chemických obalů je třeba ověřit kompatibilitu s balenou látkou, odolnost proti úniku a požadovanou mechanickou pevnost.
Srovnání |
Ultrazvukové těsnění |
Konvenční tepelné těsnění |
Tvorba tepla |
Primárně lokalizované na rozhraní materiálu |
Primárně se přenáší z vyhřívaných těsnicích nástrojů |
Teplota nástroje |
Obecně nevyžaduje kontinuálně vyhřívané těsnicí tyče |
Obvykle vyžaduje vyhřívané těsnicí tyče |
Doba cyklu |
Může být krátký pro vhodné materiály a geometrie |
Závisí na požadavcích na vytápění, tlak a chlazení |
Materiálová kompatibilita |
Vyžaduje kompatibilní termoplastické těsnicí vrstvy |
Vyžaduje vhodné tepelně svařitelné materiály |
Vícevrstvé balení |
Možné u vybraných konstrukcí |
Široce se používá pro vhodné vícevrstvé fólie |
Automatizace |
Vhodné pro integraci do automatizovaných linek |
Vhodné pro integraci do automatizovaných linek |
Validace procesu |
Požadovaný |
Požadovaný |
Ani jedna technologie není univerzálně lepší. Nejvhodnější řešení závisí na obalovém materiálu, rozměrech sáčku, rychlosti výroby, požadavcích na těsnění a celkových provozních nákladech.
Pro výrobce obalů, kteří pracují ve velkých objemech výroby, může být možností kontinuální ultrazvukové těsnění.
Rotační ultrazvukový těsnící systém obvykle kombinuje sonotrodu se speciálně navrženou rotační kovadlinou nebo vzorovaným těsnicím válečkem. Když obalový materiál prochází těsnicí zónou, ultrazvukové vibrace a řízený tlak vytvářejí souvislé nebo vzorované těsnění.
Mezi potenciální výhody patří:
· Integrace do kontinuálních balicích procesů
· Snížené přerušení mezi cykly těsnění
· Opakovatelné vzory těsnění
· Potenciálně vysoká efektivita výroby pro vhodné designy sáčků
Dosažitelná rychlost linky závisí na vlastnostech fólie, šířce svaru, konstrukci válce, výkonu ultrazvuku a požadovaném výkonu svaru. Skutečná propustnost by měla být potvrzena testováním s určeným obalovým materiálem.
Před výběrem ultrazvukového těsnícího systému by měli výrobci vyhodnotit následující faktory.
1. Obalový materiál
Poskytněte úplnou strukturu filmu, včetně těsnicí vrstvy, celkové tloušťky a jakýchkoli bariérových nebo adhezivních vrstev.
2. Rozměry tašky
Šířka vaku, délka těsnění, šířka těsnění a poloha těsnění ovlivňují požadované nástroje a konfiguraci systému.
3. Požadovaná rychlost výroby
Uveďte cílový počet sáčků za minutu a provozní podmínky, za kterých musí být této rychlosti dosaženo.
4. Výkon těsnění
Definujte požadovanou pevnost těsnění, odolnost proti úniku, vzhled a jakékoli použitelné standardy balení.
5. Charakteristika produktu
Zjistěte, zda může být oblast těsnění kontaminována kapalinou, práškem, olejem nebo jinými zbytky produktu.
6. Strojní integrace
Ujasněte si, zda bude systém instalován na stávající balicí stroj nebo dodán jako součást kompletní automatizované linky.
7. Testování a validace
Proveďte zkoušky se skutečnými výrobními materiály, abyste určili vhodnou amplitudu, sílu, dobu svařování a geometrii nástrojů.
Ultrazvukové svařování poskytuje cennou alternativu ke konvenčnímu tepelnému svařování pro vybrané flexibilní obalové aplikace. Generováním lokalizovaného tepla prostřednictvím vysokofrekvenčních mechanických vibrací může nabídnout krátké svařovací cykly, opakovatelné řízení procesu a příležitosti pro integraci do automatických balicích linek.
Úspěšné uzavření sáčku ultrazvukem však závisí na výběru kompatibilních obalových materiálů a optimalizaci kompletního systému těsnění.
Pro výrobce, kteří se snaží zlepšit efektivitu balení, snížit tepelnou expozici nebo vyvinout nový automatizovaný proces těsnění, stojí za to vyhodnotit ultrazvukovou technologii prostřednictvím testování specifického pro aplikaci.
Hledáte řešení pro ultrazvukové těsnění pro vaše balicí tašky?
Kontaktujte náš technický tým a sdělte mu váš obalový materiál, tloušťku fólie, rozměry sáčku, cílovou rychlost výroby a požadavky na těsnění. Můžeme zhodnotit aplikaci a doporučit vhodnou konfiguraci ultrazvukového těsnění.