Dansk



Visninger: 100 Forfatter: Webstedsredaktør Udgivelsestid: 20-10-2026 Oprindelse: websted
Fordele ved ultralydssvejsning til Tetra Pak-hætter
Indledning
I drikkevareemballageindustrien er Tetra Pak-kartoner og andre papirbaserede flydende emballageløsninger meget brugt til mælk, juice, plantebaserede drikkevarer og andre flydende produkter. Efterhånden som genlukkelig emballage bliver mere og mere populær, spiller plastikhætter og lukkekomponenter en vigtig rolle i at forbedre forbrugernes bekvemmelighed og emballagefunktionalitet.
Producenter har brug for en sammenføjningsproces, der leverer ensartet kvalitet, høj produktionseffektivitet og pålidelig ydeevne. Ultralydssvejseteknologi tilbyder en effektiv løsning til sammenføjning af kompatible termoplastiske hættekomponenter, der bruges i drikkevareemballagesystemer.
Ved at bruge højfrekvente mekaniske vibrationer til at generere lokaliseret varme ved sammenføjningsgrænsefladen, kan ultralydssvejsning skabe stærke plastsamlinger inden for en kort cyklustid. Når den er designet og valideret korrekt, kan den hjælpe emballageproducenter med at forbedre produktionseffektiviteten og opnå ensartet samlingskvalitet.
1. Højhastighedssvejsning til masseproduktion
En af de vigtigste fordele ved ultralydssvejsning er dens korte svejsecyklus.
I modsætning til konventionelle processer, der kan kræve forlængede opvarmnings- eller afkølingsperioder, genererer ultralydssvejsning varme direkte ved plastforbindelsesgrænsefladen. Materialet blødgøres lokalt, danner en fuge under tryk og størkner under holdestadiet.
Dette gør ultralydssvejsning velegnet til højhastighedsproduktionsmiljøer, hvor store mængder plasthætter eller lukkekomponenter skal samles.
De vigtigste fordele omfatter:
Korte svejsecyklusser
Reduceret ventetid mellem operationer
Potentiale for højere produktionsgennemstrømning
Nem integration i automatiserede samlebånd
Den faktiske cyklustid afhænger af hættens design, materialeegenskaber, samlingsgeometri og svejseparametre.
2. Stærke og konsekvente plastsamlinger
For drikkevareemballage skal forbindelsen mellem plastkomponenter modstå håndtering, transport, åbning og gentagen brug, hvor det er relevant.
Ultralydssvejsning kan producere ensartede samlinger, når materialekombinationen, svejsegrænsefladen og procesparametrene er korrekt valgt.
Med passende fælles design og procesovervågning kan producenter kontrollere vigtige parametre som svejsetid, amplitude, tryk, energi og forskydning.
Dette hjælper med at reducere variationer mellem produktionsbatcher og understøtter gentagelig fremstillingskvalitet.
Dog skal samlingsstyrke og emballageintegritet verificeres gennem passende mekaniske og lækagetest.
3. Lokaliseret opvarmning med begrænset termisk påvirkning
Ultralydssvejsning koncentrerer energi omkring den tilsigtede sammenføjningsgrænseflade i stedet for at opvarme hele komponenten.
Denne lokaliserede opvarmning kan hjælpe med at reducere unødvendig termisk eksponering for omgivende plastdele og nærliggende komponenter.
For hættesamlinger med kompakte strukturer eller præcisionsfunktioner er kontrolleret energitilførsel særlig værdifuld.
Svejseprocessen skal stadig optimeres for at forhindre overdreven smeltning, deformation, flash eller beskadigelse af tilstødende emballagelag.
For papirbaserede kompositkartoner skal virkningen af vibrationer og varme på barrierelagene og tætningsstruktur vurderes separat.
4. Der kræves ingen ekstra klæbemiddel til kompatible plastsamlinger
Når to kompatible termoplastiske komponenter forbindes direkte ved ultralydssvejsning, er et ekstra klæbemiddel generelt ikke påkrævet ved den svejsede grænseflade.
Dette kan forenkle samlingsprocessen og eliminere påføring af klæbemiddel, hærdning og relaterede materialehåndteringstrin.
Potentielle fordele omfatter:
Færre procestrin
Reduceret afhængighed af klæbende materialer
Renere montageoperationer
Nemmere automatisering
Lavere krav til vedligeholdelse af klæbemiddel
Denne fordel gælder for egnede plast-til-plast samlinger. Andre emballagestrukturer kan stadig kræve dedikerede forseglingsmaterialer eller separate forseglingsprocesser.
5. Forbedret produktionseffektivitet og proceskontrol
Moderne ultralydssvejsesystemer kan inkorporere digitale generatorer, programmerbare controllere og procesovervågningsfunktioner.
Afhængigt af udstyrskonfigurationen kan operatører indstille og overvåge svejsetid, amplitude, energi, tryk eller forskydning.
Disse kontroller hjælper producenter med at etablere en gentagelig svejseproces og identificere unormale forhold.
Til højvolumen cap-produktion kan procesovervågning understøtte kvalitetsstyring og reducere risikoen for defekte samlinger.
Avancerede systemer kan også levere alarmer, produktionssignaler og datagrænseflader til integration med fabriksautomationssystemer.
6. Nem integration i automatiserede pakkelinjer
Ultralydssvejseudstyr kan designes til forskellige produktionslayouts, herunder:
Single-station svejsemaskiner
Roterende indekseringssystemer
Flerhoved svejsestationer
Robotiske samlingssystemer
Fuldt automatiserede hætte samlebånd
Et skræddersyet svejsehorn og positioneringsarmatur kan udvikles til at matche hættens geometri og sammenføjningsområde.
For cirkulære hættekomponenter skal hornet og fiksturen være designet til at give passende kontakt og trykfordeling omkring den tilsigtede svejsegrænseflade.
Med passende mekanisk design og styringer kan ultralydssvejsning blive en del af en kontinuerlig, automatiseret fremstillingsproces.
7. Kompakt udstyr og fleksibel installation
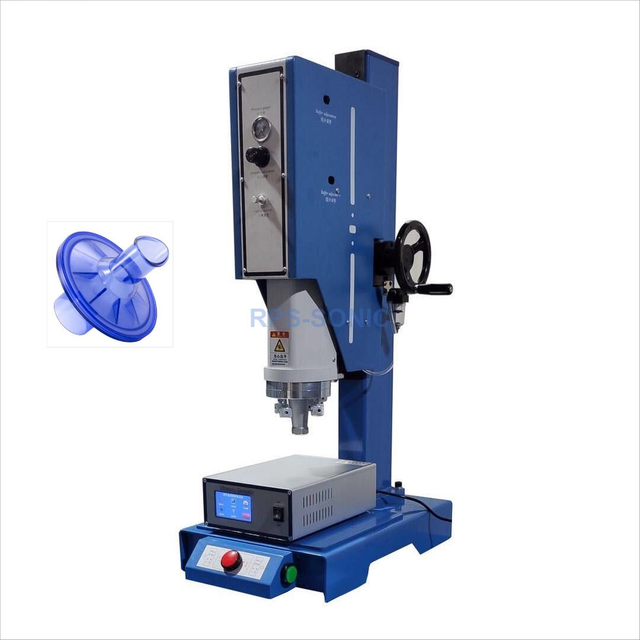
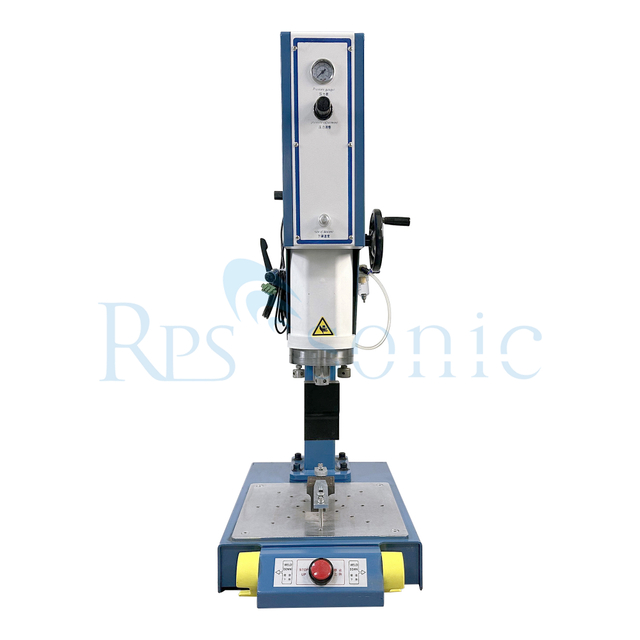
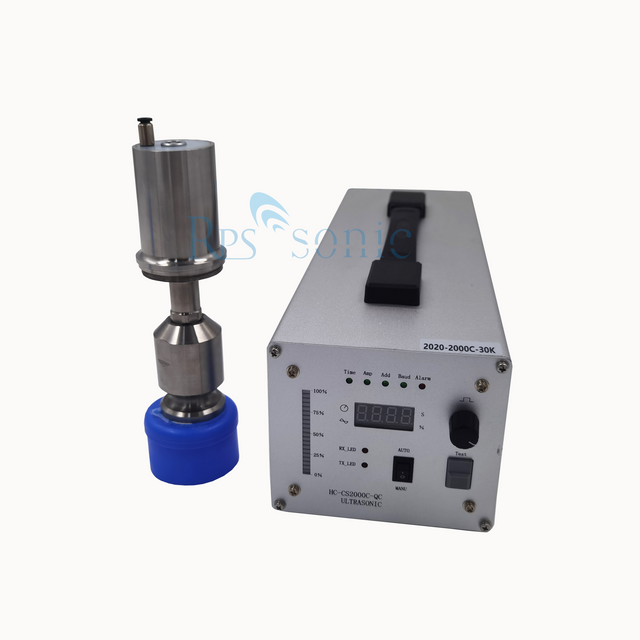
Ultralydssvejsesystemer består typisk af en generator, transducer, booster- eller hornsamling, svejsehoved, armatur og kontrolsystem.
Sammenlignet med nogle større termiske sammenføjningssystemer kan en passende designet ultralydssvejsestation optage relativt lidt plads.
Dette gør det lettere at integrere udstyret i eksisterende produktionslinjer eller bruge det i en dedikeret montagestation.
Systemet kan tilpasses efter hættedimensioner, produktionskapacitet, installationsplads og automatiseringskrav.
8. Lavere driftsomkostninger gennem procesoptimering
Ultralydssvejsning kan hjælpe med at reducere driftsomkostningerne ved at forkorte cyklustider, eliminere limpåføring til kompatible samlinger og reducere unødvendig opvarmning.
Det kan også understøtte automatiseret produktion, hvilket hjælper med at reducere manuel håndtering og forbedre gentagelsesevnen.
De samlede omkostningsbesparelser afhænger dog af udstyrsinvestering, produktionsvolumen, vedligeholdelseskrav, værktøjsdesign og den færdige emballages kvalitetsydelse.
En praktisk evaluering bør sammenligne den fulde produktionsproces i stedet for alene at overveje købsprisen på udstyr.
9. Hvorfor svejsegrænsefladedesign betyder noget
Ydeevnen af ultralydssvejsning afhænger ikke kun af maskinen, men også af designet af plastkomponenterne.
Vigtige overvejelser omfatter:
Plastmateriale og kvalitet
Vægtykkelse og komponentgeometri
Svejseområde og samlingskonfiguration
Energidirigerende funktioner, hvor det er relevant
Hornkontaktflade
Fixturstivhed og justering
Påkrævet fugestyrke og tætningsevne
For hættekomponenter kan en dårligt designet grænseflade forårsage ufuldstændig svejsning, overdreven flash, deformation eller inkonsistent samlingsstyrke.
Derfor er prøvetestning og procesoptimering vigtige trin, før du vælger det endelige udstyr.
Vigtigt: Svejsning af en plastikhætte til en kompatibel plastikfitting er forskellig fra at fastgøre en plastikhætte eller fitting direkte til en flerlags papirbaseret karton. Sidstnævnte kræver specifik evaluering af emballagestrukturen og kan have behov for en dedikeret forseglings- eller sammenføjningsproces.
10. Anvendelser i drikkevareemballage
Ultralydssvejsning kan evalueres for egnede termoplastiske komponenter, der anvendes i:
Emballage til mælk og mejeriprodukter
Emballage til juice og frugtdrikke
Plantebaseret drikkevareemballage
Kartoner til flydende fødevarer
Plasthætte og lukkesamlinger
Plastbeslag og relaterede emballagekomponenter
Egnetheden af ultralydssvejsning afhænger af det faktiske komponentdesign og produktionskrav. Det bør ikke antages, at hvert hættedesign eller kartonmateriale kan svejses ved hjælp af den samme proces.
Konklusion
Ultralydssvejsning tilbyder flere potentielle fordele for kompatible plasthættekomponenter, der anvendes i drikkevareemballage, herunder korte cyklustider, lokal opvarmning, ensartet fugedannelse, reducerede klæbemiddelkrav og bekvem integration i automatiserede produktionslinjer.
For producenter, der søger at forbedre hættesamlingens effektivitet og produktionskonsistens, kan et tilpasset ultralydssvejsesystem være en værdifuld mulighed.
De bedste resultater kommer fra at matche svejseudstyret, hornet, armaturet og procesparametrene til det faktiske hættedesign og materialekombinationen.
Før industriel implementering bør producenterne validere samlingsstyrke, emballageintegritet, lækageevne og kompatibilitet med de tilsigtede krav til fødevarekontaktemballage.
Leder du efter en ultralydssvejseløsning til hætter til drikkevareemballage? Levering af hætteprøver, materialespecifikationer, tegninger af samlingsområde og målproduktionshastighed vil hjælpe med at afgøre, om ultralydssvejsning er egnet, og understøtte udviklingen af en skræddersyet løsning.